

La selección del agente de soplado a menudo se considera un pequeño detalle de formulación hasta que el primer ensayo completo arroja una densidad fuera de especificación, un objetivo de conductividad térmica no alcanzado o una brecha de cumplimiento en la planta de producción. La elección influye en mucho más que la generación de gas: determina la estructura celular, la estabilidad dimensional, la ventana de procesamiento, la seguridad de los equipos y la exposición normativa a largo plazo. Esta guía separa las principales familias de agentes de soplado para poliuretano y ofrece una secuencia práctica para adecuarlas a la pieza, al proceso y a la línea.
Qué hace un agente de soplado en un sistema de poliuretano
Un agente de soplado genera el gas que expande el polímero en reacción hasta formar una estructura celular. En la espuma rígida de celda cerrada, ese gas queda atrapado en las celdas y pasa a ser una parte importante del rendimiento aislante. En la espuma flexible, el gas crea la red de celdas abiertas que determina la suavidad, la recuperación y la transpirabilidad.
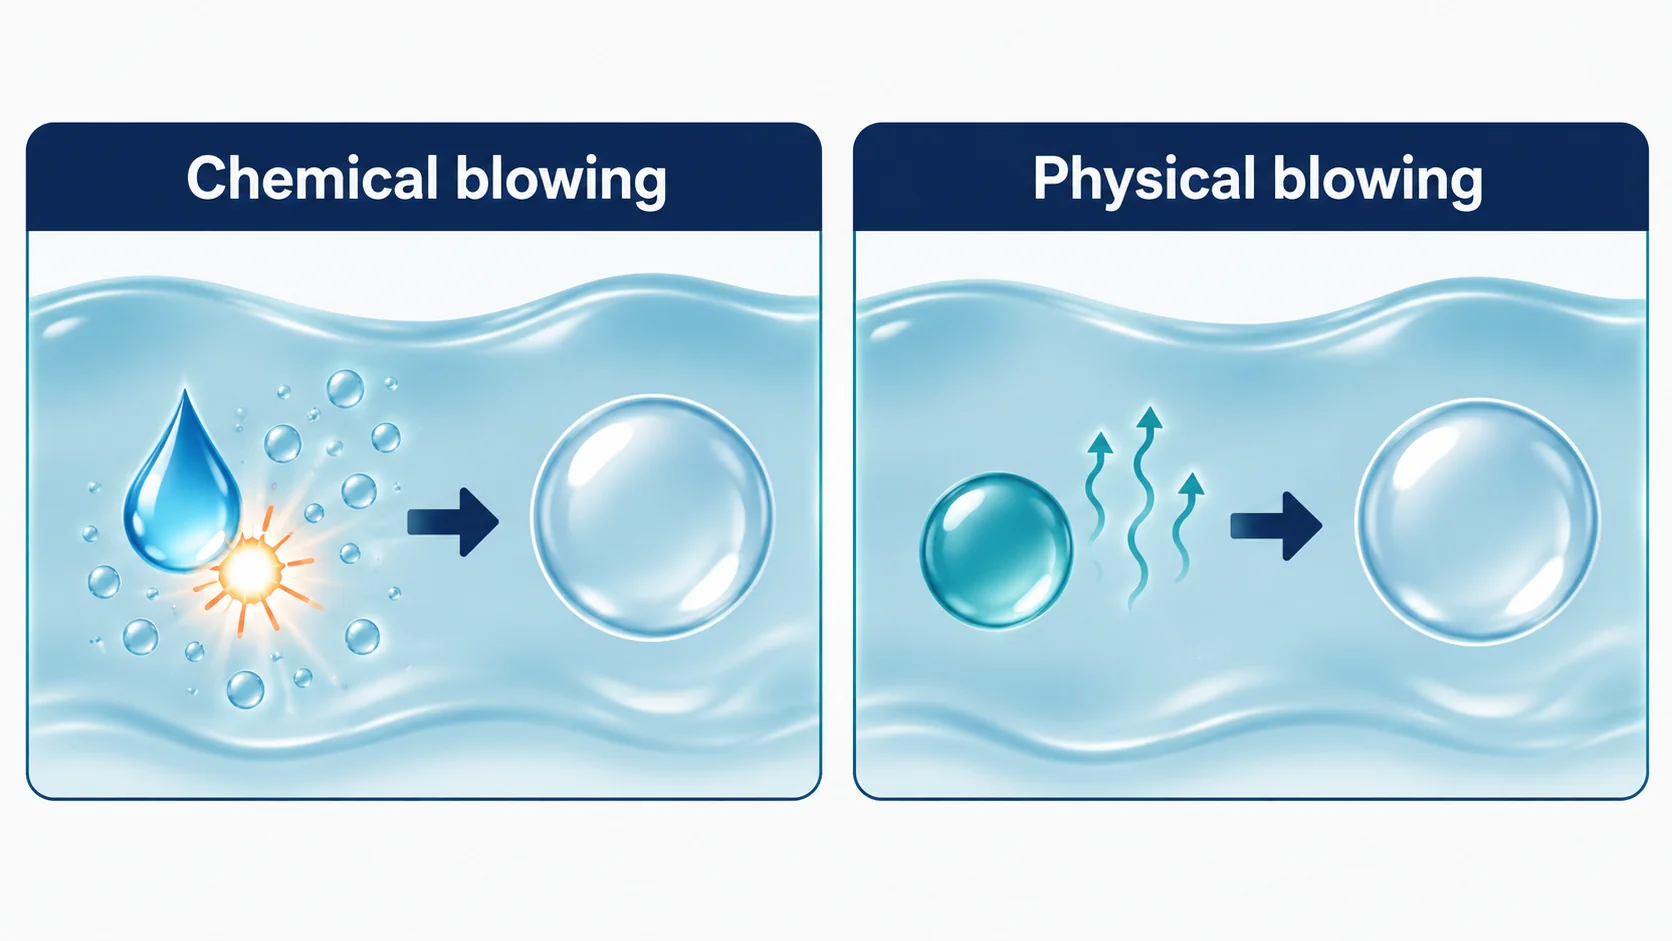
El reto de ingeniería radica en que el agente espumante no actúa solo. El gas se genera mientras la reacción entre isocianato y poliol va aumentando el peso molecular. Si la generación de gas alcanza su máximo antes de que se desarrolle suficiente viscosidad, las celdas pueden colapsar o coalescer. Si el polímero fragua demasiado rápido, la espuma no puede alcanzar la densidad objetivo. El espumado y la gelificación deben equilibrarse mediante la selección de catalizadores, la calidad de la mezcla y el control de la temperatura de los materiales.
Agentes de soplado físicos: líquidos de bajo punto de ebullición y gases
Los agentes espumantes físicos se volatilizan con el calor de la reacción exotérmica. Hoy en día, las categorías más importantes son los hidrocarburos, los hidrofluorocarburos, las hidrofluoroolefinas y el dióxido de carbono líquido.
Los valores representativos de ODP y GWP para comparación se recopilan de [1], [2], [3], [4].
| Agente espumante | ODP | GWP a 100 años, aproximado | Inflamabilidad | Uso típico |
|---|---|---|---|---|
| CFC-11, legado | 1 | ~4.660 | No inflamable | Espuma de celda cerrada histórica |
| HCFC-141b | ~0,11 | ~725 | No inflamable | Espuma para electrodomésticos y espuma en aerosol, eliminación gradual |
| HFC-245fa | 0 | ~858–1.030 | No inflamable | Espuma en aerosol, espuma para electrodomésticos |
| HFC-365mfc | 0 | ~794 | Inflamable en alta concentración | Aislamiento rígido |
| HFO-1233zd(E) | 0 | <7 | Bajo/no inflamable | Espuma en aerosol, espuma para electrodomésticos |
| HFO-1336mzz(Z) | 0 | <7 | Bajo/no inflamable | Espuma proyectada y en panel |
| Ciclopentano | 0 | <10 | Muy inflamable | Paneles de electrodomésticos, paneles aislados |
| CO₂ líquido | 0 | 1 | No inflamable | Espuma flexible en bloque, espuma rígida |
| Agua, químico | 0 | 1 | No inflamable | Casi todos los tipos de espuma de poliuretano |
Los pentanos, especialmente el ciclopentano y el n-pentano, siguen siendo habituales en las líneas continuas de paneles rígidos y electrodomésticos porque proporcionan celdas finas y una baja conductividad térmica en fase gaseosa a bajo coste. La contrapartida es la seguridad del proceso: el vapor de pentano es inflamable y exige dosificación, almacenamiento y ventilación a prueba de explosiones.
El HFC-245fa y el HFC-365mfc se convirtieron en las principales alternativas no inflamables tras la eliminación de los HCFC, pero su elevado GWP los ha convertido en pasivos normativos. Los HFO, como el HFO-1233zd(E) y el HFO-1336mzz(Z), ocupan ahora una ventana de procesamiento no inflamable similar con un GWP mucho menor, razón por la cual muchos proyectos de reformulación de espuma proyectada y electrodomésticos se han orientado en esa dirección.
El aislamiento aplicado por proyección depende del equilibrio entre la presión de soplado y la formación de celdas. ¿Qué es la espuma de poliuretano proyectada? Composición y aplicación abarca cómo se ajusta la composición para la aplicación por proyección, la adhesión y el rendimiento del aislamiento a largo plazo.
El CO₂ líquido resulta atractivo por su ODP cero y su GWP mínimo, pero requiere dosificación a presión y una despresurización cuidadosa. Si no se controla la liberación de gas, el tamaño de celda se vuelve grueso y el rendimiento del aislamiento disminuye.
El agua como agente de soplado químico
El agua es el agente de expansión químico más utilizado en el poliuretano. Reacciona con el isocianato para generar CO₂ y, al mismo tiempo, formar un enlace de urea. Cada molécula de agua consume dos grupos NCO a medida que se libera el gas [5]. Como la reacción libera calor, los sistemas expandidos con agua presentan un exotermo adicional que puede ayudar a curar secciones gruesas, pero también puede quemar piezas moldeadas grandes si no se controla.
El agua tiene dos límites prácticos. Primero, la reducción de densidad está ligada directamente al equilibrio de la formulación: más agua significa más gas, pero también más urea y un mayor contenido de segmentos duros. Segundo, el CO₂ escapa de las celdas con más facilidad que algunos gases físicos de baja conductividad, por lo que una espuma rígida expandida con agua normalmente no alcanza el mismo valor de aislamiento que un sistema optimizado de HFO o de hidrocarburos.
En el bloque flexible y en muchas piezas flexibles moldeadas, esas contrapartidas son aceptables porque la suavidad, la recuperación y el coste importan más que una conductividad térmica ultrabaja. En el aislamiento rígido, el agua suele mezclarse con un agente de expansión físico para ayudar a reducir la densidad de la espuma, mientras que el agente físico controla el lambda.
Los sistemas expandidos con agua vinculan el control de la densidad a la velocidad de la reacción de gelificación. El papel del tiempo de subida en el espumado de poliuretano abarca cómo compiten la expansión y la gelificación en los primeros segundos tras la mezcla.
La estabilidad dimensional es la otra variable que hay que vigilar. Si la espuma gelifica demasiado tarde, el CO₂ que escapa después de que el polímero haya empezado a fraguar puede dejar las celdas parcialmente colapsadas. Si la espuma gelifica demasiado pronto, el gas atrapado puede generar presión interna y luego relajarse a medida que la pieza se enfría.
La estabilidad dimensional tras el desmoldeo forma parte de la decisión sobre el agente de expansión. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca por qué la pérdida de gas y la estructura celular pueden dejar una pieza moldeada con dimensiones menores de las previstas.
Factores normativos: ODP, GWP y eliminación progresiva
El Protocolo de Montreal eliminó los CFC y estableció un calendario de eliminación progresiva para los HCFC [1]. La Enmienda de Kigali amplió ese marco a los HFC mediante compromisos nacionales y regionales de reducción progresiva [2]. En la Unión Europea, el reglamento sobre gases fluorados redujo progresivamente la disponibilidad de HFC y ahora endurece los límites de GWP en muchos sectores de espumas [3]. En Estados Unidos, la AIM Act y las normas asociadas de transición tecnológica restringen usos específicos de los HFC y orientan a los sectores hacia alternativas de bajo GWP [4].
La consecuencia práctica es que una elección de agente de expansión basada únicamente en la facilidad de procesamiento puede convertirse en un proyecto de reformulación pocos años después. Por lo tanto, la selección debería tratar el coste actual y el riesgo regulatorio futuro como una sola variable, no como dos decisiones separadas.
Cómo adecuar un agente de soplado a la pieza y al proceso
El paquete de expansión adecuado no es universal. Depende de la densidad objetivo, el requisito de conductividad térmica, la estructura celular, las propiedades mecánicas, las condiciones de procesamiento y la línea de producción existente.
| Aplicación | Paquete de expansión habitual como primera opción | Motivo |
|---|---|---|
| Paneles rígidos para electrodomésticos | Ciclopentano o HFO | Lambda bajo y GWP bajo |
| Aislamiento aplicado por pulverización | HFO o mezcla de agua/HFO | GWP bajo y estructura celular pulverizable |
| Espuma flexible en bloque | Agua, CO₂ líquido | Suavidad, coste, celdas abiertas |
| Espuma flexible moldeada | Agua | Control de la densidad y equilibrio de curado |
| Piezas de piel integral y microcelulares | Agua o mezcla agua/agente físico | Formación de la superficie y tiempo de ciclo |
| Calzado y suelas de baja densidad | Agua | Celdas finas y llenado del molde |
Para el aislamiento rígido, el criterio de clasificación suele ser la conductividad térmica. Esto favorece a los agentes físicos con baja conductividad en fase gaseosa, siempre que el equipo de dosificación pueda cumplir sus requisitos de almacenamiento y medición. Para la espuma flexible, el criterio de clasificación suele ser la densidad y el tacto, lo que favorece el agua o el CO₂ líquido. Para piezas estructurales o microcelulares, el criterio de clasificación suele ser el tiempo de ciclo y la calidad superficial, lo que inclina la decisión hacia un sistema basado en agua o una mezcla controlada de agua y agente físico.
Una reformulación que reduzca el GWP pero amplíe la variación de densidad en 1 kg/m³ puede costar más en desperdicio de lo que ahorra en materia prima. Por ello, la selección debe probarse en toda la ventana de operación, no solo en el punto nominal de la receta.
Implicaciones en los equipos: qué cambia en la línea de espumado
Cambiar el paquete de soplado rara vez es un cambio directo. Los hidrocarburos exigen almacenamiento, dosificación y ventilación a prueba de explosiones. El CO₂ líquido exige tanques presurizados y un control preciso de la descompresión. Los HFO suelen adaptarse mejor a los sistemas de manipulación no inflamables existentes, pero sus puntos de ebullición más bajos aún pueden exigir cambios en el control de la temperatura del material y en la presión del cabezal de mezcla.
Los sistemas soplados con agua otorgan una importancia adicional a la precisión de dosificación. Un pequeño error en el caudal de agua o de isocianato cambia directamente la generación de gas y, con ello, la densidad de cada pieza. La dosificación servo con lazo cerrado cobra más valor cuando el agente de soplado forma parte de la química de la reacción en lugar de ser una corriente física secundaria controlada de forma independiente.
Una revisión real del equipo debe confirmar si los tanques, bombas, cabezal de mezcla y ventilación actuales pueden soportar el nuevo paquete de soplado con la producción requerida. En una conversión reciente sin disolventes, la línea solo produjo espuma aceptable después de verificar conjuntamente las condiciones de eliminación de gas y de dosificación; el paquete de soplado y el equipo de dosificación no podían optimizarse por separado.
Si está elaborando una lista de preselección, envíe la ficha de datos del material y su ventana de operación actual a info@chinahaifeng.com o por WhatsApp al +86 13566296633 antes de comprometerse con un cambio de línea. La revisión debe aclarar qué exige el paquete de soplado elegido en cuanto a dosificación, acondicionamiento de tanques y diseño del cabezal de mezcla.
Una lista de verificación práctica para la selección
- Defina primero el criterio de clasificación: conductividad térmica, densidad, suavidad, tiempo de ciclo o calidad superficial.
- Confirme si la aplicación objetivo es rígida, flexible, de piel integral o microcelular.
- Compruebe el ODP y los límites actuales de GWP en los mercados de producción y exportación correspondientes.
- Verifique la clasificación de inflamabilidad para los hidrocarburos o las mezclas de HFO con inflamabilidad leve.
- Compruebe si el agua por sí sola puede alcanzar la densidad objetivo sin un exotermo ni una contracción excesivos.
- Confirme los requisitos de temperatura de almacenamiento, presión y ventilación para los agentes físicos.
- Realice ensayos en todo el rango de producción, no solo en condiciones nominales.
- Mida la variación de densidad lote a lote antes de aprobar la nueva formulación.
- Vuelva a validar la estabilidad dimensional, la deformación por compresión o la conductividad térmica después del desmoldeo y el envejecimiento.
Preguntas frecuentes
¿Cuál es la diferencia entre los agentes de soplado físicos y los químicos?
Un agente espumante físico se volatiliza de líquido a gas utilizando el calor de la reacción. Un agente espumante químico se genera mediante una reacción, muy comúnmente la reacción del agua con el isocianato para formar CO₂. Los agentes físicos pueden ofrecer una menor conductividad térmica en fase gaseosa en espuma rígida, mientras que el agua es más sencilla de manejar y evita la mayoría de los problemas de presión de almacenamiento.
¿Puedo sustituir un HFC simplemente por agua?
No siempre. El agua modifica la química del polímero al formar enlaces de urea y elevar la exotermia. También puede reducir el valor aislante en espuma rígida y aumentar la sensibilidad a la contracción. Algunos sustitutos de los HFC pueden necesitar una mezcla de agua y un agente físico de bajo PCA.
¿Son los HFO sustitutos directos del HFC-245fa?
Los HFO suelen estar más cerca del manejo de los HFC que del de los hidrocarburos, pero no siempre son un verdadero reemplazo directo. El punto de ebullición, la solubilidad en el poliol, la presión de mezcla y el equilibrio de catalizadores pueden cambiar. Sigue siendo necesario realizar pruebas en toda la ventana operativa.
¿Qué agente de soplado proporciona la menor conductividad térmica?
En espuma rígida optimizada, los agentes físicos de bajo PCA, como los HFO y los sistemas de ciclopentano de celda fina, suelen proporcionar una conductividad térmica menor que la espuma expandida con agua a la misma densidad. El rendimiento exacto depende del tamaño de celda, la densidad y el comportamiento frente al envejecimiento.
¿La espuma soplada con agua siempre tiene una mala estabilidad dimensional?
No. La estabilidad dimensional depende del equilibrio entre la gelificación y la generación de gas, la selección de catalizadores y las condiciones del molde o de la línea. Un sistema expandido con agente físico mal equilibrado puede contraerse tanto como un sistema expandido con agua incorrectamente catalizado.
¿Cómo afecta la elección del agente de soplado al cabezal de mezcla y a la dosificación?
Los agentes físicos pueden requerir dosificación presurizada o a prueba de explosión, mientras que los sistemas a base de agua exigen más precisión en la relación de mezcla y control de temperatura. El cabezal de mezcla también debe gestionar el patrón de desprendimiento de gas sin crear celdas gruesas o colapsadas.
Solicite una revisión del agente de soplado centrada en el proceso
Reformular en torno a un nuevo agente espumante rara vez se limita al laboratorio químico. La elección final debe funcionar con las temperaturas actuales de sus tanques, la precisión de dosificación, el cabezal de mezcla y la producción de la línea. Si está evaluando un cambio entre sistemas a base de agua, pentano, CO₂ o HFO, envíe su densidad objetivo, su tasa de producción y los datos actuales de su material a info@chinahaifeng.com o por WhatsApp: +86 13566296633. Haifeng Polyurethane Machinery trabaja a partir de datos de precisión de dosificación e integración de línea, no de suposiciones de folleto.
Referencias
[1] Secretaría del Ozono del PNUMA, «The Montreal Protocol on Substances That Deplete the Ozone Layer», 1987. [En línea]. Disponible en: https://ozone.unep.org/treaties/montreal-protocol
[2] Secretaría del Ozono del PNUMA, «The Kigali Amendment to the Montreal Protocol», 2016. [En línea]. Disponible en: https://ozone.unep.org/treaties/montreal-protocol/amendments/kigali-amendment-2016-amendment-montreal-protocol-agreed
[3] Parlamento Europeo y Consejo, «Reglamento (UE) n.º 517/2014 sobre los gases fluorados de efecto invernadero», Diario Oficial de la Unión Europea, L 150, 2014. [En línea]. Disponible en: https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32014R0517
[4] Agencia de Protección Ambiental de los Estados Unidos, «Technology Transitions: Restrictions on the Use of Certain HFCs under the AIM Act». [En línea]. Disponible en: https://www.epa.gov/hfcs/technology-transitions-program
[5] G. Oertel, Ed., Polyurethane Handbook, 2.ª ed. Múnich, Alemania: Hanser Publishers, 1994.
Si te interesa, echa un vistazo a estos artículos relacionados:
¿Qué es la espuma de poliuretano proyectada? Composición y aplicación
Qué es la espuma de poliuretano semirrígida
Cómo comparar agentes de soplado en una línea de producción
Evalúe los agentes espumantes para espumas de poliuretano frente a la densidad real del panel, la estabilidad dimensional, el rendimiento térmico y la configuración de la planta. Un cambio de agente espumante puede alterar el perfil de reacción, así como la forma en que la mezcla debe transferirse, acondicionarse y monitorearse. Obtenga los datos técnicos y de seguridad del proveedor de la formulación antes de definir el sistema de premezcla, el equipo y la ventana operativa.
Compare paneles de prueba con revestimientos y geometría idénticos. Registre la masa por área, la densidad del núcleo, el espesor tras el acondicionamiento, el cambio dimensional, la adherencia superficial, el desperdicio por reinicio y la producción aceptada. Para un agente espumante inflamable como el ciclopentano, incluya en el alcance del proyecto una revisión de seguridad de planta realizada por personal cualificado. Para proyectos en EE. UU., verifique el proceso exacto y el uso final en el programa SNAP de la EPA. Consulte el sistema de seguridad y premezcla de ciclopentano de Haifeng y la secuencia de fabricación de paneles sándwich para obtener contexto sobre el equipo.





