Un gerente de planta que analiza máquinas de espumado de poliuretano de baja presión rara vez elige primero una tecnología. La verdadera selección comienza con la pieza: su peso de inyección, la densidad de la espuma, la disposición del molde, el objetivo de dureza y la frecuencia con que cambia la fórmula. Cuando esas condiciones apuntan a moldes abiertos, una producción moderada o una mezcla más suave, el equipo de baja presión se convierte en la opción práctica.
La diferencia es mecánica. Una máquina de baja presión dosifica las corrientes de poliol e isocianato mediante bombas de engranajes o bombas de tornillo, y luego las mezcla en una cámara de mezcla agitada antes de que la mezcla fluya hacia un molde abierto, un portador giratorio o un vertido continuo. Esto no es lo mismo que la mezcla por impacto a alta presión, en la que las dos corrientes chocan a alta velocidad y salen por un cabezal de mezcla autolimpiante [1].
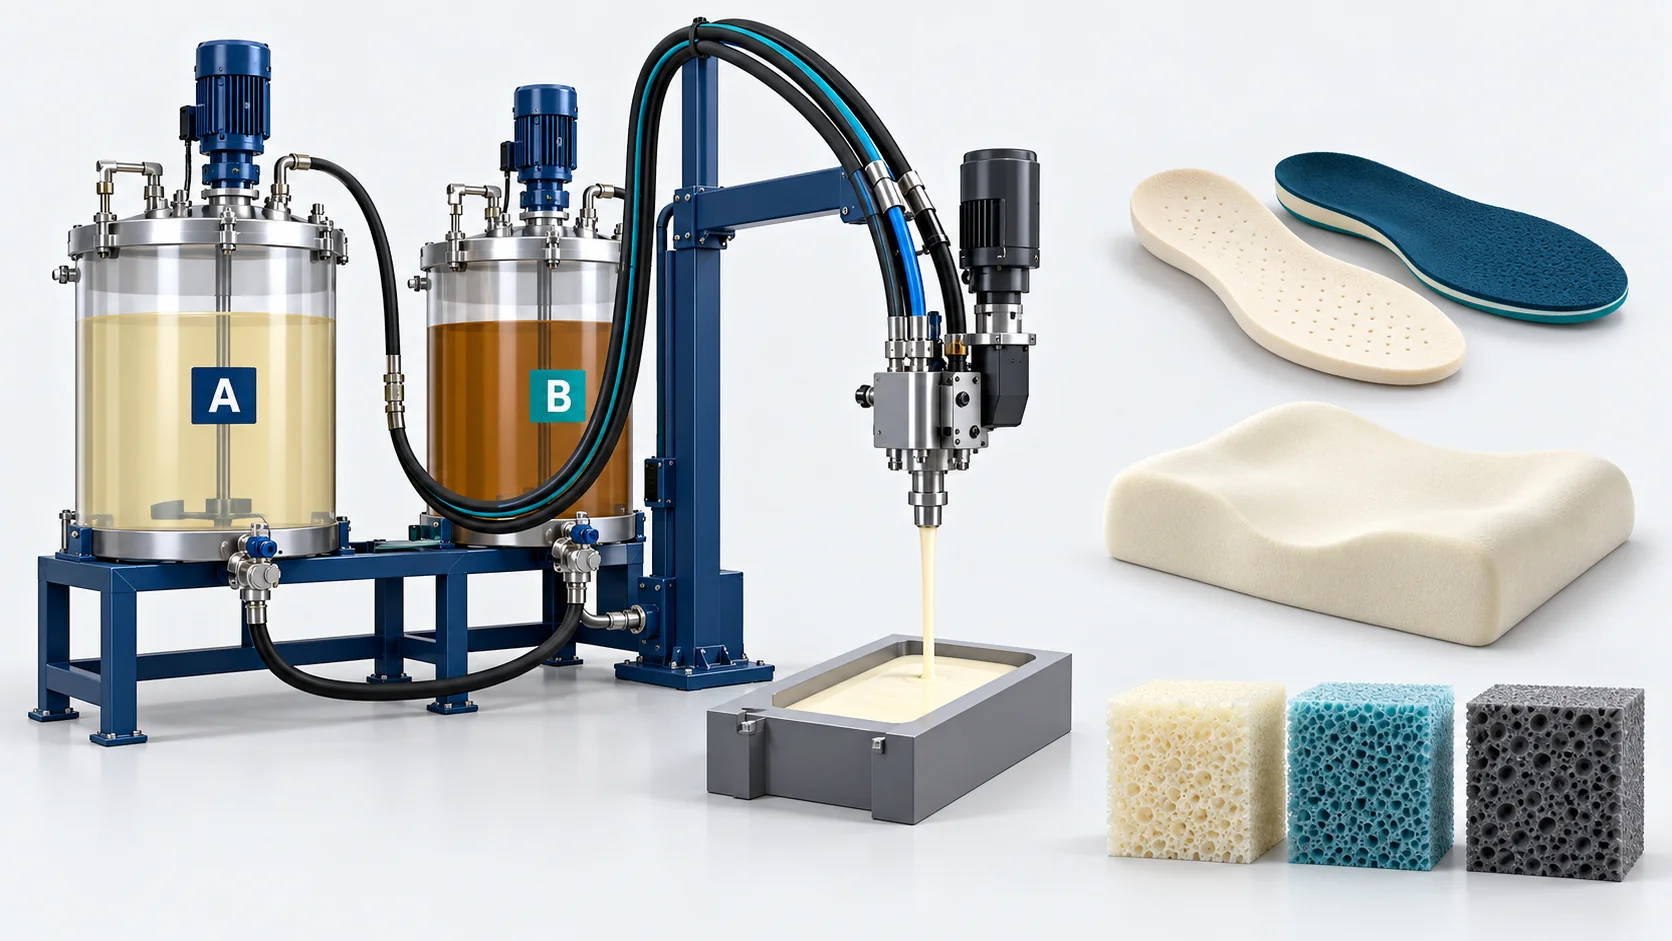
Esa distinción explica la lista de productos que sigue. El espumado de baja presión no es una vía de menor calidad; es una ventana de proceso diferente. Sirve para productos en los que la mezcla mecánica, los cambios frecuentes de fórmula y los pesos de inyección pequeños o medianos importan más que un desmoldeo ultrarrápido o una presión interna de molde muy alta.
Dónde tiene sentido técnico la espumación de baja presión
Las principales variables son la proporción de componentes, la velocidad de mezcla, la temperatura y el patrón de vertido. Como el mezclador funciona mecánicamente, la consistencia entre inyecciones depende de la dosificación de las bombas y de la recirculación, no de la presión de impacto. Una desviación en la proporción A/B cambia la densidad y la dureza finales de la espuma, por lo que las máquinas de baja presión suelen especificarse en torno a la precisión de dosificación y no al rendimiento nominal.
El proceso también es más tolerante con moldes abiertos, moldes precalentados, utillajes multicavidad y series más pequeñas. Permite cambiar de forma práctica entre sistemas de poliéter y poliéster si las piezas en contacto con el producto y los circuitos de purga están diseñados para ese cambio. Pero el mismo mezclador mecánico tiene un límite práctico: los sistemas muy viscosos, de gelificación rápida o con alto contenido de cargas pueden generar el tipo de problemas de cizallamiento y limpieza que hacen más apropiada la mezcla a alta presión.
Para la selección de productos, la densidad aparente suele medirse según el método de la norma ISO 845 [2]. El rendimiento de la espuma flexible se verifica con los métodos de ensayo de la norma ASTM D3574 [3]. Cuando la pieza es una piel moldeada o una espuma semirrígida, los valores de durómetro Shore siguen la norma ISO 868 [4].
La elección de la dureza cambia el comportamiento en servicio de una pieza de baja presión. Dureza Shore A frente a Shore D en poliuretano abarca qué escala corresponde a la espuma flexible y cuál a las pieles rígidas.
Productos que encajan en el rango de baja presión
Los siguientes grupos de productos no son una lista completa, pero comparten las características que encajan con el procesamiento a baja presión.
Suelas, entresuelas y plantillas de calzado
Las suelas, entresuelas y plantillas funcionales de densidad simple y doble densidad se encuentran entre las aplicaciones de baja presión más comunes. Los moldes son abiertos, los tiempos de ciclo son moderados y la biblioteca de fórmulas suele cambiar entre grados de dureza, colores y densidades. Una línea de baja presión puede verter en un molde de suela de seis cavidades o en un utillaje de plantilla de doble densidad sin la presión de molde de un utillaje RIM cerrado.
El control del peso de inyección importa tanto en el vertido de suelas y plantillas como la capacidad nominal de la máquina. Cómo calcular el peso de dosificación en poliuretano abarca los pasos de cálculo para un llenado de cavidad repetible.
En una planta de suelas de África Oriental, una sola línea de baja presión hizo pasar el cumplimiento del 88 % al 95 %, redujo los operarios de 9 a 4 y elevó la producción diaria de 2 500 a 3 600 pares tras sustituir la línea antigua. Lo importante no era la velocidad máxima, sino el peso de inyección repetible y un cambio de modelo más rápido.
Sustratos de cuero sintético y recubrimientos textiles
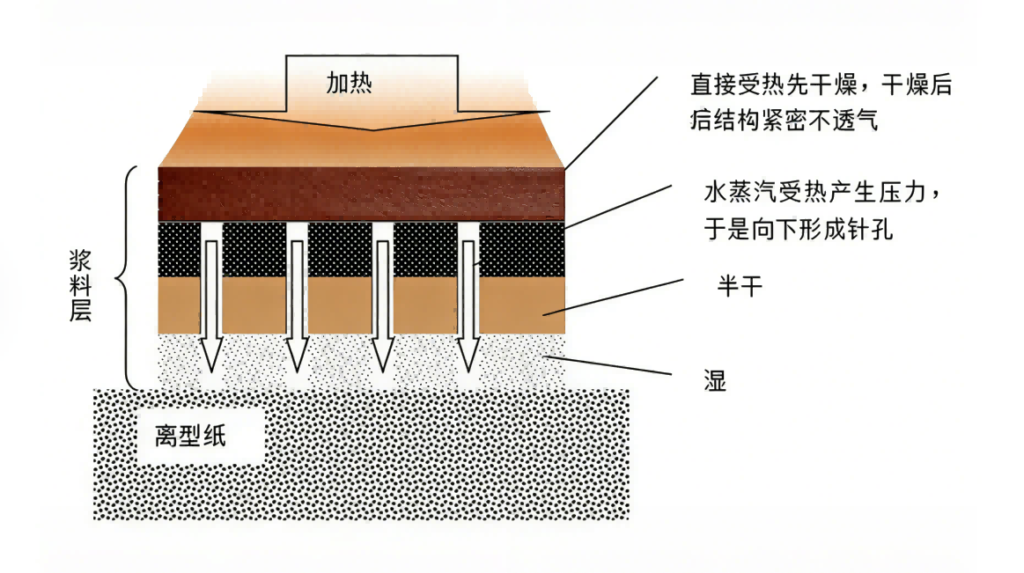
Las líneas de recubrimiento de baja presión sin disolventes se utilizan para las capas base de cuero sintético de poliuretano porque la capa de espuma debe ser fina, uniforme y estable en sus celdas mientras la banda de tejido avanza de forma continua. La máquina dosifica una pequeña inyección sobre un papel desmoldeante o un tejido en movimiento, por lo que la estabilidad del flujo a corto plazo importa más que la producción máxima.
Piezas de espuma semirrígida para automoción e industria
Piezas como insertos de cojín, juntas, pequeños rellenos para salpicaderos y contrafuertes de calzado suelen situarse entre lo flexible y lo rígido. Necesitan suficiente estructura celular para absorber energía, pero suficiente estabilidad dimensional para mantener una forma moldeada. El rango semirrígido es un producto natural de baja presión porque la presión del molde de cavidad abierta se mantiene moderada y la máquina puede purgarse entre grados de fórmula.
Muchas piezas de baja presión se sitúan cerca del límite entre flexible y rígido. Qué es la espuma de poliuretano semirrígida abarca cómo la formulación y la densidad sitúan la espuma en ese rango intermedio.
Ruedas médicas, neumáticos pequeños y elementos de ruedas giratorias
Las líneas de baja presión también sirven para ruedas de grado médico, llantas pequeñas de poliuretano y piezas macizas o microcelulares similares en las que el acabado superficial, el control de la estática y el bajo ruido de rodadura forman parte de la especificación. Estas piezas suelen tener un peso de inyección de pequeño a mediano y se benefician de una dosificación controlada y de un portador de molde giratorio en lugar de una presión de mezcla extrema.
Envases protector, juntas y piezas de espuma especiales
Las espumas protectoras para esquinas, las almohadillas amortiguadoras de equipos y algunas juntas tipo sello siguen el mismo patrón: moldes abiertos, densidad moderada y la posibilidad de alternar entre lotes pequeños. El equipo de baja presión mantiene económicos estos trabajos porque un cambio de carga o de color no exige reconstruir por completo un cabezal de mezcla de alta presión.
Cuándo la baja presión no es la mejor opción
Si la pieza es un compuesto estructural con refuerzo de fibra larga, un proceso RIM o RRIM de alta presión se convierte en la vía más sólida. En esos sistemas, se necesita un impacto a alta velocidad para humedecer y dispersar la fibra mientras el molde se llena rápidamente bajo una presión mayor. Los paneles grandes de espuma rígida, los paneles sándwich continuos y los paneles de cámara frigorífica de alto rendimiento también tienden a decantarse por máquinas de alta presión. Los caudales de espuma, los ciclos de autolimpieza del cabezal de mezcla y las exigencias de llenado en molde cerrado superan lo que un mezclador agitado de baja presión típico puede mantener en producciones largas.
La regla de decisión es práctica. Si el trabajo requiere mezcla de bajo cizallamiento, moldes abiertos, cambios de formulación y pesos de inyección desde unos cientos de gramos hasta varios kilogramos, encaja la baja presión. Si requiere impregnación de fibra, llenado muy rápido o un rendimiento continuo muy alto, la alta presión suele ser la mejor vía.
Cómo especificar una línea de baja presión sin comprar de más
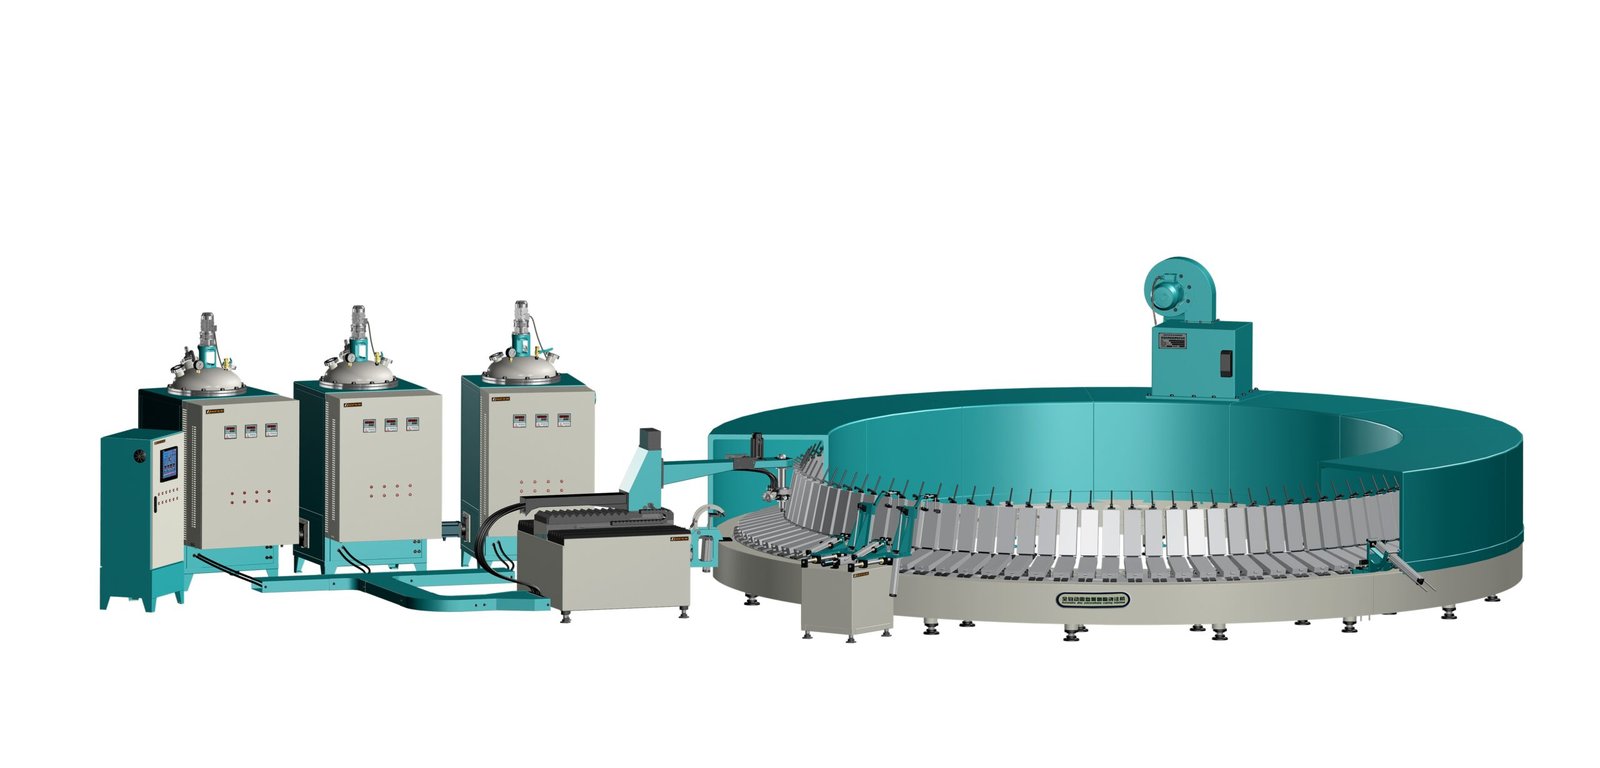
Empiece por la densidad de libre expansión y el peso de inyección. Estos determinan el tamaño de la bomba, la capacidad del depósito y el caudal de vertido. Confirme las viscosidades de los materiales y el contenido de carga; esto decide la velocidad del mezclador, la capacidad de calentamiento y el diseño de las piezas en contacto con el material. Adapte el soporte del molde a su ciclo: lineal, disco giratorio o lanzadera. La producción depende más del enfriamiento del molde y del tiempo de desmoldeo que de la potencia nominal de la máquina. Solicite el tiempo de cambio, la trayectoria del disolvente de limpieza y el almacenamiento de múltiples formulaciones. Verifique la precisión de dosificación mediante pruebas reales de relación de componentes, no por el número de catálogo.
Si ya está revisando máquinas de baja presión y no tiene claro si su pieza encaja en este rango, envíe el plano de la pieza, el peso de inyección objetivo, el sistema de material y la densidad de la espuma a info@chinahaifeng.com o por WhatsApp al 86 13566296633. Eso suele resolver la cuestión de selección más rápido que comparar cifras de rendimiento de catálogo.
Obtenga una respuesta de máquina y proceso, no una cotización de folleto
Haifeng Polyurethane Machinery lleva 40 años dedicada a líneas de vertido y espumado de poliuretano, y es la única redactora de la norma industrial china de máquinas de vertido de PU. No iniciamos un proyecto de baja presión con un único número de modelo. Empezamos por la densidad de libre expansión, la relación de componentes, el soporte del molde y la secuencia de cambio de su pieza, y luego construimos o configuramos la línea en torno a esas restricciones. Envíe el plano de su pieza y su cuello de botella actual a info@chinahaifeng.com o por WhatsApp al 86 13566296633.
Preguntas frecuentes
¿Qué productos debería evitar en una máquina de espumación de poliuretano de baja presión?
Evite los productos que necesitan refuerzo de fibra larga, llenado muy rápido de molde cerrado o producción continua de alto rendimiento de paneles de espuma rígida. Los compuestos estructurales, los paneles sándwich grandes y las líneas continuas de espuma rígida de gran volumen suelen funcionar mejor con mezcla por impacto de alta presión.
¿Cómo elijo entre una máquina de baja presión y una de alta presión?
Deje que la pieza decida antes de comparar modelos de máquina. Fíjese en el peso de inyección, la viscosidad del material, el contenido de carga, la presión del molde, el tiempo de ciclo y la frecuencia de cambio de formulación. Si el trabajo requiere moldes abiertos, mezcla suave y cambios frecuentes de lotes pequeños, la baja presión suele ser la mejor opción.
¿Qué rango de peso de inyección es práctico para la espumación de baja presión?
El espumado a baja presión suele funcionar bien para pesos de inyección de pequeños a medianos, aproximadamente desde unos cientos de gramos hasta varios kilogramos por inyección. El límite práctico depende de la viscosidad del material, la disposición del molde y el tiempo de ciclo, más que de la potencia nominal de la bomba por sí sola.
¿Puede una sola máquina de baja presión procesar tanto espumas flexibles como semirrígidas?
Sí, siempre que las piezas en contacto con el material, el control de temperatura y los circuitos de limpieza estén especificados para ambas formulaciones. El requisito principal es una trayectoria de cambio limpia y fórmulas almacenadas para cada sistema. Sin eso, la contaminación cruzada puede alterar la densidad y la dureza de un lote a otro.
Referencias
[1] G. Oertel, Polyurethane Handbook, 2.ª ed., Hanser Publishers, Múnich, 1994.
[2] ISO 845, Plásticos y cauchos celulares — Determinación de la densidad aparente, Organización Internacional de Normalización, 2006.
[3] ASTM D3574-17, Métodos de prueba estándar para materiales celulares flexibles: espumas de uretano en bloque, adheridas y moldeadas, ASTM International, 2017.
[4] ISO 868, Plásticos y ebonita — Determinación de la dureza por indentación mediante un durómetro (dureza Shore), Organización Internacional de Normalización, 2003.
Si te interesa, echa un vistazo a estos artículos relacionados:
Cómo calcular el peso de dosificación en poliuretano
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Causas de la contracción en la espuma de poliuretano y cómo controlarla
Dureza Shore A frente a Shore D en poliuretano
Definir el alcance de una máquina de espumado de PU de baja presión para el trabajo real
Una máquina de espumado de PU de baja presión se selecciona en función de la formulación, el caudal útil y el rango de inyección, y de cómo se llena el molde. Proporcione al fabricante del equipo el plano del panel o de la pieza, los datos del material y la inyección más pequeña. Pida al oferente que documente el rellenado, la recirculación, la limpieza, la secuencia de cambio y la verificación de la primera inyección aceptable tras el reinicio.
Compare la máquina de PU de baja presión de uso general de Haifeng y el sistema de baja presión para almohadas moldeadas como ejemplos de distintos ámbitos de aplicación. Para las pruebas de relación e inyección, utilice la guía de rendimiento y dimensionamiento de máquinas de espumado.