El MDI —difenilmetano diisocianato— no es un solo material. Es una familia de diisocianatos aromáticos que incluye calidades monómeras de baja viscosidad, MDI polimérico (PMDI) de alta funcionalidad y prepolímeros reactivos. Elegir el miembro equivocado de esa familia normalmente no se manifiesta en la compra. Se manifiesta más adelante como un control de proporción inestable, una espuma que se desvía de la densidad objetivo o un elastómero que no alcanza su dureza de desmoldeo. Esta guía desglosa dónde se justifica cada tipo de MDI y qué implica el cambio para el control de dosificación, mezcla y curado.
Por qué el MDI define el sistema de poliuretano
El MDI contiene dos grupos isocianato (NCO) sobre una estructura aromática. Esos grupos NCO reaccionan con los grupos hidroxilo del poliol para formar enlaces uretano y con el agua para formar urea más dióxido de carbono. La estructura aromática aporta rigidez, estabilidad térmica y una respuesta rápida en piezas moldeadas [1][2].
La diferencia importante entre las calidades de MDI es la funcionalidad. El 4,4′-MDI puro se aproxima a 2,0, lo que significa que cada molécula ofrece aproximadamente dos sitios reactivos y forma un polímero principalmente lineal o ligeramente reticulado. El MDI polimérico tiene una funcionalidad más cercana a 2,6–2,9, lo que crea la red densa y altamente reticulada que se necesita en la espuma rígida. Los prepolímeros de MDI se sitúan entre esos extremos: el isocianato reacciona parcialmente con poliol para reducir el contenido de NCO, disminuir la viscosidad y preconstruir parte de la estructura final.
| Tipo de MDI | Contenido típico de NCO | Funcionalidad aproximada | Uso habitual |
|---|---|---|---|
| 4,4′-MDI monómero | ~33,5 % | ~2,0–2,1 | Elastómeros colados, TPU, recubrimientos |
| MDI polimérico (PMDI) | ~30–32 % | ~2,6–2,9 | Espuma rígida, aglutinantes para madera |
| Prepólimero de MDI | ~5–28 % | ~2,0–2,5 | Elastómeros, adhesivos, piezas microcelulares |
En comparación con el TDI, el MDI tiene una presión de vapor más baja a temperatura ambiente, lo que reduce el riesgo inmediato de exposición por vía aérea durante su manipulación. Su reactividad también es generalmente mayor en muchos sistemas de espuma y elastómeros, por lo que la ventana de proceso en torno a la mezcla, la inyección y el curado es más estrecha. La ventilación y la protección cutánea siguen siendo innegociables.
Espuma rígida aislante: el PMDI construye la matriz de celda cerrada
La aplicación más importante del MDI es la espuma de poliuretano rígida. Esta abarca el aislamiento de electrodomésticos, los paneles sándwich continuos, el aislamiento de tuberías, los paneles para cámaras frigoríficas y el aislamiento de cubiertas o edificios aplicado por proyección. En estos productos, el MDI polimérico es el componente principal, ya que su mayor funcionalidad aporta la densidad de reticulación necesaria para la resistencia a la compresión y la estabilidad dimensional.
Se producen dos reacciones en paralelo. La reacción con el poliol forma enlaces uretano, mientras que la reacción con el agua genera dióxido de carbono y urea. A continuación, los agentes de expansión físicos y los tensoactivos conforman la estructura celular. Un sistema de espuma rígida de MDI bien controlado produce celdas cerradas pequeñas que mantienen una baja conductividad térmica. Los fabricantes evalúan con frecuencia el resultado mediante ensayos de transmisión térmica en régimen estacionario [3][4][5].
Desde el punto de vista del equipo, la viscosidad del PMDI aumenta rápidamente a medida que desciende la temperatura. Por eso los tanques de uso diario, las líneas de suministro y los circuitos de dosificación están calefactados y en recirculación. Si el componente A está demasiado frío, la bomba dosificadora encuentra una viscosidad mayor y la proporción de componentes puede desviarse antes incluso de que la máquina alcance su caudal máximo.
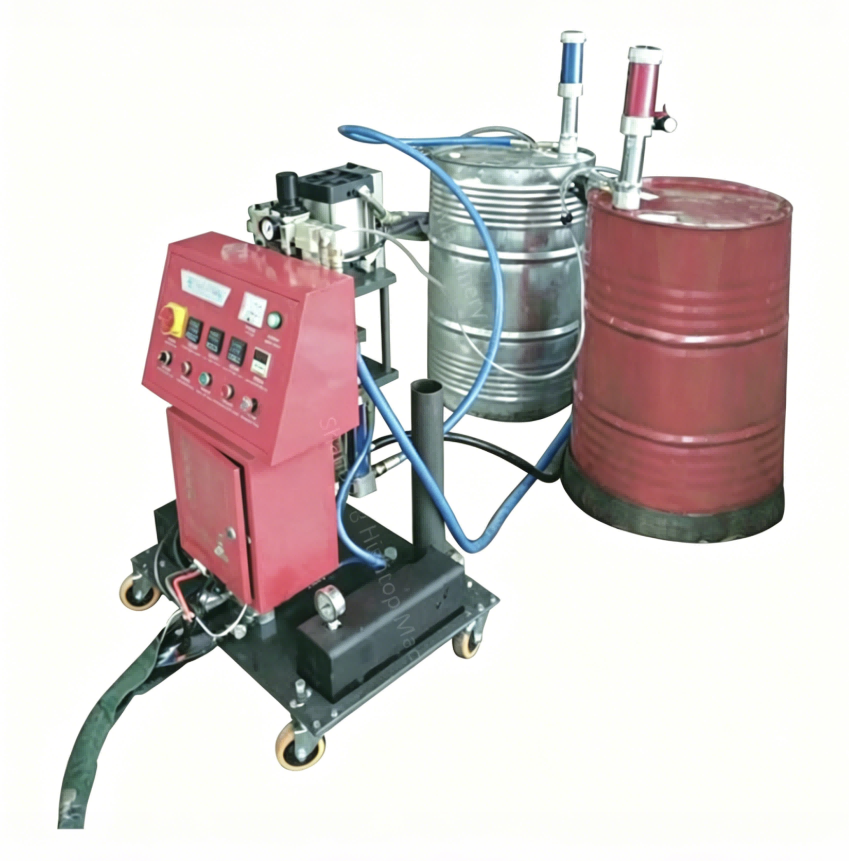
La espuma proyectada a base de MDI se formula como un sistema de dos componentes con una reacción rápida a temperatura ambiente. ¿Qué es la espuma de poliuretano proyectada? Composición y aplicación abarca cómo se controlan la reacción A/B y la composición de la espuma para las capas de aislamiento.
Moldeo estructural y de composites: RIM, SRIM y RRIM
Los sistemas MDI también se emplean en el moldeo por inyección reactiva (RIM), el moldeo por inyección reactiva estructural (SRIM) y el moldeo por inyección reactiva reforzado (RRIM). En estos procesos, una corriente de MDI de baja viscosidad y una corriente de poliol formulada se inyectan en un molde cerrado a alta presión. Los materiales reaccionan con rapidez, llenan cavidades finas o complejas y se desmoldan como una pieza rígida o semirrígida.
El SRIM incorpora una manta de fibra de vidrio continua o una preforma estructural; el RRIM incorpora fibra molida en una de las corrientes de componentes. El MDI resulta útil aquí porque el líquido mezclado por impacto debe humedecer el refuerzo rápidamente antes de que aumente la viscosidad. La máquina tiene que mantener la proporción con precisión bajo caudales elevados, ya que una inyección incompleta o una alimentación pobre de isocianato genera puntos débiles difíciles de detectar hasta que la pieza falla durante su vida útil.
La diferencia entre el RIM estándar y el SRIM no es solo química. La fuerza de cierre del molde, la presión de mezcla y la velocidad de inyección cambian cuando hay una manta de refuerzo presente. Un equipo que funcionaba para una fascia sin carga no se transfiere automáticamente a una preforma estructural.
El RIM estructural basado en MDI depende de la mezcla por impacto a alta presión para humedecer el refuerzo. SRIM explicado: fundamentos del moldeo por inyección reactiva estructural abarca las diferencias de proceso que afectan al humedecimiento de la fibra y al llenado de la cavidad.
Elastómeros de poliuretano colado: prepolímeros de MDI y control de curado
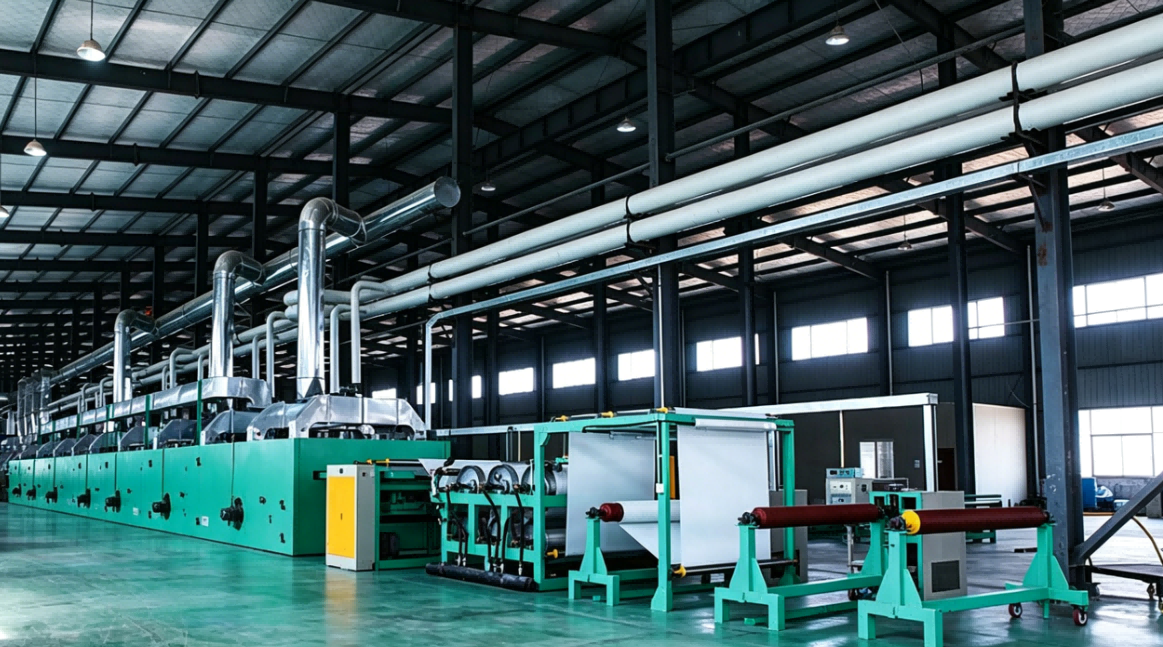
Para rodillos, ruedas, cribas mineras, sellos y componentes industriales, los prepolímeros de MDI suelen hacerse reaccionar con un extensor de cadena como MOCA o BDO. La ruta del prepolímero mantiene la viscosidad inicial manejable y permite al transformador ajustar la dureza y la resiliencia cambiando la proporción y el tipo de curador.
El conjunto final de propiedades depende de la estequiometría. Una mayor fracción de curador puede elevar la dureza a la vez que modifica el desgarro y el comportamiento a la deformación permanente por compresión. Por eso una línea de elastómero MDI colado se juzga menos por el caudal nominal de vertido y más por la repetibilidad con que dosifica el prepolímero y el curador a lo largo de un turno completo. El desgasificado al vacío ayuda a eliminar el aire atrapado, mientras que un cabezal de mezcla dinámico debe producir una mezcla uniforme, transparente o casi transparente, dentro de una vida útil corta.
La dureza es la primera propiedad que miden muchas plantas. Pero la dureza por sí sola no indica si la pieza resistirá la flexión, el contacto con aceite o el servicio en húmedo. Solo es la confirmación más rápida de que la proporción y el ciclo de curado son los correctos.
Una vez que una pieza de MDI colado sale del molde, la dureza es el control de calidad más rápido. Dureza Shore A frente a Shore D en poliuretano abarca cómo elegir la escala adecuada y qué no revela la lectura sobre el desgarro o el comportamiento a la deformación permanente por compresión.
Espuma microcelular y calzado
Los elastómeros microcelulares basados en MDI tienden un puente entre la espuma y el caucho macizo. Se usan en suelas de calzado, componentes de entresuela, soportes antivibración y algunos topes de suspensión de automoción. La pieza tiene una piel densa y una estructura celular interna fina, lo que le confiere una sensación y un comportamiento a la compresión distintos de los del poliuretano macizo o la espuma flexible de celda abierta.
La ventana de proceso es estrecha porque el material debe llenar un molde, formar una piel y curar lo suficiente para desmoldarse sin colapsar las celdas. Pequeños cambios en el peso de inyección o en la proporción de mezcla se manifiestan como variación de densidad, defectos superficiales o deriva de dureza. Para un molde nuevo, la planta debe verificar tanto el tiempo de llenado como el peso de inyección antes de fijar un tiempo de ciclo.
Cambiar el peso de inyección de un sistema MDI altera el tiempo de llenado y el perfil de curado. Cómo calcular el peso de dosificación en poliuretano abarca las variables que hay que fijar antes de cambiar de molde o aumentar la producción.
Aglomerantes, adhesivos, recubrimientos y selladores
El PMDI también actúa como aglomerante. En productos de madera de ingeniería como el OSB y el MDF, el isocianato reacciona tanto con la humedad de la madera como con los grupos hidroxilo, formando uniones fuertes sin la liberación de formaldehído asociada a algunos sistemas aglomerantes más antiguos. La misma química aparece en aglomerantes de caucho molido, adhesivos de construcción y algunas aplicaciones de fundición o de materiales compuestos.
En adhesivos y selladores, los prepolímeros de MDI pueden formularse como sistemas de curado por humedad de un componente o como sistemas de curado rápido de dos componentes. La vida útil y la humedad se vuelven variables críticas. Un sellador MDI de un componente cura al reaccionar con la humedad ambiental, por lo que el espesor de aplicación y las condiciones ambientales afectan directamente al frente de curado.
Consideraciones de procesamiento para sistemas de MDI
El MDI no es simplemente un sustituto directo de otro isocianato. La máquina debe configurarse en función del grado real que se esté procesando.
La temperatura afecta a la viscosidad y a la reactividad. El MDI puede dimerizarse si se almacena incorrectamente, por lo que el almacenamiento calefactado debe controlarse en lugar de limitarse a calentar. La recirculación mantiene el material homogéneo, pero no debe exponer el isocianato repetidamente al aire cargado de humedad. El colchón de aire seco o de nitrógeno es habitual en tanques grandes.
La precisión de dosificación es más importante en los primeros segundos de una inyección y al final de un vertido. Los diseños de pistón y de bomba de engranajes aparecen ambos en las líneas de MDI, pero la elección depende de la viscosidad, del rango de caudal y de si la corriente contiene refuerzo abrasivo. Los mezcladores estáticos se reservan para trabajos de baja viscosidad y bajo caudal; se necesita mezcla dinámica o por impacto a alta presión cuando el sistema tiene un tiempo de crema corto o una proporción amplia.
¿Necesita una revisión de ingeniería para una línea de MDI? Envíe la densidad objetivo, la relación de mezcla y el tiempo de ciclo a info@chinahaifeng.com o por WhatsApp al 86 13566296633, y el equipo podrá evaluar si el circuito de dosificación y mezcla se ajusta al grado que está utilizando.
Selección de una calidad de MDI: un marco de decisión breve
Antes de cambiar de grado de MDI o poner en marcha una nueva aplicación, cuatro comprobaciones eliminan la mayoría de las sorpresas.
- Defina la propiedad de uso final. El aislamiento de celda cerrada, la dureza, la resistencia al desgarro y la piel superficial son objetivos distintos que apuntan a tipos de MDI diferentes.
- Compruebe el contenido de NCO y la funcionalidad. El contenido de NCO determina la estequiometría y la velocidad de curado; la funcionalidad determina la densidad de reticulación y la resistencia al calor.
- Mida la viscosidad a la temperatura de proceso. El valor de la ficha técnica a 25 °C no es la viscosidad dentro de un dosificador calentado.
- Ajuste la vida útil de la mezcla al equipo. Un sistema de MDI rápido necesita un circuito de mezcla capaz de entregar una inyección completa y uniforme antes de que la viscosidad bloquee el flujo.
- Valide la relación A/B en todo el rango de caudal. La calibración a un solo caudal no demuestra el comportamiento con pesos de inyección bajos ni con el rendimiento máximo.
Cuando esos cinco puntos están alineados, la máquina puede mantener la ventana de proceso. Cuando se pasa por alto uno de ellos, la reactividad del MDI convierte pequeños errores en defectos grandes y visibles.
Hable con un ingeniero de equipos de poliuretano
Haifeng Polyurethane Machinery fabrica líneas de procesamiento de poliuretano a medida para sistemas de MDI y TDI, desde máquinas de espumado de baja presión y equipos RIM de alta presión hasta sistemas de colada de elastómeros y líneas continuas de paneles. Si va a cambiar de grado de MDI, a cualificar una nueva formulación o a iniciar una nueva aplicación, envíe sus requisitos de proceso a:
Correo electrónico: info@chinahaifeng.com
WhatsApp: 86 13566296633
Preguntas frecuentes
¿Tiene el MDI una presión de vapor inferior a la del TDI?
Sí, el MDI tiene una presión de vapor sustancialmente menor a temperatura ambiente. Esto no elimina la necesidad de ventilación y protección de la piel, pero reduce el riesgo de exposición por vía aérea en comparación con el TDI en condiciones normales de planta.
¿Cuál es la diferencia entre el MDI monómero y el MDI polimérico?
El MDI monomérico es principalmente 4,4′-MDI con una funcionalidad cercana a 2,0, lo que lo hace adecuado para elastómeros, TPU y recubrimientos. El MDI polimérico contiene una mezcla de oligómeros de mayor funcionalidad, normalmente de 2,6 a 2,9, que forma la estructura altamente reticulada requerida en espuma rígida y aglutinantes.
¿Puedo usar el mismo cabezal de mezcla para MDI y TDI?
No automáticamente. La presión de mezcla, la temperatura, la viscosidad y la reactividad pueden ser diferentes. Un cabezal dimensionado para un sistema puede funcionar con el otro, pero debe verificarse para el grado, la relación y el rango de rendimiento en lugar de darse por sentado que son intercambiables.
¿Cuál es la temperatura de almacenamiento correcta para el MDI?
La temperatura de almacenamiento debe seguir la recomendación del proveedor para el grado específico. Muchos productos de MDI requieren un almacenamiento caliente y protegido de la humedad, pero el sobrecalentamiento puede acelerar la dimerización. El calentamiento controlado, el recubrimiento con aire seco o nitrógeno y la recirculación suave son más importantes que una única temperatura ideal.
Referencias
[1] M. F. Sonnenschein, Poliuretanos: ciencia, tecnología, mercados y tendencias, 2.ª ed., Hoboken, NJ: Wiley, 2021.
[2] M. Ionescu, Chemistry and Technology of Polyols for Polyurethanes, 2.ª ed., Smithers Rapra, 2016.
[3] ASTM C518-21, Método de ensayo estándar para las propiedades de transmisión térmica en régimen estacionario mediante el aparato medidor de flujo de calor, ASTM International, 2021.
[4] Comité Europeo de Normalización, EN 13165, Productos de aislamiento térmico para edificios — Productos de espuma rígida de poliuretano (PU) fabricados en fábrica, CEN.
[5] Departamento de Energía de EE. UU., Materiales de aislamiento, Energy Saver, Washington, DC: U.S. DOE.
Si te interesa, echa un vistazo a estos artículos relacionados:
Qué es la espuma de poliuretano semirrígida
¿Qué es la espuma de poliuretano proyectada? Composición y aplicación
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural