
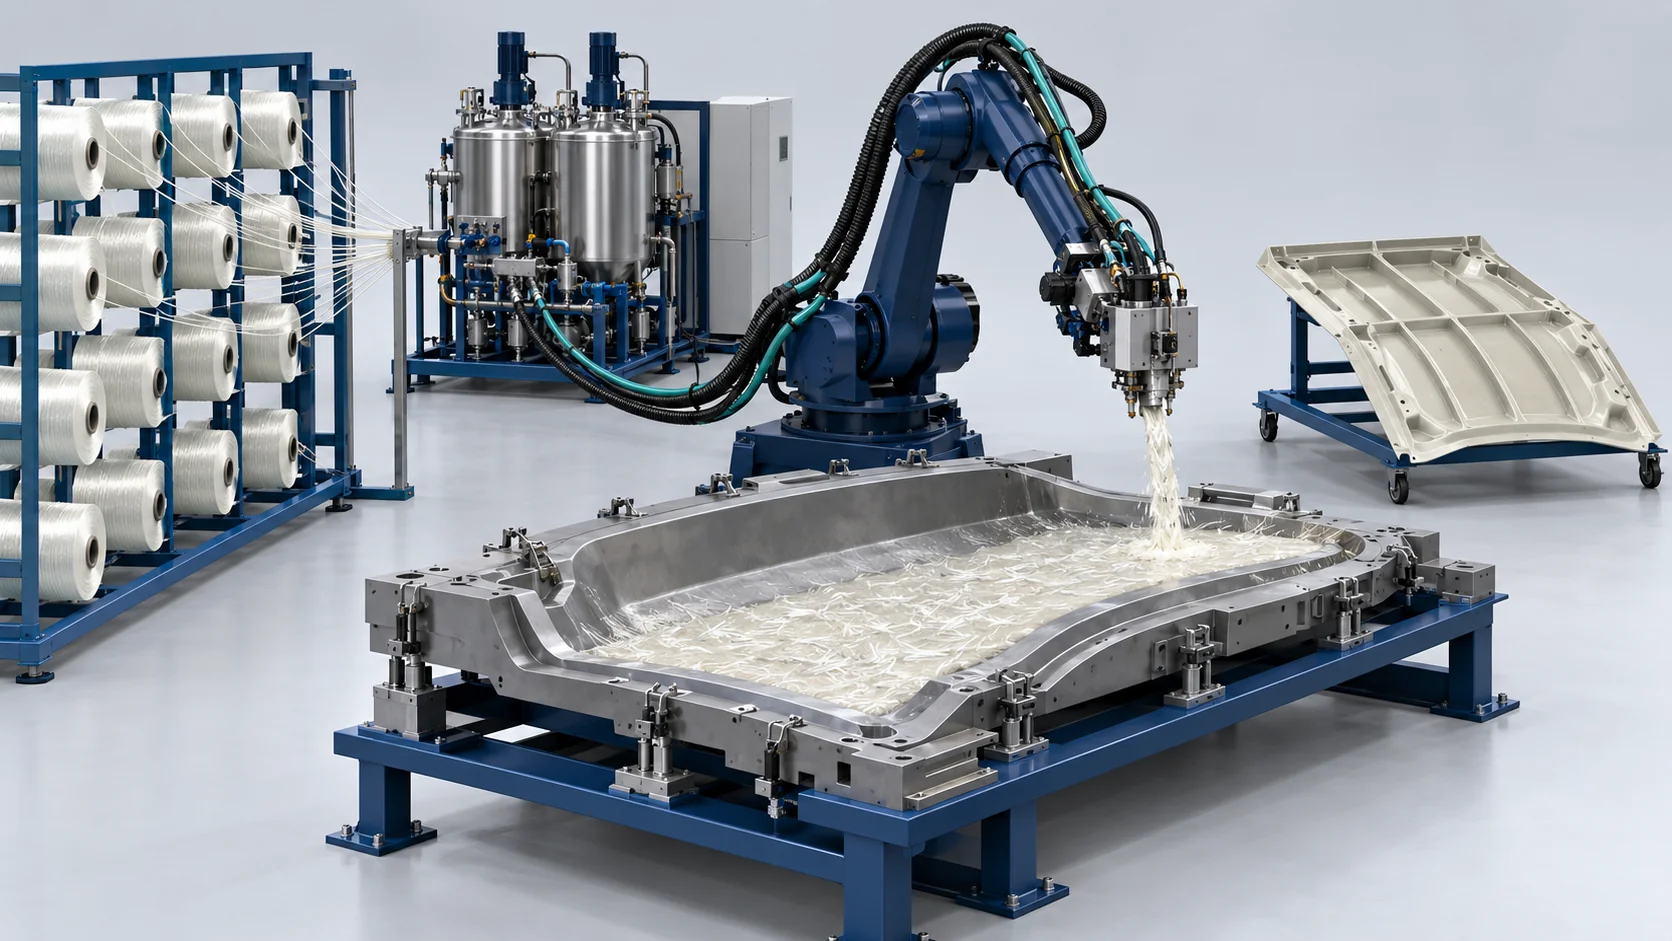
حل RIM/LFI لألواح الشاحنات الثقيلة
اختيار ترسيب LFI بالألياف المقطعة والقولبة بالكبس لألواح الشاحنات الثقيلة، مع تقييم RIM كمسار منفصل.
تصنيع مركبات مرن عالي التأثير للمركبات التجارية الثقيلة
يجمع LFI بين البولي يوريثان المقاس بالجرعات والتسليح المقطع أثناء الترسيب في القالب المختار. وهو يختلف عن حقن الراتنج في قالب RIM مغلق. يدعم النظام الروبوتي المرتبط ومشروع المصد مناقشة LFI؛ لكنهما لا يثبتان كل تكوينات RIM ذات القالب المغلق ولا ميزة عالمية على SMC.
نطاق توريد محدد
تحديد توصيل الراتنج وآلة التقطيع والروبوت والمكبس والتجهيزات القالبية وIMC الاختياري. يتطلب طول الألياف ومحتواها وتوزيع الترسيب وصفة خاصة بالقطعة وتحققاً خاصاً بها.
المدخلات لاختيار العملية
CAD اللوح ومتطلبات الصفائح والألياف، وIMC، ونقاط عمل PU/آلة التقطيع، ومظروف المكبس/القالب، واختبارات المكوّنات.
يُتفق على نطاق المعدات وواجهات المصنع المحتفظ بها والقبول للمادة والقطعة المختارتين. تحديد توصيل الراتنج وآلة التقطيع والروبوت والمكبس والتجهيزات القالبية وIMC الاختياري. يتطلب طول الألياف ومحتواها وتوزيع الترسيب وصفة خاصة بالقطعة وتحققاً خاصاً بها.
سير عمل RIM/LFI لألواح الشاحنات الثقيلة
تحضير القالب والسطح → قياس الجرعات وترسيب الراتنج/الألياف → الإغلاق والدمج والمعالجة → الإخراج من القالب والفحص. تحديد توقيتات التحضير والتعبئة والمعالجة والإخراج كلٌّ على حدة للتكوين المختار.
تحضير القالب والسطح
تأكيد تشطيب القالب وفصله وأي مرحلة IMC محددة.
قياس الجرعات وترسيب الراتنج/الألياف
تنسيق تدفق PU والتقطيع ومسار الروبوت للقطعة.
الإغلاق والدمج والمعالجة
التحقق من النقل وقوة التثبيت والظروف الحرارية.
النطاق الهندسي للحل المرجعي
مراجع التكوين الحالي والاختبار. تُعد إعدادات المعدات ونتائج المواد ونتائج التجميع النهائي منفصلة؛ ويُطبَّق كل قيمة فقط على التكوين والظروف الموثقة الخاصة بها.
| المعامل | القيمة / الوحدة | التكوين / الظروف المطبَّقة |
|---|---|---|
| مخرجات تصريف سائل البولي يوريثان | 100 إلى 500 غ/ث | ناسب مكبسي محوري عالي الضغط متغيّر متصل |
| معدل القاطع الزجاجي المستمر | 10 إلى 60 كغ/ساعة | قاطع دوّار كهربائي عالي السرعة بشفرات من التنجستن |
| نطاق طول الألياف المقطّعة | 12.5 إلى 50.0 مم | أسطوانة سكاكين دوّارة مبرمجة مع تعديلات متدرّجة |
| قوة إغلاق القالب المطلوبة | 200 إلى 400 طن (ضغط منخفض) | قوالب منخفضة التكلفة من الألومنيوم المصبوب بدقة أو من الفولاذ المطروق |
| مقاومة الصدم المحزّز وفق تشاربي | أكبر من أو يساوي 45 kJ/m² | اختبار ISO 179 على قلب مركّب من الألياف الطويلة بطول 25 مم |
| وفر في النفقات الرأسمالية للتجهيزات القالبية | خفض يصل إلى 60% مقارنةً بـ SMC | ناتج عن انخفاض الضغط داخل القالب مما يتيح استخدام قوالب الألومنيوم |
المعدات الأساسية لهذا الحل
تُختار مراجع المعدات وفق عمليتها الموثّقة. القياس الرئيسي للجرعات والإمداد المساعد والمسارات البديلة ليست حزمة قياسية واحدة.
ضوابط العملية وفحوص التطبيق
قيّم هذه الوظائف باستخدام المادة والتجهيزات القالبية الموجزة الإنتاجية المختارة. تتطلب نتائج الأجزاء النهائية أدلة قبول خاصة بها.
مسار تعزيز مميّز
حدّد ترسيب LFI بشكل منفصل عن حقن RIM في القالب المغلق.
إنتاج متوافق من الألياف/الراتنج
استخدم نقطة التشغيل نفسها عند حساب محتوى التعزيز.
مقارنات قائمة على الأدلة
حدّد خط الأساس للتصميم والصفيحة والاختبار عند إجراء مقارنات الوزن والصدمة وتكلفة التجهيزات القالبية.
مشاريع ذات صلة
هذه مراجع تطبيقية ذات صلة. قارن المادة الفعلية والعملية والوحدات المسلّمة؛ فأرقام المشاريع المبلَّغ عنها ليست نتائج قبول لخط آخر.
الأسئلة الشائعة
راجع ترسيب LFI واختيار المكبس وواجهات الطلاء الخاصين بجزئك.
هل يتطلب LFI مسبقة تشكيل منفصلة من الألياف الجافة؟
هل يمكن أن يحدّد الحدّان الأقصيان لمخرجات الألياف وPU وصفة واحدة؟
ما المعلومات المطلوبة لإعداد تكوين أولي؟
ناقش أهدافك الإنتاجية
شارِك ما يلي ضمن موجز الإنتاج الخاص بك: ملفات CAD للجزء، ومتطلبات الصفيحة والألياف، وIMC، ونقاط التشغيل لـPU/الآلة المقطّعة، ونطاق المكبس/القالب، واختبارات المكوّنات. سيردّ فريقنا في غضون يوم عمل واحد. وبعد وضوح المتطلبات، نقدّم عرضًا أوليًا في غضون يومَي عمل.


