
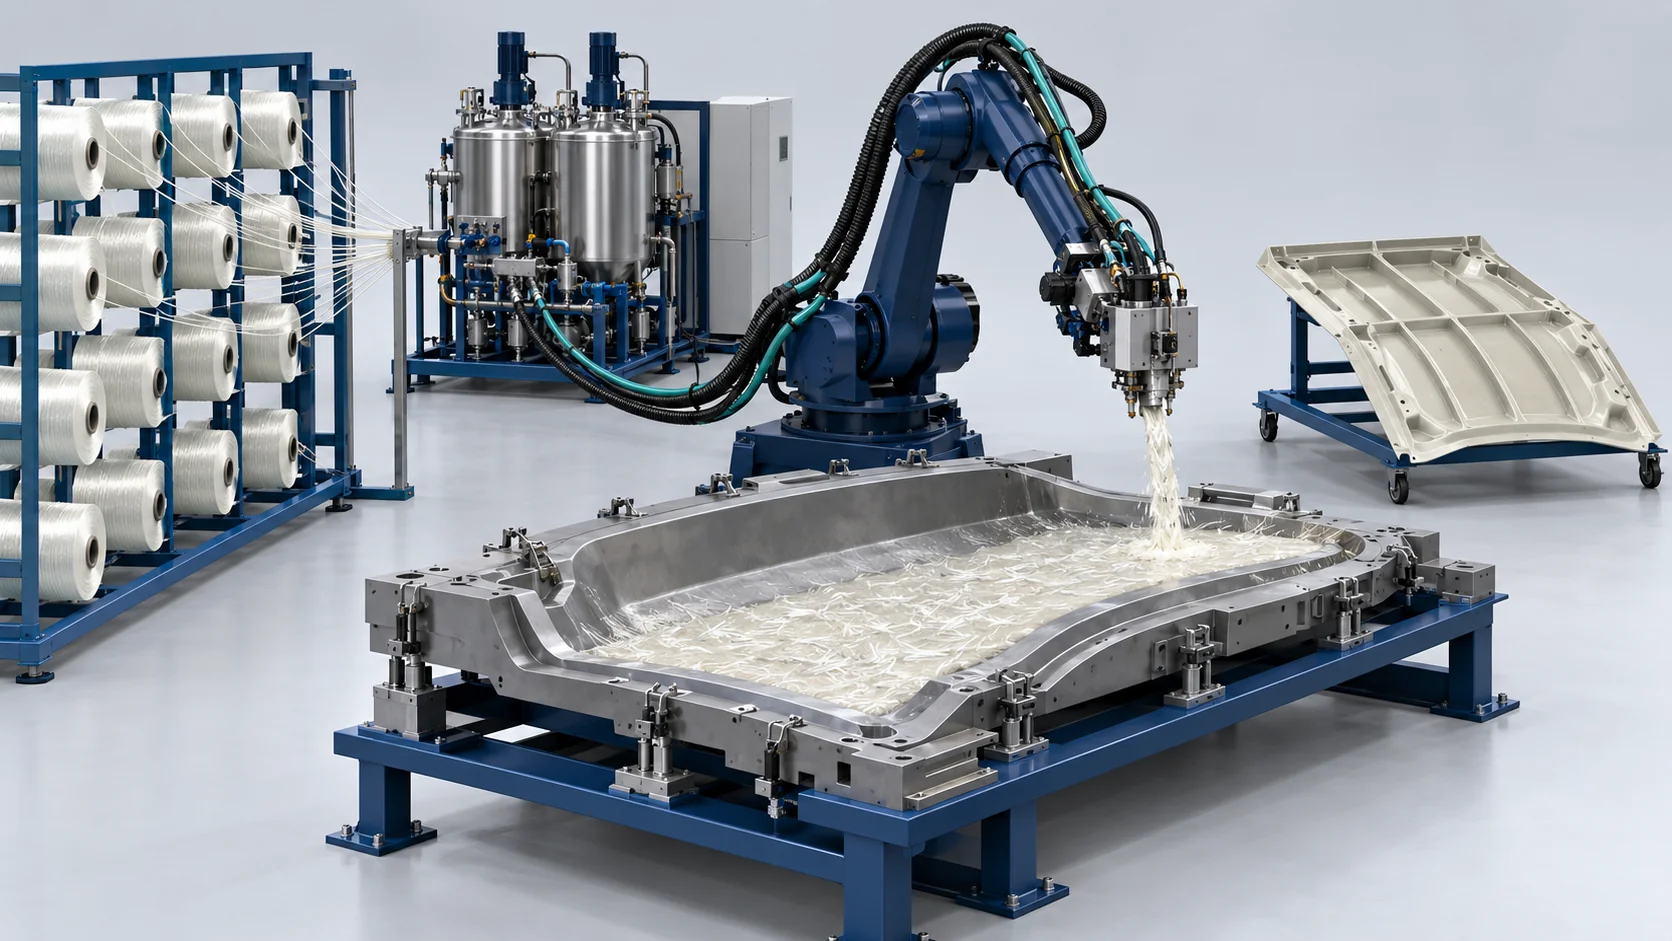
Solución RIM/LFI para paneles de camiones pesados
Seleccionar la deposición LFI de fibra cortada y el moldeo por prensa para paneles de camiones pesados, con el RIM evaluado como ruta separada.
Fabricación ágil de compuestos de alto impacto para vehículos comerciales pesados
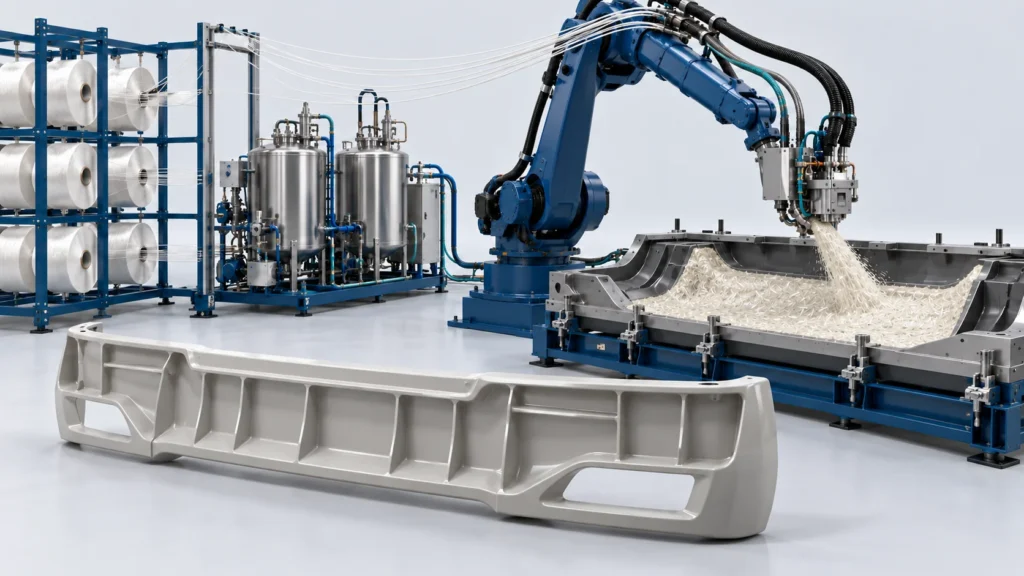
La LFI combina poliuretano dosificado y refuerzo cortado durante la deposición en el molde seleccionado. Se diferencia de la inyección de resina en un molde RIM cerrado. El sistema robótico y el proyecto de parachoques vinculados respaldan una conversación sobre LFI; no establecen todas las configuraciones de RIM de molde cerrado ni una ventaja universal sobre el SMC.
Alcance de suministro definido
Definir el suministro de resina, la cortadora, el robot, la prensa, el utillaje y el IMC opcional. La longitud y el contenido de fibra y la distribución de la deposición requieren una receta y una validación específicas de la pieza.
Insumos para la selección del proceso
CAD del panel, requisitos de laminado y fibra, IMC, puntos de trabajo del PU/cortadora, envolvente de prensa/utillaje y pruebas de componentes.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Definir el suministro de resina, la cortadora, el robot, la prensa, el utillaje y el IMC opcional. La longitud y el contenido de fibra y la distribución de la deposición requieren una receta y una validación específicas de la pieza.
Flujo de trabajo RIM/LFI para paneles de camiones pesados
Preparar el molde y la superficie → Dosificar y depositar resina/fibra → Cerrar, consolidar y curar → Desmoldear e inspeccionar. Definir por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Preparar el molde y la superficie
Confirmar el acabado del molde, el desmoldeante y cualquier etapa de IMC especificada.
Dosificar y depositar resina/fibra
Coordinar el flujo de PU, el corte y la trayectoria del robot para la pieza.
Cerrar, consolidar y curar
Validar la transferencia, la fuerza de cierre y las condiciones térmicas.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Polyurethane Fluid Discharge Output | 100 to 500 g/s | Continuous variable high-pressure axial piston proportioner |
| Continuous Glass Chopper Rate | 10 to 60 kg/hour | High-speed electric rotary chopper with tungsten blades |
| Chopped Fiber Length Envelope | 12.5 to 50.0 mm | Programmed rotary knife drum with step adjustments |
| Required Mold Clamping Force | 200 to 400 Tons (Low pressure) | Low-cost precision cast aluminum or forged steel tools |
| Charpy Notched Impact Resistance | Greater than or equal to 45 kJ/m² | ISO 179 testing on 25 mm long-fiber composite core |
| Tooling Capital Expense Savings | Up to 60% reduction vs SMC | Driven by lower in-mold pressure permitting aluminum tools |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Distinct reinforcement route
Identify LFI deposition separately from closed-mold RIM injection.
Matched fiber/resin output
Use the same operating point when calculating reinforcement content.
Evidence-based comparisons
State design, laminate and test baseline for weight, impact and tooling-cost comparisons.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes
Review LFI deposition, press selection and coating interfaces for your part.
Does LFI require a separate dry-fiber preform?
Can fiber and PU maximum outputs define one recipe?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Share the following with your production brief: Panel CAD, laminate and fiber requirements, IMC, PU/chopper working points, press/tool envelope and component tests. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


