

صبّ نايلون MC المحشوّ ينجح أو يفشل قبل الصبّ. فالماكينة لا تقتصر على صهر الكابرولاكتام وقياس جرعة محفّز؛ بل يجب أن تُبقي الجرافيت أو ثاني كبريتيد الموليبدينوم أو الألياف القصيرة أو المزيّت السائل معلّقًا بانتظام عبر الخزانات والأنابيب ومضخات التروس ورأس الخلط. وإذا فشل التشتيت، يترسّب الحشو أو يتكتّل. وإذا كان مسار النقل طويلًا جدًا أو ضيقًا جدًا، ترفع الجسيمات الصلبة الضغط وتُبلي مسار قياس الجرعات. يوضّح هذا الدليل نطاق التشتيت منفصلًا عن نطاق النقل، ويبيّن أي مواصفات للماكينة تحدّد أين يمكن فعليًا تشغيل تركيبة محشوّة.
للاطلاع على مسار الإنتاج الأوسع وواجهات المعدات، استكشف أنظمة صبّ نايلون MC.

ما الذي يتغيّر عند حشو نايلون MC
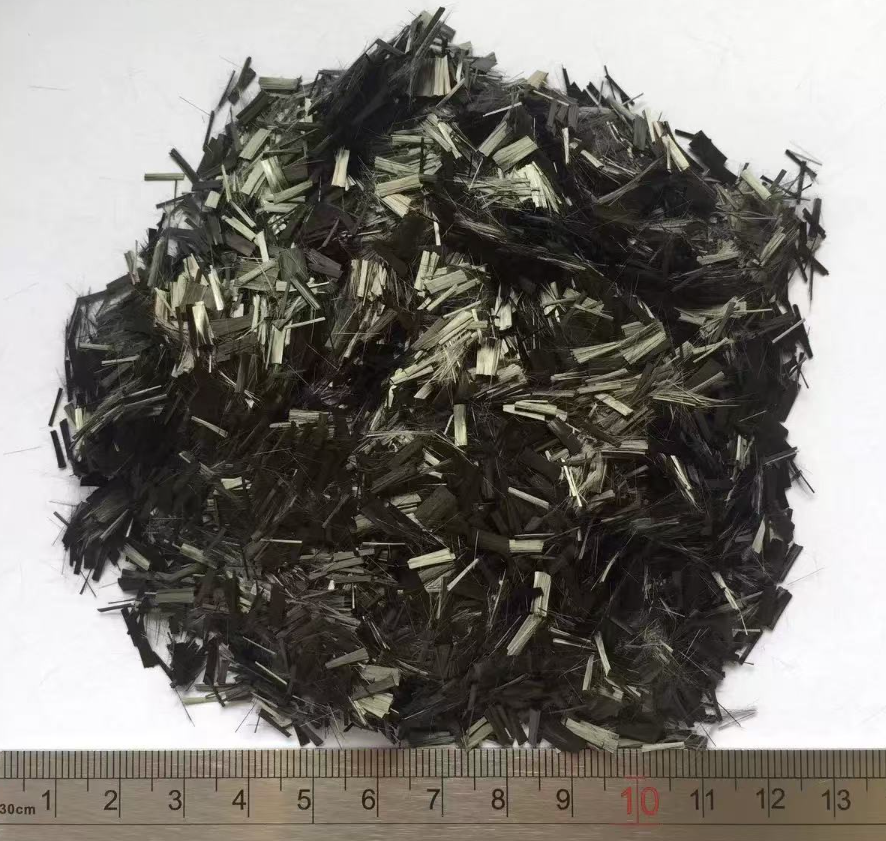
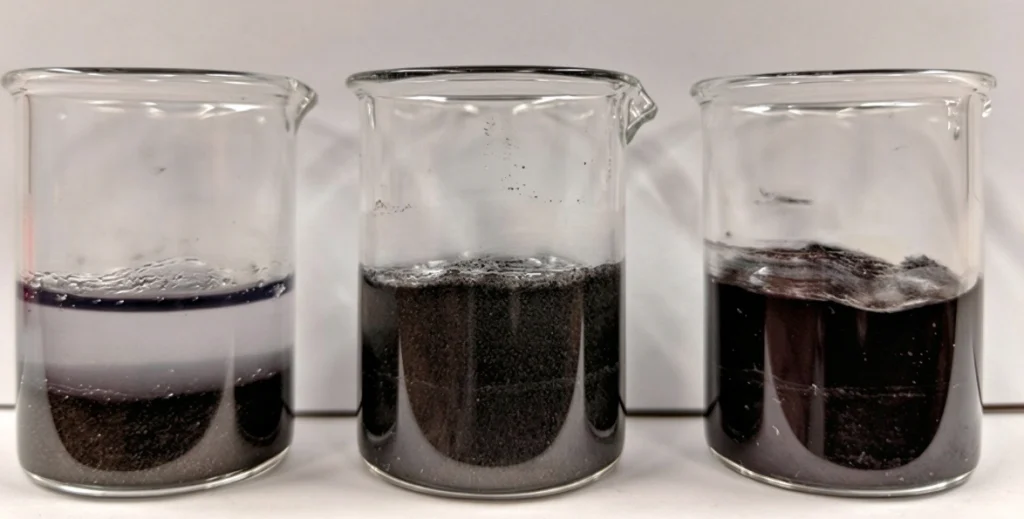
صبّ نايلون MC غير المحشوّ عملية خاضعة للتحكم أصلًا. يُصهر الكابرولاكتام، وتُقاس جرعة صغيرة من المحفّز والمنشّط وتُضاف إليه، ثم تُصبّ المادة في قالب مسخّن حيث تحدث البلمرة. أما إضافة الجرافيت أو ثاني كبريتيد الموليبدينوم أو ألياف الزجاج أو الكربون القصيرة أو مسحوق PTFE أو المزيّت السائل أو الحشو المعدني فتغيّر المائع ومسار البلى وطريقة انتقال الحرارة عبر المادة. قد يقلّل الحشو الاحتكاك أو يرفع مقاومة الانضغاط، لكنه يزيد أيضًا اللزوجة الظاهرية ويمكن أن يترسّب أو يتكتّل عندما يتباطأ التدفق.
لمسار التعديل المحدّد بـ MoS2، راجع حل صبّ نايلون MC المعدّل بـ MoS2.
وعليه، فإن أول سؤال يتعلق بنطاق التشغيل ليس مدى سرعة ضخ الآلة، بل ما إذا كانت التركيبة تبقى متجانسة عند كل نقطة تنخفض فيها السرعة: زوايا الخزان، وانحناءات الأنابيب، ومقاعد الصمامات، وغرفة الخلط. فالآلة التي تُحدَّد سعتها على أساس معدل التصريف وحده قد تفشل مع تركيبة محمّلة، لأن الحشو يترك المونومر قبل أن يصل إلى القالب.
التشتيت أولًا دون إغفال النقل
يصف نطاق التشتت مدى التراكيب التي يمكن لنظام الخلط الحفاظ عليها متجانسة قبل النقل. ويُحدَّد هذا النطاق بحجم جسيمات الحشو، وفرق الكثافة، وقابلية الترطيب، ونسبة التحميل، وليس باسم الحشو وحده.
| فئة الحشو | الوظيفة النموذجية | خطر التشتت | الأثر على النقل |
|---|---|---|---|
| الجرافيت أو MoS2 | تقليل الاحتكاك | كثافة عالية وترسّب | معجون كاشط وتآكل المضخة |
| ألياف زجاجية أو كربونية قصيرة | رفع المتانة ومعامل المرونة | تكتّل وتكسّر الألياف | ذُرى ضغط وانسداد الممرات الضيقة |
| مسحوق PTFE | تقليل احتكاك السطح | ترطيب ضعيف وكثافة منخفضة | انفصال مكوّنات وتراكم في المناطق الميتة |
| مزلق سائل أو زيت | تزييت داخلي | انفصال الأطوار | تغيّر اللزوجة عند إجهاد القص في المضخة |
| مسحوق معدني | التحكم الحراري أو التحكم في الوزن | ترسّب شديد وتآكل | تآكل سريع في التروس والأنابيب |
| حشو معدني أو سيراميكي | مقاومة التآكل، والتحكم في التكلفة | لزوجة عالية وجسيمات صلبة | عزم دوران أعلى للمضخة وعمر أقصر للسدادة |
هذا الجدول دليل فرز أولي، وليس اختبار إفراج. يجب فحص كل درجة من درجات الحشو باستخدام درجة حرارة المونومر الفعلية ومسافة النقل وحالة المضخة الفعلية.
يحتاج رأس الخلط إلى قص كافٍ لتفكيك التجمعات الضعيفة، وإلى نطاق تخفيض سرعة كافٍ لتجنب إدخال الهواء في المونومر. القيمة ذات الصلة هي السرعة المتغيرة، وليست رقمًا واحدًا للسرعة العالية. في ماكينة صب المونومر HF-LPM-Nylon، تتراوح سرعة رأس الخلط من 0 إلى 6,000 دورة في الدقيقة، ما يتيح حركة لطيفة للحشوات المعرّضة للترسّب وقصًا أعلى للمساحيق الصعبة الترطيب. والتحكم في درجة الحرارة ضمن ± 2 درجة مئوية مهم لأن اللزوجة تتغير مع درجة الحرارة، وقد يترسّب الحشو نفسه أسرع عندما تكون منطقة في الخزان باردة.
نطاق النقل يعتمد على المضخات والأنابيب ودرجة الحرارة
نطاق النقل هو أقصى مسافة وأقصى هبوط في الضغط يمكن للمونومر المحشو أن ينتقل ضمنهما دون انفصال أو انسداد أو تآكل غير مقبول في المضخة. الحشوات الصلبة كاشطة، ويمكن للألياف القصيرة أن تتجسر في ممر ضيق. وتحدد خلوص مضخة التروس وقطر الأنبوب وعدد الأكواع والمناطق المسخّنة والمرشحات جميعها نطاق النقل.
مقاومة مضخة التروس لدرجة الحرارة منفصلة عن درجة حرارة الخزان. فقد يتعرض جسم المضخة للمونومر الساخن وجسيمات الحشو أثناء إعادة التدوير أو التنظيف. والمضخة المصنفة لدرجات الحرارة العالية ليست حماية تلقائية من التآكل الكاشط، لذا يجب تحديد مواد المضخة والسدادة وفق صلادة الحشو. كما يجب أن يتوافق معدل التصريف مع القالب ومسار النقل. فماكينة HF-LPM-Nylon تصرّف من 5,000 إلى 10,000 g/min، لكن هذا الإنتاج لا يكون مفيدًا إلا عندما يصل المونومر المحشو إلى نقطة الصب دون تغيّر في الطور أو انسداد.
إن قِصر مسافة النقل ووجود مناطق مسخّنة في الأنابيب وتقليل الأجزاء الميتة إلى الحد الأدنى يفيد أكثر من زيادة سرعة المضخة. وعندما يترسّب الحشو في كوع أو في مقطع منخفض السرعة، فإن رفع معدل التصريف قد ينقل الانسداد فحسب إلى موضع أبعد بدلًا من تصحيح مشكلة التشتت.

لماذا تجعل تدفقات المحفّز الدقيقة قياس الجرعات الجزء الأصعب
يعتمد بلمرة نايلون MC على تيار B صغير جدًا. وقد يكون نطاق النسبة القياسي واسعًا حتى A:B = 1,000:1 إلى 1,000:5، ما يترك هامشًا ضئيلًا للخطأ عند أحجام القذف الصغيرة. والحشو في تيار A لا يلغي الحاجة إلى قياس جرعات B بدقة؛ بل كثيرًا ما يزيد المشكلة صعوبة لأن النبض أو الانسداد الجزئي يغيّر التدفق الظاهري للتيار المحشو.
بدقة قياس جرعات تبلغ 0.5 إلى 1 في الألف، تستطيع الماكينة الإبقاء على النسبة ضمن حدود ضيقة عندما يكون مسار النقل مستقرًا. لكن الدقة ليست سوى نقطة البداية. فالتيار المحشو الذي ترسّب قد يُسلّم كميات غنية بالراتنج أو غنية بالحشو حتى عندما تكون الكتلة الكلية صحيحة. ولهذا يجب التحقق من دقة الكتلة والتشتت معًا، لا التعامل معهما كبنود فحص منفصلة.
بناء تجربة تفصل مخاطر التركيبة عن مخاطر الماكينة
قبل الالتزام بماكينة إنتاج، نفّذ تجربة باستخدام درجة الحشو الفعلية، لا عينة عامة. والغرض هو تحديد الأعطال التي تأتي من التركيبة والأعطال التي تأتي من مسار النقل. فالحشوات التي تنجح في اختبار تحريك مخبري قد تترسّب مع ذلك في خزان سعة 360 L أو تُتلف سدادة مضخة خلال أيام.
- قِس اللزوجة عند درجة حرارة الصب، ثم قِسها مرة أخرى بعد فترة ترسّب خاضعة للتحكم.
- أعِد تدوير المونومر المحشو لمدة النقل المخطط لها، ثم خُذ عينات عند مدخل المضخة ومخرجها.
- افحص المادة المخلوطة بحثًا عن تكتلات أو تكسر في الألياف أو مناطق قليلة الحشو.
- اصبب أجزاء اختبارية واقطعها للتحقق من توزيع الحشو.
- افحص تروس المضخة وأدوات الإغلاق (المانعات) وأكواع الأنابيب بعد التجربة بحثًا عن بلى مبكر.
حجم القذفة قيمة أخرى ينبغي تثبيتها قبل التجربة. فقد يتطلب الجزء المحشو قذفة مختلفة عن الجزء غير المحشو ذي التجويف نفسه، ويجب أن يكرر كل دورة الهدف ضمن حدود التفاوت.
حجم القذفة من أول القيم التي ينبغي تثبيتها قبل تجربة الصب المحشو. <كيفية حساب وزن القذفة في البولي يوريثان> يغطي حساب وزن القذفة لأجزاء البولي يوريثان.
الخطوة التالية: حدّد الحشو ونافذة النقل لديك
أرسل نوع الحشو ونسبة التحميل وحجم الجسيمات ولزوجة المونومر الأساسي ووزن القذفة المطلوب ودرجة حرارة القالب ومسافة النقل. يمكن مقارنة هذه المدخلات بسرعة رأس الخلط ومسار مضخة التروس وترتيب الخزانات ودقة قياس الجرعات قبل طلب معدات التجربة. تواصل مع Haifeng Polyurethane Machinery عبر Info@chinahaifeng.com أو WhatsApp 86 13566296633.
الأسئلة الشائعة
هل يتطلب نظام نايلون MC المحشوّ مضخة خاصة؟
عادةً نعم. فقد يُبلي الجرافيت الناعم والحشوات المعدنية تروس المضخة وأدوات الإغلاق أسرع من المونومر غير المحشو. تحتاج المضخة إلى مواد مناسبة للخدمة الكاشطة، وينبغي تصميم مسار النقل بحيث يمكن فحصه واستبداله. ومقاومة الحرارة وحدها لا تكفي؛ إذ يجب أن تتحمل المضخة أيضًا صلابة الحشو وحجم جسيماته.
هل يمكن تشغيل نايلون MC المحشوّ وغير المحشوّ على الماكينة نفسها؟
يمكنها ذلك، لكن التنظيف والجدولة يصبحان أكثر إلحاحًا. فقد يبقى الحشو في المناطق الميتة والمرشحات والخلوصات داخل المضخة. ويجب أن تتضمن الآلة المخصصة لكليهما إجراءً محددًا لتفريغ التنظيف والغسل والفحص، وينبغي أن تتحقق الإنتاجية من عدم ظهور أي حشو متبقٍ في الدفعة غير المحشوة التالية.
ما نسبة تحميل الحشو التي يمكن لماكينة قياسية التعامل معها؟
لا يوجد رقم عالمي. العوامل المحددة هي كثافة الحشو وحجم الجسيمات وشكلها وقابلية البلل وارتفاع اللزوجة وطول مسار النقل. فقد يُعالَج مسحوق تزييت ناعم جيدًا عند نسبة تحميل معينة، بينما قد يترسب حشو كاشط كثيف حتى عند إضافة متواضعة. والجواب العملي يأتي من تجربة ترسيب وإعادة تدوير باستخدام الدرجة الفعلية.
كيف تعرف أن التشتيت جيد بما يكفي قبل الإنتاج؟
حدّد فحص قبول قابلًا للقياس قبل التجربة. خذ عينات عند مدخل المضخة ومخرجها، وافحص المادة، واقطع الأجزاء النهائية للتأكد من توزيع الحشو. وإذا تغير تركيز الحشو على طول مسار النقل أو عبر الجزء، فإن التشتت غير مستقر للإنتاج.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك





