

عادةً ما تُقارن عوازل التخزين البارد على أساس التوصيل الحراري، لكن الرقم الذي يحسم معظم المشاريع ليس لامدا. تمر وحدات الرش وتصنيع الألواح بكيمياء البولي يوريثان الصلب المتشابهة عبر نظامَي إنتاج مختلفين تمامًا. أحد النظامين يخلط ويرفع في الموقع على أي ركيزة يوفرها المبنى. والآخر يشكّل الرغوة بين طبقات التغطية داخل مصنع ويشحن عنصرًا جاهزًا له حاجزه البخاري الخاص ومفصله المتكرر الخاص. ويغيّر هذا الاختيار تعرّضك الرأسمالي، وبرنامجك الزمني، ونموذج عمالتك، ومن يتحمل المخاطرة عندما يتسرب المفصل. إنه قرار سعة ومسؤولية قبل أن يكون قرار مواد.
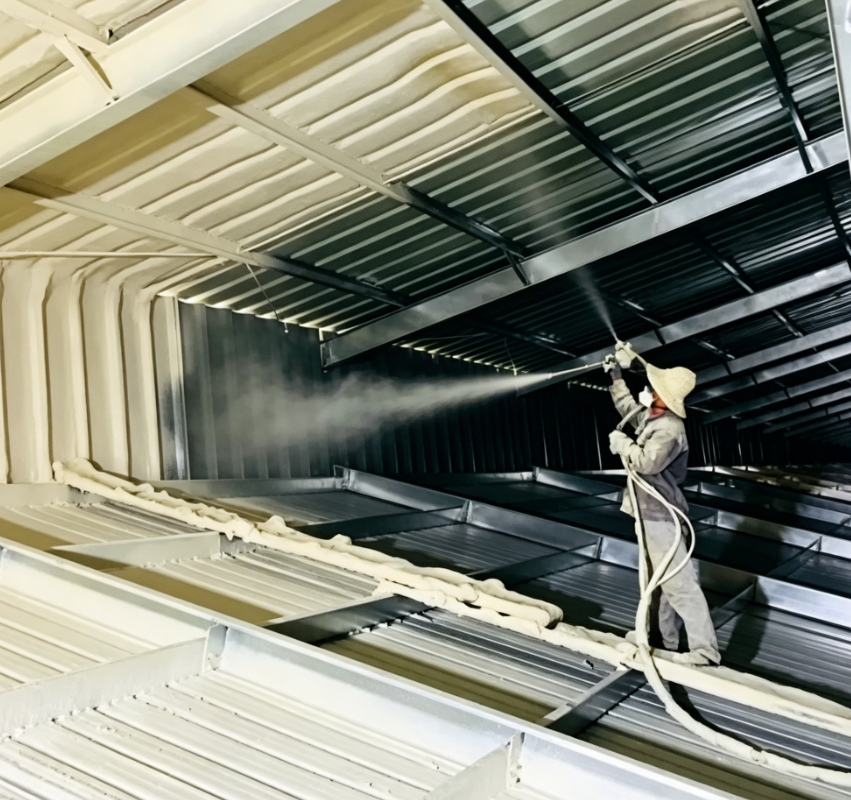
لماذا تتصرف الكيمياء نفسها للرغوة بشكل مختلف في الموقع وفي المصنع
يبدأ المساران بنظام مكوّن من مكوّنين وينتهيان برغوة صلبة مغلقة الخلايا. وما يفصل بينهما هو مكان ارتفاع الرغوة، وما يحصرها، وما يحدث حيث تلتقي دفعة صب بالتالية.
في خط الألواح تُحقن الرغوة داخل تجويف مغلق بين طبقتي تغطية، مع تعبئة زائدة متعمدة. يدخل من المادة أكثر مما يتطلبه الارتفاع الحر، فتملأ الرغوة التجويف وتضغط على طبقتي التغطية وتلتصق بهما. أما في التطبيق بالرش فترتفع الرغوة في الهواء الطلق على الركيزة. وتُحدَّد الكثافة بمقدار المادة التي تضعها المسدس في كل تمريرة،وعلى أي مسافة، ومدى دفء التمريرة السابقة.
للاتجاه أهمية أيضًا. فالرغوة التي ترتفع بحرية على سطح مستوٍ تميل إلى إطالة خلاياها في اتجاه الارتفاع، ونتيجةً لذلك تصبح مقاومة الانضغاط والتوصيل الحراري اتجاهيين. أما رغوة الألواح المحصورة فيشكّلها فراغ السير وارتباط طبقتي التغطية. ورغوة الرش يشكّلها مرور المُطبِّق.
ثم هناك الحدود. فلوح التغطية يفرض مفصلاً متكررًا عند كل عرض لوح. ورغوة الرش تفرض نهايات عند الاختراقات، وعند الوصلات الإنشائية، وعند حدود كل مقطع تنفيذ. ولا حدود من هذين الحدين مجانية، ولا أي منهما يظهر في قيمة لامدا.
لذلك، تقول ورقة بيانات المنتج عن غرفة تبريد مكتملة أقل مما يقوله رسم التجميع. فالرغوة طبقة واحدة في نظام يشمل أيضًا طبقات التغطية، والمواد المانعة للتسرب، والمثبتات، والحاجز البخاري.
كيف يتصرف العزل المرشوش داخل غرفة التبريد
جانب المعدات واضح. يسخّن موزّع هيدروليكي المكوّنين، ويضخّهما تحت الضغط عبر خرطوم مسخّن، ويمزجهما مسدس التصادم عند الطرف. وتوصّل آلة تخزين بارد مثل HF-SP-03 حتى 10 kg/min عند 110 bar أو 5 kg/min عند 160 bar، بسخّان 6 kW وخرطوم مسخّن يبلغ طوله حتى 93 m. وتحدّد تلك الأرقام مدى سرعة تنفيذ التمريرة، ومدى بُعد الجدار عن الوحدة قبل أن يُجبرك زمن تفاعل المادة نفسه على التوقف.
تُنفَّذ الطبقات السميكة على تمريرات متتالية. فالتمريرة الثقيلة الواحدة تحبس الحرارة الطاردة في القلب، وقد تحرق الرغوة أو تفتح الخلايا أو تترك طبقة لينة عند السطح البيني. وسماكة التمريرة القابلة للتنفيذ تخصّ النظام، وينبغي أن تذكرها بيانات العملية لدى المورّد بدلاً من تركها للعادة.
إن سلوك نظام مرشوش في بناء سميك تحدّده التركيبة قبل وقت طويل من ضبط المسدس. <ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها> يغطي كيفية تركيب رغوة البولي يوريثان المرشوشة وأين يُطبَّق النظام.
الالتصاق خاصية سطحية. فالغبار، وعامل الفصل، والتكاثف، والصدأ، والركيزة الباردة كلها تقلّله. ويجب أن تبقى درجة حرارة الركيزة فوق نقطة الندى بالهامش الذي يحدده مورّد الرغوة، وإلا تكاثفت الرطوبة عند السطح البيني وفُقد الرباط قبل أن تنتهي الرغوة من الارتفاع. وتُحدَّد الرغوة الصلبة المرشوشة كنظام لا كمادة، وتغطي EN 14315-1 ذلك النظام قبل التركيب [1]، ولهذا السبب تنتمي حالة الركيزة والسماكة وجدول التمريرات إلى المواصفات.
يكسب هذا المسار مكانته حيث لا يمكن استخدام الألواح: الأسقف المعلّقة المنحنية، والاختراقات الكثيفة، وغرف المعدات ذات الأشكال غير المنتظمة، والهياكل القائمة التي لا تتحمل وزن الألواح أو لا تتيح منفذًا لرفعها، وأعمال الإصلاح.
التشطيب هو الجزء الذي يقلّل المشترون من تقديره. ففي مخازن التبريد الغذائية والصيدلانية نادرًا ما يكون السطح المرشوش هو السطح النهائي. تعمل الرغوة كعزل وحاجز هواء، ولا تزال الغرفة بحاجة إلى سطح نظيف قابل للتنظيف ومحكم ضد البخار. والجدار المرشوش من وجهه البارد لا يزال بحاجة إلى الحاجز البخاري على الجانب الدافئ، مهما كانت الرغوة جيدة. أضف إلى ذلك الطقس والرياح والتهوية ومعدات الحماية الشخصية واحتواء الرش الزائد وهيكلاً يجب أن يكون محكمًا للماء وجافًا قبل وصول الوحدة، فيصبح القيد الحقيقي على هذا المسار هو الموقع لا الآلة.
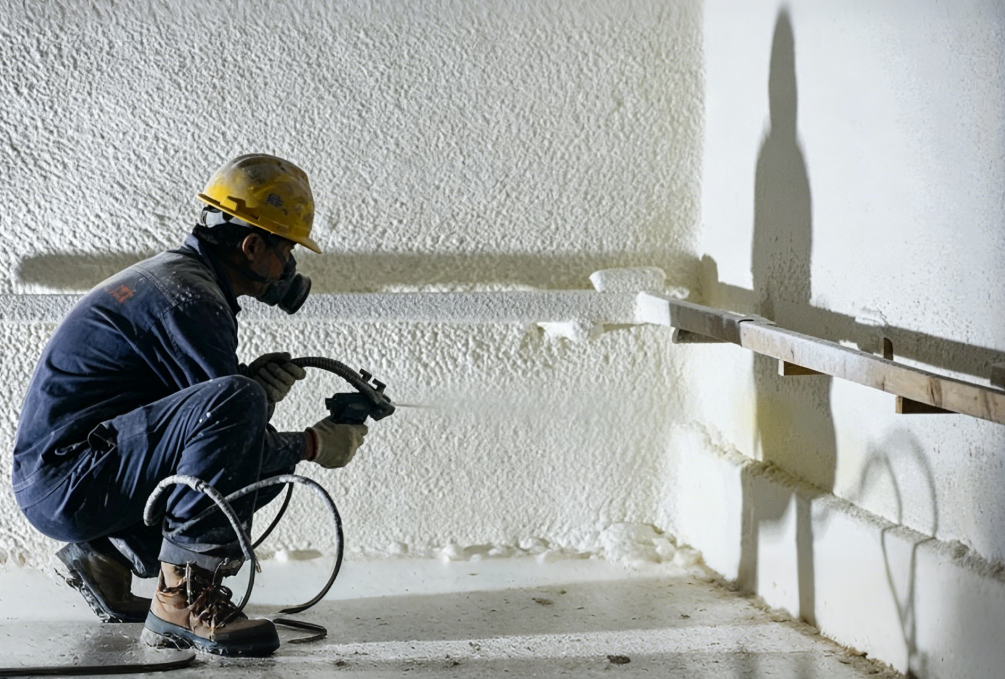
كيف يتحكم خط إنتاج الألواح في ما تحصل عليه الغرفة فعليًا
يغذّي الخط المستمر طبقات التغطية من لفائف، ويحقن الرغوة عند الرأس، ويضبط السماكة بالسير المزدوج، ويقطع الطول بالمنشار. والمواصفة النموذجية لخط مستمر لإنتاج ألواح الساندويتش البولي يوريثان تنص على 1 إلى 15 m/min، وسماكة لوح من 30 إلى 200 mm، وضغط خلط من 10 إلى 18 MPa، وقياس الجرعات ضمن 0.3% على مدى النطاق. أما خط الدفعات فيعمل بشكل مختلف: قوالب ثابتة في مكبس هيدروليكي، وسماكة من 20 إلى 300 mm، ودورة تُقاس بالدقائق لكل لوح لا بالأمتار في الدقيقة.
هذا الفارق هو الحجة كلها. فالمصنع يتحكم في الكثافة عبر التعبئة الزائدة، وفي السماكة عبر فراغ السير أو تجويف القالب، وفي الاستواء، وفي ارتباط طبقات التغطية، وفي السجل المرفق بكل لوح.
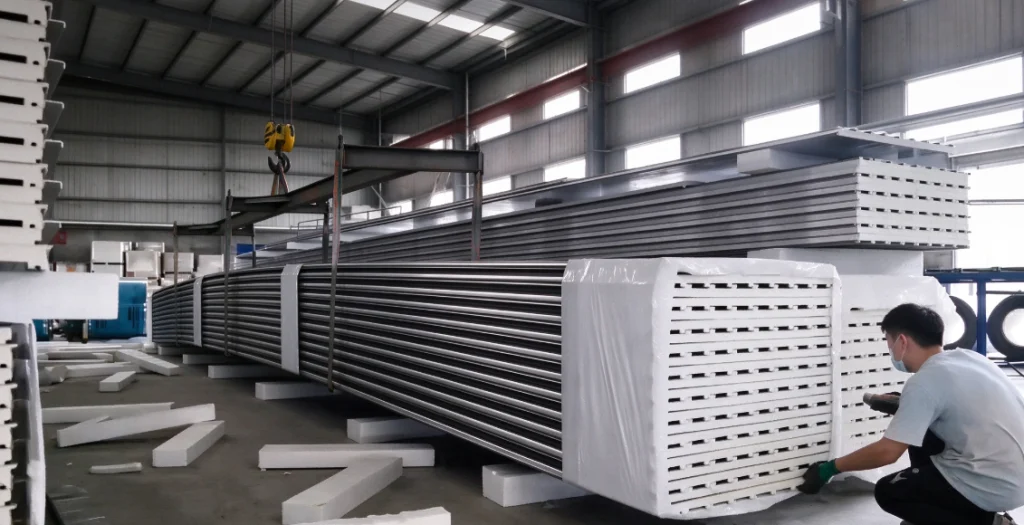
كيف يتم ضبط السماكة والكثافة
في الخط المستمر يضبط فراغ السير السماكة ويضبط منشار القطع الطول، فيخرج اللوح بالقياس الذي ضُبط عليه الخط. أما الكثافة فتأتي من التعبئة الزائدة: يحقن الرأس مادة أكثر مما يتطلبه الارتفاع الحر، فتملأ الرغوة التجويف وتضغط على طبقات التغطية، وهذا الضغط الزائد هو ما يُنتج الارتباط. ويترك النقص في التعبئة فراغات عند الحواف ولوحًا يبدو مقبولاً حتى يُقطع. وفي مكبس الدفعات يؤدي تجويف القالب الوظيفة نفسها، مع تحديد زمن الدورة لعدد الألواح التي تُنتجها الوردية.
يعتمد ملء التجويف على بقاء منحنى التفاعل متوافقًا مع سرعة الخط. <دور زمن الارتفاع في رغونة البولي يوريثان> يغطي موضع زمن الارتفاع داخل ذلك المنحنى.
دور الأغطية الوجهية في حاجز البخار
طبقة التغطية الفولاذية أو الرقائقية حاجز بخاري، وفي غرفة التبريد هي عادةً السطح الصحي أيضًا. ولا يكون الحاجز مستمرًا إلا بقدر استمرارية المفصل: فحواف اللسان والأخدود، وأقفال الكامات، وحبل المادة المانعة للتسرب جزء من نظام العزل لا ملحقات. وطبقة التغطية التي تنفصل عند الحافة تترك مسارًا خلف الرغوة. وتُعلن الألواح المصنوعة في المصنع بوجه معدني كعناصر مكتملة وفق EN 14509 [2]، لذا تُقيَّم طبقة التغطية والرغوة والارتباط بينهما معًا لا كمواد منفصلة.
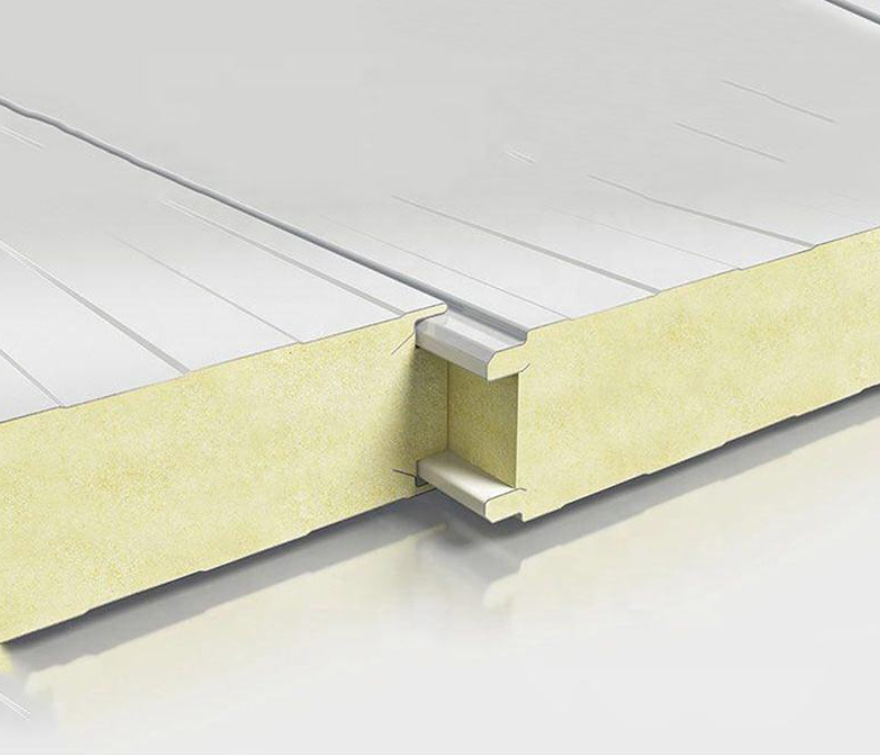
مقارنة الأداء الحراري والوصلات وتصنيف مقاومة الحريق
عند تساوي التركيب الكيميائي وتساوي السماكة، يكون الفرق في الموصلية الحرارية المعلنة بين لوحٍ وطبقةٍ مرشوشة صغيرًا مقارنةً بالفرق الذي يُحدثه التجميع. ويغلب تأثيران اثنان: تغيّر الكثافة والوصلات.
الوصلة جسر حراري خطي ومسار بخار محتمل في آنٍ واحد. ويتناسب التأثير مع طول الوصلات لكل متر مربع، ولهذا تفقد غرفةٌ مبنية من ألواحٍ ضيقة أكثر مما تفقده الغرفة نفسها المبنية من ألواحٍ عريضة. ولا تحتوي الطبقة المرشوشة على وصلة متكررة، لكن لديها أطراف إنهاء عند الفتحات والوصلات الإنشائية، وهذه تحتاج إلى التفصيل نفسه الذي تحتاجه وصلة اللوح.
الرغوة التي تتقلّص بعد إخراجها من القالب تسحب الوجه وتفتح خط الوصلة الذي كان من المفترض أن تُحكم إغلاقه. <أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه> يغطي ما يحفّز هذه الحركة وكيفية التحكم فيها.
يُصنَّف التفاعل مع الحريق وفقًا للمعيار EN 13501-1 [3]، والصنف يخص التهيئة التي جرى اختبارها. فصنف اللوح يغطي العنصر الكامل بما في ذلك الأوجه والرابطة. وصنف نظام الرش يغطي ركيزةً محددة بسماكة وكثافة محددتين. وإذا غيّرت الوجه أو الركيزة أو سماكة البناء، فإن الصنف السابق لا ينطبق.
| نقطة القرار | ما يغطيه السجل | لا تستنتج |
|---|---|---|
| الموصلية الحرارية المعلنة | عيّنة مختبَرة بكثافة وسماكة محددتين، ومُبلَّغ عنها في وثائق اختبار المنتج | أن الغرفة المنجزة تبلغ قيمة U نفسها؛ أما الوصلات والتثبيتات وتفاوت السماكة فتقع خارج هذا الرقم |
| صنف التفاعل مع الحريق | التهيئة المختبَرة: عنصر لوح كامل، أو نظام رش على ركيزة محددة بسماكة وكثافة محددتين | أن الصنف نفسه ينطبق على وجه مختلف، أو بناء مرشوش أكثر سماكة، أو ركيزة أخرى |
| مقاومة الانضغاط | عيّنة مختبَرة في اتجاه محدد بكثافة محددة | أن القيمة تظل سارية عبر اتجاه الصعود، أو عند تعبئة زائدة أقل |
| السماكة المركّبة | فجوة السير أو تجويف القالب على خط إنتاج الألواح؛ وجدول تمرير على عمل الرش | أن بناءً اسميًا بسماكة 100 mm له التوزيع نفسه للسماكة المركّبة بالطريقتين |
| الالتصاق أو رابطة الوجه | اختبار انتزاع أو اختبار رابطة على الركيزة المحددة وحالة السطح المحددة | That the result transfers to another substrate, another preparation method or another temperature |
None of these records compares two suppliers. They mark the limit of what a test report can tell you, and that limit is the same for both routes.
لوجستيات الموقع والبرنامج الزمني والمهارات التي يتطلبها كل مسار
On a spray job the revenue is tied to site readiness. Weather, access, ventilation and other trades all gate the work, and a crew that sprays well is a trained crew. The difference between a strong and an average applicator shows up later as density variation and adhesion failures, not as an obvious defect on the day.
Panels decouple production from site. Once the panels arrive, the room goes up quickly with lifting equipment and a fitting crew, and rain matters far less. The trade-off is that the panel dimension fixes the room grid, so every door, opening and penetration has to be designed before the line runs. A late change means a new panel, not another pass of foam.
Inspection differs too. On site the inspection happens during application and cannot be repeated afterwards. In the factory it is a batch record, and a rejected panel is scrap rather than a repair.
رأس المال ومعدل الإنتاجية ومعدل الاستخدام الذي يمكنك بيعه فعليًا
A spray rig is the lower entry cost. One machine serves many projects within hose reach, so the investment is recovered project by project. The constraint is not the machine; it is the crew and the site. A rig earns while it sprays, and it sprays while the building is ready.
A panel line is the opposite trade. The capital sits in a belt, a cut-off, facings handling and the building to house them, and it earns while the line runs. Utilisation decides the cost per square metre, not the headline output.
The middle ground is a batch line, which trades continuous speed for flexibility. Haifeng’s batch-type panel line, for example, is specified for 20 to 300 mm thickness with a 3 to 10 minute cycle per panel and 8 to 15 MPa mixing pressure, which suits mixed sizes and short runs better than one standard product.
A quick illustration, using the upper end of that cycle and an assumed 70% utilisation: one mold position returns six panels an hour at continuous running and about four in practice. Additional mold positions multiply that before anyone touches the cycle time. On a spray job the same arithmetic runs through crew hours and passes per wall rather than panels per hour, which is why the two routes are rarely compared honestly on a single cost per square metre.
جدول قرار لدفتر طلباتك
| المسار | يلائم عندما | Do not choose it when |
|---|---|---|
| Spray rig, new build | Curved soffits, dense penetrations, irregular plant rooms, or a structure with no lifting access | The programme cannot tolerate weather exposure, or the site has no room for ventilation and overspray containment |
| Spray rig, operating facility | Small areas, repairs, tie-ins and plant insulation inside a running building | The client needs a demountable or relocatable room |
| Continuous panel line | One or two standard thicknesses, high annual area, repeatable room sizes, long runs | Order sizes are small, or thickness and facing change every few weeks |
| Batch panel line | Mixed sizes, special facings, prototypes and short runs | The contract needs continuous high-volume output at a fixed price |
| Hybrid: panels plus spray | Large rooms with difficult wall-to-roof details and complex penetrations | Nobody on the job is clearly responsible for the interface between the two |
The hybrid row is the one most often rejected for the wrong reason. Technically, panels for the envelope and spray for the junctions is a sound combination and often the cheapest way to close a difficult roof-to-wall detail. Commercially it fails when two subcontractors each assume the other owns the interface. If you take that route, name the owner of each joint in the contract rather than in a site meeting.
ما يجب التحقق منه قبل الالتزام
For a spray route, the verification that matters happens on the actual substrate. A mock-up at production thickness, a pull-off adhesion test, a density coupon cut from the same pass, a thickness survey across the wall and a core temperature record give you something to compare against the specification. The pass schedule should be written down and signed, because the next crew will not reproduce it from memory.
For a panel route, ask for the batch record: dimensions, density, facing bond, and a joint mock-up assembled with the specified sealant. A trial corner built from production panels tells you more about fit and sealant behaviour than a flat sample ever will.
فحوصات يمكنك إجراؤها في يوم واحد
Cut a coupon from a sprayed test area and weigh it for density. Pull a bonded disc and record where it fails, in the foam or at the substrate. Measure thickness at ten points across a wall or a panel face. Assemble one joint with the specified sealant, then look at it under a light from the cold side.
ما يجب أن تُظهره المستندات
The declared assembly value, the fire class of the tested configuration, the substrate or facing specification, and a named party responsible for the vapour barrier. If any of those is missing, the room is being bought on a foam data sheet rather than on a system.
أرسل جدول الغرف قبل اختيار مسار
Tell us the room sizes and insulation thicknesses, the annual area you expect, the substrate you will spray onto or the facing you want on the panel, the required fire class and U-value, and whether the rooms are fixed or relocatable. Include the drawing with joint and penetration details, because that is where the two routes usually separate. Haifeng Polyurethane Machinery supplies both spray machines and continuous and batch panel lines, so the comparison can be run against the same schedule instead of one side of it. Email Info@chinahaifeng.com or message WhatsApp 86 13566296633.
الأسئلة الشائعة
هل يمكن للرغوة المرشوشة والألواح الساندويتش الوصول إلى قيمة U نفسها؟
Yes, at the same thickness and chemistry the difference in the foam itself is small. The assembly decides the rest. Joints, fixings and thickness tolerance all sit outside the foam’s declared value, so a room built from narrow panels may need more thickness than a sprayed room to reach the same target. Compare declared assembly values, not foam data sheets.
أي مسار أسرع في مشروع مخزن تبريد كبير؟
It depends on where the bottleneck sits. A spray rig is limited by site readiness, weather and the number of passes a wall needs. A panel line is limited by factory utilisation and by lifting on site. For a large repeatable room with good access, panels usually shorten the site programme. For an irregular retrofit, spray is often the only route that fits at all.
هل تحتاج الرغوة المرشوشة إلى حاجز بخار منفصل في مخزن التبريد؟
The barrier belongs on the warm side. Closed-cell sprayed foam acts as an air barrier and slows vapour movement, but a vapour-tight membrane or coating on the warm face remains the normal cold-store detail, particularly where the foam goes on the cold face of a structure. The panel route carries the barrier in the facing, and that only holds if the joint sealant is continuous and compatible with the facing coating.
هل يمكن لمصنع واحد أن يشغّل خط ألواح ووحدة رش في آنٍ واحد؟
Yes, and many do. The two operations share chemistry knowledge and quality systems but not labour or scheduling. The useful split is panels for the repeatable envelope and a rig for junctions, repairs and site work. Keep the foam systems separate unless the supplier confirms the same formulation suits both processes at their different densities and pass thicknesses.
المراجع
[1] EN 14315-1:2013, “In-situ formed sprayed rigid polyurethane (PUR) and polyisocyanurate (PIR) foam products, Part 1: Specification for the rigid foam spray system before installation,” CEN, 2013.
[2] EN 14509:2013, “Self-supporting double skin metal faced insulating panels, factory made products: specifications,” CEN, 2013.
[3] EN 13501-1:2018, “Fire classification of construction products and building elements, Part 1: Classification using data from reaction to fire tests,” CEN, 2018.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
كيف تُصنع بكرات البولي يوريثان من الصب حتى المعالجة





