

Изоляцию холодильных складов обычно сравнивают по теплопроводности, но показатель, который решает исход большинства проектов, — не лямбда. Напылительные установки и производство панелей пропускают схожую химию жёсткого полиуретана через две совершенно разные производственные системы. В одном случае смесь смешивается и вспенивается на объекте на той поверхности, которую предлагает здание. В другом пена формируется между облицовками на заводе, и на объект поставляется готовый элемент с собственным пароизоляционным барьером и собственным повторяющимся стыком. Выбор меняет ваши капитальные вложения, график, модель организации труда и то, кто несёт риск при протечке стыка. Это решение о мощности и ответственности прежде, чем решение о материалах.
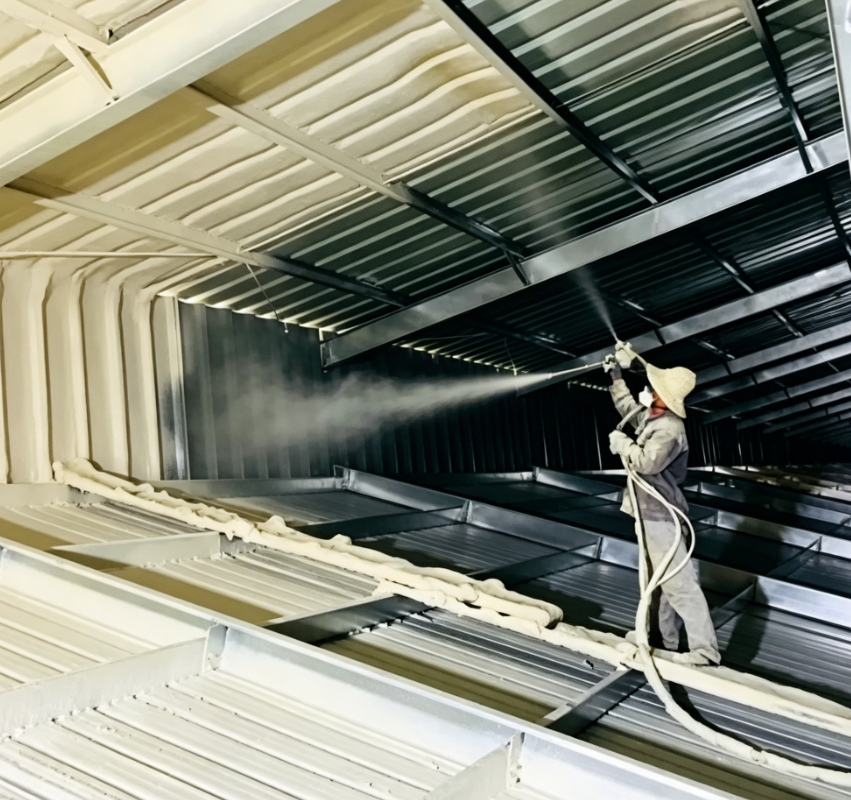
Почему одна и та же химия пены ведёт себя по-разному на объекте и на заводе
Обе технологии начинаются с двухкомпонентной системы и заканчиваются жёстким пеноматериалом с закрытыми порами. Их различие — в том, где пена вспенивается, что её ограничивает и что происходит в месте, где одна заливка встречается со следующей.
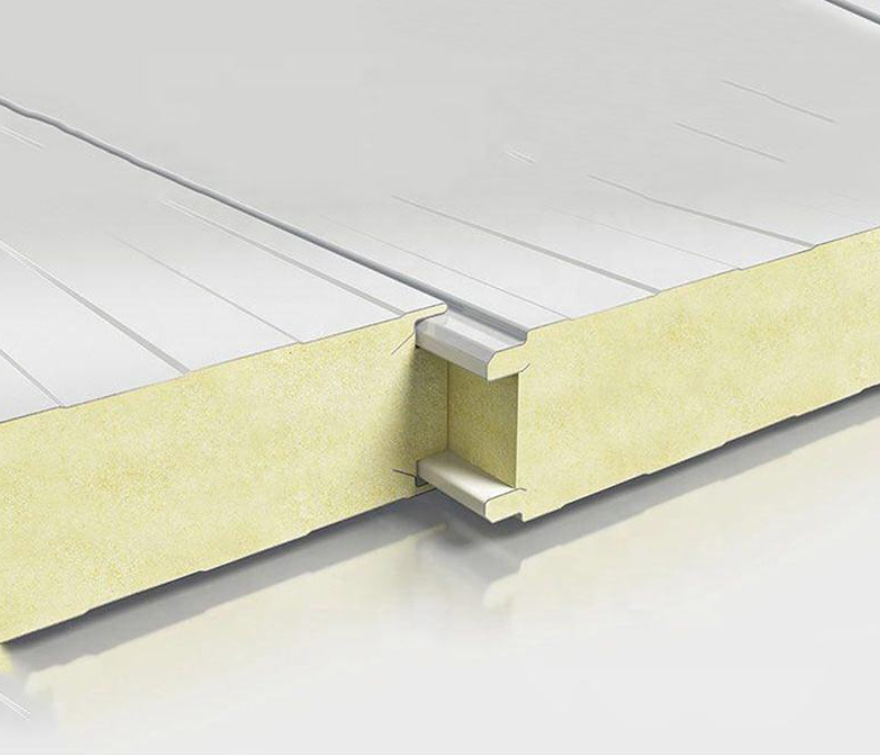
На линии панелей пену заливают в закрытую полость между двумя облицовками и намеренно переполняют. Материала вводится больше, чем потребовалось бы для свободного вспенивания, поэтому пена заполняет полость, прижимается к облицовкам и сцепляется с ними. При напылении пена вспенивается открыто на основании. Плотность определяется тем, сколько материала пистолет наносит за проход, на каком расстоянии и насколько тёплым остаётся предыдущий проход.
Направление тоже имеет значение. Пена, свободно вспенивающаяся на плоской поверхности, как правило, удлиняет свои ячейки в направлении вспенивания, и в результате и прочность при сжатии, и теплопроводность становятся направленными. Пена в замкнутой панели формируется зазором между лентами и сцеплением с облицовкой. Напыляемая пена формируется проходом оператора.
Затем есть граница. Панель приносит повторяющийся стык на каждой ширине панели. Напыляемая пена приносит окончания в местах проходов, в местах конструктивных соединений и по краю каждого участка нанесения. Ни одна из границ не бесплатна, и ни одна не отражается в значении лямбды.
Поэтому технический паспорт продукта говорит о готовой холодильной камере меньше, чем сборочный чертёж. Пена — лишь один слой в системе, которая также включает облицовки, герметики, крепёж и пароизоляционный барьер.
Как напыляемая изоляция ведёт себя внутри холодильной камеры
Со стороны оборудования всё просто. Гидравлический дозирующий аппарат нагревает оба компонента, подаёт их под давлением по обогреваемому шлангу, а пистолет встречного смешения смешивает их на сопле. Аппарат для холодильных складов, например HF-SP-03, обеспечивает до 10 кг/мин при 110 бар или 5 кг/мин при 160 бар, с нагревателем 6 кВт и обогреваемым шлангом длиной до 93 м. Эти цифры определяют, как быстро можно уложить проход и на каком расстоянии стена может находиться от установки, прежде чем собственное время реакции материала вынудит остановиться.
Толстые слои наносят последовательными проходами. Один тяжёлый проход удерживает экзотерму в сердцевине, что может подпалить пену, вскрыть поры или оставить мягкий слой на границе раздела. Рабочая толщина прохода определяется системой, и технологические данные поставщика должны её указывать, а не оставлять на усмотрение привычки.
Поведение напыляемой системы в толстом слое задаётся рецептурой задолго до того, как регулируется пистолет. <Что такое состав и применение напыляемого пенополиуретана> рассказывает, из чего состоит напыляемый полиуретановый пеноматериал и где применяется система.
Адгезия — свойство поверхности. Пыль, разделительная смазка, конденсат, ржавчина и холодное основание снижают её. Температура основания должна превышать точку росы на запас, указанный поставщиком пены, иначе на границе раздела конденсируется влага и сцепление теряется ещё до того, как пена закончит вспениваться. Напыляемый жёсткий пеноматериал задаётся как система, а не как материал, и EN 14315-1 охватывает эту систему до монтажа [1], поэтому состояние основания, толщина и график проходов должны входить в спецификацию.
Эта технология оправдывает себя там, где панели применить нельзя: криволинейные потолки, густые проходы, машинные помещения неправильной формы, существующие конструкции, которые не выдержат вес панелей или не допускают подъёмного доступа, и ремонтные работы.
Отделка — та часть, которую покупатели недооценивают. В холодильных складах для пищевой и фармацевтической промышленности напылённая поверхность редко бывает финишной. Пена служит изоляцией и воздушным барьером, а помещению всё равно нужна очищаемая паронепроницаемая поверхность. Стене, напылённой с холодной стороны, всё равно нужен пароизоляционный барьер с тёплой стороны, как бы хороша ни была пена. Добавьте погоду, ветер, вентиляцию, СИЗ, локализацию разлёта и конструкцию, которая должна быть водонепроницаемой и сухой к приезду установки, — и реальным ограничением этой технологии становится объект, а не машина.
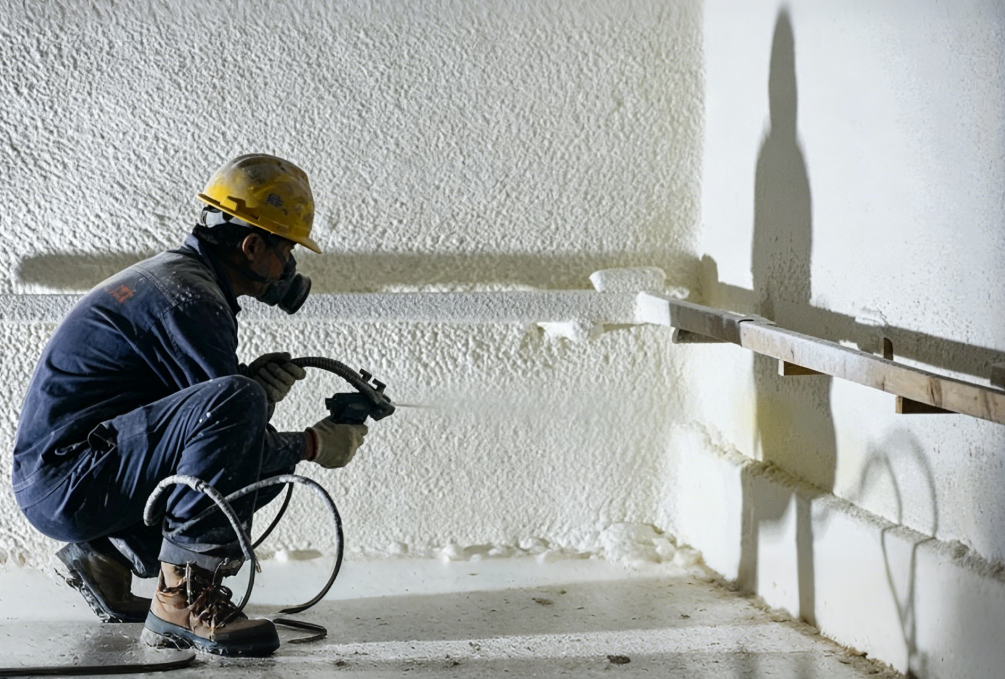
Как линия производства панелей управляет тем, что реально получает камера
Непрерывная линия подаёт облицовки из рулонов, впрыскивает пену в головке, задаёт толщину двойным ленточным транспортом и отрезает длину пилой. Типовая спецификация непрерывной линии для сэндвич-панелей из ПУ выглядит так: от 1 до 15 м/мин, толщина панели от 30 до 200 мм, давление смешения от 10 до 18 МПа и дозирование в пределах 0,3% во всём диапазоне. Периодическая линия работает иначе: неподвижные формы в гидравлическом прессе, толщина от 20 до 300 мм и цикл, измеряемый в минутах на панель, а не в метрах в минуту.
В этом различии — весь аргумент. Завод управляет плотностью за счёт переполнения, толщиной — за счёт зазора между лентами или полости формы, а также плоскостностью, сцеплением с облицовкой и записью, прилагаемой к каждой панели.
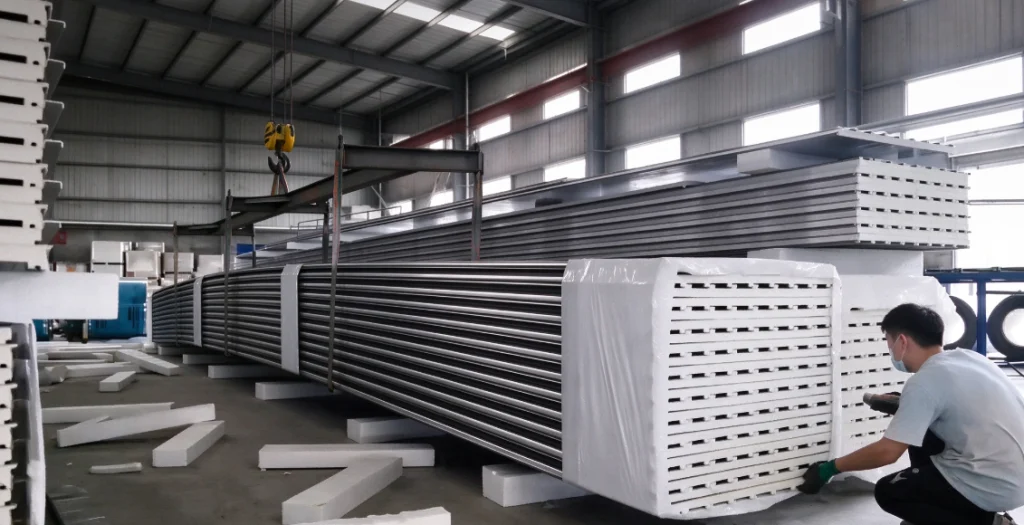
Как обеспечивается толщина и плотность
На непрерывной линии зазор между лентами задаёт толщину, а отрезная пила задаёт длину, поэтому панель выходит с тем размером, на который была настроена линия. Плотность обеспечивается переуплотнением: головка подаёт больше материала, чем потребовалось бы для свободного вспенивания, пена заполняет полость и прижимается к облицовкам, и именно это избыточное давление создаёт связь. Недолив оставляет пустоты по краям и панель, которая выглядит приемлемо, пока её не разрежут. На периодическом прессе ту же задачу выполняет полость формы, а время цикла определяет, сколько панелей выпустит смена.
Заполнение полости зависит от того, остаётся ли профиль реакции согласованным со скоростью линии. <Роль времени подъёма в пенообразовании полиуретана> рассматривает, где время подъёма находится внутри этого профиля.
Какую роль облицовки играют для пароизоляции
Стальная или фольгированная облицовка — это пароизоляционный барьер, а в холодильной камере обычно ещё и гигиеническая поверхность. Барьер настолько непрерывен, насколько непрерывен стык: кромки «шип-паз», эксцентриковые замки и полоса герметика являются частью системы изоляции, а не аксессуарами. Облицовка, отслоившаяся по краю, оставляет путь за пеной. Панели с металлической облицовкой заводского изготовления декларируются как готовые элементы по EN 14509 [2], поэтому облицовка, пена и связь между ними оцениваются вместе, а не как отдельные материалы.
Сравнение теплотехнических характеристик, стыков и класса пожарной опасности
При одинаковой химии и одинаковой толщине разница в декларируемой теплопроводности между панелью и напыляемым слоем мала по сравнению с разницей, которую вносит сама конструкция. Доминируют два эффекта: колебание плотности и стыки.
Стык одновременно является линейным мостиком холода и возможным путём для пара. Эффект растёт с длиной стыков на квадратный метр, поэтому помещение, собранное из узких панелей, теряет больше, чем то же помещение, собранное из широких. У напыления нет повторяющихся стыков, но есть окончания в местах проходок и конструктивных соединений, и они требуют такой же проработки деталей, как стык панелей.
Пена, которая усаживается после извлечения из формы, стягивает облицовку внутрь и раскрывает линию стыка, который она должна была герметизировать. <Причины усадки пенополиуретана и способы её контроля> рассматривает, что вызывает это движение и как оно контролируется.
Класс реакции на огонь присваивается по EN 13501-1 [3], и класс принадлежит той конфигурации, которая была испытана. Класс панели охватывает готовый элемент, включая облицовки и связь между ними. Класс системы напыления охватывает указанное основание при указанной толщине и плотности. Измените облицовку, основание или толщину слоя — и прежний класс не переносится.
| Что решается | Что охватывает запись | Что нельзя выводить |
|---|---|---|
| Декларируемая теплопроводность | Образец, испытанный при указанной плотности и толщине, с результатами в протоколе испытаний изделия | Что готовое помещение достигает того же значения U; стыки, крепления и допуск на толщину в это число не входят |
| Класс реакции на огонь | Испытанная конфигурация: готовый элемент панели либо система напыления на указанном основании при указанной толщине и плотности | Что тот же класс распространяется на другую облицовку, более толстый напыляемый слой или другое основание |
| Прочность на сжатие | Образец, испытанный в указанном направлении при указанной плотности | Что значение сохраняется по всему направлению подъёма или при меньшем переуплотнении |
| Installed thickness | Belt gap or mold cavity on a panel line; pass schedule on a spray job | That a nominal 100 mm build has the same installed thickness distribution by either route |
| Adhesion or facing bond | A pull-off or bond test on the named substrate and surface condition | That the result transfers to another substrate, another preparation method or another temperature |
None of these records compares two suppliers. They mark the limit of what a test report can tell you, and that limit is the same for both routes.
Логистика на объекте, график и навыки, необходимые для каждого варианта
On a spray job the revenue is tied to site readiness. Weather, access, ventilation and other trades all gate the work, and a crew that sprays well is a trained crew. The difference between a strong and an average applicator shows up later as density variation and adhesion failures, not as an obvious defect on the day.
Panels decouple production from site. Once the panels arrive, the room goes up quickly with lifting equipment and a fitting crew, and rain matters far less. The trade-off is that the panel dimension fixes the room grid, so every door, opening and penetration has to be designed before the line runs. A late change means a new panel, not another pass of foam.
Inspection differs too. On site the inspection happens during application and cannot be repeated afterwards. In the factory it is a batch record, and a rejected panel is scrap rather than a repair.
Капитал, пропускная способность и загрузка, которую реально можно продать
A spray rig is the lower entry cost. One machine serves many projects within hose reach, so the investment is recovered project by project. The constraint is not the machine; it is the crew and the site. A rig earns while it sprays, and it sprays while the building is ready.
A panel line is the opposite trade. The capital sits in a belt, a cut-off, facings handling and the building to house them, and it earns while the line runs. Utilisation decides the cost per square metre, not the headline output.
The middle ground is a batch line, which trades continuous speed for flexibility. Haifeng’s batch-type panel line, for example, is specified for 20 to 300 mm thickness with a 3 to 10 minute cycle per panel and 8 to 15 MPa mixing pressure, which suits mixed sizes and short runs better than one standard product.
A quick illustration, using the upper end of that cycle and an assumed 70% utilisation: one mold position returns six panels an hour at continuous running and about four in practice. Additional mold positions multiply that before anyone touches the cycle time. On a spray job the same arithmetic runs through crew hours and passes per wall rather than panels per hour, which is why the two routes are rarely compared honestly on a single cost per square metre.
Таблица решений для вашего портфеля заказов
| Маршрут | Fits when | Do not choose it when |
|---|---|---|
| Spray rig, new build | Curved soffits, dense penetrations, irregular plant rooms, or a structure with no lifting access | The programme cannot tolerate weather exposure, or the site has no room for ventilation and overspray containment |
| Spray rig, operating facility | Small areas, repairs, tie-ins and plant insulation inside a running building | The client needs a demountable or relocatable room |
| Continuous panel line | One or two standard thicknesses, high annual area, repeatable room sizes, long runs | Order sizes are small, or thickness and facing change every few weeks |
| Batch panel line | Mixed sizes, special facings, prototypes and short runs | The contract needs continuous high-volume output at a fixed price |
| Hybrid: panels plus spray | Large rooms with difficult wall-to-roof details and complex penetrations | Nobody on the job is clearly responsible for the interface between the two |
The hybrid row is the one most often rejected for the wrong reason. Technically, panels for the envelope and spray for the junctions is a sound combination and often the cheapest way to close a difficult roof-to-wall detail. Commercially it fails when two subcontractors each assume the other owns the interface. If you take that route, name the owner of each joint in the contract rather than in a site meeting.
Что проверить, прежде чем брать на себя обязательства
For a spray route, the verification that matters happens on the actual substrate. A mock-up at production thickness, a pull-off adhesion test, a density coupon cut from the same pass, a thickness survey across the wall and a core temperature record give you something to compare against the specification. The pass schedule should be written down and signed, because the next crew will not reproduce it from memory.
For a panel route, ask for the batch record: dimensions, density, facing bond, and a joint mock-up assembled with the specified sealant. A trial corner built from production panels tells you more about fit and sealant behaviour than a flat sample ever will.
Проверки, которые можно выполнить за день
Cut a coupon from a sprayed test area and weigh it for density. Pull a bonded disc and record where it fails, in the foam or at the substrate. Measure thickness at ten points across a wall or a panel face. Assemble one joint with the specified sealant, then look at it under a light from the cold side.
Что должна показывать документация
The declared assembly value, the fire class of the tested configuration, the substrate or facing specification, and a named party responsible for the vapour barrier. If any of those is missing, the room is being bought on a foam data sheet rather than on a system.
Отправьте план помещений, прежде чем выбирать технологию
Tell us the room sizes and insulation thicknesses, the annual area you expect, the substrate you will spray onto or the facing you want on the panel, the required fire class and U-value, and whether the rooms are fixed or relocatable. Include the drawing with joint and penetration details, because that is where the two routes usually separate. Haifeng Polyurethane Machinery supplies both spray machines and continuous and batch panel lines, so the comparison can be run against the same schedule instead of one side of it. Email Info@chinahaifeng.com or message WhatsApp 86 13566296633.
Часто задаваемые вопросы
Могут ли напыляемая пена и сэндвич-панели обеспечить одинаковый коэффициент теплопередачи U?
Yes, at the same thickness and chemistry the difference in the foam itself is small. The assembly decides the rest. Joints, fixings and thickness tolerance all sit outside the foam’s declared value, so a room built from narrow panels may need more thickness than a sprayed room to reach the same target. Compare declared assembly values, not foam data sheets.
Какая технология быстрее на крупном проекте холодильного склада?
It depends on where the bottleneck sits. A spray rig is limited by site readiness, weather and the number of passes a wall needs. A panel line is limited by factory utilisation and by lifting on site. For a large repeatable room with good access, panels usually shorten the site programme. For an irregular retrofit, spray is often the only route that fits at all.
Нужен ли напыляемой пене отдельный пароизоляционный барьер в холодильной камере?
The barrier belongs on the warm side. Closed-cell sprayed foam acts as an air barrier and slows vapour movement, but a vapour-tight membrane or coating on the warm face remains the normal cold-store detail, particularly where the foam goes on the cold face of a structure. The panel route carries the barrier in the facing, and that only holds if the joint sealant is continuous and compatible with the facing coating.
Может ли один завод одновременно эксплуатировать линию панелей и напылительную установку?
Yes, and many do. The two operations share chemistry knowledge and quality systems but not labour or scheduling. The useful split is panels for the repeatable envelope and a rig for junctions, repairs and site work. Keep the foam systems separate unless the supplier confirms the same formulation suits both processes at their different densities and pass thicknesses.
Источники
[1] EN 14315-1:2013, “In-situ formed sprayed rigid polyurethane (PUR) and polyisocyanurate (PIR) foam products, Part 1: Specification for the rigid foam spray system before installation,” CEN, 2013.
[2] EN 14509:2013, “Self-supporting double skin metal faced insulating panels, factory made products: specifications,” CEN, 2013.
[3] EN 13501-1:2018, “Fire classification of construction products and building elements, Part 1: Classification using data from reaction to fire tests,” CEN, 2018.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Что такое состав и применение напыляемого пенополиуретана
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Как изготавливают полиуретановые валки: от литья до отверждения





