

Автоматизация преформирования для HP-RTM оправдывает себя, когда темп линии задаёт укладка слоёв, а не инжекция смолы, и когда именно положение слоёв определяет уровень брака. Ниже этого порога ручная ячейка выкладки, работающая с точным раскройным столом и пресс-формой для преформ с регулируемой температурой, обычно даёт тот же ламинат при меньших капитальных затратах. Решение опирается на четыре числа: годовой объём деталей, число слоёв в преформе, количество различных пакетов, которые вы производите, и объём отходов ткани, который вы уже принимаете. В этом руководстве изложены пороги, которые стоит проверить, прежде чем подписывать договор на ячейку, и условия, при которых ручное преформирование остаётся лучшим выбором.
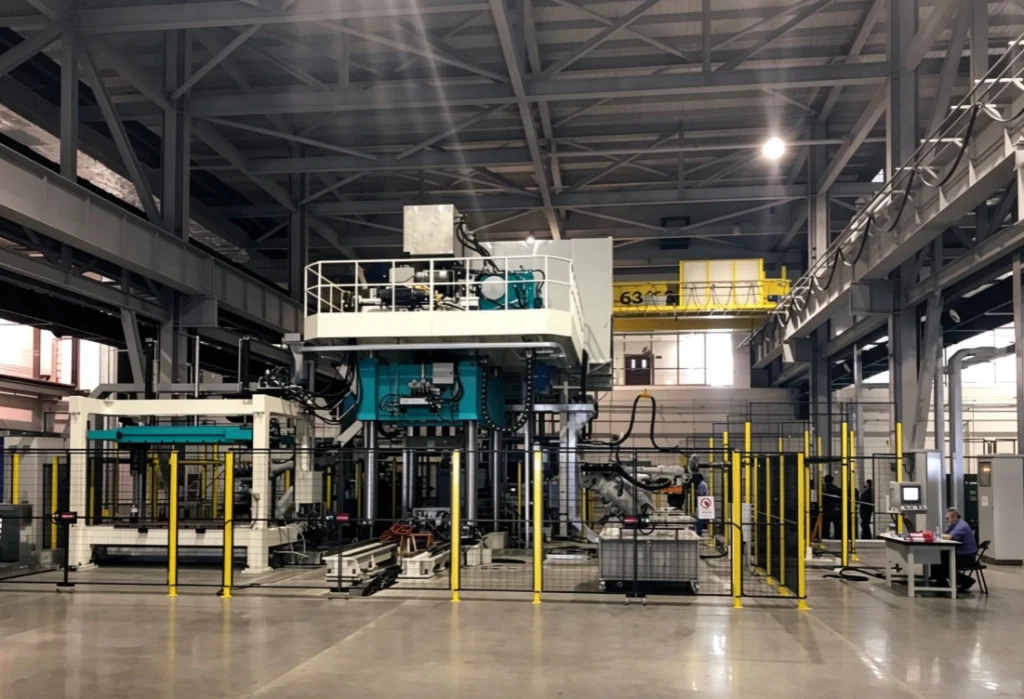
Что меняется, когда преформинг переходит от ручного к автоматизированному
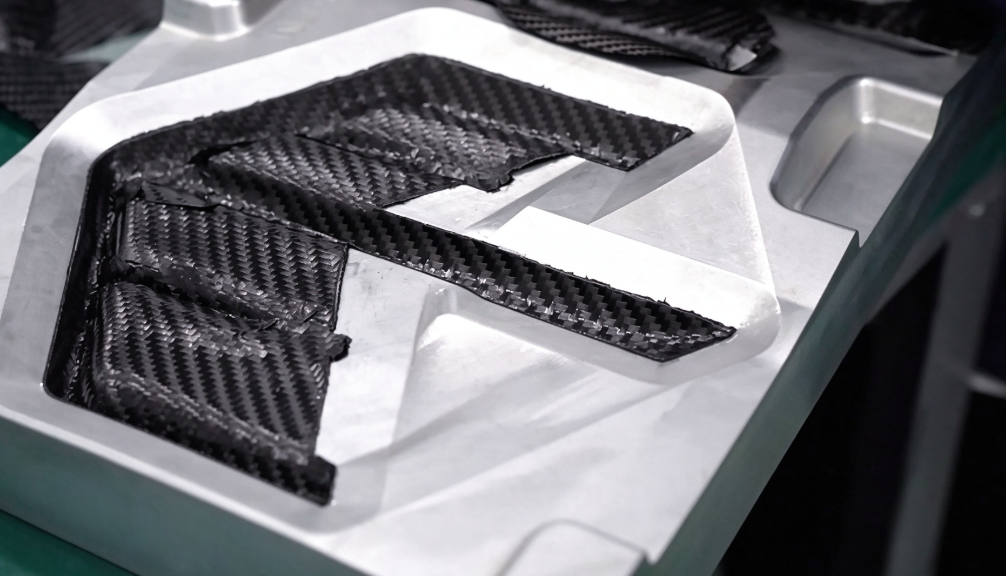
Ручное преформирование — это последовательность допусков, которые никогда не появляются на чертеже детали. Оператор получает подготовленные слои, укладывает их в оснастку для преформ в фиксированном порядке, наносит связующее и закрывает оснастку для консолидации под действием тепла и давления. Положение слоя меняется в зависимости от оператора, смены и того, как лег предыдущий слой. Распределение связующего меняется в зависимости от того, насколько равномерно оно было нанесено. Жёсткость преформы меняется в зависимости от того, как долго оснастка находилась при температуре.
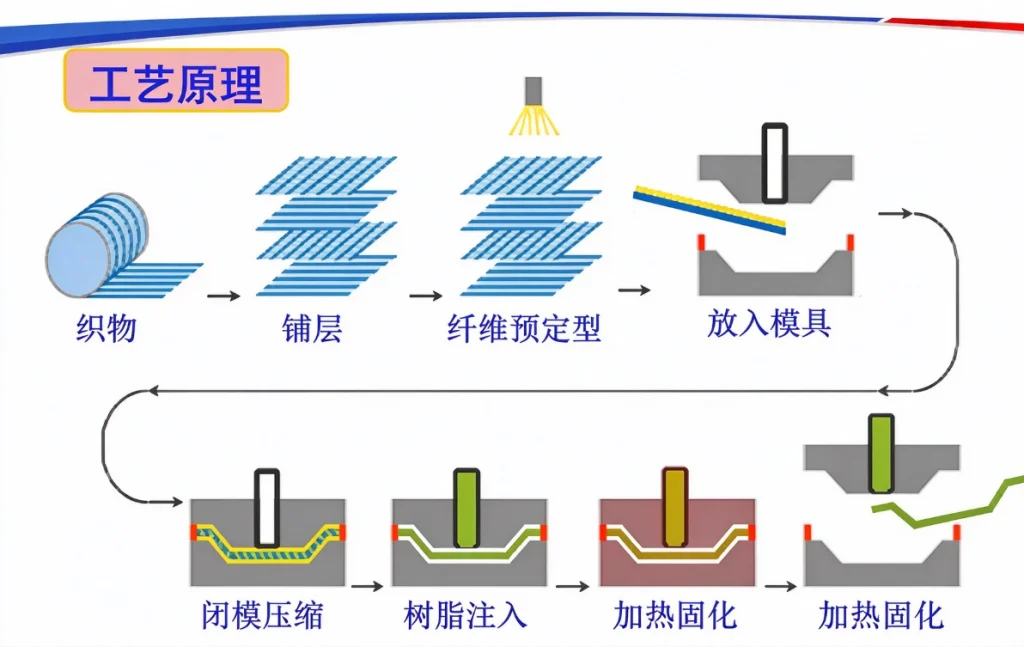
Автоматизация заменяет это решение программой: вложенный раскрой, захват одного слоя с выравниванием по системе технического зрения, контролируемая активация связующего и этап формования, выдерживаемый при заданных давлении и температуре. Выигрыш не в том, что машина движется быстрее опытного раскладчика. Выигрыш в том, что положение слоёв и активация связующего повторяются от детали к детали и становятся числами, которые можно контролировать.
Эта воспроизводимость важнее в HP-RTM, чем при открытом формовании, потому что этап инжекции очень мало допускает отклонения преформы. Смола поступает под высоким давлением и быстро желатинизируется, поэтому путь течения через полость определяется проницаемостью преформы. Зазор между слоями открывает канал с низким сопротивлением; фронт течения бежит по нему и достигает вентиляционного выхода прежде, чем пропитается окружающий ламинат, оставляя в другом месте сухую область. Перекрытие даёт обратное: локально утолщает преформу, повышает объёмную долю волокна и вызывает скачок давления в месте, где на неё закрывается форма.
Ни один из этих дефектов не исправляется на последующих этапах за счёт более жёсткой настройки дозирующего узла. Контроль соотношения поддерживает химию смолы там, где ей положено быть; он не восстанавливает архитектуру волокна. Поэтому решение о преформировании — это решение о том, какое колебание проницаемости и толщины может выдержать деталь, прежде чем ламинат перестанет вести себя так, как предполагала симуляция.
Преформа становится структурной деталью только после того, как её закрывают в форме и инжектируют под давлением. <SRIM Explained Structural Reaction Injection Molding Basics> описывает, как структурное реакционное инжекционное формование сочетает волоконную преформу с реактивной смоляной системой.
Какие производственные сигналы оправдывают автоматизированную ячейку преформинга
Один лишь объём — плохой критерий. Завод, выпускающий крупные простые двухслойные панели с высокой скоростью, может никогда не нуждаться в роботе, тогда как заводу, выпускающему меньше, но более глубоких двадцатислойных структурных пакетов, робот может понадобиться при доле этого объёма. Важны такие сигналы, как место в цикле, количество укладок и то, откуда на самом деле берутся ошибки.
| Сигнал | Ручной вариант по-прежнему уместен | Автоматизация оправдывает себя | Что определяет разницу |
|---|---|---|---|
| Место в цикле | Изготовление преформы укладывается в цикл инжекции с запасом времени | Изготовление преформы задаёт ритм линии, и пресс ждёт | Ячейка должна устранять ограничение, а не добавлять мощности, которые никто не использует |
| Число слоёв в преформе | Мало слоёв, простая схема укладки, короткая последовательность выкладки | Большое число укладок, где каждый слой — ещё один шанс смещения | Погрешность позиционирования накапливается по мере набора пакета |
| Разнообразие вариантов | Длительные серии из одного-двух пакетов | Множество пакетов с частой переналадкой и вызовом программ | Переналадка становится задачей с данными, а не задачей переобучения |
| Допуск на позиционирование | Толщина преформы и положение слоёв не входят в план контроля | Жёсткость детали зависит от ориентации волокон, задаваемой моделированием выкладки | Проницаемость и локальная объёмная доля волокон определяются положением слоёв |
| Отходы ткани | Обрезки используются повторно, или стоимость ткани мала по сравнению с трудозатратами | Использование ткани — заметная статья затрат на детали | Раскрой и точность укладки вместе сокращают отходы |
| Трудозатраты | Квалифицированные специалисты по выкладке есть и работают стабильно | Навык укладки ограничивает объём выпуска | Автоматизация переносит ограничение на оснастку и программирование |
Начните с позиции в цикле. Измерьте цикл преформования при производственном числе слоёв, на производственной ткани, с оснасткой при производственной температуре. Испытание с уменьшенным пакетом даёт цикл, которого на линии никогда не будет, и скрывает ту часть цикла, где время занимает обращение, а не формование.
Количество укладок — второй сигнал. Каждый слой — это ещё одна возможность для смещения, которое следующий слой не исправит. Ручная укладка по лазерной проекции может быть точна до нескольких миллиметров, что приемлемо для декоративной панели и неприемлемо для детали, жёсткость которой рассчитана исходя из заданной ориентации. Вопрос не в том, точна ли ручная укладка, а в том, заложена ли требуемая точность в план управления качеством детали.
Номенклатура вариантов — сигнал, который упускают чаще всего. Там, где ручная ячейка требует от операторов помнить двенадцать последовательностей, автоматизированная ячейка требует двенадцати программ. Если переналадка уже обходится вам в смену на каждое переключение, экономика ячейки меняется быстро, и меняется по причинам, не имеющим ничего общего со стоимостью труда за час.
Брак нужно учитывать по причинам, прежде чем использовать его как аргумент в ту или иную сторону. Отходы при раскрое, доработка после укладки и забракованные преформы — это три разные проблемы, и автоматизация ячейки решает только первые две.
Когда ручной преформинг всё ещё остаётся правильным решением
Автоматизация — это капитал, который должен быть окуплен за счёт конкретной выкладки, и существуют конфигурации, в которых это невозможно.
- Низкий годовой объём. Программирование, оснастка и разработка захватов — это постоянные затраты на каждую выкладку. Выкладка, которая выполняется несколько недель в году, редко их окупает.
- Крупные детали с малым числом слоёв. Вылет, размер пресса и стоимость оснастки растут вместе с габаритами, тогда как количество укладок остаётся низким, поэтому ячейка обходится дорого, а заменяемый ею труд невелик.
- Первые слои с двойной кривизной. Ткань, которая не драпируется без складок, часто укладывают вручную для первого или двух первых слоёв, а остальные — автоматически. Такая гибридная схема — осознанная конфигурация, а не компромисс.
- Опытно-конструкторские работы. Когда выкладка меняется быстрее, чем успевает пройти валидацию программа, ручная выкладка быстрее приводит к образцу.
- Ограничения в других местах. Если выпуск ограничивают обрезка, склеивание или инжекционная ячейка, автоматизация преформирования добавляет капитал, не добавляя товарных деталей.
Один промежуточный шаг заслуживает отдельного рассмотрения. Если настоящая проблема — точность слоёв и вложение, а не скорость укладки, автоматизация только раскройного стола часто решает больше, чем ожидалось: слои поступают пронумерованными, контуры совпадают с моделированием, а ручная укладка становится и быстрее, и стабильнее. Это гораздо меньшие вложения, чем полная ячейка, и это подскажет вам, действительно ли укладка остаётся ограничивающим фактором.
Также стоит убедиться, что детали вообще нужна преформа из непрерывного волокна. Некоторые конструкционные детали формуются с армированием, содержащимся в смоле, а не в драпируемой выкладке, и маршрут оборудования полностью меняется в таком случае.
Не каждой конструкционной детали нужна преформа из непрерывного волокна. <RRIM или RIM: какой процесс подходит для вашей конструкционной детали> рассказывает, чем отличаются армированное и неармированное реакционное инжекционное формование, когда деталь должна нести нагрузку.
Что на самом деле включает в себя автоматизированная ячейка преформинга
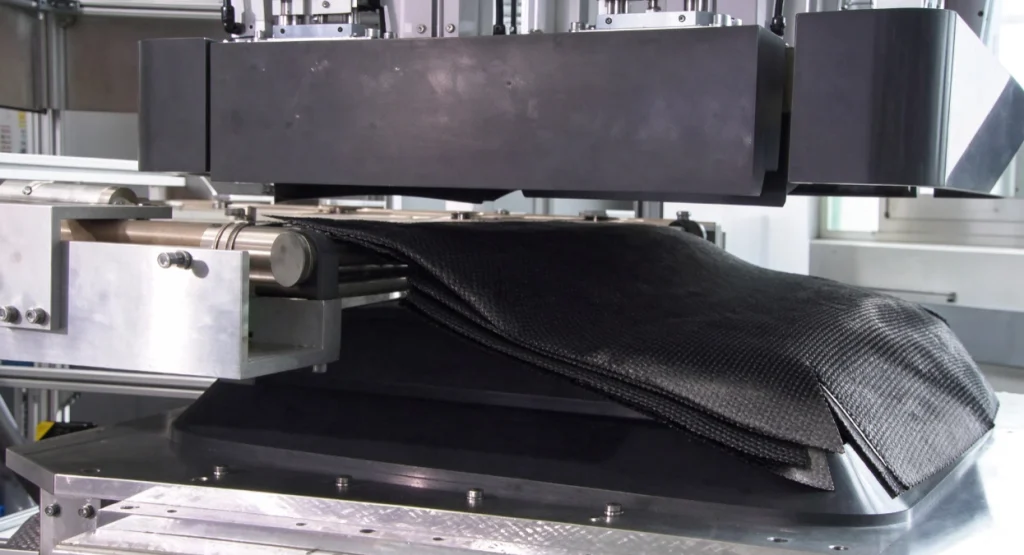
Ячейка преформирования — это не один станок. Это цепочка станций, и решение по каждой станции принимается отдельно, что полезно, когда бюджет приходится распределять поэтапно.
| Элемент ячейки | Что он определяет | Где он даёт сбой при недостаточной проработке |
|---|---|---|
| Раскрой с вложением | Точность контура слоя и последовательность комплектации | Нарушается нумерация слоёв, и в выкладку попадает не тот слой |
| Захват одного слоя с выравниванием по машинному зрению | Повторяемость укладки на нежёсткой ткани | Ткань деформируется при захвате, а положение смещается по краю |
| Нанесение и активация связующего | Прочность в зелёном состоянии и толщина преформы | Преформа деформируется при переносе и образует складки в форме |
| Формообразующий инструмент и пресс | Точность трёхмерной формы и распределение толщины | Утонение в углах и перемыкание на малых радиусах |
| Перенос в форму RTM | Положение преформы внутри полости | Несовпадение кромок и проскок смолы по периметру |
| Запись о верификации слоёв | Прослеживаемость по каждой преформе | Аудит заказчика невозможно закрыть по производственным данным |
Затраты определяются событиями укладки, а не площадью цеха. Количество слоёв, умноженное на время укладки, задаёт число захватов и станций, которые вам нужны; комплекты оснастки на стопу умножаются с учётом номенклатуры вариантов; а конструкция захвата должна соответствовать ткани, поскольку поверхностная плотность, липкость связующего и тип волокна меняют то, насколько надёжно можно поднять отдельный слой без деформации.
Ячейку также нужно планировать вместе с участком инжекции, а не до него. Конструкция носителя преформы, последовательность загрузки формы и цикл дозирующей установки взаимодействуют напрямую: преформа, прибывшая в форму на две минуты позже, обходится дороже, чем преформа, уложенная на две минуты медленнее. Если преформа консолидируется в отдельном прессе, время охлаждения и обращения между извлечением из пресса и загрузкой входит в тот же расчёт, что и цикл инжекции.
Как провести испытание преформинга, которое даст ответ на вопрос
Испытание преформы обходится в малую долю стоимости ячейки и может решить вопрос, но только если оно разделяет два разных утверждения: что ячейка способна изготовить эту преформу и что преформа даёт качественный ламинат.
Проводите испытание на производственной ткани и производственной оснастке
Одна и та же партия ткани, тот же тип и содержание связующего, температура производственного инструмента, производственное количество слоёв и достаточно последовательных преформ, чтобы выявить дрейф, а не хороший первый час работы. Фиксируйте время цикла на преформу, положение слоя относительно проекции, толщину преформы в заданных точках, оценку складок и массу отходов. Пробный прогон на сокращённой стопе или на заменяющей ткани измеряет машину, а не процесс.
Разделяйте приёмку преформы и квалификацию ламината
Метрики преформы подтверждают приёмку преформы. Они не аттестуют деталь. Ламинат аттестуется механическими испытаниями образцов, вырезанных из отформованной панели, и пробной заливкой формы при производственном давлении инжекции и температуре смолы. Свойства при растяжении и изгибе в плоскости обычно измеряют по ASTM D3039 и ASTM D7264 [1], [2]. Если отчёт об испытании содержит только время цикла и фотографию, он ответил на более лёгкую половину вопроса.
| Наблюдение в ходе испытаний | Что подтверждает | Что нельзя выводить |
|---|---|---|
| Время цикла за полную смену при производственном числе слоёв | Производительность данной ячейки для этого пакета | Пропускная способность при другом числе слоёв, другой ткани или другом связующем |
| Положение слоя относительно проекции | Повторяемость укладки этим захватом на этой ткани | Допускаемые характеристики конструкции ламината |
| Толщина преформы и оценка складок | Точность формы в этой оснастке | Поведение при заполнении формы при производственном давлении впрыска |
| Масса отходов на одну преформу | Использование ткани при данной раскладке | Стоимость детали без вашей собственной цены на ткань |
Это различие столь же важно с коммерческой точки зрения, сколь и с технической. Поставщик, сообщающий время цикла, показал, что ячейка работает. Поставщик, сообщающий технологическое окно с указанием дрейфа, при котором толщина или положение выходят за допуск, показал, как ячейка ведёт себя в обычный производственный день. Запрашивайте второе и спрашивайте, на какой партии ткани и партии связующего измерялось это окно.
Данные, которые нужно собрать до запроса коммерческого предложения
- Габариты детали и CAD, включая направление вытяжки, радиусы и любую поверхность класса A
- Схема укладки слоёв: число слоёв, ориентация, поверхностная плотность ткани, тип и содержание связующего
- Годовой объём, состав вариантов и типичный размер партии на один пакет
- Требуемое тактовое время и график смен, которые должна выдерживать ячейка
- Текущее время цикла преформинга, доля брака по причинам и часы на доработку
- Имеющееся раскройное оборудование и его возможности по раскладке
- Ограничения по прессу, оснастке и производственной площади, а также доступные инженерные коммуникации
- Последующий цикл инжекции, способ загрузки формы и требования к прослеживаемости
Три параметра влияют на ответ сильнее остальных: число слоёв, состав вариантов и текущая причина брака. Коммерческое предложение, составленное без схемы укладки слоёв, — это цена за машину, а не за ячейку, выпускающую вашу деталь, и разница обычно проявляется при приёмочных испытаниях, а не в ходе переговоров.
Отправьте схему укладки слоёв до планировки ячейки
Сообщите нам габариты детали, число слоёв и их ориентацию, поверхностную плотность ткани и связующее, годовой объём с составом вариантов, требуемый такт, текущее время цикла преформинга и брак по причинам, а также смолу и цикл инжекции, под которые идёт преформинг. Мы рассмотрим, как решение по преформингу взаимодействует с дозированием и инжекцией в ячейке, и прямо скажем, где заканчивается эта область работ. Haifeng Polyurethane Machinery, Info@chinahaifeng.com, WhatsApp 86 13566296633.
Часто задаваемые вопросы
Сколько преформ за смену оправдывает автоматизированную ячейку?
Универсального числа нет, потому что две преформы из пакета в двадцать слоёв могут требовать больше работы по укладке, чем пятьдесят простых панелей. Стройте сравнение исходя из минут укладки на одну преформу: умножьте на годовой объём, переведите в трудочасы и сравните с окупаемостью ячейки при вашем объёме и графике смен. Если результат близок, сначала автоматизируйте раскройный стол и проведите повторные измерения, прежде чем вкладываться в укладку.
Справится ли автоматизированная ячейка с глубокими или двояковыгнутыми преформами?
Это зависит от драпируемости. Пакет, который формуется без складок в ручной оснастке, обычно можно формовать автоматически при условии, что контуры слоёв получены моделированием драпировки, а оснастка имеет подходящие радиусы. Там, где первые слои перекрывают плотный радиус, часто применяют гибридную ячейку: эти слои укладываются вручную, а остальные автоматически; зачастую это самая дешёвая конфигурация, которая всё ещё выдерживает такт.
Избавляет ли автоматизация от необходимости в пресс-форме для преформ?
Нет. Активация связующего и уплотнение по-прежнему требуют температуры, давления и времени. Автоматизация меняет то, как слои подаются в оснастку и как обрабатывается уплотнённая преформа; она не меняет физику склеивания пакета. Ячейка с плохой равномерностью температуры в оснастке будет давать непостоянную прочность связей в неотверждённом состоянии независимо от того, робот или оператор укладывал слои.
Почему дефект преформы проявляется как дефект формования, а не как дефект преформы?
Потому что проницаемость и толщина не видны, пока смола не пройдёт через них. Преформа, которая выглядит правильно, всё ещё может содержать зазор, по которому пойдёт фронт потока, или нахлёст, повышающий локальную объёмную долю волокна. Дефект проявляется как непропитанный участок или отклонение толщины после извлечения из формы, поэтому проверку преформ стоит фиксировать по каждой детали, а не контролировать на глаз у оснастки.
Источники
[1] ASTM D3039/D3039M, «Standard Test Method for Tensile Properties of Polymer Matrix Composite Materials», ASTM International, West Conshohocken, PA.
[2] ASTM D7264/D7264M, «Standard Test Method for Flexural Properties of Polymer Matrix Composite Materials», ASTM International, West Conshohocken, PA.
Если вам интересно, ознакомьтесь с этими статьями по теме:
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Причины усадки пенополиуретана и способы её контроля
Что такое состав и применение напыляемого пенополиуретана
Что такое полужесткий пенополиуретан
SRIM Explained Structural Reaction Injection Molding Basics





