

Что такое реакционное инжекционное формование (RIM)?
Реакционное инжекционное формование (RIM) — это процесс переработки полиуретана в закрытой форме, при котором два или более низковязких реактивных компонента дозируются в смесительную головку высокого давления, смешиваются за счёт соударения струй, а реагирующая жидкость впрыскивается в форму, где полимеризация завершается. Ключевое отличие от инжекционного формования термопластов состоит в том, что твёрдый полимер не расплавляется: полиуретан образуется в ходе процесса [1], [2].
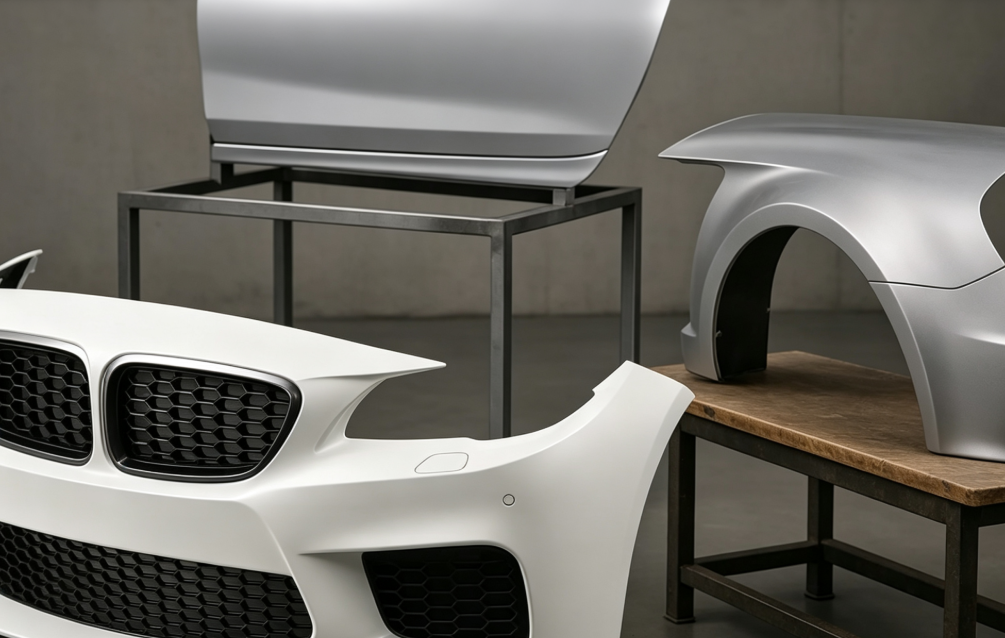
Именно это различие определяет большинство последующих решений. Поскольку жидкость поступает в форму при низкой вязкости, она может заполнять тонкие стенки и сложные контуры при меньшем усилии смыкания, чем потребовалось бы для аналогичной детали из термопласта. Поскольку отверждение представляет собой химическую реакцию, время цикла зависит от рецептуры, массы детали, толщины стенок и температуры формы, а не только от времени охлаждения [3], [4].
Операторы, пришедшие из литья под низким давлением, часто недооценивают две вещи: во-первых, для струйного смешивания необходимо стабильное высокое давление, чтобы получить однородную смесь; во-вторых, любое отклонение дозирования напрямую проявляется в разбросе твёрдости, плотности или качества поверхности. Отклонение соотношения компонентов на один процентный пункт может настолько изменить свойства детали, что она перестанет соответствовать требованиям заказчика.
Как шаг за шагом работает процесс RIM
1. Подготовка материалов. Сторона полиола и сторона изоцианата поддерживаются при контролируемой температуре — обычно в диапазоне 25–45 °C на производственном оборудовании — и рециркулируются для поддержания стабильной вязкости перед впрыском.
2. Дозирование под высоким давлением. Каждый поток подаётся встречными насосами или цилиндрами, которые поддерживают выбранное соотношение A:B. Практический целевой показатель динамической точности дозирования на современных машинах RIM составляет ≤ ±0,3 %, поскольку ошибка соотношения напрямую приводит к отклонению свойств.
3. Струйное смешивание. Два потока сталкиваются с высокой скоростью внутри небольшой смесительной камеры. Быстрый обмен энергией смешивает компоненты без механических смесителей с длительным пребыванием, применяемых во многих системах литья под низким давлением.
4. Заливка формы и отверждение. Смешанная жидкость течёт через литниковый канал в закрытую форму. Полимеризация повышает молекулярную массу и сопровождается выделением экзотермического тепла; деталь обычно извлекают из формы, когда она приобретает достаточную начальную прочность, чтобы сохранять форму без деформации.
5. Извлечение из формы и обработка после формования. Детали извлекают, удаляют облой или обрезают, а в некоторых случаях подвергают дополнительному отверждению для завершения формирования свойств.
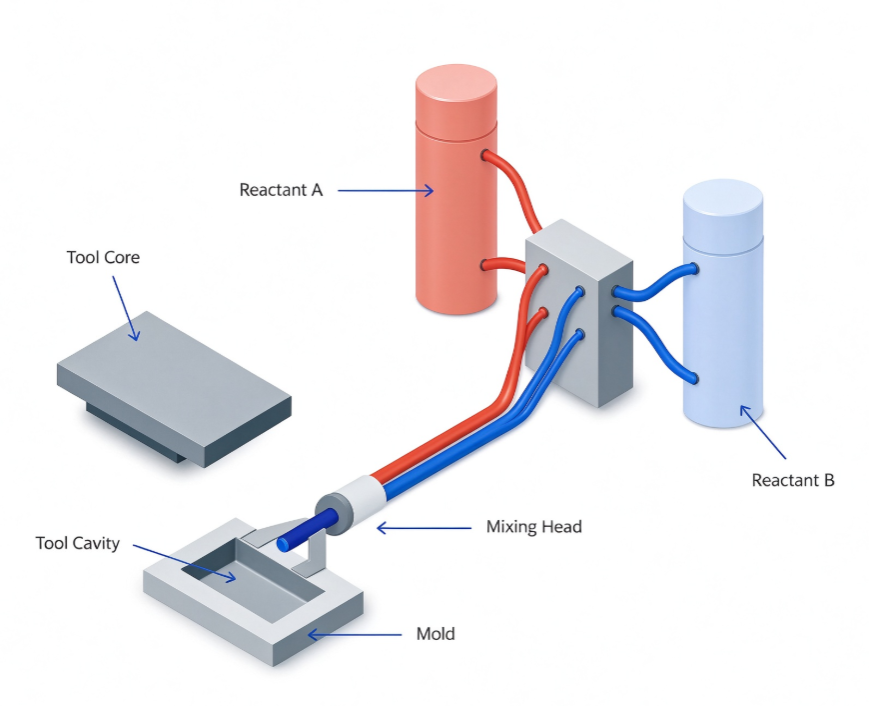
Масса впрыска — первый параметр, который нужно зафиксировать после утверждения CAD-модели. Если её рассчитывают по оценке объёма, а не по балансу массы, результат, как правило, представляет собой дозирующий узел завышенного или заниженного размера.
Если вы настраиваете новую форму, масса впрыска — одна из первых переменных, которые нужно зафиксировать. Как рассчитать массу впрыска в полиуретане охватывает расчёт, чтобы вы не выбрали дозирующий узел завышенного или заниженного размера.
RIM, RRIM и SRIM: в чём разница
На практике термин «RIM» свободно используют для описания нескольких процессов формования полиуретана. Различия важны, поскольку они меняют вязкость, условия смешивания и износ оснастки.
RIM без наполнителя использует два реактивных потока без твёрдого наполнителя. Он подходит для деталей, которым нужны гладкая поверхность, контролируемая плотность и умеренные конструкционные характеристики. Как только в жидкий поток добавляют короткие волокна, процесс становится RRIM; такая суспензия более абразивна и более вязка, поэтому решения по насосам, смесительной головке и дозированию меняются. Когда в форму помещают мат или преформу из непрерывного волокна, а жидкость заполняет пространство вокруг них, процесс называется SRIM.
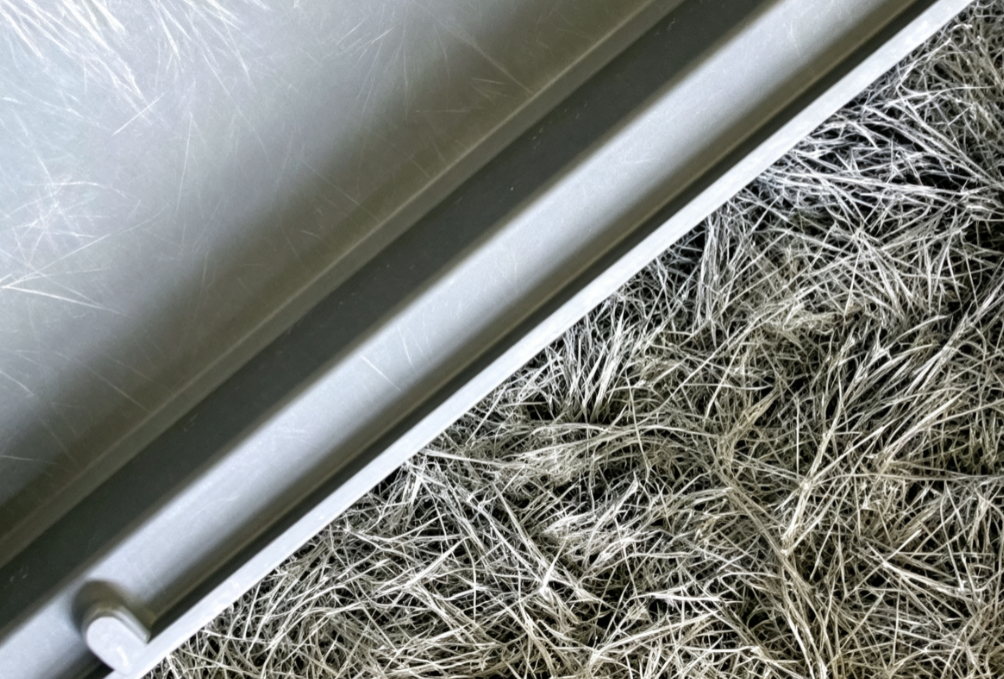
RIM без наполнителя хорошо подходит для крупных поверхностей с мелким рельефом, но как только в систему попадают длинные волокна или непрерывные маты, вязкость и характер смешивания меняются. RRIM или RIM: какой процесс подходит для вашей конструкционной детали рассказывает, когда армированный RIM подходит лучше.
Когда в детали используется конструкционная преформа, а не армирование, переносимое жидкостью, процесс становится SRIM, а не RIM. SRIM Explained Structural Reaction Injection Molding Basics описывает, как меняются дозирование и оснастка для конструкционных деталей.
Параметры оборудования, определяющие качество деталей
Большинство проблем качества RIM можно проследить до четырёх переменных на уровне машины.
Точность дозирования. Если соотношение A:B уходит в течение смены, вместе с ним уходят и твёрдость, плотность и степень отверждения детали. Замкнутое сервоуправление и контроль массового расхода полезнее, чем каталожная цифра производительности.
Давление смешивания. Струйное смешивание требует достаточного давления, чтобы разбить потоки на мелкие, равномерно распределённые домены. На системах RIM, которые мы строим, смесительная головка работает при 150–200 бар. При более низком давлении деталь всё равно может получиться, но часто с полосами, мягкими зонами или непрореагировавшими участками.
Контроль температуры материала. Вязкость меняется с температурой, а вязкость меняет результат смешивания. Стабильный контур рециркуляции удерживает материал при температуре переработки и предотвращает разброс от холодных порций.
Температура формы и усилие смыкания. Форма определяет качество поверхности, скорость отверждения и поведение при извлечении. Усилие смыкания должно удерживать форму закрытой против давления в полости, но усилия смыкания при RIM скромные по сравнению с термопластичным литьём под давлением той же площади проекции [4].
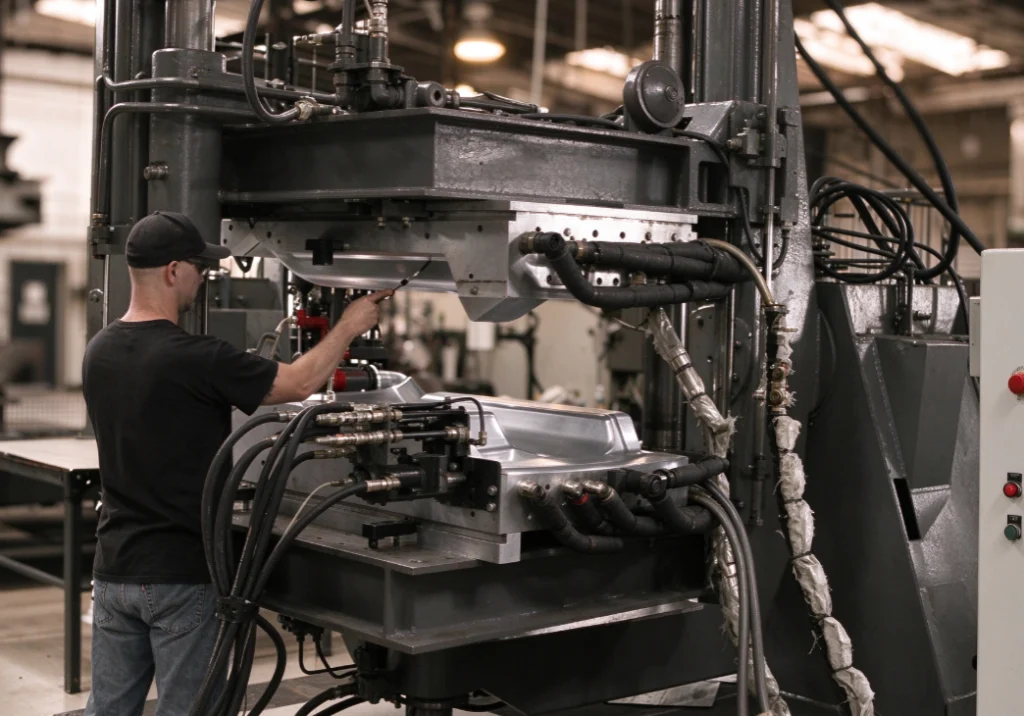
Полезный способ диагностики проблемы RIM — рассматривать машину как контролируемую переменную, а не как последнее средство. Если дозирующий блок выдаёт правильное соотношение без давления, но не в течение впрыска, проблема часто в изношенном насосе, захвате воздуха или неисправном клапане рециркуляции, а не в рецептуре.
Контрольный пункт при выборе оборудования. Если вы сравниваете низконапорную литьевую машину с настоящей высоконапорной ячейкой RIM, сначала соберите эти данные: масса впрыска детали, объём формы, целевое время цикла, вязкость материала при температуре переработки, а также наличие наполнителя или волокна. Отправьте их вместе с чертежом детали на info@chinahaifeng.com или в WhatsApp +86 13566296633 и попросите рекомендацию по диапазону дозирования и смесительной головке, а не общее коммерческое предложение.
От прототипа до серийного производства: подбор ячейки RIM
Прототипная форма может скрыть ограничения машины. Настоящая проверка — способна ли ячейка повторять впрыск на протяжении сотен циклов без дрейфа.
При подборе производственной машины RIM важны три показателя: масса впрыска, скорость заливки и доступное давление смешивания. Небольшим деталям интерьера может требоваться всего 50–100 г/с, тогда как крупная конструкционная панель может требовать 1 000–2 000 г/с. Если машина работает вблизи максимальной скорости заливки весь день, у оператора не остаётся запаса, когда меняется рецептура или форма заполняется труднее, чем предполагалось.
Следующее решение — структура цикла. Ячейка RIM обычно включает кондиционирование материала, дозирование, смешивание, смыкание формы и извлечение детали. Узкое место редко бывает в одной смесительной головке; часто это этап смены формы или обрезки. Автоматизация окупается только тогда, когда дозирующая система способна выдавать одинаковый впрыск при одинаковом соотношении на всём производственном интервале.
Связаться с инженером по оборудованию RIM
Прежде чем остановиться на скорости заливки или размере усилия смыкания, проверьте, что машина способна выдерживать ваш диапазон соотношения в течение всей смены.
Отправьте эти пять пунктов на info@chinahaifeng.com или в WhatsApp +86 13566296633:
- Материал детали и целевая твёрдость по Шору
- Масса впрыска или объём детали
- Требуемое время цикла
- Размеры формы и число гнезд
- Содержание наполнителя или волокна, если имеется
Команда RIM компании Haifeng Polyurethane Machinery использует их для подбора диапазона дозирования, смесительной головки и схемы рециркуляции — а не просто самой большой машины из каталога.
Часто задаваемые вопросы
В чём разница между RIM и традиционным инжекционным формованием?
Традиционное литье под давлением расплавляет твердый термопласт и охлаждает его под высоким усилием смыкания. RIM подает в форму низковязкие реакционноспособные жидкости, и полимер образуется в результате химической реакции внутри полости. Для аналогичной детали RIM обычно требует меньшего усилия смыкания и особенно удобен для крупных тонкостенных полиуретановых компонентов [1], [4].
Какие материалы используются в RIM?
Большинство систем RIM используют двухкомпонентную полиуретановую химию: сторону полиола и сторону изоцианата. Добавки регулируют вспенивание, структуру ячеек, огнестойкость, разделение и цвет. Армированные системы добавляют короткие волокна или маты, что переводит процесс в сторону RRIM или SRIM.
Насколько точно соблюдается соотношение смешивания в RIM?
Производственные машины RIM должны поддерживать динамическую точность дозирования около ±0,3% во всем рабочем диапазоне. Дрейф соотношения — одна из самых частых причин разброса твердости и плотности готовых деталей.
Подходит ли RIM для армированных волокном деталей?
Да, но оборудование должно быть рассчитано на повышенную вязкость и абразивность. Оборудование RIM для ненаполненных составов может быть повреждено армированной суспензией или процессами с матами; RRIM и SRIM требуют иного подбора насосов, смесительных головок и уплотнений.
Какой объём впрыска выдерживает машина RIM?
Это зависит от платформы. Универсальные машины RIM могут охватывать 50–2 000 г/с, тогда как специализированные системы сужают этот диапазон для мелких точных деталей или крупных строительных панелей. Правильная машина подбирается по массе впрыска и времени цикла, а не просто по максимальной производительности.
Источники
[1] C. W. Macosko, RIM: Fundamentals of Reaction Injection Molding. Munich, Germany: Hanser Publishers, 1989.
[2] D. Randall and S. Lee, The Polyurethanes Book. New York, NY, USA: John Wiley & Sons, 2002.
[3] G. Oertel, Polyurethane Handbook, 2nd ed. Munich, Germany: Hanser Publishers, 1994.
[4] «Reaction injection molding», в Encyclopedia of Polymer Science and Technology, 4th ed. Hoboken, NJ, USA: Wiley, 2014.
Если вам интересно, ознакомьтесь с этими статьями по теме:
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Как рассчитать массу впрыска в полиуретане





