
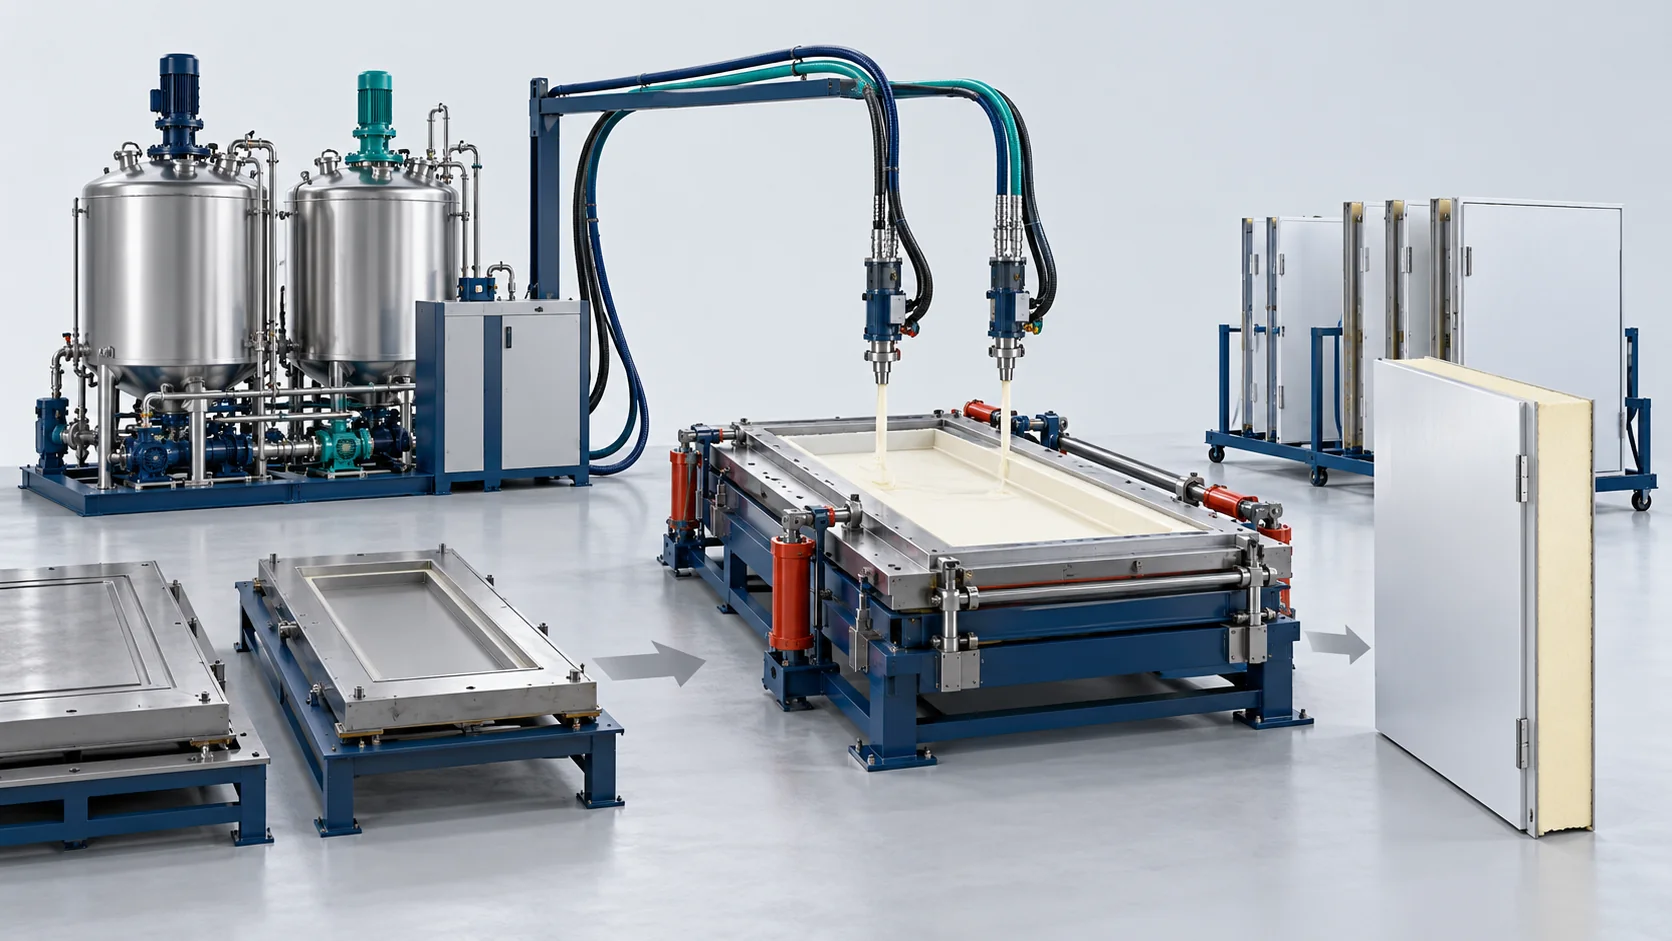
Решение для вспенивания PU при изготовлении толстых дверей холодильных камер
Настройте синхронизированную многоголовочную заливку ППУ и обогреваемые приспособления для толстых дверей холодильных камер.
Тяжёлая конструкционная изоляция для ограждающих конструкций холодильных складов с контролируемой атмосферой
Толстые изолированные двери требуют контролируемой подачи материала, заполнения, теплоты реакции, фиксации в приспособлении и выдержки. Многоголовочная заливка — это настраиваемый процесс, а не доказательство отсутствия подгорания сердечника или нулевого коробления. Содержание закрытых ячеек — это количественная характеристика материала, и само по себе оно не определяет паропроницаемость или герметичность готовой двери.
Определенный объем поставки
Укажите полную многоголовочную дозирующую систему, приспособление, оснастку, замки и терморегулирование. Испытания сердечника двери и поведение готовой двери при холодильных циклах имеют отдельные требования к приёмке.
Исходные данные для выбора процесса
Размеры/толщина двери, обшивка/рама и замки, рецептура, общий объём заливки, схема головок, приспособление и испытания холодом.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Укажите полную многоголовочную дозирующую систему, приспособление, оснастку, замки и терморегулирование. Испытания сердечника двери и поведение готовой двери при холодильных циклах имеют отдельные требования к приёмке.
Технологический процесс заливки ППУ для толстых дверей холодильных камер
Подготовить дверную сборку → Зажать и выдержать → Скоординировать заливочные головки → Выдержать и проверить. Определите время подготовки, заполнения, выдержки и выпуска отдельно для выбранной конфигурации.
Подготовить дверную сборку
Определите расположение обшивок, рамы, встроенных замков и интерфейсов заливки/вентиляции.
Зажать и выдержать
Установите условия закрытия приспособления и температурные условия для выбранной двери.
Скоординировать заливочные головки
Проверьте общий объём заливки, последовательность и взаимодействие фронтов потока.
Технические характеристики эталонного решения
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Максимальная толщина сердечника панели | До 250 мм | Регулируемый моторизованный просвет между плитами пресса усилием 200 т |
| Суммарная производительность химического впрыска | 200–300 кг/мин | Многоголовочный синхронизированный сервогидравлический аксиально-поршневой дозатор |
| Доля закрытых пор в пеноматериале | Более 95,0 % | Испытание сердечника из жёсткого пенополиуретана по ASTM D6226 |
| Размерная стабильность при низких температурах | Менее 0,5 % | Испытание при -30 °C в течение 48 часов по GB/T 8811 |
| Усилие гидравлического замыкания формы | 200 т (2 000 кН) | Жёсткие сварные плиты из конструкционной стали с водяным обогревом |
| Максимальные габариты двери | 4 500 мм (длина) x 2 200 мм (ширина) | Подходит для тяжёлых сдвижных складских дверей и дверей холодильных камер с регулируемой атмосферой |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
System-total delivery
Treat the stated multi-head rate as a system reference rather than multiplying it by each head.
Thick-core process review
Validate exotherm, fill and cure with the actual thickness and formulation.
Door-level inspection
Assess bow, seals and embedded locks separately from foam-cell measurements.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
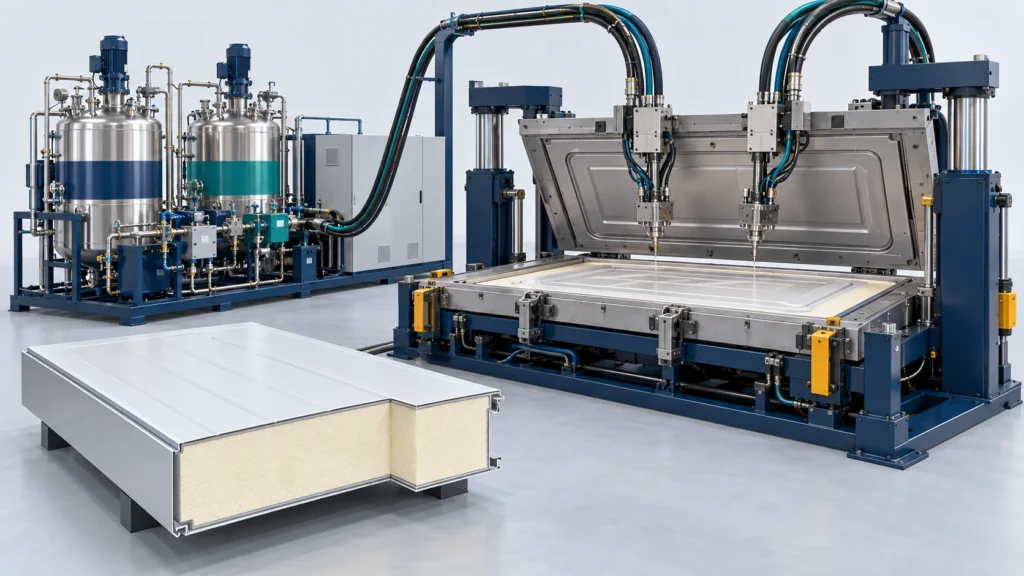
Часто задаваемые вопросы
Does staggered multi-head injection guarantee no scorch or knit lines?
Is mold cure time the output interval?
Какая информация необходима для предварительной конфигурации?
Обсудите ваши производственные задачи
Share the following with your production brief: Door dimensions/thickness, skin/frame and locks, formulation, total shot, head routing, fixture and cold-cycle tests. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


