
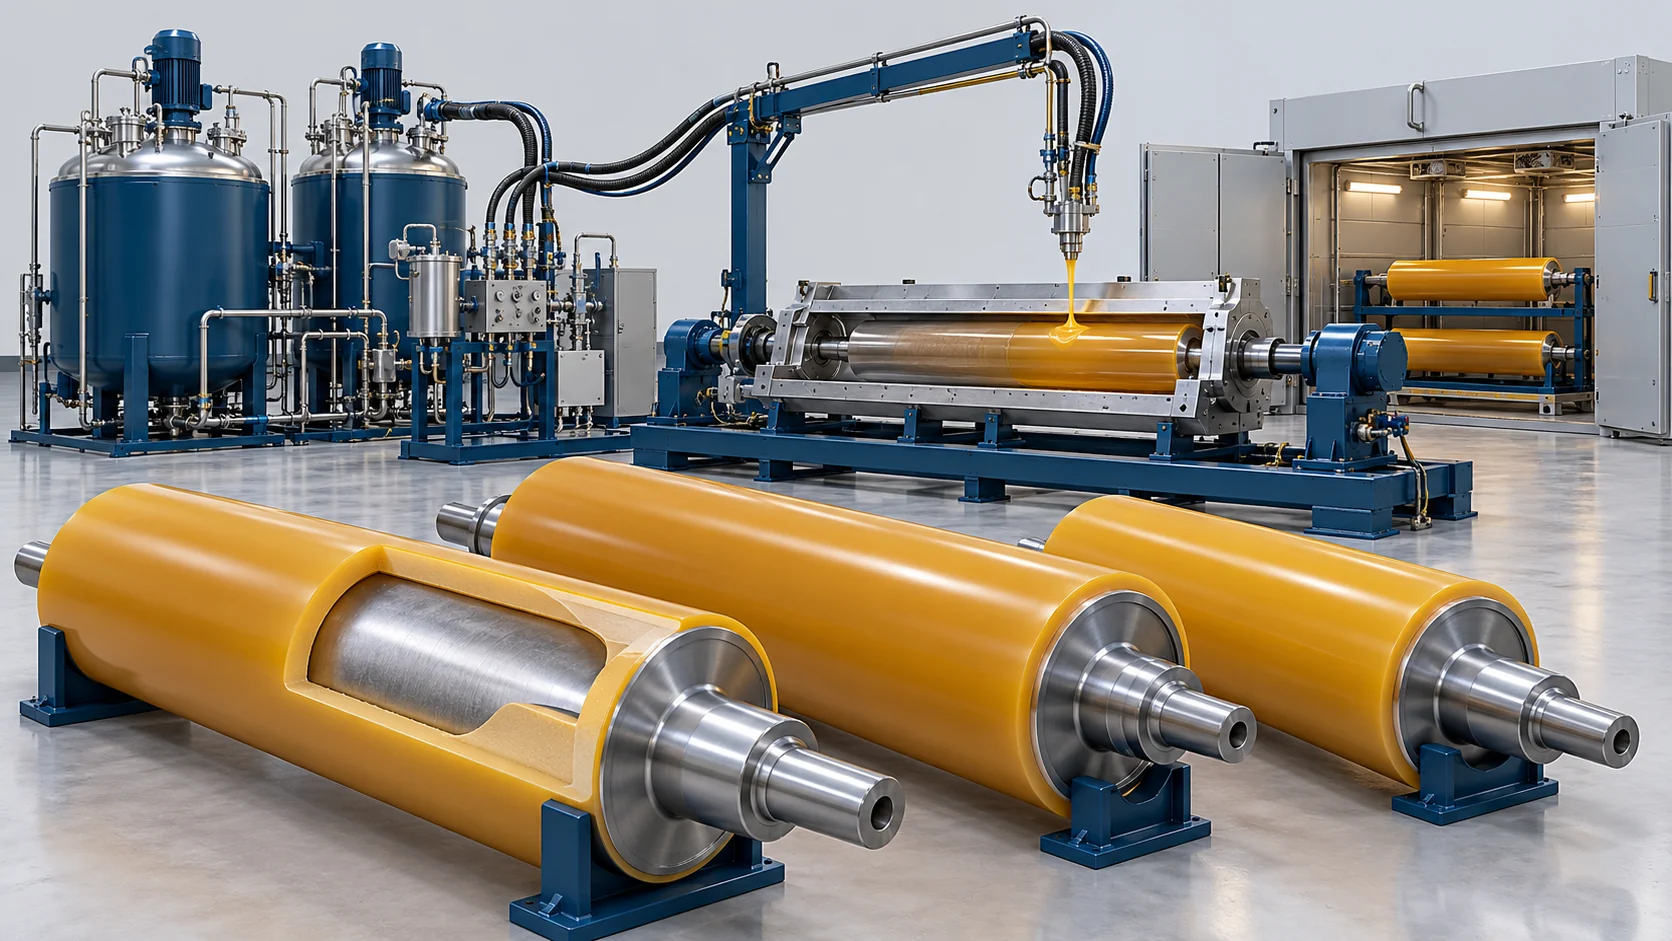
Промышленное литье PU-роликов
Постройте технологический процесс литья промышленных роликов с полиуретановым покрытием — от подготовленных металлических сердечников до отверждённых и обработанных покрытий.
Стройте процесс вокруг своего изделия
Постройте технологический процесс литья промышленных роликов с полиуретановым покрытием — от подготовленных металлических сердечников до отверждённых и обработанных покрытий.
Сначала изделие и материал
Начните с чертежа готового изделия, системы материалов и требований к приемке. Технологический маршрут и комплектация оборудования оцениваются совместно.
Производительность по всему процессу
Определяйте выпуск с учетом подготовки, формования/реакции, отверждения, обработки и контроля. Практическую производительность линии определяют самый медленный этап и смены изделий.
Выбор преполимеров нескольких марок
Выбранная конфигурация обеспечивает три независимых контура преполимеров на основе TDI с общим контуром MOCA. Архитектура основного материала, подача пигментов и процедура переключения общего тракта определяются отдельно.
Определите подготовку сердечников, литьё, отверждение, шлифование и балансировку как отдельные этапы производства роликов. Соотнесите выбранные контуры преполимера и отвердителя с фактическими марками и процедурой переключения; подача пигментов и номинальная ёмкость бака не определяют полезную массу партии или все одновременные комбинации материалов.
От подготовки до годного изделия
Последовательность планирования для указанного маршрута. Окончательные настройки и условия приемки устанавливаются по результатам анализа материала и детали.
Определите ролик
Перед расчётом объёма заливки и выбором способа обращения с формой подтвердите диаметр, длину рабочей поверхности, толщину покрытия, твёрдость и рабочую нагрузку.
Подготовьте сердечники и оснастку
Спланируйте очистку, подготовку поверхности, совместимость грунтовки и нагрев оснастки с учётом заданного сердечника и системы соединения.
Кондиционируйте и дозируйте материалы
Кондиционируйте выбранные материалы литьевых эластомеров и проверьте вязкость, температуру, чувствительность к влаге и соотношение смешивания. В конфигурации с тремя преполимерами и общим MOCA выберите одну пару преполимеров, а остальные контуры подачи оставьте изолированными.
Исходные данные для проектирования валка и многотиражная конфигурация
Проверьте геометрию валка и производственные исходные данные, затем выберите архитектуру материала, термическую подготовку, калибровку и интерфейсы обработки для данного применения.
Исходные данные по валку и производству
| Проектные данные | Требуемая информация |
|---|---|
| Чертёж валка | Материал сердечника, диаметр, длина бочки, толщина покрытия и припуск на механическую обработку |
| Материальная система | Химия преполимера/отвердителя, вязкость, температурный диапазон и инструкции поставщика по отверждению |
| Производственная цель | Валков за смену, ассортимент продукции, количество форм и способ обработки |
| Критерии приёмки | Биение, твёрдость, испытание соединения и условия эксплуатации |
Конфигурация с выбором преполимера и общим MOCA
Для многотиражного применения валков выбранная конфигурация Haifeng использует три независимых контура преполимера на основе TDI и один общий контур отвердителя MOCA. Рецептура выбирает один преполимер с MOCA, тогда как другие контуры преполимера остаются отдельными. Приведённые ниже справочные данные о конфигурации описывают эту архитектуру; они не являются стандартными номиналами для каждой машины для литья валков.
| Область конфигурации | Выбранный ориентир | Условия и ограничения |
|---|---|---|
| Основная архитектура материала | Три независимых контура PU-преполимера на основе TDI и один общий контур отвердителя MOCA | Выберите один преполимер с MOCA для рецептуры. Это не означает, что четыре основных материала смешиваются одновременно. |
| Емкости для преполимера | Три емкости номинальным объемом 250 л | Номинальная вместимость отличается от полезного рабочего объема и массы материала. Предусмотрите необходимое свободное пространство для вакуума. |
| Емкость для отвердителя | Одна емкость для MOCA номинальным объемом 100 л | Определите условия плавления/нагрева, уровень материала и условия выдержки для выбранного материала. |
| Подача пигмента | Три дозирующих устройства с емкостями номинальным объемом 2 л | Вспомогательные линии подачи отделены от четырех основных контуров материалов. Дополнительные каналы требуют собственной конфигурации. |
| Термическая подготовка | Независимое управление емкостью; электромагнитный нагрев емкости с настраиваемым нагревом насоса, линии и смесительной головки | Соблюдайте пределы переработки и времени пребывания, установленные поставщиком материала; предельные настройки оборудования не являются инструкциями по эксплуатации материала. |
| Управление и калибровка | Рецепты PLC/HMI, обратная связь по скорости дозирующего насоса и калибровка соотношения с помощью взвешивания | Обратная связь по скорости двигателя отличается от прямого измерения массового расхода. Управление по расходомеру — отдельно выбираемая опция. |
| Справочные данные по площадке | Установленная мощность 35,5 кВт; 380 В перем. тока, трехфазный, пятипроводный, 50 Гц; сжатый воздух 0,4–0,8 МПа | Справочные данные по инженерным коммуникациям для выбранной конфигурации; установленная мощность не является измеренным энергопотреблением, а давление воздуха не является давлением впрыска материала. |
Сравните основные архитектуры подачи материалов
| Основные контуры | Схема материалов | Критерии выбора |
|---|---|---|
| 2 | Один преполимер + один контур МОСА | Одна выбранная марка преполимера; смена марки требует установленной процедуры изменения материала. |
| 3 | Два независимых преполимера + один общий контур МОСА | Выберите любой из преполимеров с общим отвердителем. |
| 4 | Три независимых преполимера + один общий контур МОСА | Выберите одну из трёх марок; контуры пигмента учитываются отдельно. |
Геометрия валка и планирование заливки
Укажите отдельно диаметр сердечника, внутренний диаметр формы, длину заливки и размеры готового покрытия. Для простого концентрического цилиндрического покрытия теоретический объём формы составляет V = π × L × (Dформы2 − Dсердечника2) / 4. Используйте согласованные единицы измерения. Необходимая масса заливки также зависит от фактической плотности материала и согласованного технологического допуска. Диаметр готового валка не заменяет диаметр формы при расчёте начального объёма заливки.
Для длинных или вертикальных форм также требуется проверить доступ к головке, прокладку шлангов, заполнение и вентиляцию, обращение с формой, рабочее окно материала и припуск на последующее шлифование. Производительность насоса сама по себе не определяет количество валков за смену.
Калибровка, переналадка и приёмка
Определите допуск на соотношение, его основу (масса или объём), метод измерения и характерные рабочие точки для каждой выбранной пары преполимер/отвердитель. Рецептура изменяет выбранную подачу и настройки, но не устраняет остатки материала в общих клапанах, линиях или смесительной камере. Согласуйте изоляцию, очистку, пробные заливки и проверки выпуска партии при смене марки.
Проверки при приёмке проекта могут охватывать терморегулирование, вакуум/деаэрацию, выбор пары, калибровку соотношения по массе, производительность заливки, сигнализации и блокировки, а также продемонстрированную смену марки. Укажите испытательный материал и любые ограничения по заменителю материала в согласованном плане FAT и пусконаладки. Обратная связь по массовому расходу и аварийная очистка/слив с поддержкой ИБП являются отдельно оговариваемыми опциями.
Основное оборудование и интегрированные интерфейсы
Указанные по ссылкам валковые машины предназначены для разных типов валков и конфигураций материалов. Выберите основной комплект для заливки; полный список не является стандартной спецификацией оборудования.
Установка для литья ПУ-эластомеров | Резиновые валы
Обрезинивание роликов общего промышленного назначения: указанная схема 2a2b с опциями подачи вспомогательного компонента или цветной пасты; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Установка для литья эластомеров | Печатные валы
Обрезинивание печатных роликов: указанная схема подачи цветной пасты и управления рецептурой; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Установка для литья ПУ-эластомеров | Вакуумные валы
Обрезинивание вакуумных и присасывающих роликов: указанная схема 1a1b с независимым контролем температуры; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Установка для литья ПУ-эластомеров | Красильные валы
Обрезинивание роликов для крашения текстиля: указанная схема 2a2b с опцией подачи добавок; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Установка для литья ПУ-эластомеров | Валы холодной прокатки
Обрезинивание опорных и направляющих роликов холодной прокатки: указанная схема 2a2b для выбранной рецептуры опорного ролика; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Установка для литья ПУ-эластомеров | Экструзионные валы
Обрезинивание роликов экструзионных линий: указанная схема 2a2b с настроенной опцией подачи добавок; подготовка материала, дозированное литье и интерфейсы отделки рассматриваются применительно к ролику.
Согласуйте оборудование с процессом
Оцените повторяемость, обращение с деталями и приёмку на всех этапах рабочего процесса.
Согласование сердечника и покрытия
Определите подготовку поверхности, склеивание и доступ к форме для фактического металлического сердечника.
Переход между марками
Определите выбранный форполимер, остатки в общей головке и утверждённую последовательность очистки и снятия.
Приёмка готового валка
Проверьте размеры покрытия, отверждение, биение и балансировку после указанной финишной обработки.
Связанные проекты
Сравнивайте фактические сердечник, покрытие, отверждение и финишную обработку в каждом проекте валка; результат, полученный на валке другого типа, — это лишь смежный производственный опыт.
Часто задаваемые вопросы
Определите производственный маршрут до выбора машины.
Может ли одна литьевая установка выпускать валки разных размеров?
Какая информация нужна для определения размеров производственной линии?
Что входит в комплект оборудования?
Фиксированы ли время цикла и характеристики готовой продукции?
Что означает «четырёхкомпонентный» в конфигурации с тремя форполимерами и MOCA?
Обеспечивает ли ёмкость 250 л 250 л полезного рабочего материала?
Обеспечивает ли обратная связь по частоте вращения двигателя прямое управление массовым расходом с обратной связью?
Можно ли переключать марки по рецептурам без очистки или пробных заливок?
Что следует согласовать между литьём и финишной обработкой валков?
Опишите свои производственные задачи
Предоставьте для этого применения следующие данные: чертёж ролика/сердечника, диаметр и длину, толщину покрытия, марки PU, диапазон впрыска, требования к биению и шлифовке/балансировке. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


