
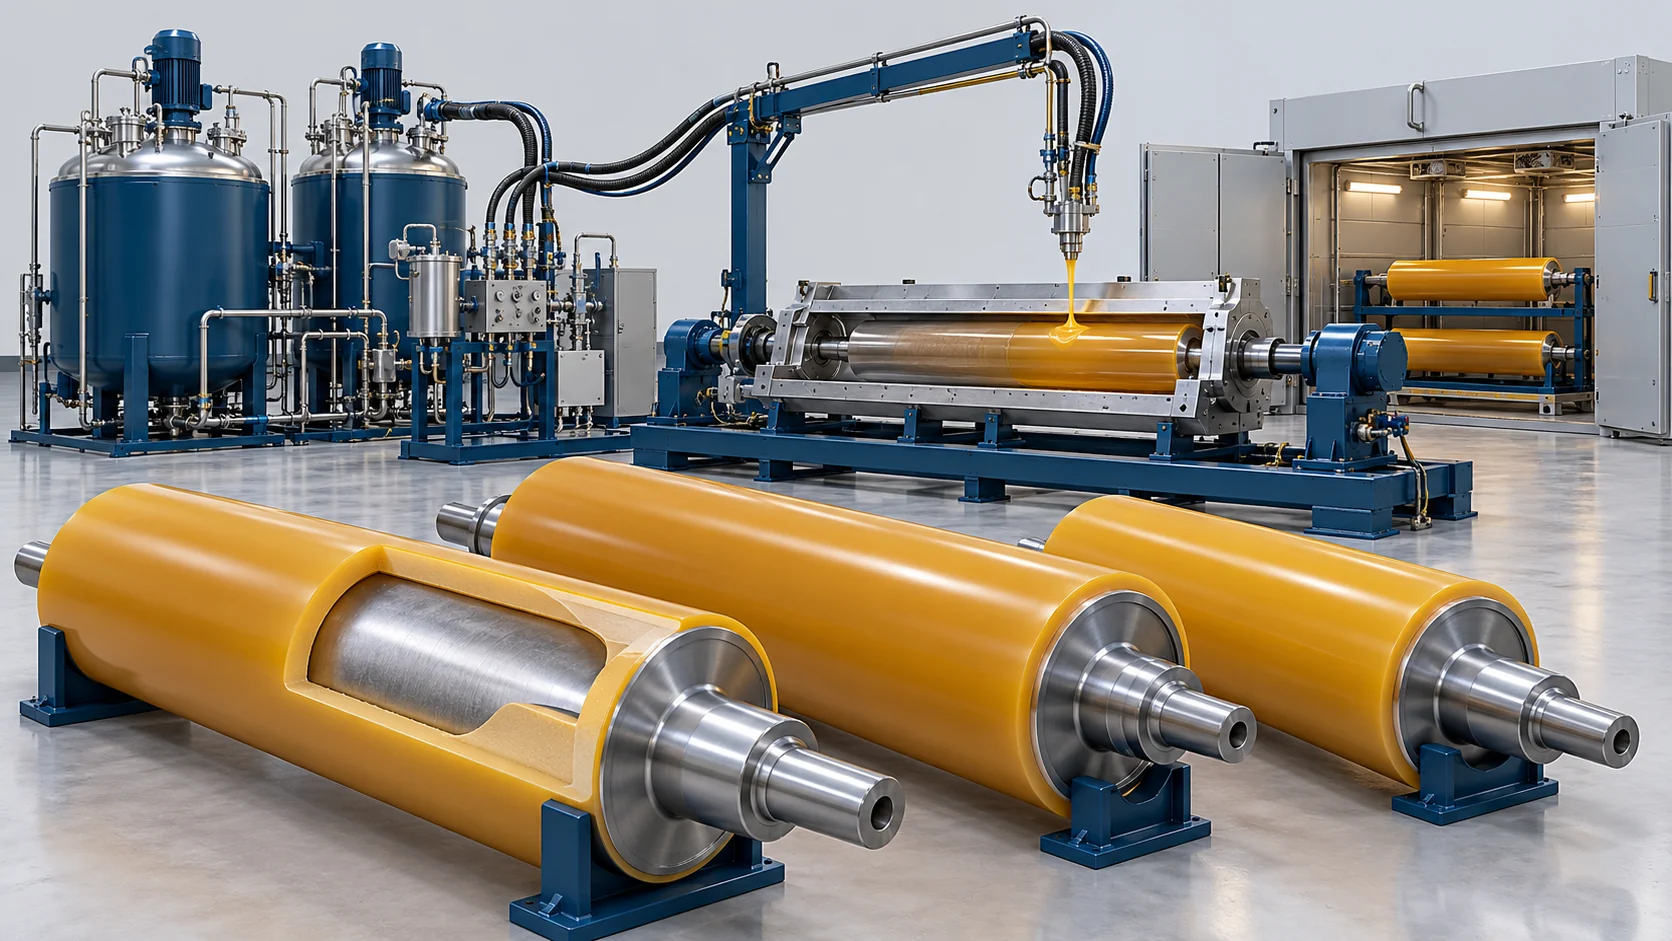
Solución de fundición de rodillos de PU industriales
Configure un flujo de trabajo de fundición para rodillos industriales recubiertos de poliuretano, desde núcleos metálicos preparados hasta recubrimientos curados y acabados.
Configure el proceso en torno a su producto
Configure un flujo de trabajo de fundición para rodillos industriales recubiertos de poliuretano, desde núcleos metálicos preparados hasta recubrimientos curados y acabados.
Primero el producto y el material
Comience con el plano del producto terminado, el sistema de materiales y los requisitos de aceptación. La ruta de proceso y la configuración de los equipos se evalúan conjuntamente.
Capacidad en todo el proceso
Defina la producción incluyendo preparación, conformado/reacción, curado, manipulación e inspección. La etapa más lenta y los cambios de producto determinan la capacidad práctica de la línea.
Selección de prepolímeros de varios grados
Una configuración seleccionada ofrece tres circuitos independientes de prepolímero a base de TDI con un circuito de MOCA común. La arquitectura principal de materiales, las alimentaciones de pigmento y el procedimiento de cambio de vía compartida se definen por separado.
Defina la preparación de núcleos, la fundición, el curado, el rectificado y el equilibrado como etapas diferenciadas de la producción de rodillos. Adapte los circuitos de prepolímero/endurecedor seleccionados a los grados reales y al cambio de material; las alimentaciones de pigmento y la capacidad nominal de los tanques no definen la masa de lote utilizable ni todas las combinaciones simultáneas de materiales.
De la preparación al producto cualificado
Una secuencia de planificación para la ruta especificada. Los ajustes finales y las condiciones de aceptación se establecen mediante la revisión del material y de la pieza.
Defina el rodillo
Confirme el diámetro, la longitud de la cara, el espesor del recubrimiento, la dureza y la carga de servicio antes de dimensionar la inyección y la manipulación del molde.
Prepare núcleos y utillaje
Planifique la limpieza, la preparación de la superficie, la compatibilidad con la imprimación y el utillaje calefactado en función del núcleo y el sistema de unión especificados.
Acondicione y dosifique los materiales
Acondicione los materiales elastómeros de fundición seleccionados y compruebe la viscosidad, la temperatura, la sensibilidad a la humedad y la proporción de mezcla. En la configuración de tres prepolímeros/MOCA común, seleccione un par de prepolímeros y mantenga aislados los demás circuitos de alimentación.
Datos de diseño del rodillo y configuración multigrado
Revise la geometría del rodillo y los datos de producción y, a continuación, seleccione la arquitectura del material, la preparación térmica, la calibración y las interfaces de manipulación para la aplicación.
Datos del rodillo y de producción
| Dato de diseño | Información requerida |
|---|---|
| Plano del rodillo | Material del núcleo, diámetro, longitud de la cara, espesor del recubrimiento y sobreespesor de mecanizado |
| Sistema de materiales | Química del prepolímero/endurecedor, viscosidad, ventana de temperatura e instrucciones de curado del proveedor |
| Objetivo de producción | Rodillos por turno, mezcla de productos, número de moldes y método de manipulación |
| Criterios de aceptación | Excentricidad, dureza, prueba de adherencia y entorno de servicio |
Configuración seleccionable de prepolímero y MOCA compartido
Para una aplicación de rodillos multigrado, una configuración seleccionada de Haifeng utiliza tres circuitos de prepolímero independientes basados en TDI y un circuito de endurecedor MOCA compartido. Una receta selecciona un prepolímero con MOCA, mientras que los otros circuitos de prepolímero permanecen separados. Las referencias de configuración que figuran a continuación describen esta arquitectura; no son valores nominales estándar para toda máquina de colada de rodillos.
| Área de configuración | Referencia seleccionada | Condiciones y límites |
|---|---|---|
| Arquitectura principal del material | Tres circuitos de prepolímero de PU independientes basados en TDI y un circuito de endurecedor MOCA compartido | Seleccione un prepolímero con MOCA para una receta. Esto no significa que se mezclen cuatro materiales principales simultáneamente. |
| Depósitos de prepolímero | Tres vasos nominales de 250 L | La capacidad nominal es distinta del volumen útil de trabajo y de la masa de material. Prevea el espacio libre de vacío necesario. |
| Vaso de endurecedor | Un vaso nominal de 100 L para MOCA | Defina las condiciones de fusión/calentamiento, nivel de material y mantenimiento para el material seleccionado. |
| Suministro de pigmento | Tres unidades de dosificación con vasos nominales de 2 L | Las alimentaciones auxiliares son independientes de los cuatro circuitos principales de material. Los canales adicionales requieren su propia configuración. |
| Preparación térmica | Control independiente por vaso; calentamiento electromagnético del vaso con calentamiento configurado de bomba, línea y cabezal de mezcla | Utilice los límites de procesamiento y de tiempo de residencia del proveedor del material; los límites de ajuste del equipo no son instrucciones de operación del material. |
| Control y calibración | Recetas en PLC/HMI, realimentación de velocidad de las bombas dosificadoras y calibración de proporción asistida por pesaje | La realimentación de velocidad del motor es distinta de la medición directa de caudal másico. El control mediante caudalímetro másico es una opción seleccionada por separado. |
| Referencia de instalación | Potencia instalada de 35,5 kW; 380 V CA, trifásica, cinco hilos, 50 Hz; aire comprimido 0,4–0,8 MPa | Referencias de servicios de la configuración seleccionada; la potencia instalada no es el consumo de energía medido y la presión de aire no es la presión de inyección del material. |
Compare las principales arquitecturas de materiales
| Circuitos principales | Disposición del material | Criterio de selección |
|---|---|---|
| 2 | Un prepolímero + un circuito de MOCA | Una sola calidad de prepolímero seleccionada; cambiar de calidad exige un procedimiento definido de cambio de material. |
| 3 | Dos prepolímeros independientes + un circuito de MOCA compartido | Seleccione cualquiera de los dos prepolímeros con el endurecedor común. |
| 4 | Tres prepolímeros independientes + un circuito de MOCA compartido | Seleccione una de las tres calidades; los circuitos de pigmento se contabilizan por separado. |
Geometría del rodillo y planificación de la dosificación
Indique por separado el diámetro del núcleo, el diámetro interior del molde, la longitud de colada y las dimensiones finales del recubrimiento. Para un recubrimiento cilíndrico concéntrico simple, el volumen teórico del molde es V = π × L × (Dmolde2 − Dnúcleo2) / 4. Utilice unidades coherentes. La masa de dosificación requerida también depende de la densidad real del material y de la tolerancia de proceso acordada. El diámetro final del rodillo no sustituye al diámetro del molde al calcular el volumen de colada inicial.
Los moldes largos o verticales también requieren revisar el acceso al cabezal, el trazado de las mangueras, el llenado y la ventilación, la manipulación del molde, la ventana de trabajo del material y el margen de rectificado posterior. El caudal de la bomba por sí solo no determina los rodillos por turno.
Calibración, cambio de configuración y aceptación
Defina la tolerancia de proporción, su base másica o volumétrica, el método de medición y los puntos de funcionamiento representativos para cada par prepolímero/endurecedor seleccionado. Una receta cambia la alimentación y los ajustes seleccionados; no elimina el material residual en válvulas, líneas o cámara de mezcla compartidas. Acuerde el aislamiento, la limpieza, las dosificaciones de prueba y las comprobaciones de liberación de lote para los cambios de calidad.
Las comprobaciones de aceptación del proyecto pueden abarcar el control térmico, el vacío/desaireación, la selección de pares, la calibración de la proporción por pesada, el caudal de colada, las alarmas y enclavamientos, y un cambio de calidad demostrado. Identifique el material de prueba y las limitaciones de los materiales sustitutivos en el plan acordado de FAT y puesta en marcha. La retroalimentación directa de caudal másico y la limpieza/descarga de emergencia con respaldo de UPS son opciones especificadas por separado.
Equipamiento principal e interfaces integradas
Las máquinas de rodillos enlazadas sirven para distintos tipos de rodillo y configuraciones de material. Seleccione un paquete principal de colada; la lista completa no es una lista estándar de equipos.
Máquina de colado de elastómero de PU | Rodillos de goma
Revestimiento de rodillos industriales generales: configuración 2a2b indicada con opciones de alimentación auxiliar o de pasta de color, con preparación de material, colada dosificada y acabado revisados para el rodillo.
Máquina de colada de elastómero | Rodillos de impresión
Revestimiento de rodillos de impresión: alimentación de pasta de color y configuración de control de receta indicadas, con preparación de material, colada dosificada y acabado revisados para el rodillo.
Máquina de colada de elastómero de PU | Rodillos de vacío
Recubrimiento de rodillos de vacío y de succión: configuración 1a1b indicada con control de temperatura independiente, con interfaces de preparación de material, fundición dosificada y acabado revisadas para el rodillo.
Máquina de colado de elastómero de PU | Rodillos de teñido
Recubrimiento de rodillos para tintura textil: disposición 2a2b indicada con opción de alimentación de aditivos, con preparación del material, colada dosificada e interfaces de acabado revisadas para el rodillo.
Máquina de colada de elastómero PU | Rodillos de laminación en frío
Recubrimiento de rodillos de apoyo y guía para laminación en frío: disposición 2a2b indicada para la formulación seleccionada para los rodillos de apoyo, con preparación del material, colada dosificada e interfaces de acabado revisadas para el rodillo.
Máquina de colado de elastómero de PU | Rodillos de extrusión
Recubrimiento de rodillos para líneas de extrusión: disposición 2a2b indicada con una opción configurada de alimentación de aditivos, con preparación del material, colada dosificada e interfaces de acabado revisadas para el rodillo.
Coordinar el equipo con el proceso
Evaluar la repetibilidad, la manipulación y la aceptación en todo el flujo de trabajo.
Coordinación entre núcleo y recubrimiento
Defina la preparación de la superficie, el encolado y el acceso al molde para el núcleo metálico real.
Cambio de grado
Identifique el prepolímero seleccionado, los residuos compartidos en el cabezal y la secuencia aprobada de limpieza/desmoldeo.
Aceptación del rodillo terminado
Inspeccione las dimensiones del recubrimiento, el curado, la excentricidad y el equilibrado tras el acabado especificado.
Proyectos relacionados
Compare el núcleo real, el recubrimiento, el curado y el acabado requerido en cada proyecto de rodillo; un resultado de otro tipo de rodillo solo constituye experiencia de proceso relacionada.
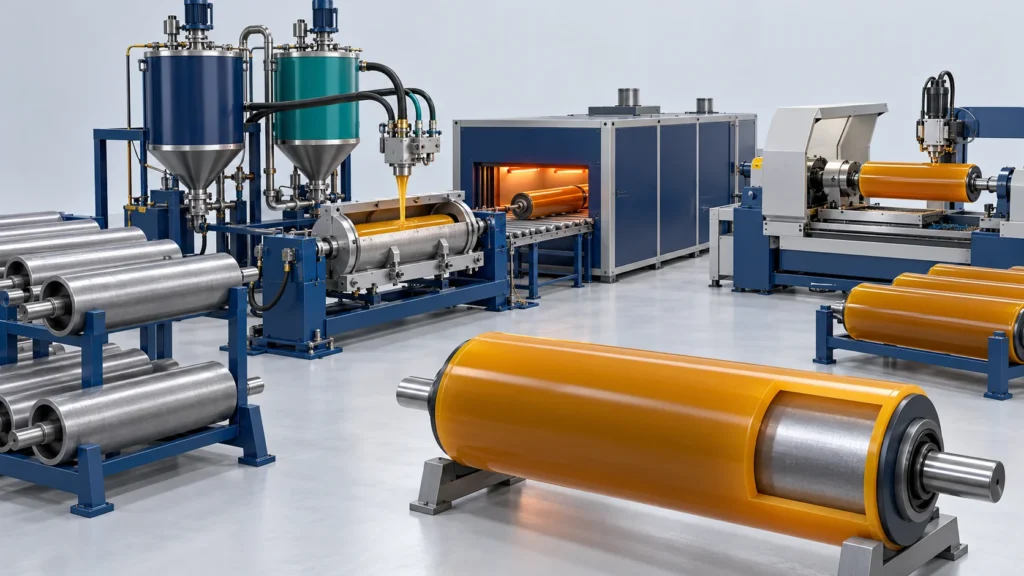
Preguntas frecuentes
Aclarar la ruta de producción antes de seleccionar una máquina.
¿Puede una unidad de colada producir rodillos de distintos tamaños?
¿Qué información se necesita para dimensionar la línea de producción?
¿Qué incluye el paquete de equipos?
¿Son fijos el tiempo de ciclo y el rendimiento del producto acabado?
¿Qué significa cuatro componentes en la configuración de tres prepolímeros/MOCA?
¿Un recipiente de 250 L proporciona 250 L de material de trabajo utilizable?
¿La retroalimentación de velocidad del motor proporciona un control directo en lazo cerrado del caudal másico?
¿Pueden las recetas cambiar de grado sin limpieza ni disparos de prueba?
¿Qué debe acordarse entre la colada y el acabado del rodillo?
Envíe sus objetivos de producción
Comparta lo siguiente para esta aplicación: plano del rodillo/núcleo, diámetro y longitud, espesor del recubrimiento, grados de PU, rango de inyección, excentricidad y requisitos de rectificado/equilibrado. Nuestro equipo responderá en un plazo de un día hábil. Una vez claros los requisitos, proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


