
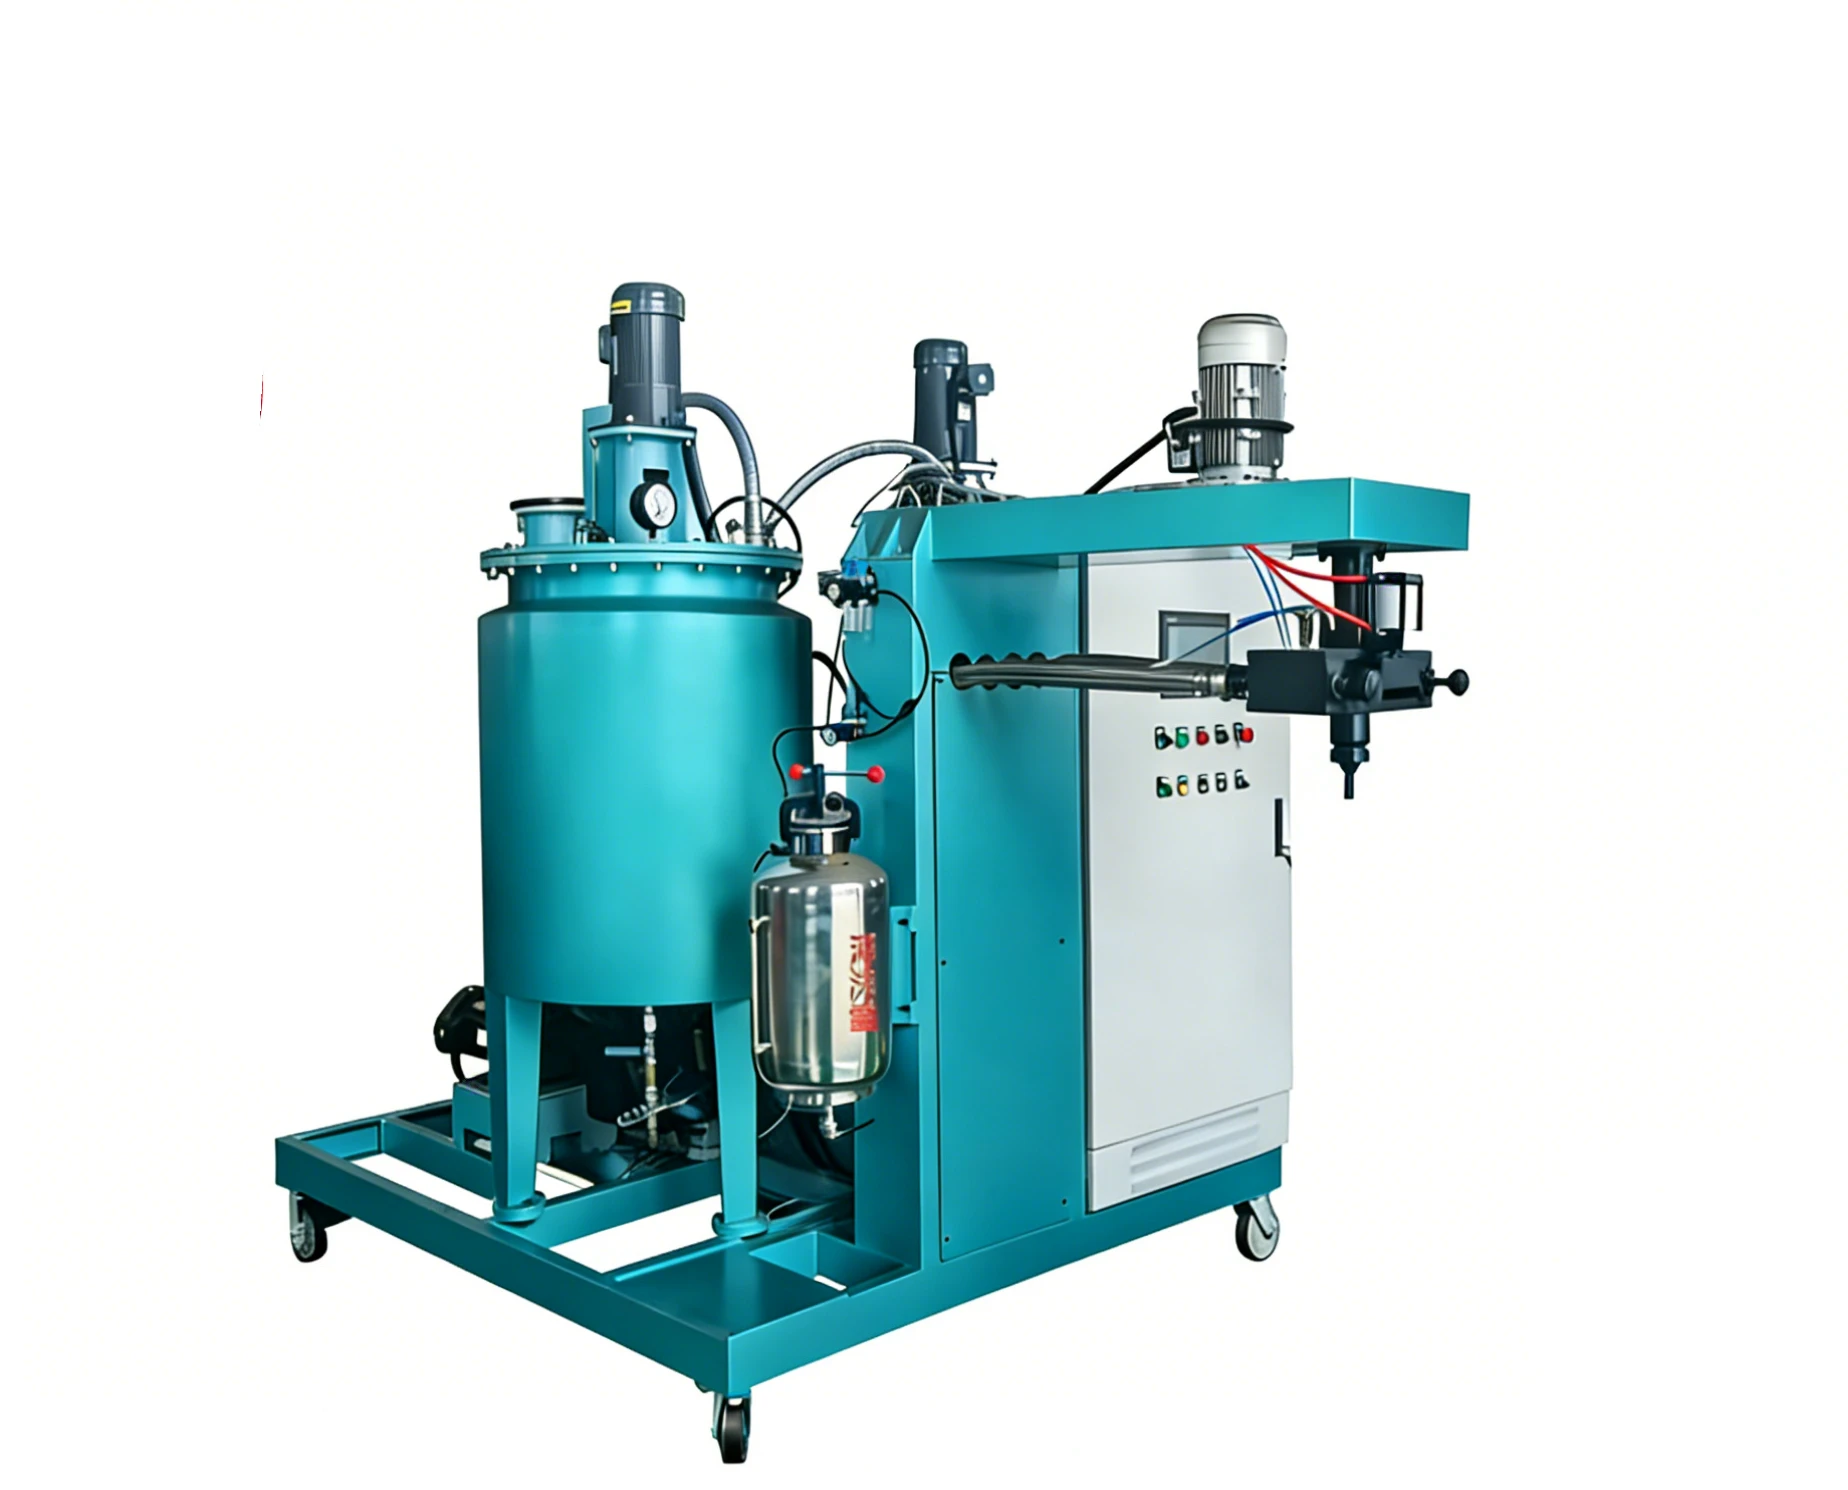
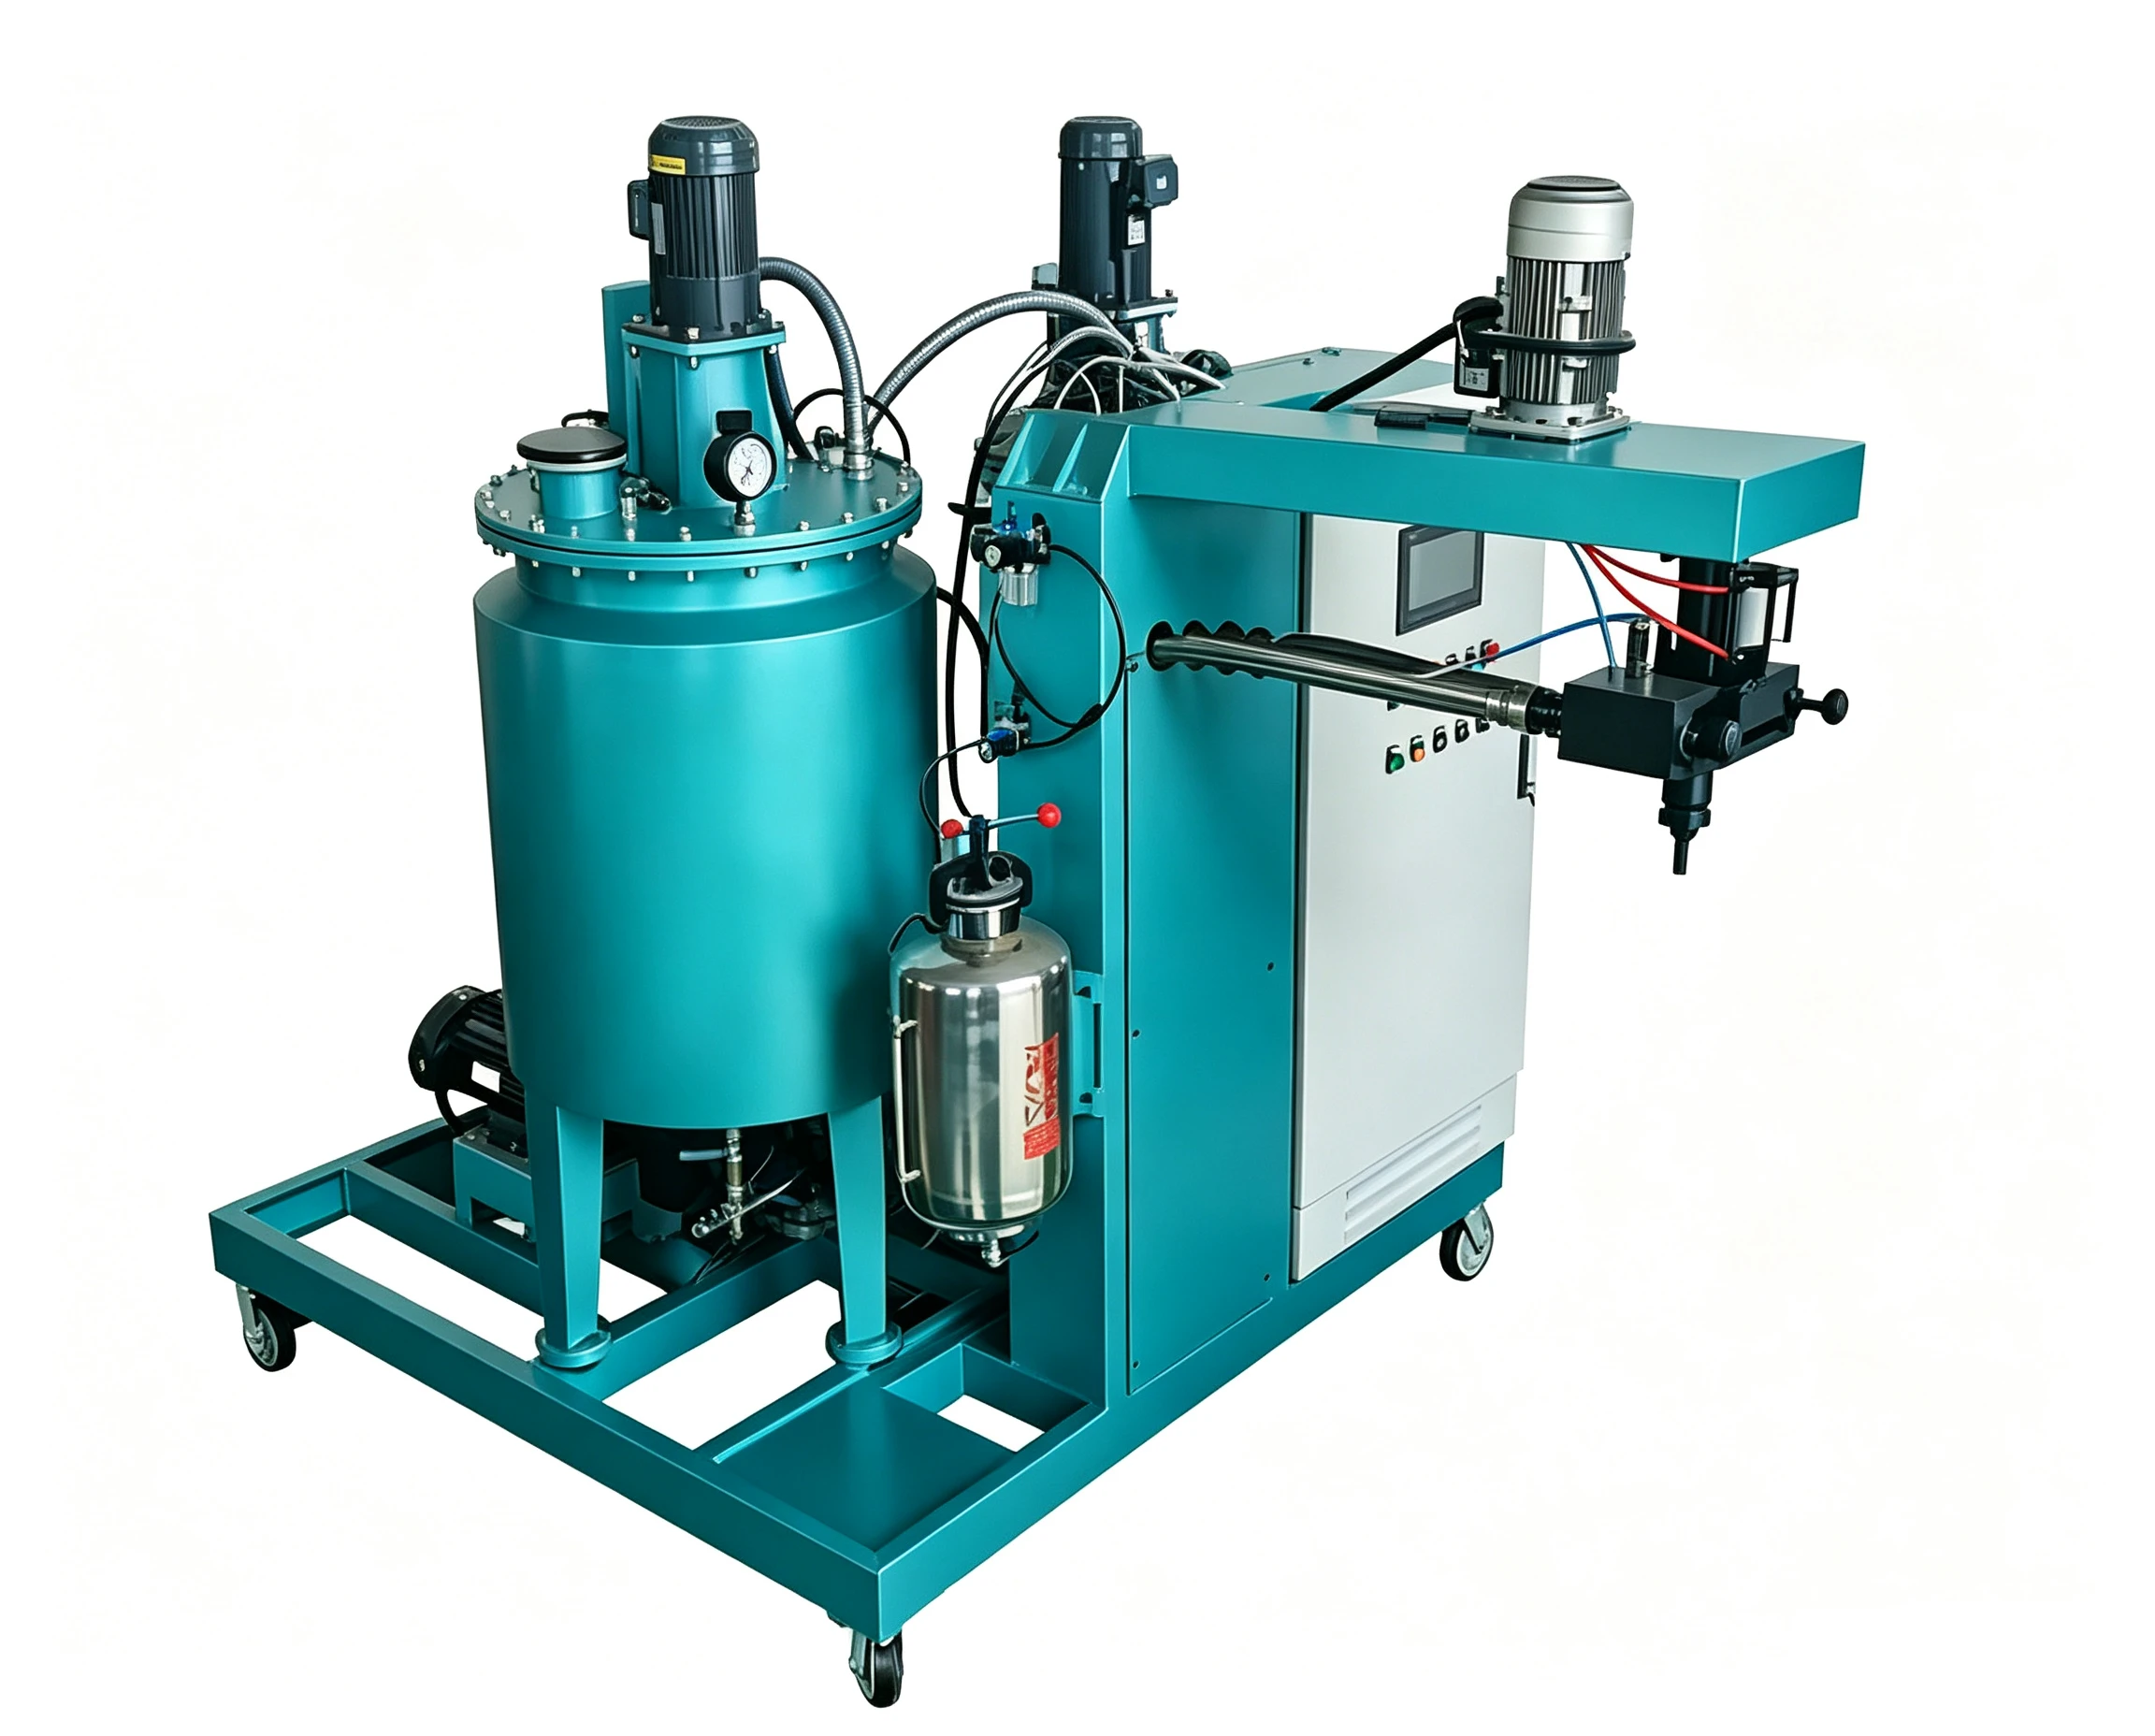
Установка для литья ПУ-эластомеров | Валы холодной прокатки
Опорные и направляющие валки с PU-покрытием, применяемые на линиях холодной прокатки; планирование заливки и финишная обработка выполняются под выбранный валок. Указана компоновка 2A2B для выбранного состава опорных валков.
Расход на выходе
100–1500 г/с
Соотношения смешивания материалов
MOCA: 100:10~13; BDO: 100:4~6
Справочная точность дозирования
≤±0,3% (полный диапазон)
Контроль температуры
Бак A: 30~80 °C; бак B: MOCA (90~115 °C)/BDO (25~50 °C)
Покрытие опорных и направляющих валков холодной прокатки — конфигурация и область применения
Опорные и направляющие валки с PU-покрытием, применяемые на линиях холодной прокатки; планирование заливки и финишная обработка выполняются под выбранный валок.
Указанная конфигурация HF-CPUE-2A2B-Roller-ColdRoll рассматривается с учётом размеров опорного валка, массы заливки, нагрузки на линию, скорости, воздействия охлаждающей жидкости и требований к балансировке. Подача и состав добавок соответствуют выбранному составу опорных валков. Совместимость с охлаждающей жидкостью и эксплуатационные характеристики под нагрузкой требуют испытаний материала и валка.
Haifeng настраивает подготовку материалов, дегазацию, дозирование и динамическое смешивание. Подготовка сердечника, оснастка, отверждение, шлифование и контроль определены в предложении как поставляемые или интегрированные интерфейсы.
Характеристики готовой детали определяются выбранными материалами, условиями обработки и согласованными испытаниями. Планирование крупных заливок, совместимость с охлаждающей жидкостью, соединение с сердечником, шлифование и балансировка рассматриваются применительно к согласованным условиям обслуживания и испытаний.
Сравните требования к применению: Обрезинивание валов экструзионной линии · Обрезинивание валов для текстильного крашения · Обрезинивание вакуумных и всасывающих валов · Обрезинивание валов общего промышленного назначения · Обрезинивание печатных валов
Порядок работы
Определите условия работы вала
Укажите размеры опорного вала, массу заливки, линейную нагрузку, скорость, воздействие охлаждающей жидкости и требования к балансировке.
Подготовьте материал и сердечник
Подтвердите выбранную рецептуру, конфигурацию подачи, подготовку сердечника, систему связующего и оснастку.
Дозирование, заливка и отверждение
Обеспечьте согласование кондиционирования материала, дозированной заливки, заполнения формы и режима отверждения, соответствующего рецептуре.
Отделка и контроль
Проверьте планирование крупносерийных заливок, совместимость с охлаждающей жидкостью, склеивание с сердечником, шлифование и балансировку. Эксплуатационные характеристики готовой детали определяются выбранными материалами, условиями обработки и согласованными испытаниями.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеТехнические характеристики
Стандартные параметры конфигурации литьевой машины для опорных валов холодной прокатки. По запросу доступны индивидуальные исполнения.
| Технический параметр | HF-CPUE-2A2B-Roller-ColdRoll |
|---|---|
| Скорость заливки | 100~1500 г/с |
| Соотношение сырья | MOCA: 100:10~13; BDO: 100:4~6 |
| Объём баков | 220 л |
| Скорость смесительной головки | 7000~11000 об/мин |
| Точность динамического дозирования | ≤±0,3% (полный диапазон) |
| Компоновка баков | 2A2B двухкомпонентный + бак износостойких и термостойких добавок |
| Контроль температуры материала | Бак A: 30~80 ℃; бак B: MOCA (90~115 ℃)/BDO (25~50 ℃) |
| Вакуумное дегазирование | Вакуум ≤-0,095 МПа |
| Система очистки | Автоматическая циркуляция + очистка продувкой воздухом |
| Мощность | 11~15 кВт |
| Система управления | ПЛК + сенсорный экран + хранение нескольких рецептур |
| Применимая система | CPU-преполимер + удлинитель цепи MOCA/BDO |
| Гарантия | 1 год |
| Сертификаты | Уточните применимые документы для указанной в предложении конфигурации |
Комплектация оборудования и исходные данные применения
Характеристики конфигурации проверяются с учётом выбранного ролика, материала и заводских интерфейсов. Эксплуатационные характеристики готовой детали определяются выбранными материалами, условиями обработки и согласованными испытаниями.
Покрытие опорных и направляющих валков холодной прокатки
Опорные и направляющие валки с PU-покрытием, применяемые на линиях холодной прокатки; планирование заливки и финишная обработка выполняются под выбранный валок.
Указанная схема подачи
Указанная схема 2A2B для выбранной рецептуры опорного ролика. Схема подачи и добавок соответствует выбранной рецептуре опорного ролика. Совместимость с охлаждающей жидкостью и несущая способность требуют испытаний материала и ролика.
Подготовка материала
Нагрев, дегазация и циркуляция выполняются в соответствии с данными выбранного материала и рабочими пределами оборудования.
Согласование заливки и формы
Проверьте размеры опорного ролика, массу заливки, нагрузку на линию, скорость, воздействие охлаждающей жидкости и требования к балансировке. Дозированная заливка согласуется с фактической оснасткой и окном реакции.
Сопряжения с сердечником и финишной обработкой
Планирование крупных заливок, совместимость с охлаждающей жидкостью, склеивание с сердечником, шлифовка и балансировка входят в объём работ и приёмочную проверку.
Валидация готового валка
Характеристики готовой детали определяются выбранными материалами, условиями обработки и согласованными испытаниями.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Дополните свою производственную линию
Интегрируйте изделие с нашим полным ассортиментом вспомогательного оборудования для комплексной системы переработки полиуретана.
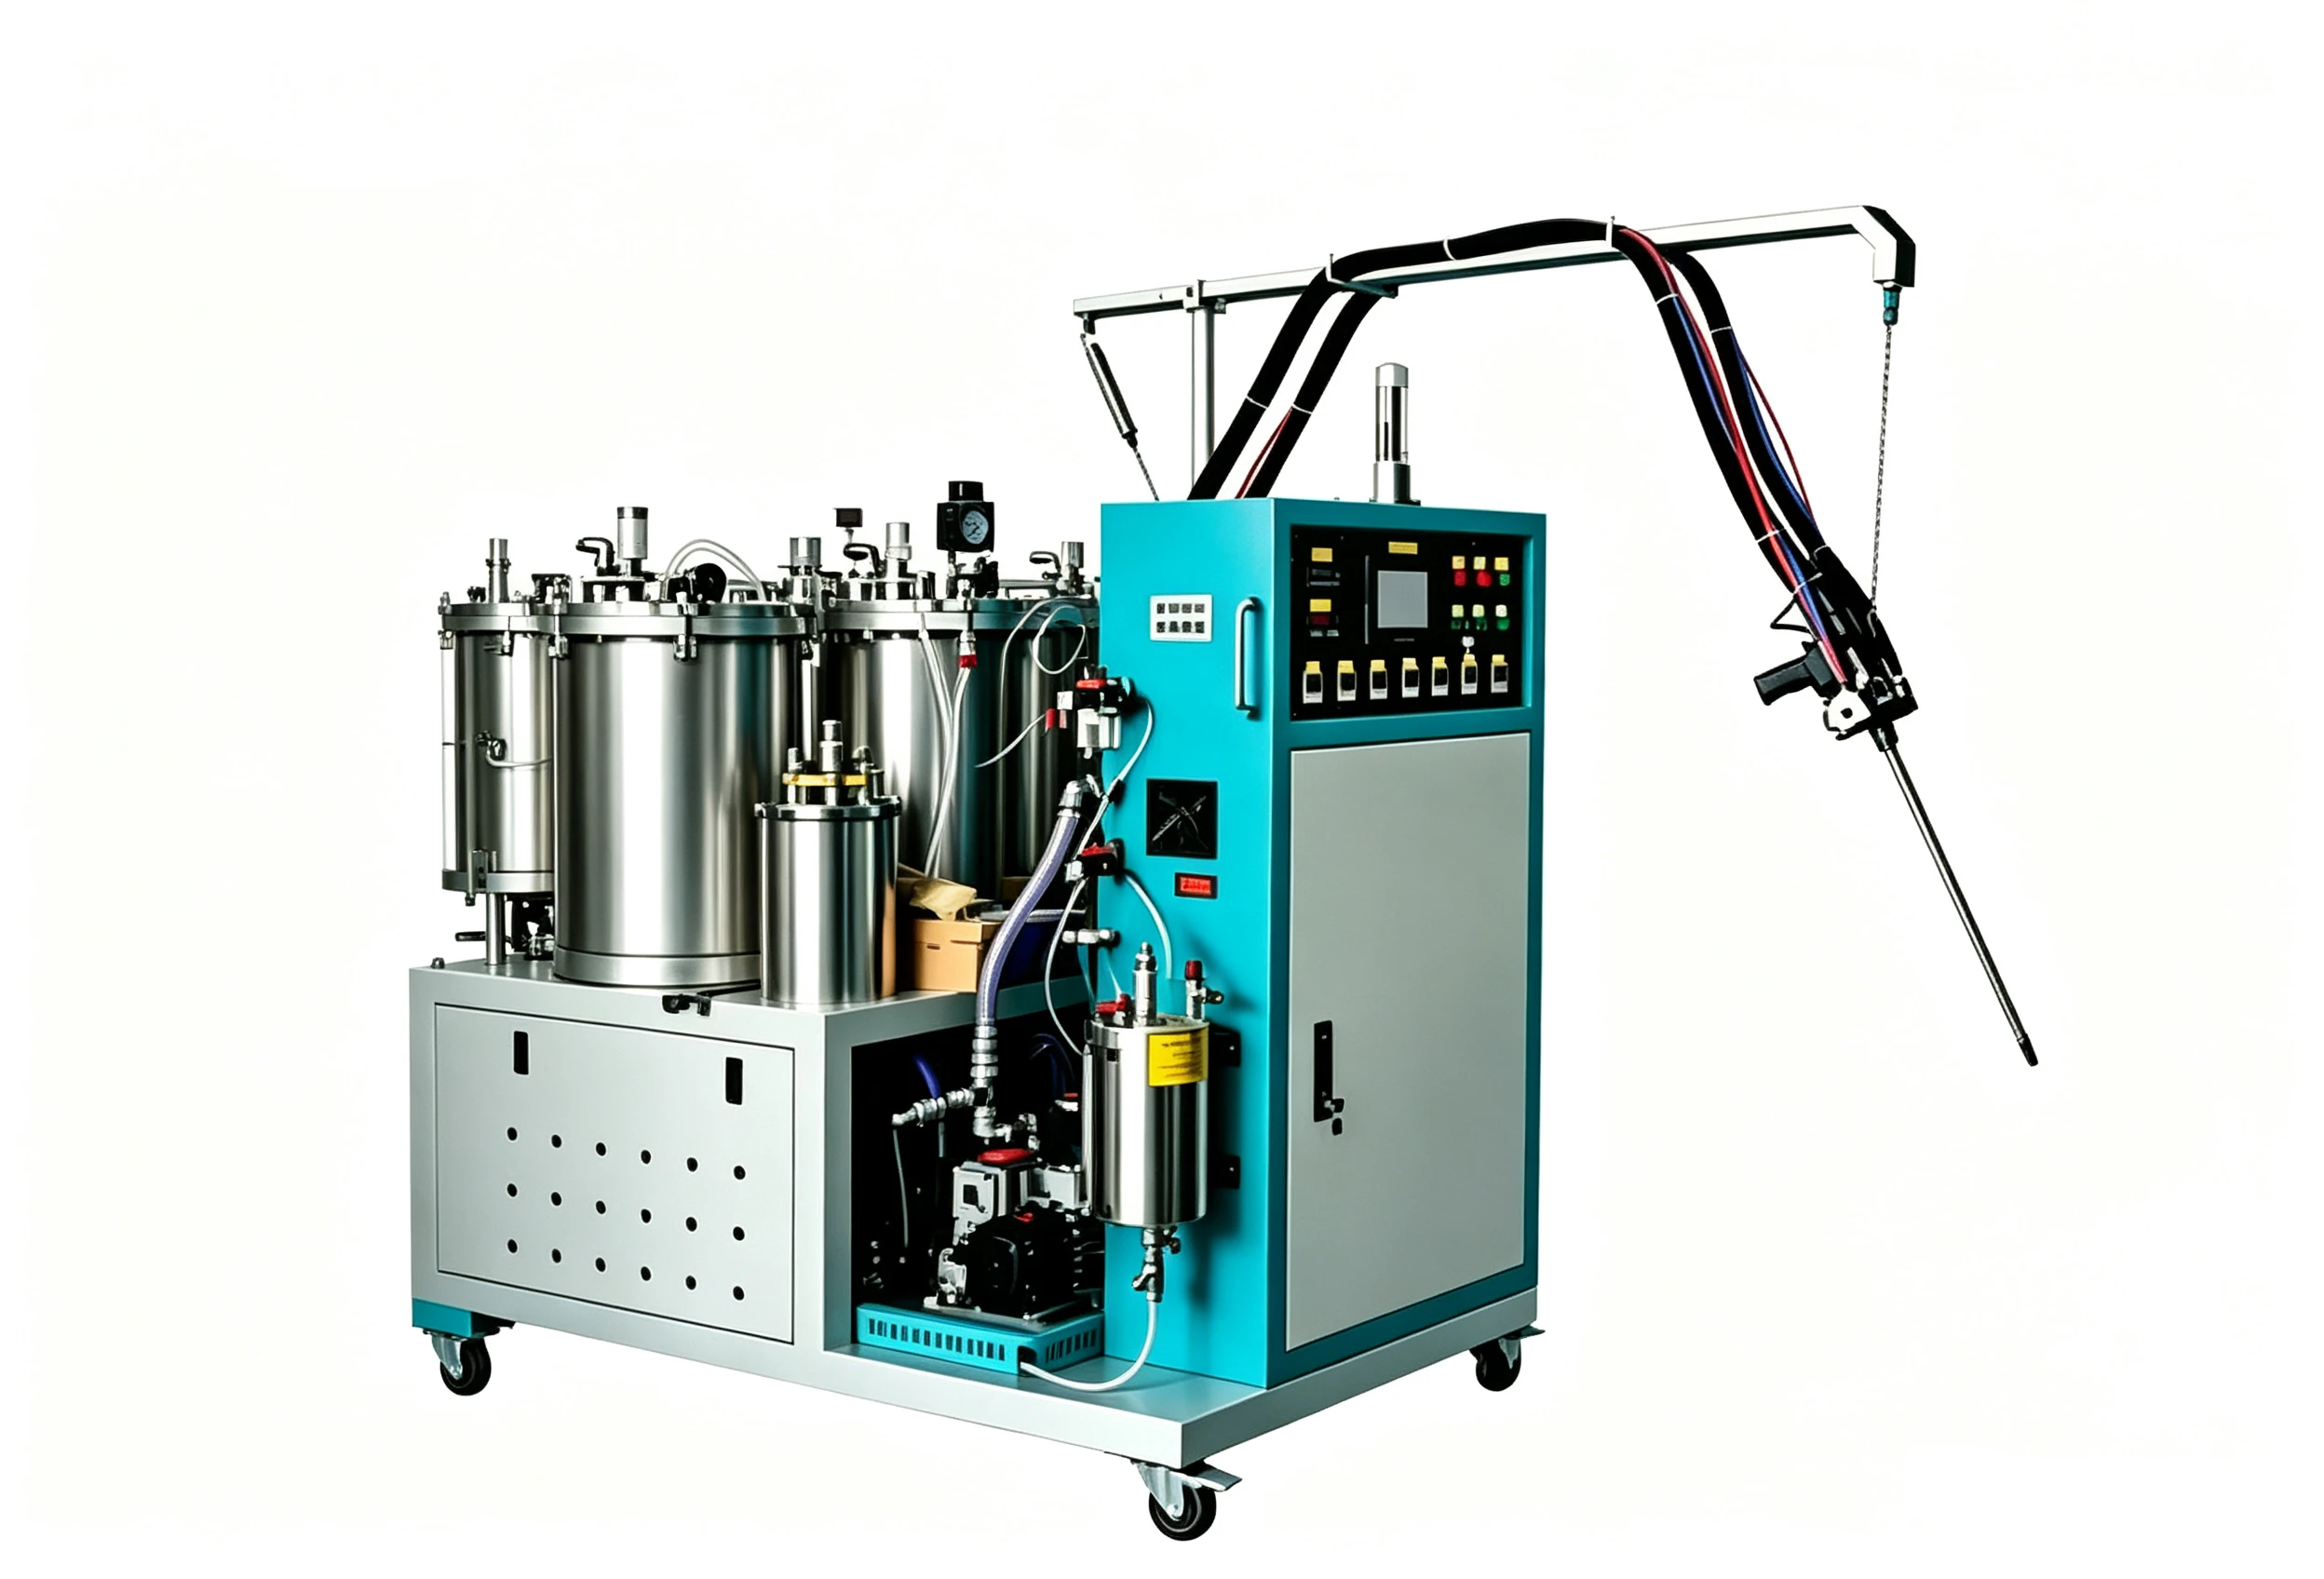
Машина для заливки эпоксидной смолы | Печатные валы
Оборудование для дозирования, смешивания и литья смол
Установка для литья ПУ-эластомеров | Гидравлические уплотнения
Полиуретановое оборудование и машины
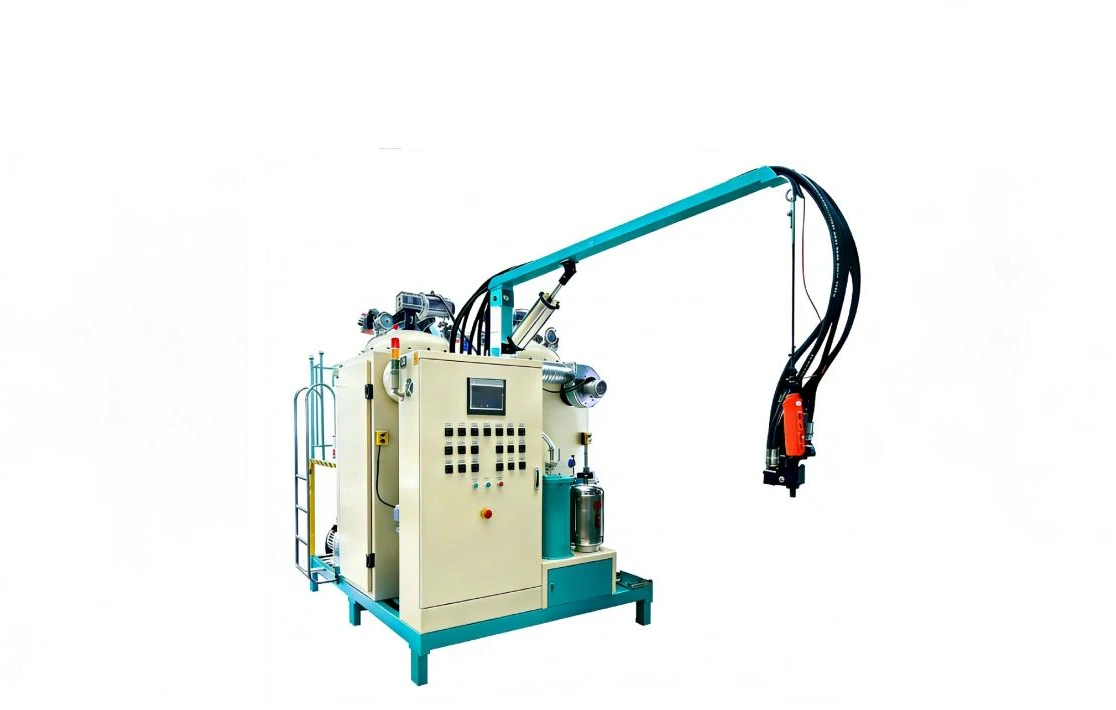
Машина для литья MC нейлона | Литьевые детали из нейлона
Машины для литья MC-нейлона
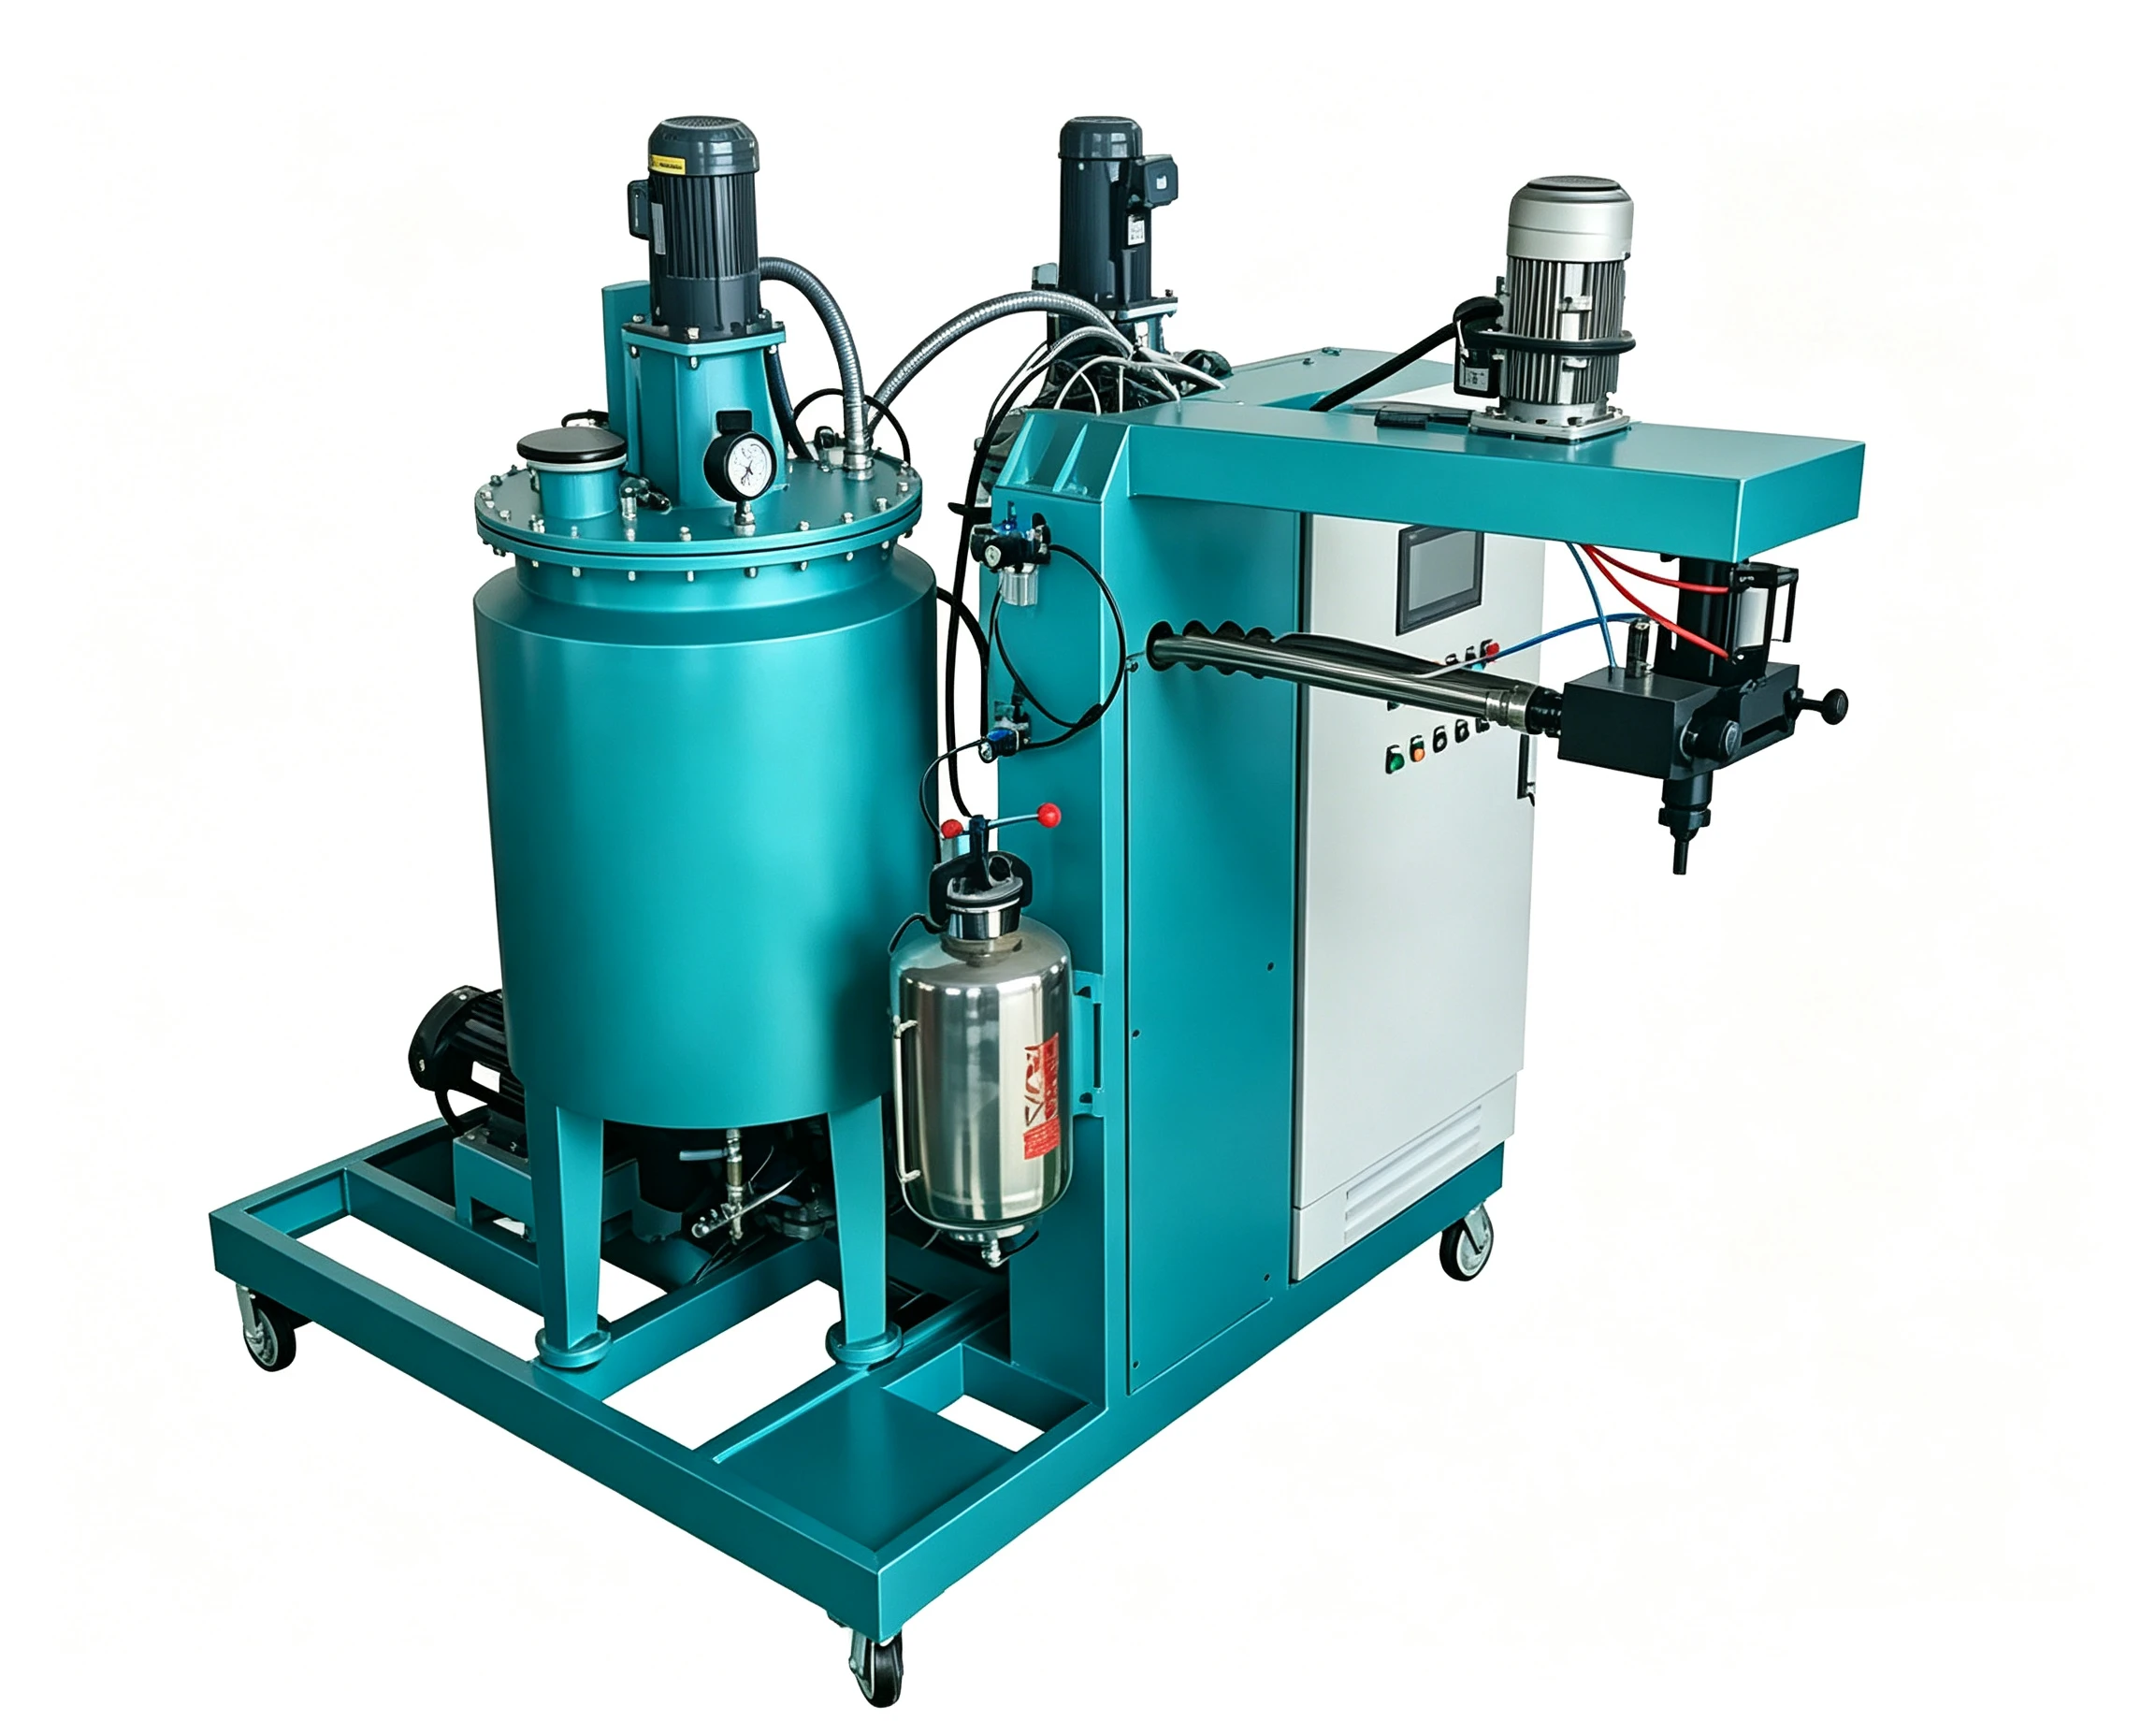
Машина для литья PU-эластомера | Шаровые опоры
Полиуретановое оборудование и машины
Часто задаваемые вопросы
Чем отличается литьё опорных валков для холодной прокатки?
Какая информация требуется для конфигурирования этого оборудования?
Гарантирует ли литейная машина эксплуатационные характеристики валка?
Можно ли использовать в этой конфигурации различные литьевые рецептуры PU?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


