
Решение для ПУ-вспенивания автомобильных сидений двойной жёсткости
Планируйте зонное формование автомобильных сидений исходя из требуемой конструкции подушки, подачи материалов и последовательности работы пресс-форм.
Точные многопоточные решения для автомобильных сидений двойной жёсткости
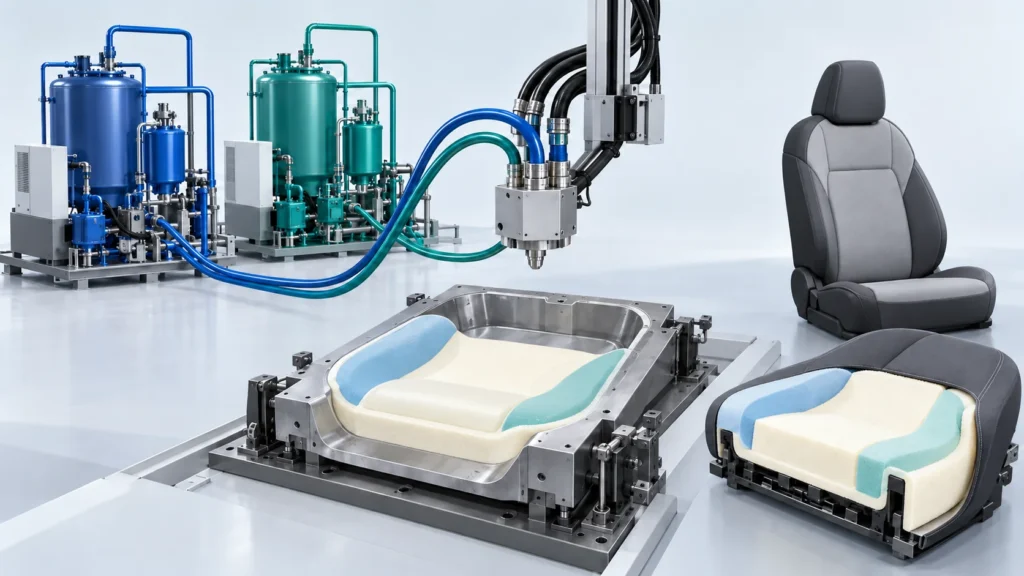
Сиденья двойной жёсткости требуют заданного мягкого центра, опорных зон и проверенного интерфейса между ними. Haifeng прорабатывает многопоточное дозирование, разводку смесительной головки и подачу вместе с выбранными рецептурами и оснасткой для сидений. Плотность, сопротивление вдавливанию и комфорт при сидении — это разные величины; изменение рецептуры само по себе не обеспечивает все три.
Определенный объем поставки
Определите отдельно контуры подачи материалов, компоновку смесительной головки, робота, носители пресс-форм и последующие операции раскрытия ячеек. Одноразовое или последовательное дозирование и переход между зонами должны быть установлены в ходе технологических испытаний.
Исходные данные для выбора процесса
Чертежи сидений, карта зон, рецептуры, масса заливки, количество пресс-форм, целевой выпуск за смену и существующие интерфейсы карусели или пресса.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определите отдельно контуры подачи материалов, компоновку смесительной головки, робота, носители пресс-форм и последующие операции раскрытия ячеек. Одноразовое или последовательное дозирование и переход между зонами должны быть установлены в ходе технологических испытаний.
Технологический процесс пенополиуретанового формования автомобильных сидений двойной жёсткости
Определите зоны посадки → Подготовьте и подайте компоненты → Дозируйте и формуйте → Выдержите и проверьте. Определите подготовку, заливку, отверждение и время выгрузки отдельно для выбранной конфигурации.
Определите зоны посадки
Перенесите зоны подушки и требования к приёмке на чертёж и данные о материалах.
Подготовьте и подайте компоненты
Проверьте каждый контур полиола и изоцианата, контроль температуры и выбор рецептуры.
Дозируйте и формуйте
Подтвердите траекторию дозирования, последовательность и образование границы раздела в представительной оснастке.
Инженерные спецификации и технические параметры
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Технический параметр | Стандартная спецификация / Значение | Инженерный контекст и проверка |
|---|---|---|
| Целевое применение | Подушки и спинки сиденья водителя/пассажира | Эргономичное сиденье с двойной жёсткостью |
| Матрица материалов | Высокоэластичный (HR) гибкий пенополиуретан | Многокомпонентные системы MDI/TDI |
| Диапазон плотности сердцевины | 45 – 65 кг/м³ (стандарт 50–55 кг/м³) | Оптимизированное соотношение комфорта и массы |
| Диапазон изменения жёсткости | От Shore A 20 (центр) до Shore A 40 (боковая поддержка) | Бесшовный переход между зонами в форме |
| Производительность дозирования | 60 – 160 кг/мин (с возможностью настройки) | Многопоточные высоконапорные сервонасосы |
| Время цикла расформования | 160 – 210 секунд (стандартно 180 с) | Высокопроизводительная карусельная работа |
| Упругость при отскоке шарика | 65% – 75% | Подтверждено испытанием на отскок шарика по ISO 8307 |
| Объём поставки | Под ключ (многопоточная рама, робот, TCU + карусель/пресс) | Полная карусель или отдельная рабочая ячейка |
Соответствующее оборудование Haifeng
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Планирование процесса по зонам
Подбирайте подачу и дозирование под конструкцию сиденья, а не исходите из того, что один рецепт подходит для каждой зоны.
Определённая последовательность переключения
Проверьте маршруты головок, поведение давления и переход материала, прежде чем утверждать производственную конфигурацию.
Проверка на уровне деталей
Оценивайте плотность, твёрдость, упругость и виброотклик с помощью отдельных испытаний, предусмотренных для каждого из этих показателей.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
Часто задаваемые вопросы
Инженерные и закупочные вопросы по этому производственному маршруту полиуретана.
Взаимозаменяемы ли плотность и твёрдость сиденья?
Подтверждает ли описание одностадийное зонное формование?
Какая информация необходима для предварительной конфигурации?
Обсудите ваш проект автомобильного производства
Приложите к вашему производственному заданию следующие данные: чертежи сиденья, карту зон, рецептуры, массу заливки, количество пресс-форм, целевой выпуск за смену и существующие интерфейсы карусели или пресса. Наша команда ответит в течение одного рабочего дня. Как только требования определены, мы предоставим предварительное предложение в течение двух рабочих дней.


