
Solución de espumado de PU para asientos de automoción de doble dureza
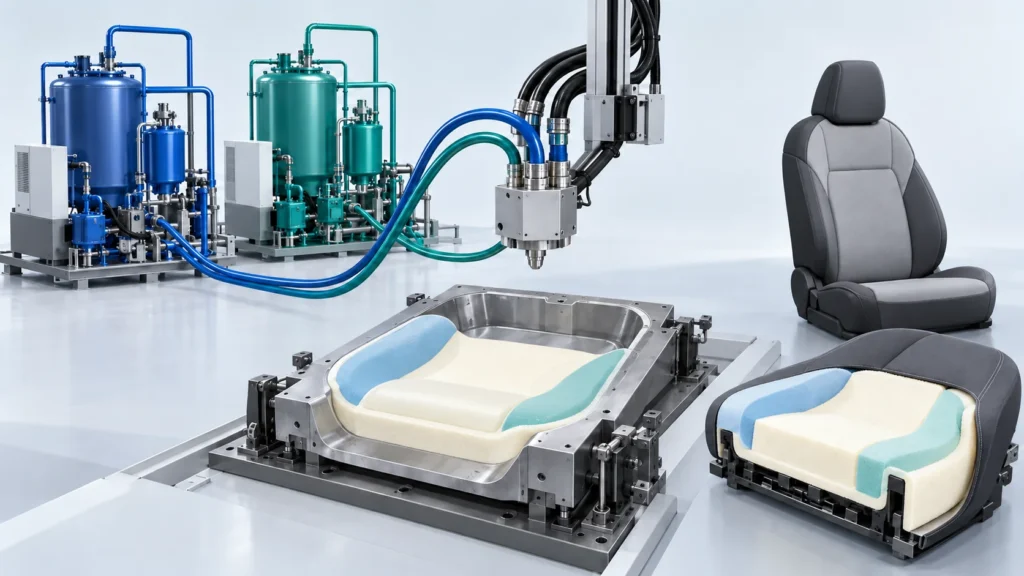
Planifique el espumado de asientos de automoción por zonas en función de la construcción del cojín requerida, las alimentaciones de material y la secuencia de moldes.
Soluciones de precisión multi-flujo para asientos de automoción de doble dureza
Los asientos de doble dureza requieren un centro blando definido, zonas de soporte y una interfaz validada entre ambos. Haifeng revisa la dosificación multi-flujo, el trazado del cabezal de mezcla y la dispensación con las formulaciones y el utillaje de asientos seleccionados. La densidad, la respuesta a la indentación y el confort del asiento son magnitudes distintas; cambiar una receta no establece por sí solo las tres.
Alcance de suministro definido
Defina individualmente los circuitos de material, la disposición del cabezal de mezcla, el robot, los portamoldes y las operaciones posteriores de apertura de celdas. La dispensación en un solo disparo o secuencial y la transición entre zonas deben establecerse mediante pruebas de proceso.
Insumos para la selección del proceso
Planos de asientos, mapa de zonas, formulaciones, masa de disparo, número de moldes, producción objetivo por turno e interfaces existentes de carrusel o prensa.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Defina individualmente los circuitos de material, la disposición del cabezal de mezcla, el robot, los portamoldes y las operaciones posteriores de apertura de celdas. La dispensación en un solo disparo o secuencial y la transición entre zonas deben establecerse mediante pruebas de proceso.
Flujo de trabajo de espumado de PU para asientos de automoción de dureza dual
Definir las zonas del asiento → Acondicionar y conducir las alimentaciones → Dispensar y moldear → Acondicionar e inspeccionar. Definir por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Definir las zonas del asiento
Trasladar al plano y a los datos del material las zonas del cojín y los requisitos de aceptación.
Acondicionar y conducir las alimentaciones
Revisar cada circuito de poliol e isocianato, el control de temperatura y la selección de la receta.
Dispensar y moldear
Validar la trayectoria de dispensación, la secuencia y la formación de la interfaz en un utillaje representativo.
Especificaciones de ingeniería y parámetros técnicos
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro técnico | Especificación estándar / Valor | Contexto de ingeniería y verificación |
|---|---|---|
| Aplicación objetivo | Cojines y respaldos de asientos de conductor/pasajero | Asiento ergonómico de dureza dual |
| Matriz del material | Espuma de poliuretano flexible de alta resiliencia (HR) | Sistemas MDI/TDI multicomponente |
| Rango de densidad del núcleo | 45 – 65 kg/m³ (estándar 50–55 kg/m³) | Relación confort-masa optimizada |
| Rango de variación de dureza | Shore A 20 (centro) a Shore A 40 (refuerzo lateral) | Transición de zona sin costuras dentro del molde |
| Capacidad de dosificación | 60 – 160 kg/min (personalizable) | Bombas servo de alta presión multicaudal |
| Tiempo de ciclo de desmoldeo | 160 – 210 segundos (estándar: 180 s) | Funcionamiento en carrusel de alto rendimiento |
| Resiliencia por rebote de bola | 65% – 75% | Verificado mediante ensayo de rebote de bola ISO 8307 |
| Alcance del suministro | Llave en mano (skid multicaudal, robot, TCU + carrusel/prensa) | Carrusel completo o celda de trabajo individual |
Equipos de Haifeng relevantes
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Planificación del proceso por zonas
Adapte la selección de alimentación y la dosificación al diseño del asiento en lugar de suponer que una sola receta sirve para todas las zonas.
Secuencia de conmutación definida
Valide el recorrido del cabezal, el comportamiento de la presión y la transición de material antes de comprometerse con una configuración de producción.
Verificación a nivel de pieza
Evalúe la densidad, la dureza, el rebote y la respuesta a las vibraciones mediante sus propios ensayos especificados.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes
Preguntas de ingeniería y compras sobre esta vía de producción de poliuretano.
¿Son intercambiables la densidad y la dureza del asiento?
¿La descripción establece un moldeo zonificado en una sola inyección?
¿Qué información se necesita para una configuración preliminar?
Hablemos de su proyecto de producción automotriz
Incluya lo siguiente en su brief de producción: planos del asiento, mapa de zonas, formulaciones, masa de inyección, número de moldes, producción objetivo por turno e interfaces existentes del carrusel o de la prensa. Nuestro equipo responderá en un plazo de un día hábil. Una vez claros los requisitos, le enviamos una propuesta preliminar en un plazo de dos días hábiles.


