
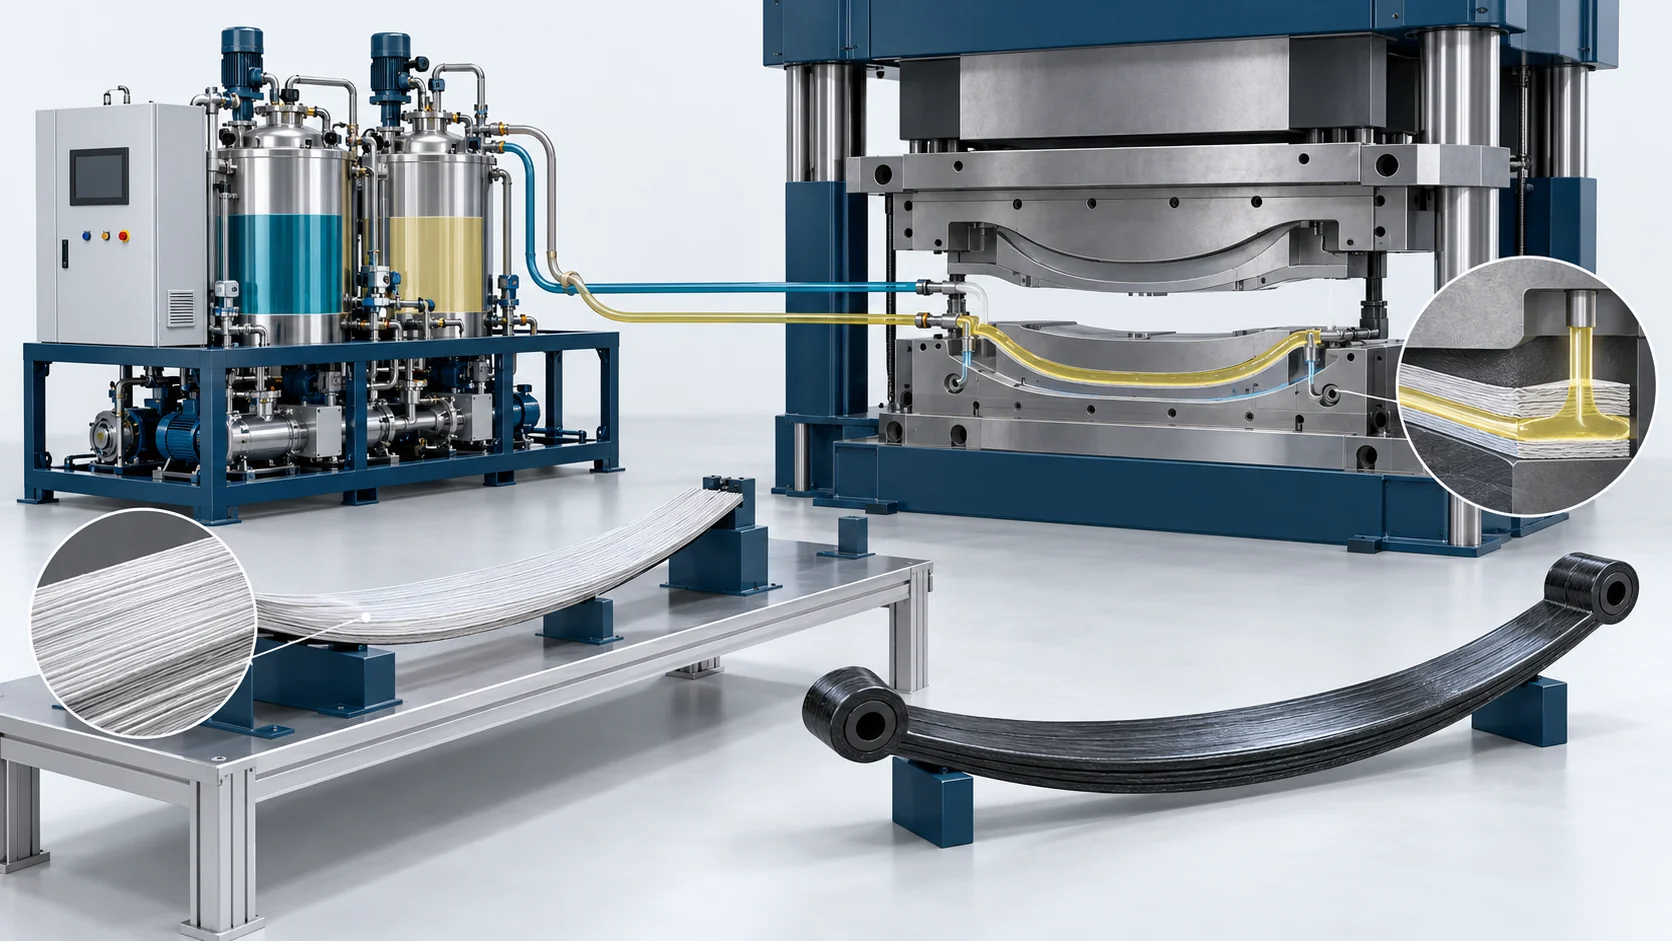
Машина HP-RTM | Композитные рессоры
Оборудование для дозирования и инжекции смолы HP-RTM для композитных рессор подвески, настроенное на толстые однонаправленные преформы из стекловолокна, вакуум формы и многозонное терморегулирование.
Расход на выходе
20–60 кг/мин; диапазон конфигурации применения
Справочная точность
Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении
Контуры материалов
2 реактивных компонента; отдельное дозирование добавок опционально
Терморегулирование пресс-формы
Отдельные зоны нагрева/охлаждения пресс-формы для отверждения толстостенных участков и контроля экзотермии
Обзор продукта
Контролируемая пропитка и управление отверждением для толстых ламинатов композитных подвесок.
Конфигурация применения HF-RTM-HP150-LS представляет собой систему дозирования и инжекции HP-RTM для стекловолоконных композитных рессор. Она хранит реактивные смоляные компоненты раздельно при хранении и кондиционировании, дозирует их в выбранном соотношении и смешивает непосредственно перед инжекцией в герметичную пресс-форму с сухой преформой.
Характеристики рессоры зависят от направления волокон, консолидации ламината и качества пропитки смолой через центральную зону зажима. Конфигурация оборудования координирует поток смолы, вакуумирование оснастки и блокировки пресса, а пресс-форма и тепловые контуры проектируются с учетом толщины и прогиба рессоры. Увеличение только давления не может компенсировать неправильно спроектированный путь потока или чрезмерно короткое технологическое окно переработки смолы.
Поставка может включать дозировочную раму, самоочищающуюся смесительную головку ударного смешивания, вакуумный агрегат, термостат пресс-формы и интеграцию с ПЛК. Прессы, парная оснастка и автоматизированная загрузка преформ конфигурируются в соответствии с объемом проекта. Поставщик материала определяет технологическое окно переработки смолы; программа изготовления детали определяет нагрузочно-деформационные характеристики, усталостную прочность и приемку по размерам.
Ознакомьтесь с полным прикладным решением · Посмотреть соответствующий проект
Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Технологический процесс применения HP-RTM
Кондиционирование смоляных компонентов
Кондиционируйте и дегазируйте раздельные потоки смолы и отвердителя или изоцианата в соответствии с выбранной эпоксидной или полиуретановой системой. Перед настройкой рецепта инжекции проверьте вязкость и допустимое время переработки.
Загрузка и позиционирование преформы рессоры
Уложите стопку однонаправленного стекловолокна в парную пресс-форму с контролируемой ориентацией и толщиной. Расположите толстую центральную зону и защитите преформу от смещения во время заливки.
Закрытие, герметизация и вакуумирование пресс-формы
Проверьте положение пресса, готовность зажимов и герметичность уплотнений. Вакуумируйте оснастку через настроенный вакуумный контур; указанный в application reference прилагаемый ориентир — ниже 10 мбар абсолютного давления перед инжекцией.
Дозирование, смешивание и пропитка
Дозируйте два реактивных компонента, смешивайте в смесительной головке и впрыскивайте с использованием ступенчатого профиля расхода и давления, согласованного с проницаемостью ламината. Независимо контролируйте контур впрыска и полость формы.
Управление отверждением и извлечение из формы
Используйте отдельные термозоны формы для управления экзотермической реакцией в толстостенной зоне и набора прочности, достаточной для извлечения из формы. Справочное полное окно формования составляет 240–360 секунд и зависит от смолы и геометрии рессоры.
Контроль и валидация рессоры
Обрежьте деталь и проверьте расположение волокон, размеры и внутреннюю пропитку. Подтвердите характеристики нагрузка-прогиб и усталостное поведение рессоры в соответствии с планом приемки компонента.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеТехнические характеристики
Инженерный справочный документ по применению для предлагаемой конфигурации. Окончательные характеристики оборудования и условия приёмки определяются для выбранной смолы, преформы, оснастки и пресса. Давление смешивания, давление в контуре инжекции и давление в полости формы задаются отдельно. Справочный цикл — это полный цикл формования, а не только время инжекции.
| Технический параметр | HF-RTM-HP150-LS |
|---|---|
| Компоненты | 2 реактивных компонента; отдельное дозирование добавок опционально |
| Диапазон производительности | 20–60 кг/мин; диапазон конфигурации применения |
| Диапазон соотношения смешивания | Выбирается из состава поставщика смолы; настраивается на этапе инженерной проработки применения |
| Справочная точность | Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении |
| Рабочее давление | Выбрано с учетом проницаемости преформы и класса оснастки; ограничения контура впрыска и полости указаны отдельно |
| Целевые компоненты | Продольные и поперечные композитные рессоры подвески |
| Армирование | Однонаправленные преформы из стекловолокна |
| Совместимые смолы | Быстроотверждаемые эпоксидная смола или полиуретан; детали, контактирующие с составом, и рецептура подбираются под состав |
| Справочные данные по толщине | Центральная зона 40–60 мм в предоставленном техническом задании; возможность реализации зависит от ламината и смолы |
| Справочные данные по вакууму в форме | <10 мбар абс. перед впрыском; зависит от герметичности оснастки и конфигурации вакуумирования |
| Терморегулирование | Отдельные зоны нагрева/охлаждения пресс-формы для отверждения толстостенных участков и контроля экзотермии |
| Справочное полное окно формования | 240–360 с; не только время впрыска |
| Система управления | Хранение рецептов в ПЛК, контроль расхода/соотношения и блокировки пресса |
| Смесительная головка | Высоконапорное смешивание соударением с механической самоочисткой; конфигурация под конкретную смолу |
Разработано с учётом технологического процесса
Контролируемая пропитка и управление отверждением для толстых ламинатов композитных подвесок.
Стратегия заполнения толстых сечений
Нарастание расхода, моменты включения вакуума и расположение впускных отверстий разрабатываются с учётом плотно уложенной стеклопреформы и толстой центральной зоны зажима.
Терморегулирование с учётом экзотермы
Несколько контуров нагрева и охлаждения оснастки управляют градиентами температуры в толстых ламинатах и обеспечивают воспроизводимость профилей отверждения.
Дозирование компонентов с обратной связью
Управляемый рецептом расход компонентов и контроль соотношения дают документированную основу для воспроизводимости заливки при различных конструкциях рессор.
Блокировки пресса и вакуума
ПЛК-последовательность координирует готовность зажима, вакуумирование оснастки, разрешение на впрыск и сброс давления для выбранного интерфейса пресса.
Планирование качества для конкретной рессоры
Спецификация рабочей ячейки охватывает ориентацию волокон, зоны с повышенным содержанием смолы, внутренние дефекты, прогиб и характеристику нагрузка–прогиб, требуемую программой выпуска рессор.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Сравнить конфигурации применения
Сравните конфигурации впрыска смолы для рессор подвески, поддонов тяговых батарей электромобилей и кузовных конструкций из углеволокна.
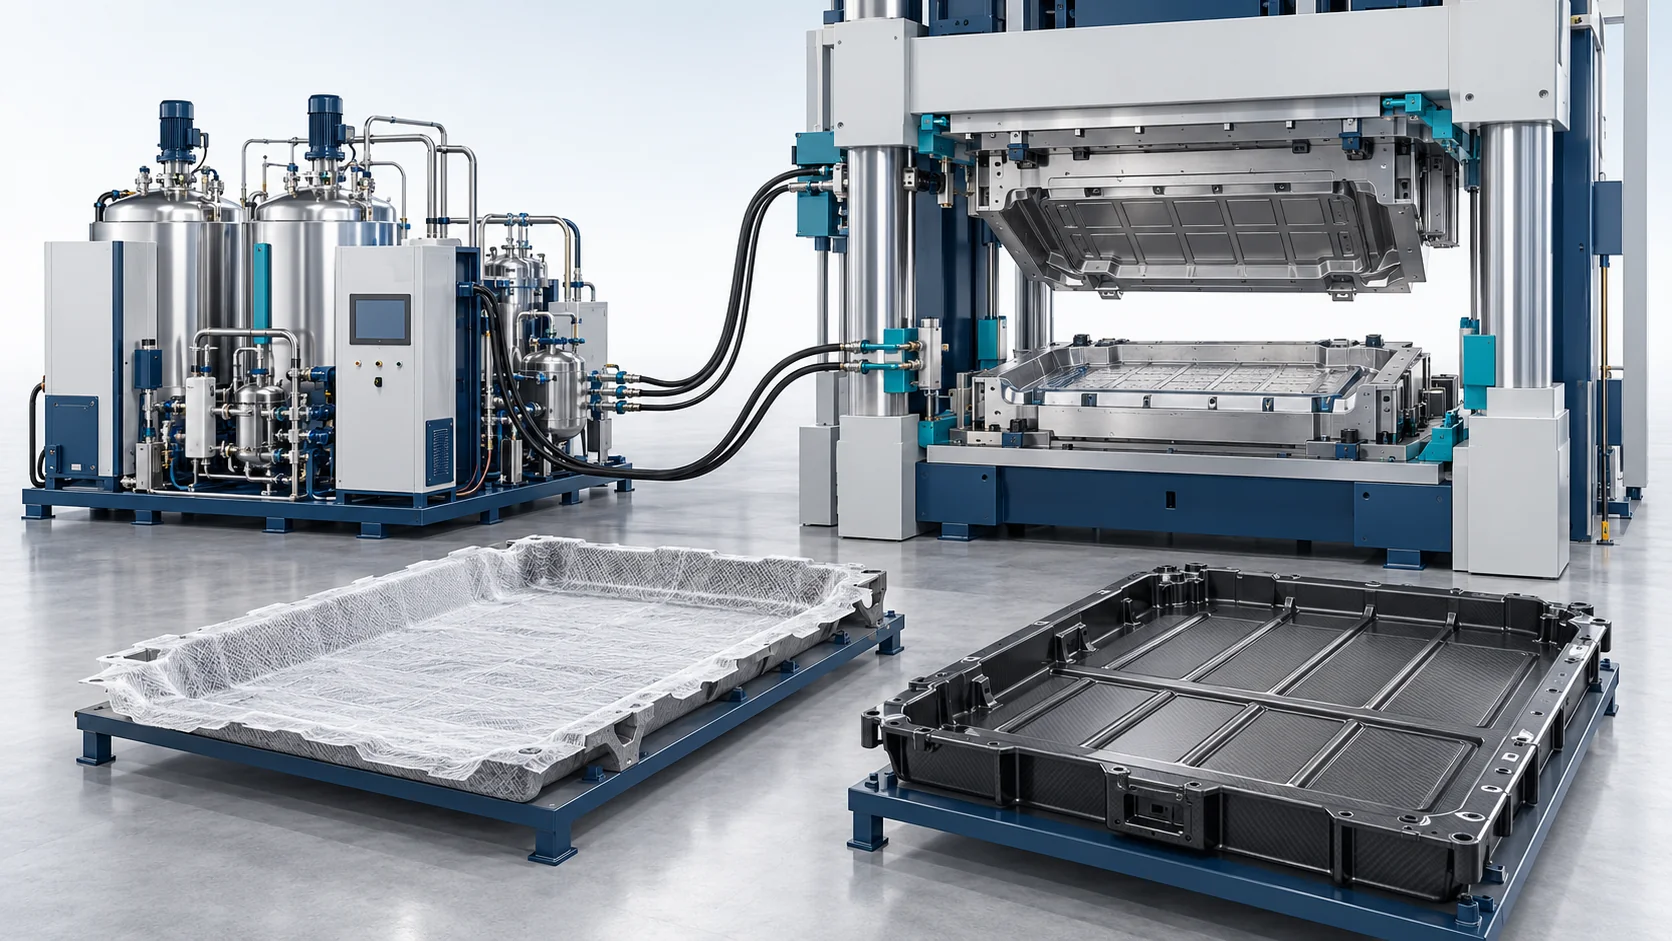
Машина HP-RTM | Лотки для аккумуляторов электромобилей
Оборудование для дозирования и формования композитов
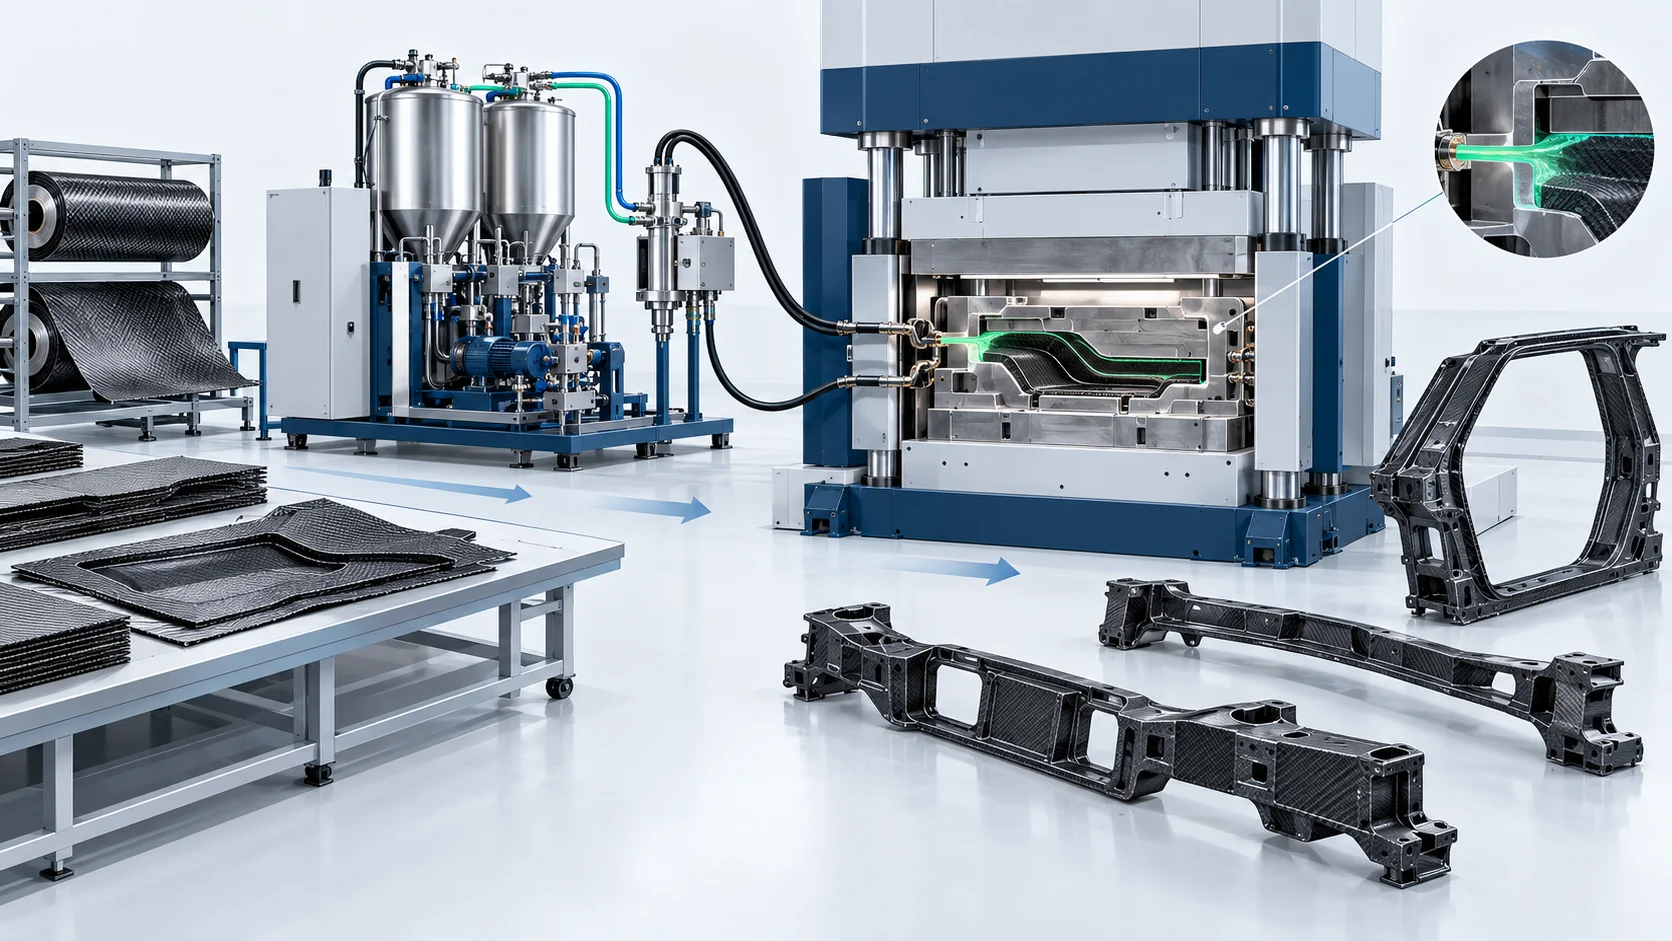
Машина HP-RTM | Кузов из углеродного волокна в белой окраске
Оборудование для дозирования и формования композитов
Часто задаваемые вопросы
Что делает эту конфигурацию HP-RTM подходящей для композитных рессор?
Может ли машина работать с эпоксидной и полиуретановой матрицами?
Всегда ли более высокое давление впрыска улучшает пропитку толстостенных сечений?
Что включает референсный цикл 240–360 секунд?
Являются ли снижение массы рессоры и усталостная долговечность характеристиками машины?
Какая информация требуется для расчёта стоимости?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


