
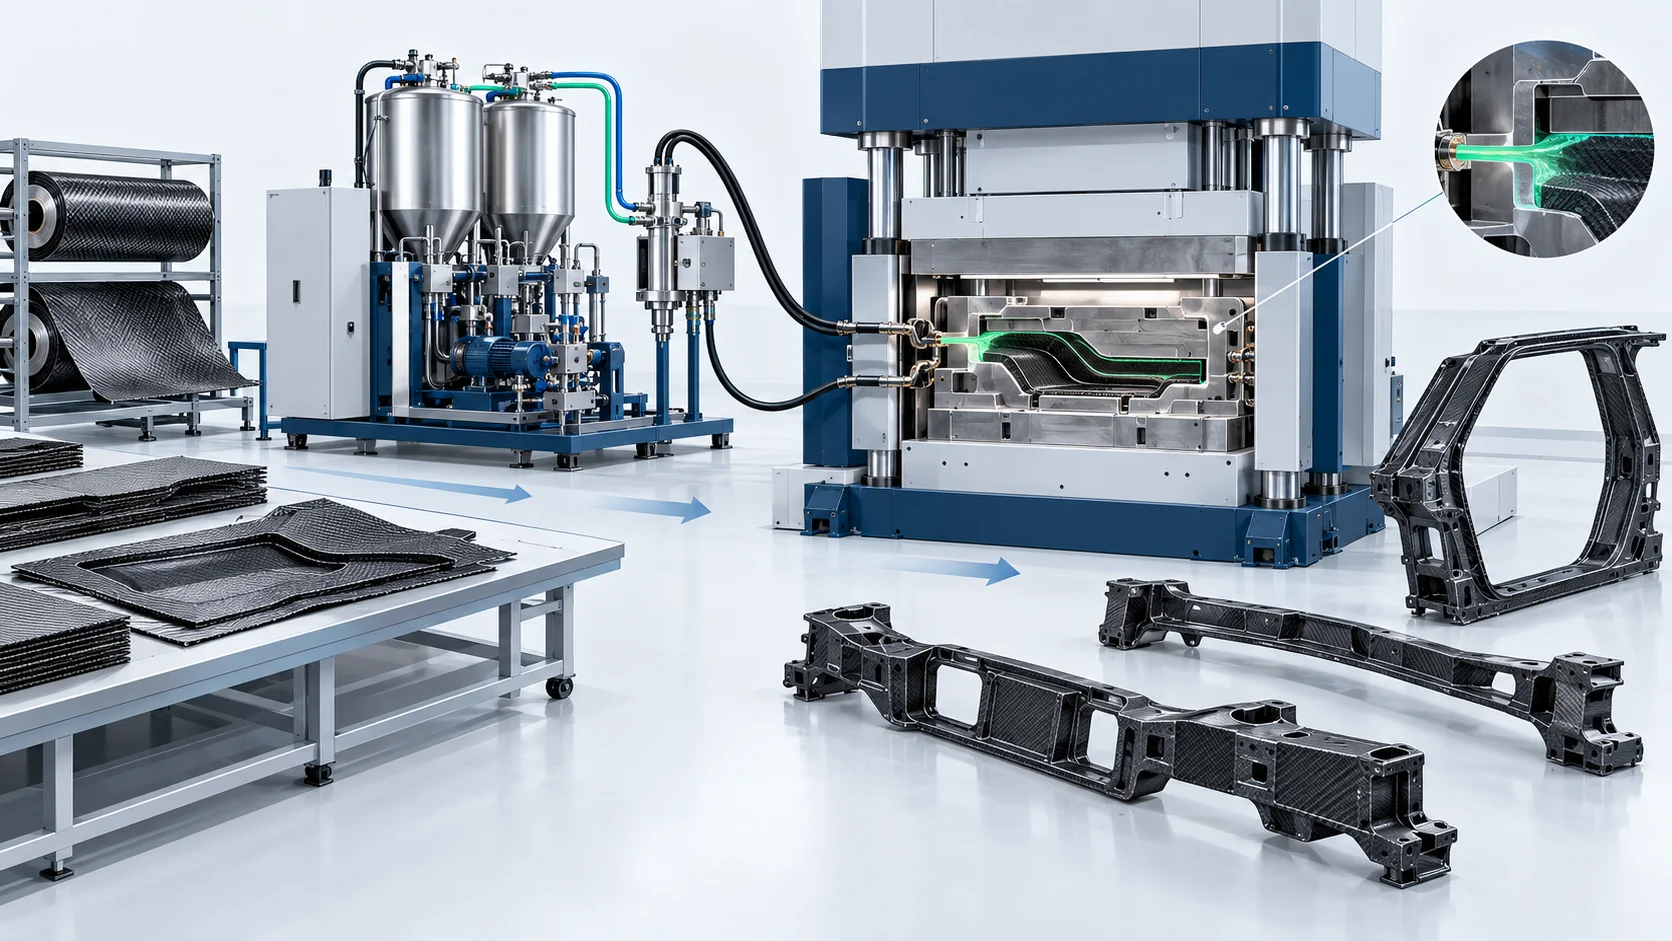
Машина HP-RTM | Кузов из углеродного волокна в белой окраске
Оборудование для дозирования и инжекции HP-RTM для B-стоек, поперечин крыши и балок пола из углеродного волокна, объединяющее регулирование соотношения, вакуумную закрытую оснастку и управление отверждением с учётом конкретной смолы.
Справочная точность
Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении
Рабочее давление
Справочный диапазон давления инжекционной системы 30–150 бар; предельное давление в полости формы указывается отдельно
Контуры материалов
2 реактивных компонента; отдельное дозирование добавок опционально
Справочная температура формы
90–130 °C для указанного применения; температурное окно формы зависит от смолы
Обзор продукта
Конфигурация для конкретного применения, обеспечивающая воспроизводимое заполнение конструкционных карбоновых преформ.
Прикладная конфигурация HF-RTM-HP150-BIW представляет собой систему дозирования и инжекции реактивной смолы для отдельных компонентов карбонового кузова-каркаса. Типичные целевые изделия включают усиления средней стойки, поперечины крыши и балки пола, изготавливаемые из сухих карбоновых преформ в согласованной герметичной оснастке.
Конфигурация ориентирована на контроль соотношения компонентов, дозирование заливки и заполнение локально усиленных участков. Материальная система, архитектура преформы и схема литников определяют допустимое окно инжекции. Вакуумирование оснастки и управляемые перемещения пресса способствуют заполнению, ограничивая смещение преформы и захват воздуха.
Для конструкционной программы выбирается быстроотверждаемая полиуретановая или эпоксидная система. Кондиционирование баков и температура оснастки выполняют разные функции: температура компонентов контролирует вязкость перед смешиванием, а тепловой профиль формы контролирует заполнение и отверждение. Указанный справочный диапазон температуры оснастки 90–130 °C должен соответствовать данным выбранной смолы, а не использоваться как универсальное окно переработки эпоксидной смолы.
Объём поставки может включать дозирование, смесительную головку ударного типа, вакуум, терморегулирование и интерфейс главного ПЛК, а также опционально манипуляторы, пресс и оснастку. Размерная повторяемость, остаточное отверждение, пористость и качество ламината оцениваются отдельно от ударопрочности, которая устанавливается в рамках программы валидации компонента и транспортного средства.
Ознакомьтесь с полным прикладным решением · Посмотреть соответствующий проект
Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Технологический процесс применения HP-RTM
Определение конструкционной преформы
Задайте ориентации волокон, локальное усиление, места установки закладных элементов и зоны толщины исходя из конструкции несущей детали. Подготовьте воспроизводимый метод загрузки сухой преформы.
Кондиционирование реактивных компонентов
Кондиционируйте выбранные потоки полиуретана или эпоксидной смолы по отдельности, задайте соотношение, специфичное для смолы, и подтвердите требования к вязкости и времени гелеобразования до утверждения рецептуры инжекции.
Закрытие и вакуумирование согласованной оснастки
Загрузите и установите преформу, закройте форму в предписанное положение и вакуумируйте полость. Заблокируйте инжекцию с готовностью пресса, вакуумом и температурой оснастки.
Дозирование, смешивание и инжекция смолы
Используйте дозирование компонентов с обратной связью и смесительную головку встречного смешивания для подачи заданной порции смолы. Согласуйте поток, нарастание давления и последовательность впускных литников с проницаемостью преформы и ограничениями оснастки.
Управление отверждением несущей конструкции
Выполняйте специфичный для смолы температурный профиль формы и профиль выдержки под прессом для достижения прочности при извлечении из формы. Приведённый справочный полный цикл формования составляет 180–300 секунд в зависимости от геометрии и состава.
Обрезка и приёмка компонента
Обрежьте или обработайте механически посадочные поверхности, проверьте размеры и качество внутреннего ламината и подтвердите отверждение и механические характеристики в соответствии с планом приёмки конструкционной программы.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеТехнические характеристики
Инженерный справочный документ по применению для предлагаемой конфигурации. Окончательные характеристики оборудования и условия приёмки определяются для выбранной смолы, преформы, оснастки и пресса. Давление смешивания, давление в контуре инжекции и давление в полости формы задаются отдельно. Справочный цикл — это полный цикл формования, а не только время инжекции.
| Технический параметр | HF-RTM-HP150-BIW |
|---|---|
| Компоненты | 2 реактивных компонента; отдельное дозирование добавок опционально |
| Диапазон производительности | Рассчитывается по массе смолы в детали и квалифицированному окну времени заливки |
| Диапазон соотношения смешивания | Выбирается из состава поставщика смолы; настраивается на этапе инженерной проработки применения |
| Справочная точность | Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении |
| Рабочее давление | Справочный диапазон давления инжекционной системы 30–150 бар; предельное давление в полости формы указывается отдельно |
| Целевые компоненты | Carbon-fiber B-pillars, roof crossmembers and floor beams |
| Совместимые смолы | Fast-curing polyurethane or epoxy; material-specific pump, seal and mixing-head configuration |
| Preform Design Reference | 50–60% fiber volume fraction in supplied brief; laminate property, not a machine output setting |
| Справочная температура формы | 90–130°C for the supplied application; final window follows the selected resin |
| Справочные данные по вакууму в форме | <10 mbar absolute before injection; qualified with actual tool seals and venting |
| Справочное полное окно формования | 180–300 s; geometry, resin, cure and handling dependent |
| Система управления | PLC recipes, component ratio/flow records and press synchronization |
| Смесительная головка | High-pressure impingement and mechanical self-cleaning; no dynamic stirring speed assumed |
| Optional Process Interface | Gap injection or compression sequence when supported by the qualified press and tool |
Разработано с учётом технологического процесса
Конфигурация для конкретного применения, обеспечивающая воспроизводимое заполнение конструкционных карбоновых преформ.
Ratio-Controlled Reactive Dosing
A ±0.5% application acceptance target provides a basis for configuring and checking component metering at the agreed resin viscosity and operating flow.
Local Reinforcement Filling
Injection profiles and gate positions are selected for the transitions between thin sections, dense reinforcement zones and structural inserts.
Resin-Specific Temperature Recipes
Separate component conditioning and mold thermal recipes coordinate viscosity, fill time and cure without treating every resin system as interchangeable.
Tool and Press Synchronization
The control interface coordinates mold position, vacuum, shot permission and pressure release. Gap injection or compression sequences are options when the mold and press support them.
Shot Traceability for Structural Parts
Recipe and shot records connect material ratio, flow, temperature and cavity feedback with the production lot and the agreed quality inspection plan.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Сравнить конфигурации применения
Сравните конфигурации впрыска смолы для рессор подвески, поддонов тяговых батарей электромобилей и кузовных конструкций из углеволокна.
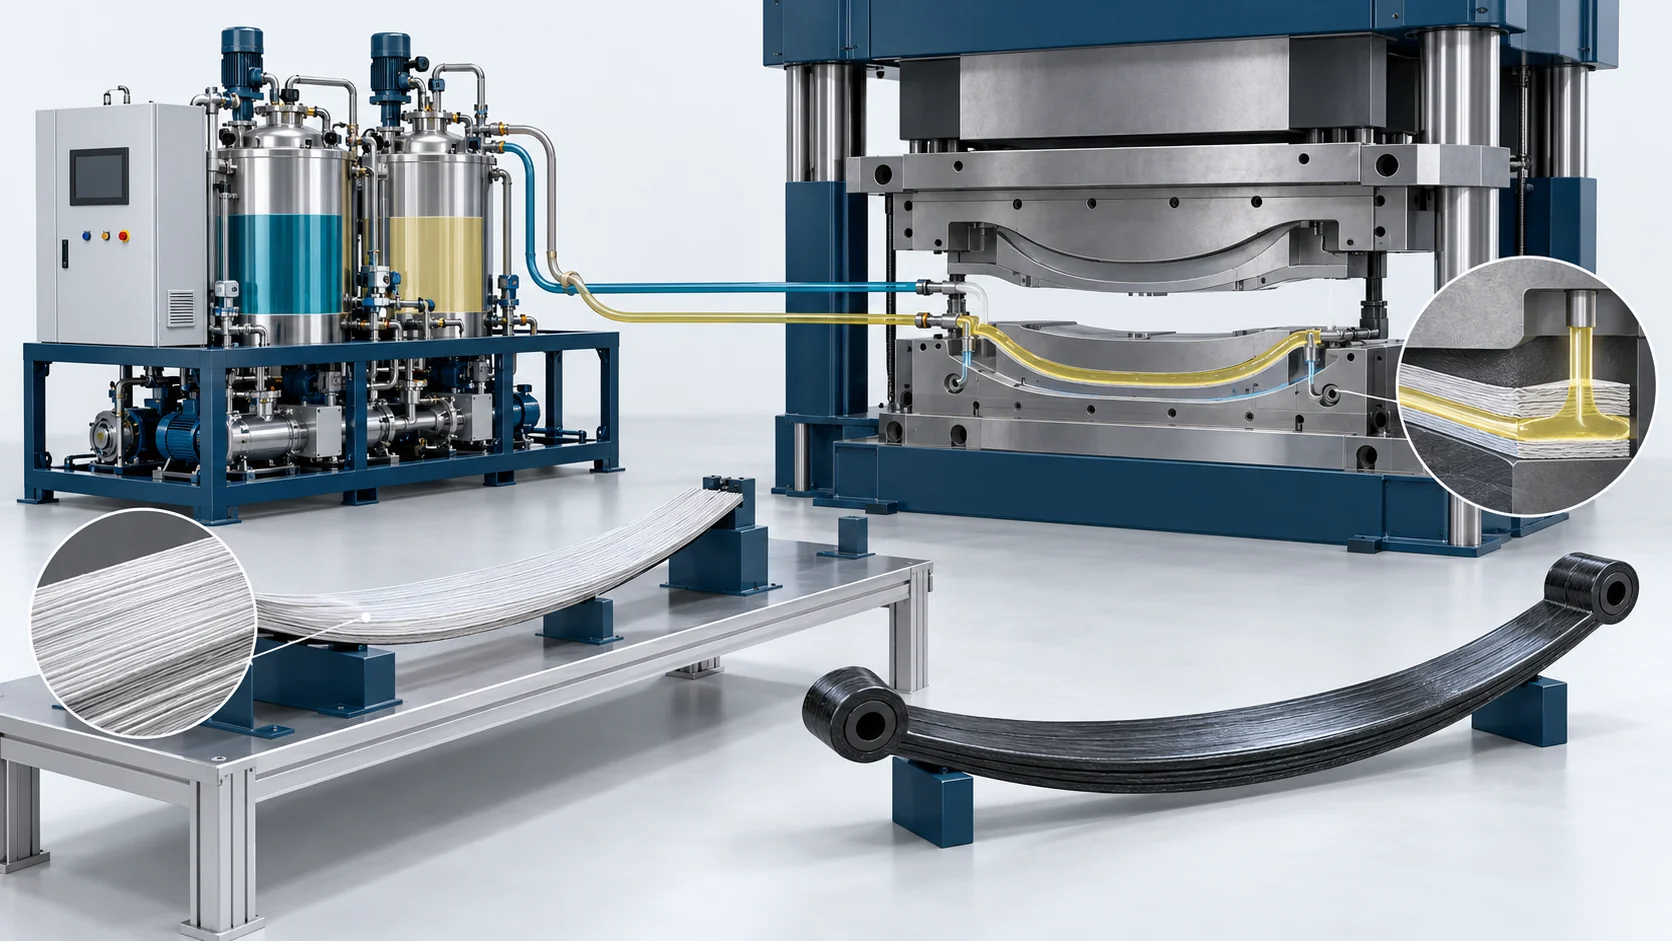
Машина HP-RTM | Композитные рессоры
Оборудование для дозирования и формования композитов
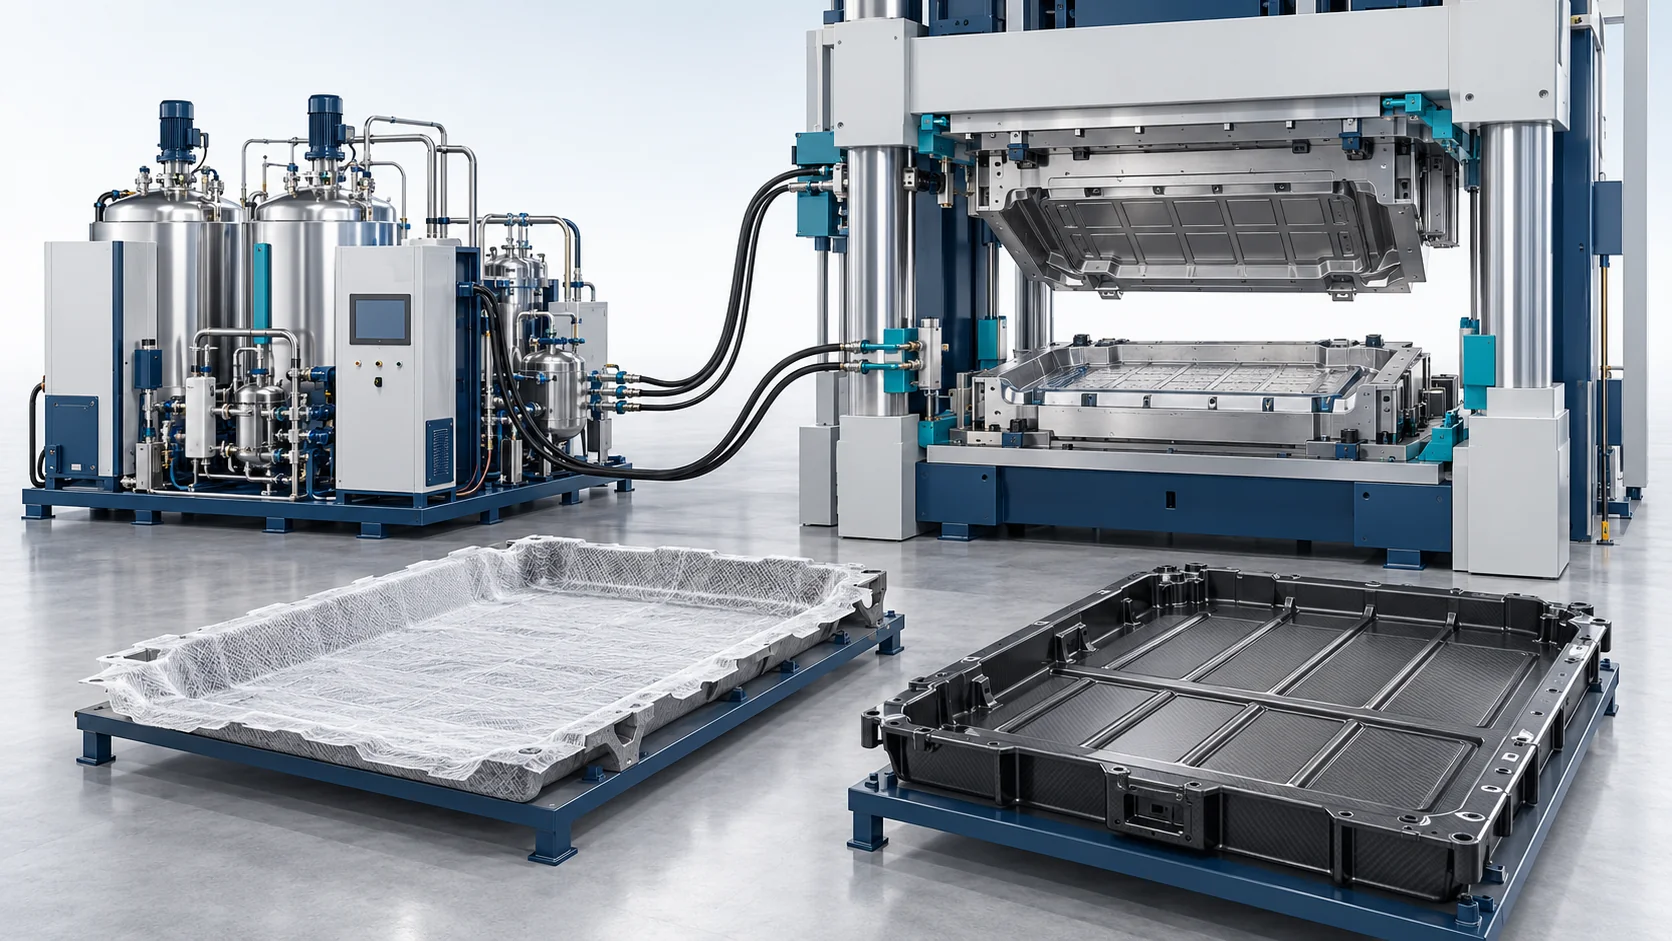
Машина HP-RTM | Лотки для аккумуляторов электромобилей
Оборудование для дозирования и формования композитов
Часто задаваемые вопросы
Which body-in-white components can this configuration produce?
Is the 90–130°C mold window suitable for every resin?
What does the ±0.5% accuracy refer to?
Can the equipment be integrated with an existing composite press?
Does the equipment guarantee carbon-fiber part crash performance?
How are injection shot size and production cycle selected?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


