
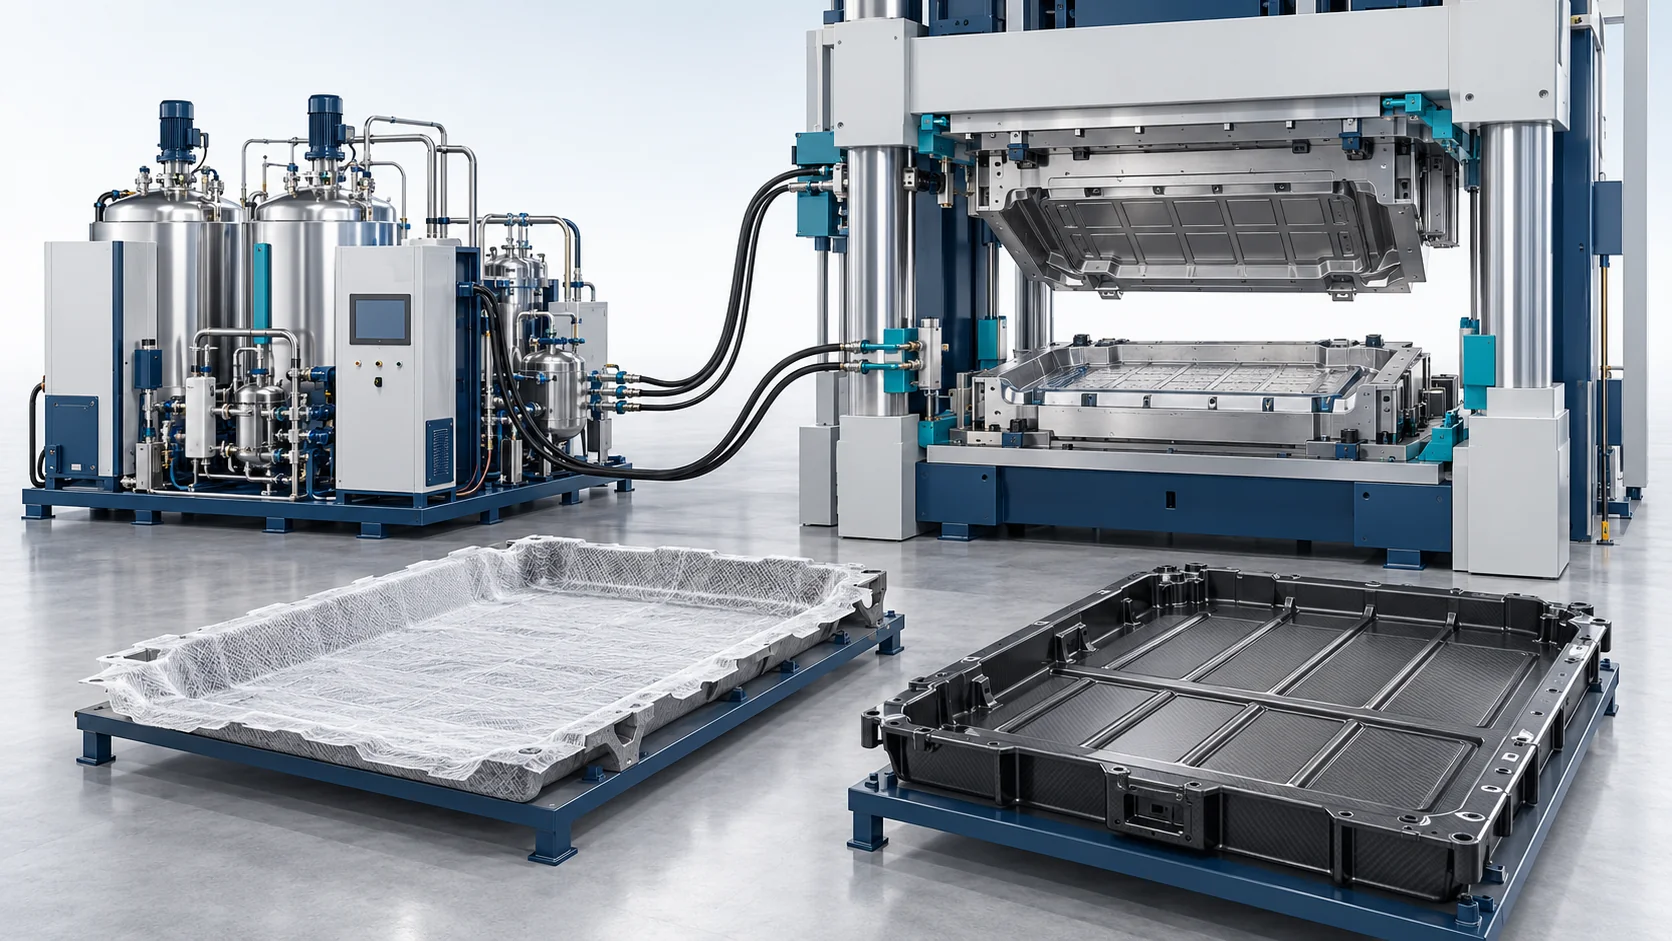
Машина HP-RTM | Лотки для аккумуляторов электромобилей
Оборудование для инжекции смолы HP-RTM для нижних лотков и корпусов тяговых батарей электромобилей из композитов, сочетающее дозирование повышенной производительности, согласованное управление впускными каналами, вакуумную оснастку и терморегулирование крупных форм.
Расход на выходе
40–120 кг/мин; диапазон прикладной конфигурации
Справочная точность
Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении
Рабочее давление
Справочный диапазон давления инжекционной системы 40–150 бар; предел давления в полости формы указывается отдельно
Терморегулирование пресс-формы
Многозонный контроль температуры оснастки в зонах поверхности, ребер и креплений
Обзор продукта
Конфигурация для крупногабаритных деталей с акцентом на баланс фронта потока, формуемые интерфейсы и однородность корпуса.
Прикладная конфигурация HF-RTM-HP150-BT дозирует и смешивает реактивную смолу для композитных аккумуляторных лотков электромобилей и нижних корпусов из непрерывного волокна. Ее состав оборудования объединяет высокопроизводительный дозировочный блок, инжекционную головку или согласованные головки, вакуумирование оснастки, контроль температуры и интерфейс управления прессом.
Аккумуляторный лоток имеет длинные пути потока, локальные ребра, крепежные элементы, закладные детали и уплотнительный фланец. Размер впрыска и синхронизация впускных литников выбираются исходя из фактического объема смолы, проницаемости преформы и окна времени заполнения. Пресс, уплотнения формы и система вентиляции должны обеспечивать согласованную стратегию впрыска по всей детали.
Можно рассматривать армирование стекловолокном или углеродным волокном с совместимой быстроотверждающейся эпоксидной или полиуретановой системой. Огнестойкость, электрические свойства, поведение при ударе и герметичность являются требованиями к материалу и готовой детали. Рейтинг UL94 описывает испытанный образец материала; для характеристики распространения тепла в аккумуляторе требуется отдельный план испытаний батарейного блока или корпуса.
Рабочая ячейка может поставляться как подсистема впрыска смолы для существующего пресса либо расширяться за счет включения оснастки, координации с прессом и обработки. Большой габаритный размер формы — это исходный параметр проекта, а не занимаемая площадь дозировочного узла смолы. Плоскостность фланца, положение закладных деталей, контроль размеров и проверки герметичности определяются на этапе прикладного проектирования.
Ознакомьтесь с полным прикладным решением · Посмотреть соответствующий проект
Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Технологический процесс применения HP-RTM
Определите геометрию лотка и порцию смолы
Используйте CAD-модель корпуса, схему укладки слоев и данные по смоле, чтобы установить массу порции, длину пути потока, расположение впускных литников, положение закладных деталей и доступное технологическое окно.
Подготовьте материалы и установите закладные детали
Подготовьте отдельные компоненты смолы. Уложите сухое армирование и закладные детали в подготовленную форму, не затрагивая уплотнительные поверхности и установочные элементы.
Уплотните и вакуумируйте крупную форму
Проверьте готовность пресса, герметичность по периметру и вакуумный контур, прежде чем разрешить впрыск. Расположение вакуумных клапанов рассчитано на вакуумирование удаленных ребер и обширных зон.
Скоординируйте дозирование и впрыск
Отмерьте и смешайте компоненты, затем задайте последовательность выбранных точек впрыска для выравнивания фронтов потока. Соблюдайте пределы давления для конкретной оснастки и фиксируйте расход при заливке, соотношение и обратную связь по полости.
Отверждение с зональным контролем температуры
Согласуйте нагрев/охлаждение формы и выдержку под прессом, пока смола не достигнет требуемой прочности для извлечения из формы. Приведённое справочное полное окно формования составляет 210–270 секунд.
Извлечение из формы и контроль интерфейсов корпуса
Обрежьте и обработайте указанные интерфейсы, проверьте геометрию фланца и установку вставок, а также проведите согласованные испытания компонентов на герметичность, механические, электрические и противопожарные свойства.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеТехнические характеристики
Инженерный справочный документ по применению для предлагаемой конфигурации. Окончательные характеристики оборудования и условия приёмки определяются для выбранной смолы, преформы, оснастки и пресса. Давление смешивания, давление в контуре инжекции и давление в полости формы задаются отдельно. Справочный цикл — это полный цикл формования, а не только время инжекции.
| Технический параметр | HF-RTM-HP150-BT |
|---|---|
| Компоненты | 2 реактивных компонента; отдельное дозирование добавок опционально |
| Диапазон производительности | 40–120 кг/мин; диапазон прикладной конфигурации |
| Диапазон соотношения смешивания | Выбирается из состава поставщика смолы; настраивается на этапе инженерной проработки применения |
| Справочная точность | Целевой показатель приемки для применения ±0,5%; рабочая точка и метод определяются в предложении |
| Рабочее давление | Справочный диапазон давления инжекционной системы 40–150 бар; предел давления в полости формы указывается отдельно |
| Целевые компоненты | Нижние лотки тяговой батареи электромобилей, конструкционные корпуса и модули нижней защиты |
| Совместимые смолы | Огнестойкая эпоксидная смола или полиуретан; вязкость и совместимость с наполнителем оцениваются |
| Армирование | Непрерывное стеклянное или углеродное волокно; электрические свойства зависят от структуры ламината |
| Габариты оснастки | До 2,5 × 1,8 м в предоставленном техническом задании; зависит от конфигурации пресса/оснастки |
| Стратегия точек впрыска | Одиночные или согласованные ворота множественного впрыска, выбираемые по результатам анализа литья и раскладки преформы |
| Справочные данные по вакууму в форме | <10 мбар абсолютного давления перед впрыском; подтверждается на фактически герметизированной оснастке |
| Терморегулирование | Многозонный контроль температуры оснастки в зонах поверхности, ребер и креплений |
| Справочное полное окно формования | 210–270 с; это не только время впрыска |
| Система управления | Рецепт ПЛК и запись заливки с интерфейсами вакуума, температуры и пресса |
| Смесительная головка | Высоконапорное соударение и механическая самоочистка; выбор в зависимости от материала |
Разработано с учётом технологического процесса
Конфигурация для крупногабаритных деталей с акцентом на баланс фронта потока, формуемые интерфейсы и однородность корпуса.
Высокопроизводительная подача смолы
Диапазон применения 40–120 кг/мин позволяет подбирать оборудование под увеличенные объёмы заливки смолы. Фактическая производительность выбирается с учётом вязкости смолы и допустимого окна времени заполнения.
Согласованные точки впрыска
Последовательность открытия вентилей под конкретный инструмент уменьшает неравномерность фронтов потока вокруг длинных трактов, рёбер и закладных; число головок и точек впрыска определяется конструкцией пресс-формы.
Вакуумирование и герметизация крупногабаритных пресс-форм
Распределение вакуума и контроль герметичности по периметру включены в последовательность разрешения впрыска для крупногабаритных оснасток для корпусов.
Зональное управление температурой поддона
Отдельные тепловые контуры обеспечивают требуемую реакцию отверждения крупных поверхностей, утолщённых рёбер и зон крепления, а также способствуют контролю размеров.
Установленные критерии приёмки корпуса
План проекта разделяет приёмку дозирующего узла и квалификацию готового корпуса по плоскостности фланца, герметичности, ударной стойкости, изоляции и безопасности аккумулятора.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Сравнить конфигурации применения
Сравните конфигурации впрыска смолы для рессор подвески, поддонов тяговых батарей электромобилей и кузовных конструкций из углеволокна.
Машина HP-RTM | Композитные рессоры
Оборудование для дозирования и формования композитов
Машина HP-RTM | Кузов из углеродного волокна в белой окраске
Оборудование для дозирования и формования композитов
Часто задаваемые вопросы
Предназначено ли это оборудование для крышек аккумуляторов или нижних поддонов?
Как обеспечивается заполнение крупногабаритных аккумуляторных поддонов до гелеобразования смолы?
Устанавливает ли UL94 V-0 защиту от теплового разгона аккумулятора?
Являются ли поддоны из углеволокна электрически изолирующими?
Как следует использовать диапазон давления при выборе пресса и пресс-формы?
Что необходимо предоставить для предложения по оборудованию?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


