
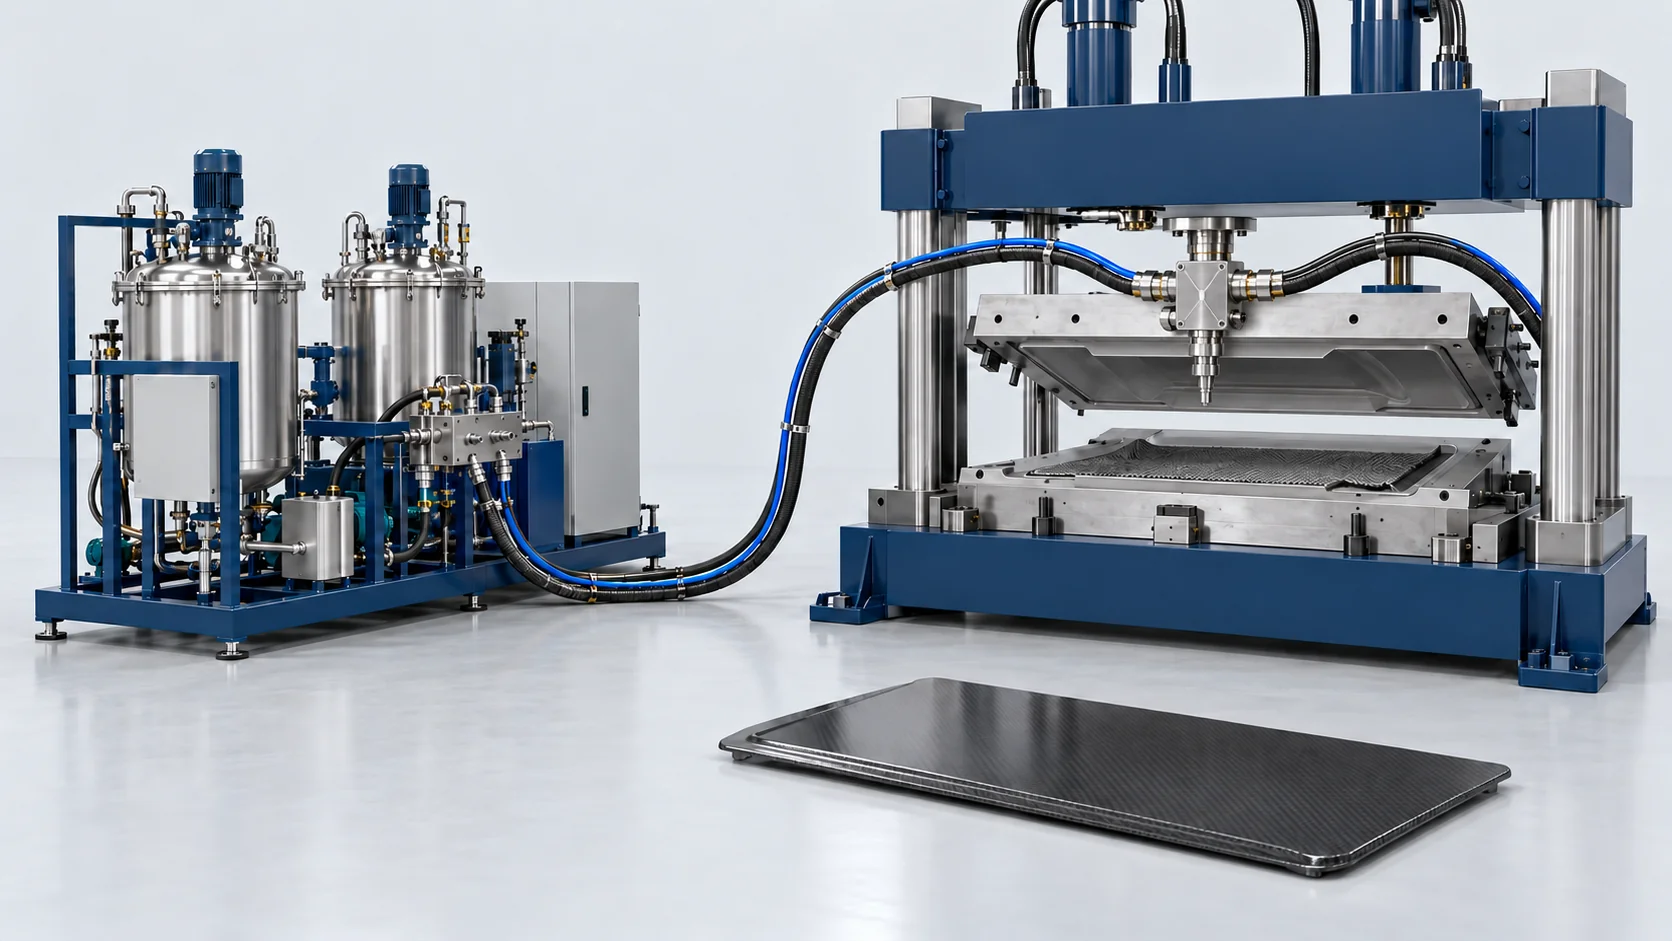
Система инжекции смолы HP-CRTM | Композитные панели
Высоконапорное дозирование смолы и поверхностная инжекция, согласованные с оснасткой compression-RTM и ходом пресса.
Расход на выходе
20,0–300,0 г/с (мгновенно регулируемая производительность инжекции)
Соотношение смешивания
100:18–100:40 (по массе)
Справочная точность
±0,2% (непрерывная обратная связь по массе на эффекте Кориолиса в замкнутом контуре)
Справочная температура отверждения в форме
130 °C для указанного процесса с быстроотверждаемой эпоксидной смолой (справочное значение температуры отверждения в форме)
Высокоскоростной RTM с высоким давлением и прессованием для крупных конструкционных панелей
Высоконапорное дозирование смолы и поверхностная инжекция, согласованные с оснасткой compression-RTM и ходом пресса.
Высоконапорное дозирование смолы и поверхностная инжекция, согласованные с оснасткой compression-RTM и ходом пресса.
Подготовка смолы, дозировочно-смесительная установка, интерфейсы инжекции в оснастку и скоординированное управление. Пресс, обращение с преформой, форма и валидация материалов входят в согласованный внешний объём работ.
Указанные 12–20 МПа относятся к дозировочно-ударному контуру и отличаются от давления в полости. Подвод пресса, ход прессования, пропитка смолой и полный цикл формования задаются отдельно для выбранной смолы, преформы и оснастки.
Концептуальная иллюстрация: Сгенерированная концептуальная иллюстрация для обсуждения процесса; это не фотография указанной машины, предприятия заказчика или реализованного проекта.
Поток материалов и принцип работы
Непрерывное позиционирование преформы и вакуумирование глубокой полости
Многоосевую углеволоконную преформу укладывают на нагретую нижнюю половину формы; пресс смыкается до калиброванного микрозазора 1,0 мм, а вакуумные установки снижают давление в полости до 0,05 кПа.
Инжекция смолы с низким сопротивлением через микрозазор
Смесительная головка высокого давления с ударным смешиванием подаёт быстроотверждаемую эпоксидную смолу при 18,0 МПа, быстро распределяя жидкую смолу по открытой поверхности углеродной ткани без искажения волокон.
Высокоскоростное вертикальное уплотнение (HP-CRTM)
По завершении инжекции пресс выполняет быстрое смыкание вниз со скоростью 300 мм/с при усилии 3 000 тонн, заставляя смолу распространяться по толщине на площади 3,5 м².
Изотермическое отверждение при высоком давлении
Деталь отверждается в форме при 130 °C под непрерывным гидравлическим давлением 15 МПа в течение 90 секунд; встроенные диэлектрические датчики контролируют степень конверсии смолы в реальном времени.
Роботизированная выемка из формы и челночная передача
Гидравлические цилиндры раскрывают форму; автоматизированные концевые захваты поднимают горячий композитный лоток и каждые 120 секунд передают его на оснастку для обрезки кромок.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеМодель и технические параметры
Приведённые конфигурационные данные HF-CRTM300-PRO относятся к выбранному материалу, оснастке и рабочим условиям. Указанные 12–20 МПа относятся к контуру дозирования и встречного впрыска и отличаются от давления в полости. Подвод пресса, рабочий ход прессования, пропитка смолой и полный цикл формования задаются отдельно для выбранной смолы, преформы и оснастки.
| Технический параметр | HF-CRTM300-PRO |
|---|---|
| Компоненты | 2 компонента (A: смола, B: отвердитель) + опциональный разделительный агент |
| Диапазон производительности | 20,0–300,0 г/с (мгновенно регулируемая производительность инжекции) |
| Диапазон соотношения смешивания | 100:18–100:40 (по массе) |
| Справочная точность | ±0,2% (непрерывная обратная связь по массе на эффекте Кориолиса в замкнутом контуре) |
| Электропитание | 380 В, 3 фазы, 50 Гц (по заказу 440 В/480 В 60 Гц) |
| Рабочее давление | от 12,0 до 20,0 МПа (линии дозирования и ударного смешивания высокого давления) |
| Объём бака / бункера | Расходные баки: 2 × 100 л (нержавеющая сталь с вакуумной/масляной рубашкой) |
| Масса | 3 800 кг (рама блока впрыска) |
| Габариты (Д×Ш×В) | 2800 мм × 1950 мм × 2300 мм |
| Скорость опускания пресса при уплотнении | До 300 мм/с (быстрое смыкание сервогидравлическим приводом); встроенный гидравлический пресс; справочно для конкретной конфигурации |
| Точность регулирования микрозазора | От 0,5 до 2,0 мм (допуск в пределах ±0,02 мм); обратная связь по линейному оптическому энкодеру; справочно для конкретной конфигурации |
| Возможная площадь формования | До 3,5 м² (непрерывная конструкционная панель); готовый углекомпозитный лоток; справочно для конкретной конфигурации |
| Тактовое время цикла детали | ≤ 120 секунд (включая подачу преформы и выемку из формы); быстроотверждаемая эпоксидная смола при 130 °C; справочно для конкретной конфигурации |
| Справочная температура отверждения в форме | 130 °C для указанного процесса с быстроотверждаемой эпоксидной смолой (справочное значение температуры отверждения в форме) |
Ключевые особенности оборудования
Подготовка смолы, дозировочно-смесительная установка, интерфейсы инжекции в оснастку и скоординированное управление. Пресс, обращение с преформой, форма и валидация материалов входят в согласованный внешний объём работ.
Пропитка по толщине
Распределение по поверхности через микрозазор и уплотнение по толщине согласуются для выбранной преформы и оснастки. Смещение волокон проверяется на детали; полное отсутствие вымывания волокон не гарантируется.
Быстрое прессование со скоростью 300 мм/с
Указанная величина прессового уплотнения 300 мм/с представляет собой согласованный интерфейс пресса. Полный цикл менее 120 секунд дополнительно зависит от отверждения смолы, манипулирования и балансировки линии.
Анализ оснастки для крупногабаритных панелей
Определяйте площадь панели, зазор оснастки, выравнивание пресса, преформу и требования к течению смолы в комплексе. Готовая толщина проверяется на фактической отверждённой панели.
Квалификация композитного компонента
Сравнение массы детали и конструктивных характеристик зависит от выбранного материала, геометрии и требований к нагрузке. Они не связаны с номинальной производительностью дозирования смолы.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Часто задаваемые вопросы
Как HP-CRTM контролирует смещение волокон на больших поверхностях?
Почему требуется скорость опускания пресса при уплотнении 300 мм/с?
Что обеспечивает равномерность толщины детали по всей площади массивных аккумуляторных лотков?
Может ли это оборудование перерабатывать конструкционный полиуретановый компаунд так же, как эпоксидный?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


