

Многошафтное диспергирование для партий ПУ-смолы и пигмента — это стратегия смешивания, основанная на простом производственном факте: высоковязкая смола не смачивает и не деагломерирует пигмент равномерно в одношафтном резервуаре. Лабораторная проба на вытяжку может пройти, тогда как производственная партия всё ещё содержит мягкие агломераты, полосы или смещение цвета. Многошафтный диспергатор сочетает медленный якорный вал или вал со скребком для стенок с одной или несколькими высокоскоростными диспергирующими лопастями, так что материал непрерывно перемещается, соскребается со стенки и подвергается сдвигу в высокоэнергетической зоне. Практическое решение состоит не в том, чтобы больше перемешивать, а в том, как задать конфигурацию валов, соотношение партии, контроль температуры и очистку применительно к фактической пасте и производственному циклу.
Место многошафтного диспергирования в производстве ПУ
Многошафтное диспергирование становится необходимым, когда смоляная паста создаёт значительный градиент вязкости внутри смесительного резервуара. Полиэфирные или наполненные полиольные системы, высокая пигментная нагрузка, антипирены, электропроводящие наполнители или тиксотропные добавки — все они могут образовывать медленно движущийся слой у стенки резервуара, тогда как центр остаётся текучим. Один высокоскоростной вал может оставить этот пристенный слой почти нетронутым, поэтому итоговый оттенок определяется той частью, которая фактически прошла через зону сдвига.
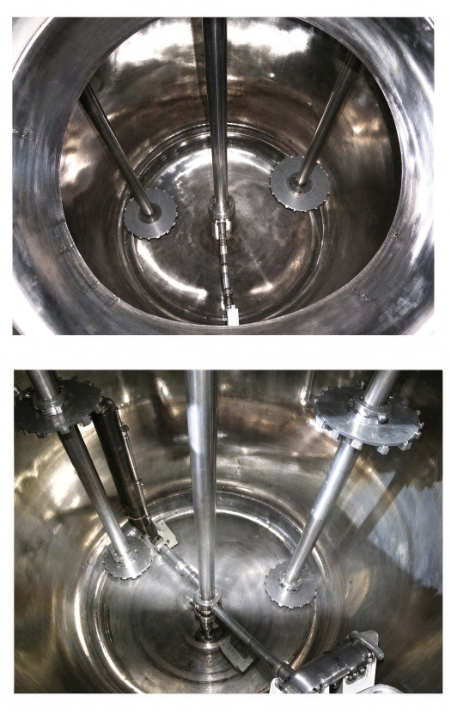
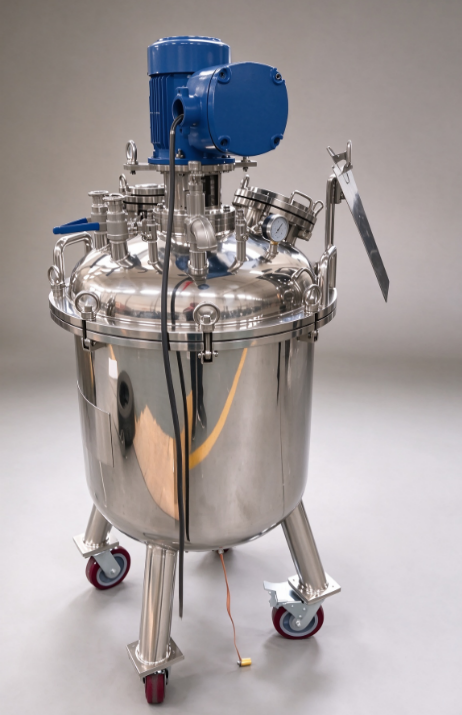
Типичная конфигурация — низкоскоростная якорная или рамная мешалка со скребками для стенок в паре с одним или несколькими высокоскоростными диспергирующими дисками. Низкоскоростной элемент перемещает основную массу материала, а высокоскоростной элемент разрушает агломераты пигмента и смачивает поверхности твёрдых частиц. Эта комбинация важнее, чем просто увеличение мощности двигателя. Та же мощность привода может создавать видимость хорошего смешивания, оставляя застойные зоны, особенно в неглубоких широких резервуарах или когда партия слишком велика для диаметра лопасти.
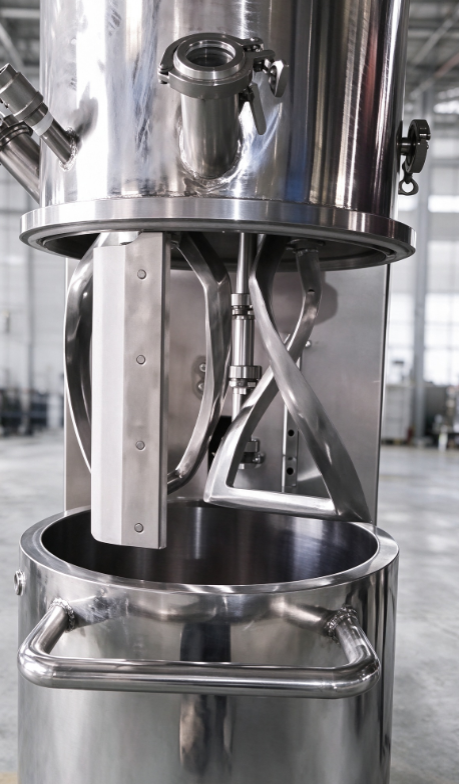
В производстве ПУ на выходе дисперсионного модуля обычно получается тонированная паста, наполненный маточный компаунд смолы или компонент с откорректированным цветом, который впоследствии будет дозироваться в основной поток. Любое отклонение в этой пасте превращается в смещение соотношения на последующих стадиях. Вот почему смеситель следует рассматривать как часть дозировочного контура, а не как изолированную зону приготовления цвета.
Почему пигментные пасты расслаиваются и что меняет многошафтное смешивание
Расслоение пигмента в партии PU обычно обусловлено четырьмя эффектами: неполным смачиванием, различиями в плотности или размере частиц, флокуляцией и дрейфом вязкости при изменении температуры. Если диспергирующая лопасть работает только с центральной частью партии, неразмешанный материал со стенки возвращается в процесс при выгрузке и создаёт вариацию цвета в начале розлива.
Многошпиндельный смеситель меняет характер отказа, поскольку якорь или скребок непрерывно возвращает пристеночный слой в зону сдвига. Высокоскоростные лопасти по-прежнему выполняют смачивание и деагломерацию. Однако одного сдвига недостаточно для гарантии диспергирования. Пасте требуется достаточное время пребывания под лопастями, контролируемая температура и часто вакуум для удаления воздуха, введённого при вводе порошка. Недостаточное диспергирование часто проявляется как сдвиг цвета после хранения или как дефекты поверхности после заливки, а не как немедленный отказ смешивания.
| Производственный симптом | Что проверить в первую очередь | Вероятный вклад смесителя |
|---|---|---|
| Сдвиг цвета после хранения | Смачивание пигмента и степень перетира | Недостаточное время пребывания или рециркуляция |
| Полосы в залитом PU | Возврат пристеночного слоя | Плохое соскабливание со стенки |
| Пена или пустоты | Вакуум и захват воздуха | Отсутствие этапа деаэрации |
| Длительное время диспергирования | Вязкость и размер лопасти | Неверное соотношение окружной скорости к резервуару |
| Разброс от партии к партии | Разбавление и очистка | Остатки пигмента или перенос |
| Температурный дрейф | Охлаждающая рубашка и положение датчика | Слишком высокий сдвиговый нагрев |
Ключевые исходные данные для проектирования машины
Конфигурацию валов следует задавать исходя из реологии пасты, а не из номинальной вместимости смесителя. Критически важные исходные данные — это полный объём сосуда и рабочий объём, диаметр лопасти относительно диаметра резервуара, требуемый диапазон скоростей при технологической вязкости, а также то, выдерживает ли смачиваемый тракт растворитель и температуру, используемые в ПУ-системе. Для большинства наполненных или пигментированных смол высокоскоростную лопасть следует подбирать так, чтобы материал мог поступать от стенки в зону лопасти без захвата воздуха. Низкоскоростной элемент необходимо выбирать по крутящему моменту при наибольшей рабочей вязкости, а не только по мощности двигателя при значениях, характерных для жидкости, подобной воде.
Следующее ограничение — температура. Диспергирование пигмента в реакционноспособный компонент или термочувствительный полиол может быстро повысить температуру. Сосуд с рубашкой или температурный зонд становится необходимым, когда паста содержит катализатор, порообразующий агент или пигмент с узким окном термостойкости. Охлаждение также не позволяет падению вязкости скрыть неполное диспергирование. Если охлаждающая рубашка недостаточна по размеру, оператор снизит скорость или сократит цикл, чтобы остаться в пределах температурного лимита. Именно так в остальном правильно выбранный смеситель незаметно теряет способность к диспергированию.
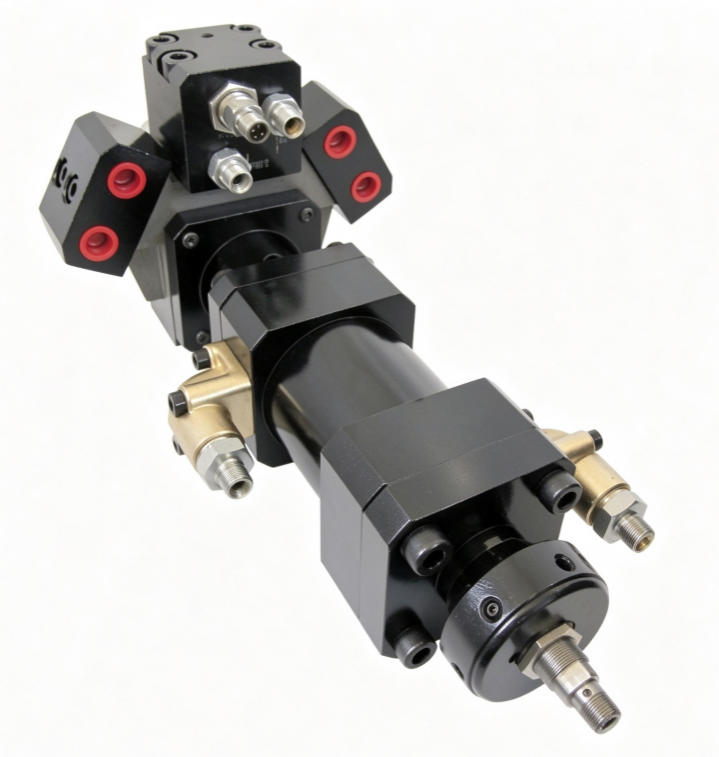
Дозирование цветной пасты добавляет отдельный вопрос. Трёхканальный смеситель добавок от Haifeng Polyurethane Machinery — пример модуля, который дозирует независимые цветные пасты или жидкие функциональные добавки в основной ПУ-материал. Его три канала управляются независимо, обеспечивают заданный диапазон расхода от 0,1 до 100 г/с и выдерживают вязкость до 10 000 мПа·с. Подобный модуль подключается к главному ПЛК по Ethernet или RS485, но этап диспергирования всё равно должен давать стабильную пасту, прежде чем канал добавок сможет воспроизводимо её дозировать.
Расчёт размера партии и времени цикла
Расчёт размера партии начинается с расхода пасты. Определите требуемую массу разбавления на цвет исходя из массы впрыска на деталь, числа впрысков за смену и содержания пигмента в разбавлении. Завышение размера сосуда для диспергирования — распространённая ошибка. Большой сосуд всё равно может производить пасту, но ему может потребоваться более длительное время введения, большая нагрузка на нагрев или охлаждение и значительно более трудоёмкая очистка. Занижение размера очевиднее: пасту нельзя получить за один проход, поэтому операторы делят её и теряют время цикла, одновременно повышая риск загрязнения.
Практический принцип проектирования — поддерживать рабочий объём смесителя в соответствии с наибольшей частой партией с запасом на подъём порошка и циркуляцию лопасти. При совместном использовании нескольких цветов время очистки должно входить в расчёт цикла. Если смена цвета занимает дольше, чем прогон диспергирования, многошпиндельный смеситель может стать узким местом, даже если скорость его лопасти достаточна.
Расчёты массы партии служат основой для определения размеров камеры смесителя и корректировки дозировки пигмента. <Как рассчитать вес впрыска в полиуретане> описывает расчёт массы впрыска для дозирования полиуретана.
Подбор дисперсионного модуля под вашу линию ПУ
В спецификации смесителя должна быть указана система дозирования. Стабильный контур диспергирования обычно включает буферную ёмкость для пасты или пигмента, низкосдвиговую рециркуляцию, регулирование уровня или массового расхода по замкнутому контуру и линию продувки, соответствующую растворителю, используемому в рецептуре. Если паста подаётся в многокомпонентную дозирующую машину, требуйте рецепта, в котором фиксируются состояние мешалки, время рециркуляции и партия, использованная для каждой колерованной партии. Это важно для прослеживаемости, поскольку проблемы с цветом проявляются медленнее, чем отклонения соотношения или давления.
Смену цвета следует задавать как последовательность, а не как отдельную метку клапана. Последовательность включает отсечку пасты, промывку растворителем, продувку воздухом и маршрут повторного использования или утилизации промывочной смеси. Хорошо спроектированный модуль может сократить это примерно до двух минут, но только если один и тот же моющий растворитель совместим со всеми потоками, а схема трубопроводов не имеет застойных участков. Если линия работает с высоковязкими пастами, перед принятием заявленного времени смены цвета уточните давление промывки и тракт подогретого растворителя.
Для эпизодических цветов меньший канал инжекционного типа обычно практичнее, чем принудительная очистка основного сосуда для диспергирования после каждого малого колерования. Многошпиндельный сосуд следует резервировать для часто используемых мастербатчей или труднодиспергируемых пигментов, а каналы добавок использовать для небольших, часто меняющихся колеров. Такое разделение защищает и качество диспергирования, и производственный график.
Пусконаладка и проверки ОТК
Проверяйте диспергатор на тех же партиях сырья и с тем же температурным профилем, что и в производстве. Испытание на воде доказывает вращение валов, но не доказывает смачивание пигмента или очистку стенок в наполненной ПУ-пасте. Используйте базовую партию для проверки низкоскоростного элемента, затем постепенно вводите пигмент, регистрируя скорость, силу тока, вакуум и температуру. Требуемое значение степени перетира должно исходить от поставщика пигмента или ПУ-системы, а не из общего заводского правила.
Простая группа критериев приёмки может включать: отсутствие видимых агломератов на образце, нанесённом на плёнку или отлитом, при согласованной толщине плёнки; вязкость в пределах контрольного окна поставщика через 24 часа; цветовое различие в пределах согласованного допуска после цикла хранения; время очистки и массу остатка в пределах запланированного цикла; и воспроизводимый цвет от партии к партии после трёх последовательных прогонов. Если пасту разбавляют позже, проверяйте цвет конечной детали при фактическом коэффициенте разбавления, а не только утверждайте концентрированную пасту. Это выявляет условия, которые проходят при нанесении концентрированного образца, но не проходят после финального дозирования.
Подбирайте смеситель под свою пасту, а не наоборот
Наиболее полезный запрос начинается с определения пасты, поскольку смеситель находится ниже по потоку от рецептуры и выше по потоку от точности дозирования. Укажите смоляную систему, тип и содержание пигмента, вязкость пасты при рабочей температуре, размер партии, частоту смены цвета, температурный лимит, доступный моющий растворитель и целевое значение степени перетира, которое необходимо выдерживать. На основе этих данных Haifeng Polyurethane Machinery может определить конфигурацию валов, охлаждение, вакуум, рецепт ПЛК и интерфейс канала добавок для производственной ячейки, а не начинать с типоразмера из каталога.
Свяжитесь с Haifeng Polyurethane Machinery по адресу Info@chinahaifeng.com или WhatsApp: 86 13566296633, указав приведённые выше сведения о смоле, пигменте, партии и разбавлении.
Часто задаваемые вопросы
Сколько валов нужно для пигментированной ПУ-смолы?
Отталкивайтесь от поведения у стенки, а не от произвольного количества валов. Если паста образует толстый пристенный слой или наполнитель оседает, обычным решением является медленный якорный или рамный вал со скребками для стенок плюс одна или две высокоскоростные диспергирующие лопасти. Один вал может быть достаточен для низковязких, легко смачиваемых пигментов в малых партиях. Обосновывайте дополнительный вал геометрией партии и кривой вязкости. Добавление вала без явной проблемы зазора у стенки или крутящего момента увеличивает энергопотребление, трудоёмкость очистки и затраты на обслуживание.
Заменяет ли многошафтное диспергирование динамический смеситель заливочной машины?
Нет. Сосуд для диспергирования или модуль пасты готовят стабильную колеровочную пасту или мастербатч. Смесительная головка дозирующей машины по-прежнему выполняет финальное смешение A/B и распределение впрыска. Они связаны, потому что изменение пасты меняет соотношение у заливочной головки, но одно не может заменить другое. Тщательно задайте интерфейс: вместимость буферной ёмкости, рециркуляцию, выбор рецепта и последовательность продувки необходимо согласовать между модулем диспергирования и дозирующей линией.
Какой диапазон вязкости подходит для многошафтного диспергатора?
Это зависит от конструкции вала, лопасти и резервуара. Типичные пастовые системы могут работать от нескольких тысяч мПа·с до значений, значительно превышающих диапазон обычного перемешивания; упомянутый выше существующий трёхканальный модуль добавок заявляет совместимость до 10 000 мПа·с для дозирования цветных паст или жидких добавок. Подтвердите крутящий момент и окружную скорость смесителя при вашей наибольшей рабочей вязкости, а не на воде. Также уточните, требуются ли вакуум или обогреваемые стенки. Один предел вязкости без скорости сдвига и температуры не является полной спецификацией.
Можно ли использовать один смеситель для нескольких цветов?
Да, если цвета упорядочены так, чтобы снизить перенос, а время очистки учтено в производственном плане. Наибольший риск — светлые оттенки после тёмных пигментов. Для частых цветов с малым объёмом больше смысла имеет отдельный небольшой канал для добавок или сменная вставка для пасты. Если основной аппарат используется для многих цветов, внимательно проверьте зазор скребка стенки, уплотнения вала и путь продувки, поскольку пигмент имеет свойство оседать в одних и тех же местах в каждом цикле. Не предполагайте, что промывка за две минуты подходит для любой последовательности пигментов, если поставщик не проверил фактическую пару.
Какой главный признак недостаточного диспергирования партии?
Самый ранний признак часто проявляется не в цвете жидкости. Он обнаруживается после разбавления или после цикла хранения в виде дрейфа цвета, точечных включений на поверхности или отлитой детали с рыхлыми полосами пигмента. Контрольный вытяжной мазок на гриндометре выявляет многие проблемы с агломератами до того, как партия покинет аппарат. Если паста проходит концентрированный вытяжной мазок, но готовая деталь показывает дрейф, проверьте степень разбавления и путь рециркуляции. Стабильная диспергированная паста может всё равно дать сбой, если пигмент смочен не полностью или если во время выгрузки возвращается осевший материал.
Если вам интересно, ознакомьтесь с этими статьями по теме:
SRIM Explained Structural Reaction Injection Molding Basics
Твердость по Шору A и по Шору D в полиуретане
Как рассчитать массу впрыска в полиуретане
Как изготавливают полиуретановые валки: от литья до отверждения
RRIM или RIM: какой процесс подходит для вашей конструкционной детали





