

Время выдержки в форме — одна из тех переменных, которые выглядят незначительными в таблице, но быстро накапливаются в цехе. Если форма остаётся занятой лишние 60 секунд сверх момента безопасного извлечения, затраты составляют не одну минуту на форму. Это одна минута, умноженная на каждую форму в обороте, на каждый цикл в смене и на каждую смену в графике.
Почему время выдержки в форме входит в уравнение объёма производства
Объём производства литейной или вспенивающей линии определяется не только номинальной скоростью заливки машины. Он определяется тем, сколько полных циклов комплект форм завершает за фиксированное время.
Время цикла формованной полиуретановой детали обычно включает:
- Заливку или инжекцию.
- Время крема и время подъёма для пенопласта или время гелеобразования для эластомеров.
- Выдержка до достижения деталью прочности в сыром состоянии.
- Извлечение из формы.
- Очистка формы, нанесение разделительного агента и закрытие формы.
Время извлечения из формы — это граница между двумя видами отказов. Если деталь извлекают слишком рано, она может деформироваться, разорваться или дать усадку. Если слишком поздно, форма простаивает, хотя могла бы уже снова заполняться. Поэтому производственная команда может платить дважды: один раз — за брак из-за раннего извлечения, другой — за потерянную производительность из-за позднего извлечения.
Окно между отверждением и извлечением определяется кинетикой реакции. Реакция изоцианата и полиола должна пройти достаточно далеко, чтобы нарастить молекулярную массу и плотность сшивки, и деталь смогла держать себя [1]. Точное окно зависит от системы, температуры, массы детали и конструкции формы, а не от фиксированного стандартного времени извлечения, напечатанного в общей таблице.
Цена слишком раннего извлечения из формы
Слишком раннее извлечение не всегда проявляется сразу. На линии деталь может выглядеть размерно стабильной, а затем «поплыть» после охлаждения или после 24 часов хранения. Эластичные детали могут пройти визуальный контроль и позже не выдержать проверки остаточной деформации сжатия или возврата упругости, потому что при извлечении сетка ещё не была полностью сформирована [2]. Вспененный формованный материал с недоразвитой внутренней структурой может продолжать подниматься, оседать или давать усадку после извлечения [3].
Слишком раннее извлечение также увеличивает повреждения при обращении. При извлечении из формы операторы прикладывают усилие, чтобы вынуть деталь, и слабое зелёное состояние превращает это усилие в разрывы, вмятины или растянутые облои. Ручное обращение даёт операторам ещё один повод держать детали в форме слишком долго, особенно когда они не уверены, достиг ли материал окна извлечения. Эта неопределённость создаёт скрытый запас между фактическим безопасным временем извлечения и запланированным временем извлечения.
В то же время сбои из-за раннего извлечения часто подрывают именно тот прирост выпуска, ради которого они допускались. Если экономия двух минут на форму даёт одну дополнительную бракованную деталь на десять циклов, завод может потерять больше на материале и доработке, чем выиграть на доступности форм. Цель — не самое короткое время извлечения, а самое короткое время извлечения, при котором доля дефектов остаётся неизменной.
Извлечение до того, как деталь достигла стабильной плотности сшивки, — распространённая первопричина размерного дрейфа и утяжин. Причины усадки пенополиуретана и способы её контроля охватывает рычаги рецептуры и температуры формы, позволяющие держать усадку под контролем.
Цена слишком позднего извлечения из формы
Позднее извлечение скрыть легче, чем раннее, потому что деталь обычно выглядит нормально. Потери проявляются как снижение загрузки: формы стоят закрытыми после того, как деталь уже могла быть извлечена.
Простой пример наглядно показывает эффект. Предположим, на линии восемь одноместных форм, а полный цикл составляет восемь минут, включая четырёхминутное безопасное ожидание извлечения. Каждая форма даёт 7,5 детали в час, то есть линия производит около 60 деталей в час. Если оператор добавляет двухминутный страховочный запас, цикл становится десять минут, выпуск падает до 48 деталей в час, и завод теряет 20 процентов производительности, не покупая никакого нового оборудования.
Этот двухминутный запас также расходует больше, чем время формы. Он дольше занимает машинную позицию, задерживает следующую заливку и может вывести многосекционную роторную линию из равновесия. На роторном носителе форм носитель не может перейти к следующей позиции, пока самая медленная позиция не завершит задачу. Поэтому позднее извлечение на одной позиции становится временем цикла всего носителя.
Позднее извлечение может создавать и проблемы качества другого рода. Некоторые термореактивные полиуретановые системы становится труднее чисто извлекать, если передержать их сверх определённого момента, потому что деталь даёт усадку на стержень или разделительный агент теряет эффективность. Длительное пребывание в форме может снизить гибкость планирования производства, поскольку комплект форм, занятый в чрезмерно осторожном цикле, недоступен для срочного заказа или переналадки на малую партию.
Решение добавить страховочный запас рационально, когда он снижает брак, но к нему следует относиться как к временному. Если команда не фиксирует фактическое окно извлечения, а со временем продолжает добавлять запас, линия может постепенно терять выпуск без единого видимого события отказа.
Что на самом деле определяет время выдержки в форме
Время извлечения из формы — зависимая переменная. Оно определяется материалом системы, температурой формы, геометрией детали и стабильностью оборудования.
Во-первых, система сырья. Быстро гелеобразующие системы с высокой активностью катализатора раньше достигают прочности, достаточной для извлечения, но они также сужают окно заливки и могут создавать следы течения или неполное заполнение. Медленные системы дольше остаются текучими и надёжнее заполняют крупные или сложные формы, но дольше держат форму занятой. Время извлечения нельзя выбирать в отрыве от этих свойств.
Во-вторых, температура формы. Более высокая температура формы обычно ускоряет отверждение и сокращает безопасное время извлечения, но только в пределах допуска системы. Слишком горячая форма может вызывать дефекты поверхности, внутренние напряжения или проблемы со вспениванием и газообразованием. Температуру необходимо контролировать равномерно по всей площади формы, а не только в одной точке датчика [1]. Неравномерная температура формы даёт неравномерное отверждение, поэтому оператор должен дождаться, пока самая холодная зона детали достигнет прочности, достаточной для извлечения.
В-третьих, геометрия и масса детали. Более тонкие сечения остывают и отверждаются быстрее, чем толстые. Время извлечения определяется самой медленной точкой детали — обычно самым толстым сечением или зоной, наиболее удалённой от контура регулирования температуры формы.
В-четвёртых, стабильность оборудования. Машина, которая дозирует соотношение компонентов в пределах ±0,3 процента во всём динамическом диапазоне, обеспечивает повторяемый экзотермический эффект и повторяемое окно извлечения. Машина, которая дрейфует на ±2 процента, может приводить к тому, что одни заливки отверждаются рано, а другие — поздно. Операторы реагируют на такую нестабильность тем, что держат каждую заливку дольше необходимого просто для надёжности.
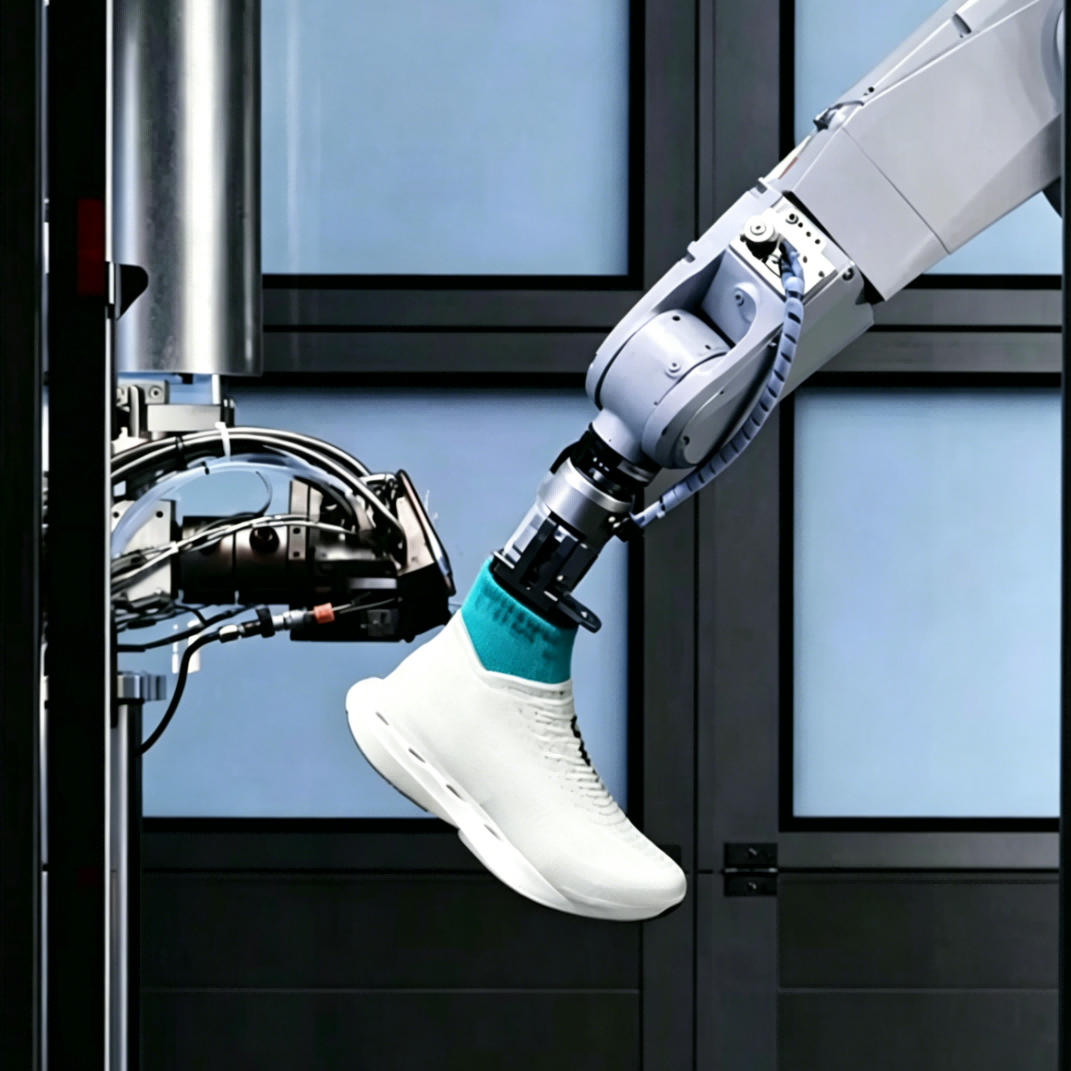
Эти факторы объясняют, почему время выдержки в форме нельзя скопировать с другого завода. Четырёхминутная выдержка, которая работает на одном производстве полиуретановых подошв, может быть небезопасной в другом цехе, где используется другой полиол, более крупная полость или более низкая температура формы.
Для формованных деталей точный вес впрыска — одна из переменных, определяющих, заполнится ли форма полностью до закрытия гель-окна. Как рассчитать массу впрыска в полиуретане охватывает расчёт и его влияние на надёжность цикла.
Как время выдержки в форме меняет расчёт объёма производства
Уравнение производительности для линии, ограниченной количеством форм, выглядит так:
деталей в час = (формы × 60) / время цикла в минутах
Формула предполагает одну полость на форму и не учитывает множитель для многогнездных форм. Чтобы учесть полости, умножьте результат на количество полостей.
Проще всего оценить изменение времени выдержки в форме, сравнив одну и ту же линию до и после. Например, если на линии двенадцать форм и время цикла 8,5 минуты, производительность составляет 12 × 60 / 8,5, или около 84,7 детали в час. Сокращение безопасной выдержки на 1,5 минуты уменьшает цикл до 7 минут и повышает производительность примерно до 102,9 детали в час. Дополнительные 18 деталей в час эквивалентны добавлению более двух форм в оборот без их покупки.
Но этот же расчёт помогает только в том случае, если сокращённое время выдержки реально. Сокращение времени без изменения материала, температуры или конструкции детали лишь увеличивает брак. Дополнительные 18 деталей в час исчезнут, если две из каждых ста деталей будут дорабатываться или отбраковываться из-за отклонений размеров, утяжин или плохой остаточной деформации сжатия [2].
Лучший подход — измерить три переменные, которые делают окно выдержки реальным:
- Прочность при извлечении.
- Стабильность размеров через 24 часа.
- Доля брака и доработки при новом времени выдержки.
Если эти переменные сохраняются, более быстрое время выдержки увеличивает производительность. Если они отклоняются, прежнее время выдержки было не буфером, а частью процесса.
Решения по оборудованию, которые безопасно сокращают время выдержки в форме
Оборудование может сократить время выдержки за счёт более стабильного отверждения, а не за счёт его обхода. Наиболее действенные рычаги — контроль температуры формы, повторяемость дозирования, обращение с формами и управление антиадгезивом.
Замкнутый контур регулирования температуры формы помогает, поскольку устраняет главный повод слишком долго держать детали в форме. Если оператор видит, что температура поверхности формы удерживается в узком диапазоне, решение об извлечении опирается на измеренное состояние, а не на догадку. Это особенно актуально для толстостенных эластомерных отливок, где центр детали должен отвердеть, а поверхность оставаться в пределах допуска.
Повторяемость дозирования важна по той же причине. Если соотношение A/B остаётся в пределах ±0,3 процента на протяжении производственного прогона, пик экзотермы и профиль гелеобразования остаются стабильными, а безопасное окно выдержки становится предсказуемым. Машина с повторяемым дозированием позволяет заводу планировать извлечение в фиксированное время без добавления запаса на разброс от впрыска к впрыску.
Конструкция носителей форм и смены форм также влияет на производительность при изменении времени выдержки. Роторный носитель форм не сокращает отверждение, но позволяет оператору выполнять извлечение, нанесение антиадгезива и подготовку формы на отдельных станциях, пока остальные формы продолжают отверждаться. Это снижает давление в пользу преждевременного извлечения детали только потому, что оператору нужно начать следующий цикл.
В Haifeng одним из самых наглядных примеров стала линия подрельсовых прокладок в Хэбэе. Компактная разъёмно-модульная роторная дисковая система с прецизионным заливочным соплом и замкнутым контуром регулирования температуры формы подняла суточную производительность примерно с 80 прокладок до более чем 200. Прирост дало не сокращение времени отверждения, а более стабильное достижение каждой деталью состояния готовности к извлечению и более быстрое продвижение формы через станцию. Та же закономерность применима к подошвам, эластомерным роликам и деталям из конструкционного пенопласта, как только окно выдержки понято.
Решение об извлечении для литьевых эластомеров связано со всей последовательностью от заливки до отверждения, включая температуру формы и постотверждение. Как изготавливают полиуретановые валки: от литья до отверждения охватывает процесс этап за этапом.
Если расчёт по циклу не сходится, отправьте текущий вес отливки, количество форм и целевой суточный выпуск на info@chinahaifeng.com или напишите в WhatsApp на 86 13566296633. Технолог поможет проверить, можно ли сдвинуть время раскрытия формы без роста брака.
Практический чек-лист по времени выдержки в форме
Прежде чем менять время раскрытия формы, пройдите эту последовательность:
- Зафиксируйте текущую структуру цикла: время заливки, время отверждения, время раскрытия формы, время открытия/закрытия формы.
- Измерьте температуру формы в зоне, которая отверждается медленнее всего, а не только у впускного отверстия.
- Проведите испытание на извлечение при предлагаемом сокращённом времени раскрытия формы и проверьте прочность неотверждённой детали, качество поверхности и стабильность размеров через 24 часа.
- Подсчитайте брак и объём переделок как при текущем, так и при предлагаемом времени раскрытия формы.
- Сопоставьте прирост выпуска от сокращения времени раскрытия формы с капитальными затратами на дополнительных формы или гнёзда.
- Закрепляйте новое время раскрытия формы только после того, как показатели качества останутся стабильными на протяжении как минимум трёх смен.
Стабильный выпуск обеспечивает воспроизводимое окно раскрытия формы, а не более короткое число, записанное в маршрутном листе.
Нужна помощь в сокращении времени раскрытия формы? Отправьте текущую структуру цикла, геометрию детали и материал системы на info@chinahaifeng.com или в WhatsApp 86 13566296633. Мы ответим предложениями на уровне процесса, а не брошюрой.
Часто задаваемые вопросы
Каково реалистичное время выдержки в форме для формованного полиуретанового пенопласта?
Универсального ответа нет. Формованная подошва из пеноматериала при контролируемой температуре формы может извлекаться за 3–6 минут, тогда как толстостенная конструкционная деталь из пеноматериала может требовать существенно больше времени. Реалистичное время раскрытия формы — это время, при котором деталь обладает достаточной прочностью неотверждённой заготовки, чтобы её можно было перемещать без деформации, и после остывания проходит проверки размеров.
Можно ли сократить время выдержки в форме, снизив температуру формы?
Обычно всё наоборот. Снижение температуры формы замедляет реакцию и, как правило, удлиняет безопасное время раскрытия формы. Повышение температуры формы сокращает время раскрытия формы вплоть до температурного предела системы, но чрезмерный нагрев может вызвать дефекты поверхности и внутреннее напряжение. Температура должна оставаться в пределах диапазона, рекомендованного для данной системы материала.
Всегда ли более быстрое извлечение из формы увеличивает объём производства?
Только если брак не возрастает. Ускоренное извлечение повышает доступность формы, но если детали извлекаются слишком рано, предприятие может потерять дополнительный выпуск из-за переделок, размерного дрейфа или возвратов от заказчиков. Выпуск растёт, когда время раскрытия формы сокращается до реальной безопасной точки извлечения, но не ниже неё.
Как понять, что деталь готова к извлечению из формы?
Простая проверка на месте — извлечь пробную деталь и измерить её после остывания и через 24 часа. На детали не должно быть разрывов поверхности, утяжин, чрезмерного растяжения облоя или измеримых изменений размеров. Для многих формованных деталей из пеноматериалов и эластомеров безопасная точка извлечения также соответствует состоянию, когда деталь ещё тёплая, но уже не удерживает полностью тепло экзотермической реакции.
Существует ли универсальное время выдержки в форме для всех полиуретановых деталей?
Нет. Время раскрытия формы должно разрабатываться для конкретной формы, геометрии детали и системы материала. Точный контроль температуры формы и прецизионное дозирование делают окно воспроизводимым, но каждая линия всё равно должна подтвердить кратчайшее безопасное время извлечения в рамках собственного процесса.
Источники
[1] G. Oertel, ред., Polyurethane Handbook, 2-е изд. Мюнхен: Hanser, 1994.
[2] ASTM D3574-17, Стандартные методы испытаний гибких ячеистых материалов — блочных, склеенных и формованных уретановых пенопластов. ASTM International, 2017. https://www.astm.org/d3574-17.html
[3] ISO 845:2006, Ячеистые пластмассы и резины — определение кажущейся плотности. Международная организация по стандартизации, 2006. https://www.iso.org/standard/39408.html
Если вам интересно, ознакомьтесь с этими статьями по теме:
Измерение упругости пенополиуретана: практическое руководство по испытаниям
Что такое полужесткий пенополиуретан
Как рассчитать массу впрыска в полиуретане





