

En una línea de colada, el extendedor de cadena no es un aditivo menor. Si una planta cambia de MOCA a BDO sin modificar la temperatura del componente B y la relación de mezcla, el resultado suele ser un lote desechado: piezas demasiado blandas, que gelifican demasiado lentamente o llenas de alarmas de dosificación. El extendedor de cadena adecuado, en cambio, marca la diferencia entre una pieza estable y desmoldable y un rechazo pegajoso y poco curado.
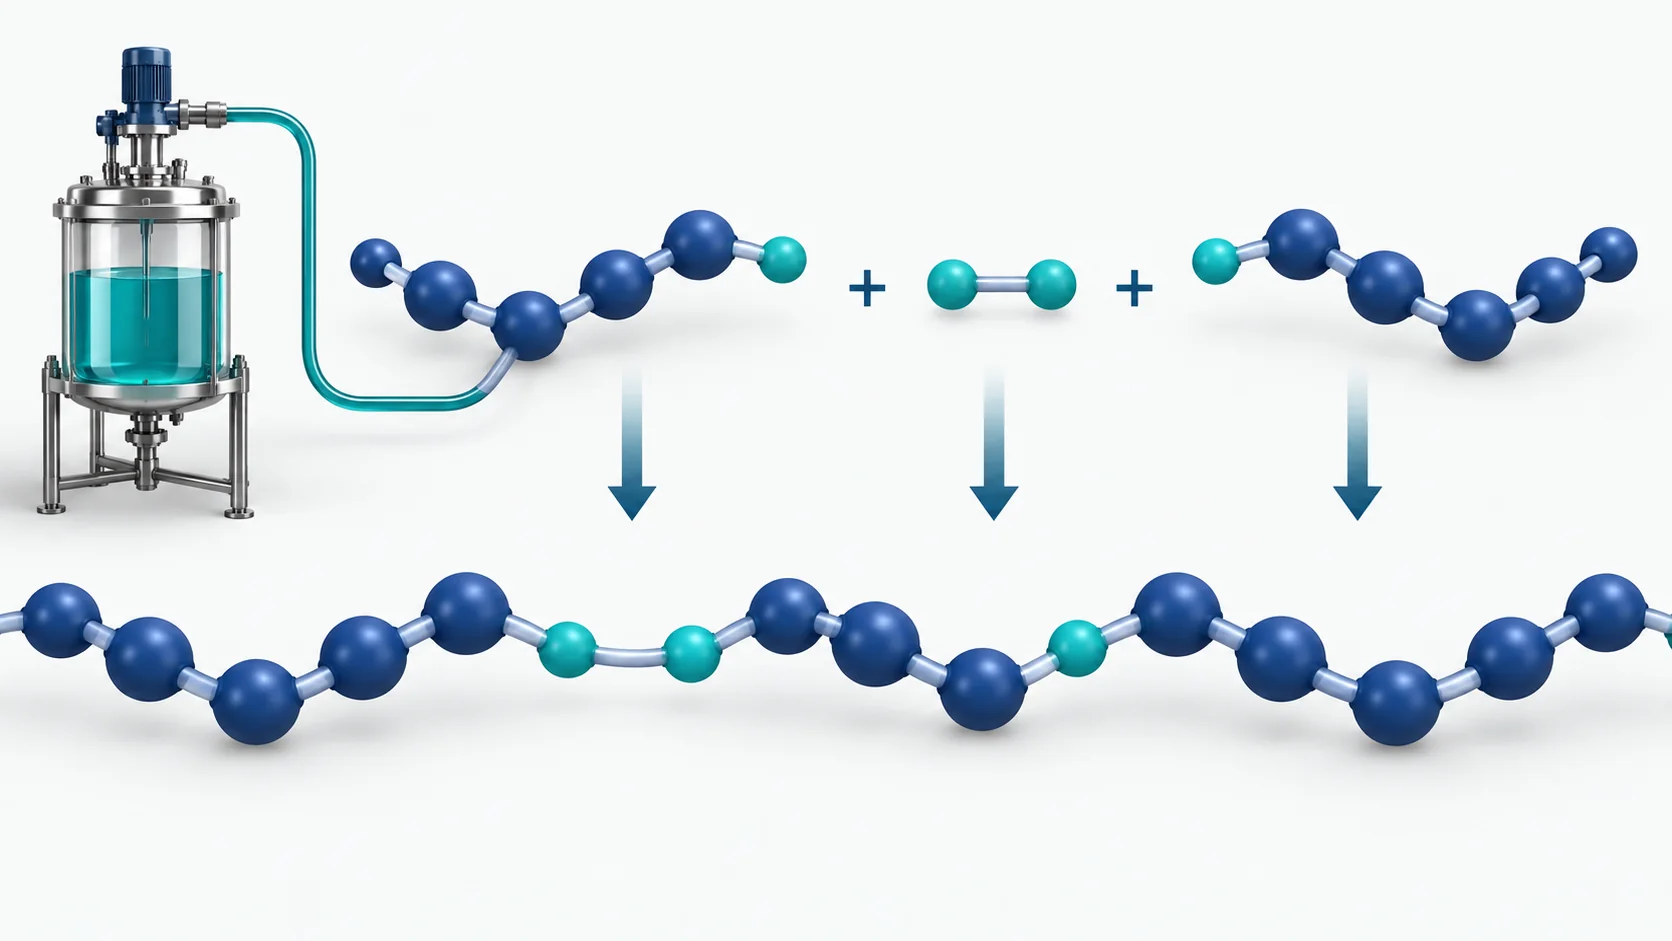
Los extendedores de cadena son compuestos de bajo peso molecular —normalmente diaminas o dioles— que se añaden al componente B para reaccionar con los grupos isocianato del prepolímero. Alargan la cadena polimérica y, lo más importante, forman los segmentos duros que determinan la dureza, el módulo, la resistencia al desgarro y la deformación permanente por compresión. No son reticulantes, aunque el lenguaje de procesamiento a menudo confunde ambos conceptos.
Por qué los extendedores de cadena controlan la dureza y la procesabilidad
Los extendedores de cadena cumplen dos funciones a la vez. Aumentan el peso molecular mediante la formación de enlaces uretano o urea y elevan la fracción de segmentos duros que determina la rigidez. Un mayor contenido de segmentos duros suele elevar la dureza y mejorar las propiedades de tracción y desgarro, pero también hace que la mezcla reactiva sea más viscosa y más exotérmica. Si el cabezal de mezcla no puede lograr una mezcla homogénea a la temperatura requerida, los segmentos duros se forman de manera irregular y la pieza falla en servicio mucho antes de que un ensayo de durómetro detecte el problema.
El fuerte enlace de hidrógeno entre los segmentos duros produce la separación de fases mecánicamente eficaz que confiere a los elastómeros colados sus propiedades de soporte de carga y de resistencia al desgarro [1].
Un reticulante, en cambio, crea puntos de ramificación mediante funcionalidad trifuncional o superior. La densidad de reticulación afecta a la deformación permanente por compresión, la resistencia a disolventes y la estabilidad térmica. Los extendedores de cadena son abrumadoramente lineales o de baja funcionalidad; por eso notaciones como MOCA y BDO aparecen en las formulaciones del lado del endurecedor y no como componente poliol del lado de la resina.
Extendedores de cadena amínicos: MOCA y alternativas a las diaminas
Establezca las temperaturas de fusión, mantenimiento y línea caliente del MOCA a partir de la TDS/SDS del grado real y de la receta de prepolímero aprobada. Confirme el suministro totalmente líquido en todo el recorrido del material. Un rango nominal de ajuste de la máquina de 90–115 °C no garantiza que todos los grados de MOCA estén fundidos en todo ese rango. Configure el BDO y otros endurecedores según sus propios requisitos de material, dentro de la capacidad nominal del equipo.
Dado que el MOCA es un sólido clasificado como peligroso para la salud, su manipulación requiere fundidores cerrados, extracción localizada, líneas de transferencia encamisadas y una limpieza y orden estrictos. Esa carga operativa es una de las razones por las que se utilizan en su lugar diaminas aromáticas líquidas como la DMTDA (dimetiltiotoluendiamina) y la DETDA (dietiltoluendiamina). Eliminan el paso de fusión, permiten temperaturas del componente B más bajas y siguen proporcionando durezas de medias a altas con mejor fluidez en moldes complejos. La contrapartida suele ser una ventana de reactividad diferente y, en algunas formulaciones, un rendimiento dinámico ligeramente inferior al de un sistema de MOCA bien procesado.
Extendedores de cadena dioles: BDO, HQEE y opciones alifáticas
El 1,4-butanodiol (BDO) es el extendedor de cadena diol alifático más común en la producción de elastómeros colados. Es un líquido de baja viscosidad fácil de dosificar y que se mezcla rápidamente con prepolímeros a base de MDI o NDI. El BDO suele producir elastómeros de menor dureza que el MOCA, pero con mayor resiliencia y alargamiento, buena resistencia a la hidrólisis y una pieza más blanda y flexible. Esto hace que el BDO sea atractivo para aplicaciones dinámicas como rodillos, juntas y piezas que necesitan flexión repetida sin agrietarse.
El HQEE (éter bis(2-hidroxietílico) de hidroquinona) es un diol aromático que ofrece una vía intermedia. Es sólido a temperatura ambiente, por lo que su componente B también debe calentarse —habitualmente en torno a 90–110 °C—, pero puede producir elastómeros duros y de altas prestaciones con mejores propiedades dinámicas que el BDO en determinadas formulaciones. Las diaminas alifáticas como la IPDA (isoforondiamina) también aparecen en sistemas de isocianato alifático estabilizados a la luz, aunque su reactividad y exigencias de manipulación difieren radicalmente de las de los endurecedores aromáticos convencionales.
Criterios de selección de extendedores de cadena para poliuretano colado
La selección debe comenzar por el objetivo de propiedades, no por el nombre del endurecedor. La primera pregunta es qué debe hacer la pieza: mantener un rango de dureza, resistir la abrasión, recuperarse tras la compresión, sobrevivir al agua caliente o mantenerse transparente bajo UV. La segunda pregunta es qué puede procesar de forma fiable la línea: qué temperaturas del componente B son alcanzables, si el cabezal de mezcla puede manejar la viscosidad y si el tiempo de vida útil deja suficiente margen para el llenado del molde.
| Extendedor de cadena | Clase | Temperatura típica del componente B | Efecto típico sobre las propiedades | Implicación principal para el equipo |
|---|---|---|---|---|
| MOCA | Diamina aromática | Condiciones de fusión/mantenimiento específicas del grado según la TDS real del material, dentro de la capacidad nominal configurada del equipo | Alta dureza, resistencia al desgarro y a la deformación permanente por compresión | Tanque calentado, líneas encamisadas, manipulación cerrada |
| DMTDA / DETDA | Diamina aromática | 25–50 °C | Dureza de media a alta, mejor fluidez en el molde | Menor carga térmica, preparación de fusión más sencilla |
| BDO | Diol alifático | 25–50 °C | Menor dureza, alta resiliencia y alargamiento | Control de temperatura sencillo, moldeo rápido |
| HQEE | Diol aromático | Aproximadamente 90–110 °C | Alta dureza con buenas propiedades dinámicas | Lado B calentado, similar a la configuración con MOCA |
| IPDA | Diamina alifática | Depende de la formulación | Potencial de estabilidad a la luz, reactividad diferente | Control estricto de humedad y temperatura |
La elección rara vez se resuelve optando por la opción de mayor dureza. Un sistema más duro suele implicar una vida útil más corta y un mayor exotermia. Si el molde es grande, una diamina aromática rápida puede gelificar antes de completarse el llenado; si la pieza es fina, un sistema blando con BDO puede necesitar un curado más prolongado o un poscurado para alcanzar la estabilidad dimensional. Este tipo de optimización debe hacerse con una revisión completa del perfil de reacción, y no con una sola lectura de Shore.
La dureza final se verifica con un durómetro según los métodos ISO 868 o ASTM D2240 [2], [3]. El método de ensayo es importante porque las lecturas cambian con el espesor de la probeta, la temperatura y la geometría del pie del indentador. Una selección de extensor de cadena basada únicamente en la ficha técnica del proveedor —sin comprobar el mismo método de ensayo en la pieza real— a menudo genera un lote fuera de especificación.
La dureza es donde la elección del extensor de cadena se hace visible en la pieza acabada. Dureza Shore A frente a Shore D en poliuretano covers how durometer readings should guide your formulation target before you lock in a curative.
Requisitos de equipo para el cambio MOCA/BDO
Establezca las temperaturas de fusión, mantenimiento y línea caliente del MOCA a partir de la TDS/SDS del grado real y de la receta de prepolímero aprobada. Confirme el suministro totalmente líquido en todo el recorrido del material. Un rango nominal de ajuste de la máquina de 90–115 °C no garantiza que todos los grados de MOCA estén fundidos en todo ese rango. Configure el BDO y otros endurecedores según sus propios requisitos de material, dentro de la capacidad nominal del equipo.
When both curatives must run on one line, the equipment should support MOCA/BDO switching: separate or switchable temperature zones, a two-component metering system with dynamic accuracy within ±0.3% of full range, and vacuum degassing below about −0.095 MPa for dense, bubble-free parts. These are not brochure features; they are the operational requirements that determine whether the same machine can make a hard MOCA roller in the morning and a resilient BDO seal in the afternoon. On the equipment side, stored ratio presets for MOCA formulas often begin around 100:9–12 and for BDO around 100:3–6; these are starting points, not universal recipes.
On a dual-curative cast line, tank temperature and mix ratio are not the only variables. Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado covers the full casting-to-cure sequence for roller production with MOCA and BDO formulas.
Shot weight also changes when moving between curatives because mixed density and fill pattern depend on the formulation and mold temperature.
Shot weight changes when you move between aromatic diamine and aliphatic diol curatives. Cómo calcular el peso de dosificación en poliuretano covers the calculation sequence for mold filling and mixed density.
If you are currently selecting between MOCA, DMTDA, BDO, or HQEE, send your target Shore A/D range, current tank temperature, and shot weight to info@chinahaifeng.com. A quantified review should identify whether the bottleneck is in the mixing head, the metering pump, or the temperature control loop before you commit to a formula change.
Obtenga una recomendación de equipos a nivel de proceso
Zhejiang Haifeng Automation Equipment Co., Ltd. builds two-component and multi-component casting machines with independent tank temperature control, MOCA/BDO switching, and dynamic metering within ±0.3%. For a chain-extender-related machine review, contact info@chinahaifeng.com or WhatsApp: 86 13566296633. Provide the curative type, target hardness, mold size, and estimated shot weight, and we will recommend the lowest-risk tank, pump, and mixing-head configuration for your line.
Preguntas frecuentes
¿Cuál es la diferencia entre un extendedor de cadena y un reticulante en el poliuretano?
A chain extender is typically a short-chain diol or diamine that reacts with isocyanate groups to extend linear chains and increase hard-segment content. A crosslinker has three or more reactive groups and creates chemical branch points. In practice, chain extenders mainly control hardness and dynamic properties; crosslinkers mainly control network density, compression set, and solvent/thermal resistance.
¿Por qué el MOCA se procesa a 90–115 °C mientras que el BDO se procesa a 25–50 °C?
MOCA is a solid at room temperature and must be melted to a stable low-viscosity state for accurate metering. BDO is a liquid at those lower temperatures and can be metered without the same heat load. The exact set point depends on material purity, pump design, and line insulation [4].
¿Puedo cambiar entre MOCA y BDO en la misma máquina de colada?
Yes, if the machine has separate or switchable B-side temperature control, jacketed or solvent-flushable lines, and a metering system that can adjust the mix ratio. Without those provisions, cross-contamination, cold spots, and ratio drift can occur. The cleanest arrangement is a two-component system with separate tanks and automatic cleaning.
¿Cómo afecta la elección del extendedor de cadena a la dureza Shore A y Shore D?
Higher hard-segment content generally raises hardness, but the actual reading depends on test method, sample thickness, and cure state. Durometer testing under ISO 868 or ASTM D2240 provides a comparable number only when the same method and conditioning are used [2], [3].
¿Qué extendedor de cadena es mejor para piezas resistentes a la hidrólisis?
There is no single best choice. Polyol backbone, isocyanate type, and curative all contribute. BDO-based formulations are often paired with hydrolysis-resistant polyol backbones in water-contact applications, but the full system must be specified; the chain extender alone does not determine hydrolysis resistance. The relative property trade-offs of diamine and diol curatives are compared in [5].
Referencias
[1] G. Oertel, Ed., Polyurethane Handbook: Chemistry – Raw Materials – Processing – Application – Properties, 2.ª ed. Múnich, Alemania: Hanser Publishers, 1994.
[2] ISO 868:2003, Plásticos y ebonita — Determinación de la dureza por indentación mediante un durómetro (dureza Shore). Geneva, Switzerland: International Organization for Standardization, 2003.
[3] ASTM D2240-15, Standard Test Method for Rubber Property—Durometer Hardness. West Conshohocken, PA, USA: ASTM International, 2015.
[4] U.S. Environmental Protection Agency, “4,4′-Methylenebis(2-chloroaniline) (MOCA) Hazard Summary.” Washington, DC, USA, Jan. 2000.
[5] C. Hepburn, Polyurethane Elastomers, 2nd ed. London, U.K.: Elsevier Applied Science, 1992.
Si te interesa, echa un vistazo a estos artículos relacionados:
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Causas de la contracción en la espuma de poliuretano y cómo controlarla
¿Qué es la espuma de poliuretano proyectada? Composición y aplicación
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural





