

Una celda de respaldo de espuma para alfombras de automoción se especifica partiendo de la pieza acabada, no de la producción nominal de una máquina. El recorte del sustrato, el espesor y la densidad objetivo de la espuma, el peso de la dosificación, la ventana de curado, la fuerza de desmoldeo y la tolerancia de recorte definen la secuencia. Si la unidad de dosificación y el utillaje se seleccionan antes de fijar esos datos de entrada, el resultado suele ser una máquina sobredimensionada o un ciclo que no puede mantener la tolerancia. La decisión clave es tratar la celda como un solo proceso: dosificación, mezcla, vertido, manipulación del sustrato, curado, desmoldeo y acabado.
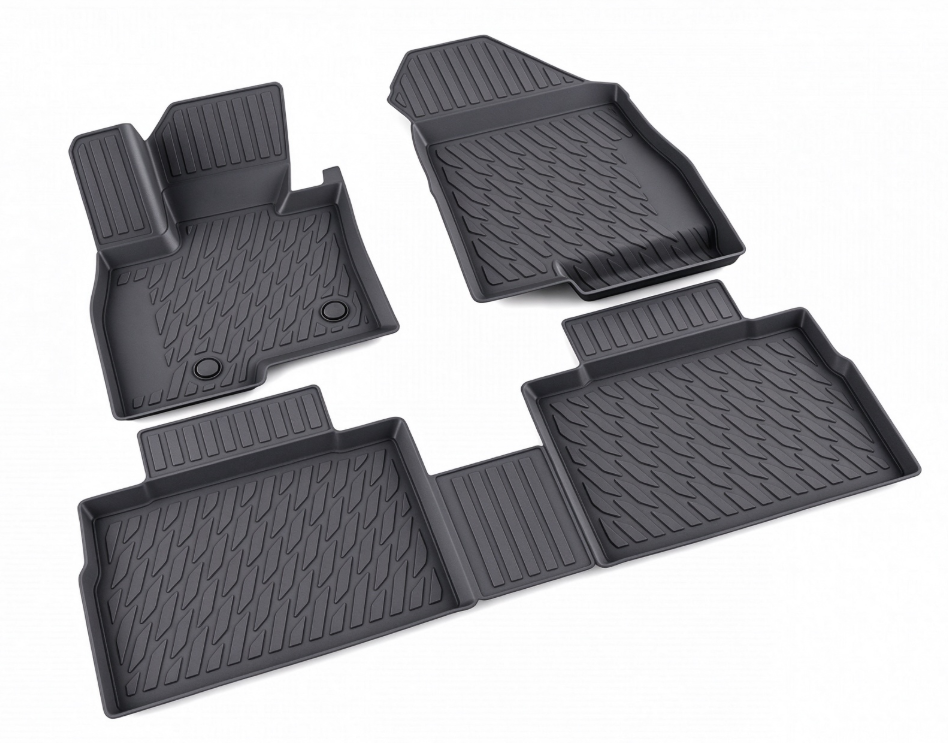
Empiece por el recorte acabado y la capa de espuma
Comience confirmando el recorte de alfombra que entra en la celda y la capa de espuma que debe salir de ella. La anchura, la longitud y el rizado del recorte, el tratamiento superficial y si llega en rollo o en piezas precortadas afectan todos al diseño. El lado de la espuma añade espesor, densidad, contenido de celdas abiertas, deformación permanente por compresión y cualquier requisito de llama o acústico.
No especifique primero la producción de una máquina. Especifique primero el registro de la pieza.
| Dato de especificación | Qué confirmar | Por qué cambia la celda |
|---|---|---|
| Tamaño y forma del recorte | Ancho y longitud de corte de la pieza de alfombra terminada o del rollo | Define el volumen de vertido, el tamaño del utillaje y el paso del transportador |
| Espesor de la espuma | Tolerancia nominal y admisible tras el recorte | Define el rango de peso de disparo y la resolución de dosificación |
| Densidad de la espuma | Objetivo en kg/m³ | Convierte el volumen en una masa de disparo repetible |
| Estado del sustrato | Temperatura, humedad, tratamiento desmoldeante, altura del pelo | Modifica la ventana de precalentamiento y adherencia |
| Requisito de recorte | Limpieza de bordes, troquelado o control del borde del rollo | Añade una estación de recorte y un método de registro |
| Controles de calidad | Masa, espesor, adherencia, contracción, olor, pérdida acústica | Define los puntos de muestreo y las reglas de rechazo |
La misma química de espuma puede fallar con un pelo de alfombra o un pretratamiento diferentes. Por eso, la muestra del sustrato debe incorporarse al proyecto antes de que se fije el concepto del transportador.
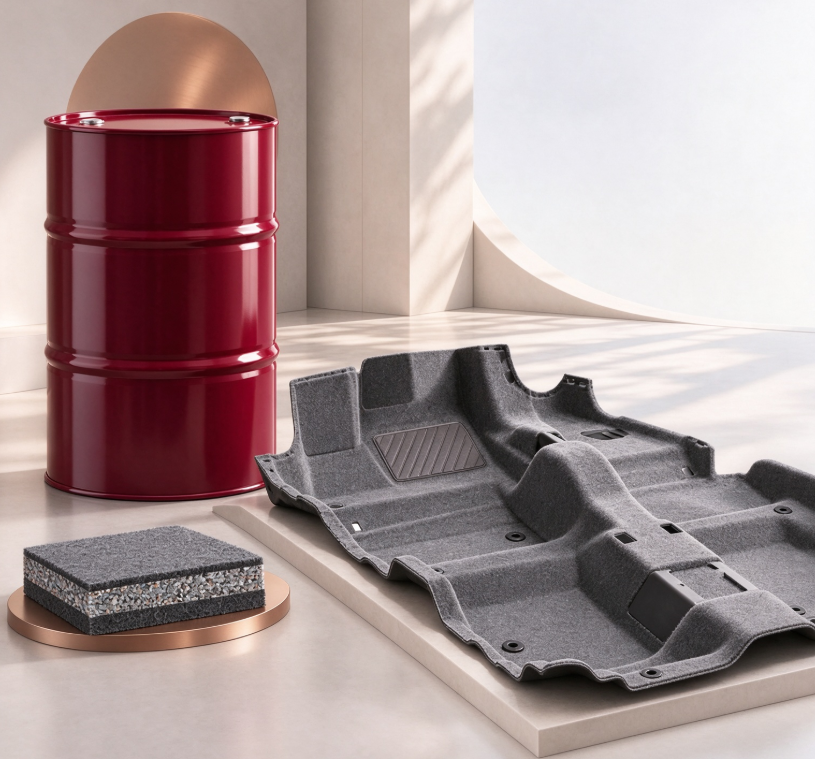
Ajuste la dosificación y la mezcla a la fórmula del respaldo de la alfombra
Los sistemas de respaldo de alfombra suelen incluir poliol con carga, isocianato, agua u otro agente espumante y, en ocasiones, una corriente de aditivo independiente. La máquina debe mantener la proporción a lo largo de todo el disparo, no solo en un punto de calibración. Una formulación con carga puede segregarse en el tanque o modificar la presión de recirculación, por lo que el control de temperatura, la agitación y el diseño de la línea de retorno importan tanto como la capacidad nominal de la bomba.
El peso de disparo previsto es el siguiente punto fijo. Se obtiene a partir del volumen de espuma acabada y la densidad objetivo, con un margen para recorte, rebabas y material residual en la cámara de mezcla. Una vez establecida esa cifra, la máquina puede dimensionarse para los gramos por segundo y el tiempo de ciclo requeridos. Seleccionar una unidad de dosificación antes de conocer el peso de disparo suele obligar al utillaje y a la sección de curado a adaptarse a la restricción equivocada.
La planificación del peso de inyección es el punto donde muchas especificaciones de líneas de respaldo de alfombras fallan. <Cómo calcular el peso de dosificación en poliuretano> abarca el método de cálculo y las variables del proceso que modifican el resultado.
Para celdas de gran volumen, conviene especificar una dosificación servo con lazo cerrado y monitorización de la relación, porque una pequeña deriva cambia la densidad de la espuma y la adhesión. Para celdas de menor volumen o de desarrollo, puede ser aceptable una máquina más sencilla si la fórmula tiene una ventana de procesamiento amplia. La decisión depende de la sensibilidad de la fórmula, no de una postura comercial.
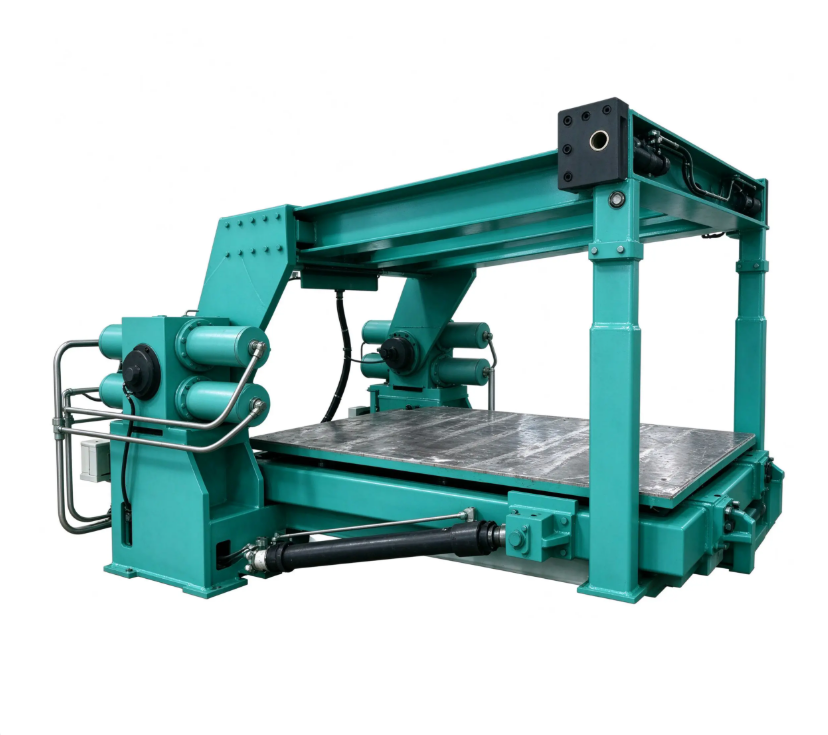
Diseñe el recorrido del sustrato en torno a la tensión y la impregnación
El sustrato de alfombra debe mantenerse plano y estable desde el desenrollado hasta el vertido. El material en rollo necesita una tensión controlada para que la espuma no se aplique sobre un objetivo en movimiento. Los recortes precortados necesitan un posicionamiento constante respecto al patrón de vertido para que la espuma no se desplace hacia una zona de recorte posterior.
Dos disposiciones cubren la mayoría de los programas automotrices. Una celda indexada maneja recortes de alfombra discretos y permite un útil o una prensa más robustos para el curado de la espuma. Una celda continua maneja productos en rollo de gran anchura y se basa en la velocidad de la cinta, el recorrido del cabezal mezclador y el curado posterior para mantener uniforme la capa de espuma. La elección depende del formato del recorte y del volumen anual, no de la disponibilidad de máquinas.
En cualquiera de las dos disposiciones, el utillaje debe sujetar la alfombra sin aplastar el pelo ni permitir que el sistema líquido se filtre a través de un respaldo poroso. El vacío, las abrazaderas de borde o una cinta con recubrimiento antiadherente son habituales, pero el método correcto depende del sustrato. La impregnación es el resultado crítico del proceso: la espuma debe entrar en contacto con la superficie de la alfombra mientras la mezcla aún puede fluir, antes de que termine el tiempo de crema y aumente la viscosidad.
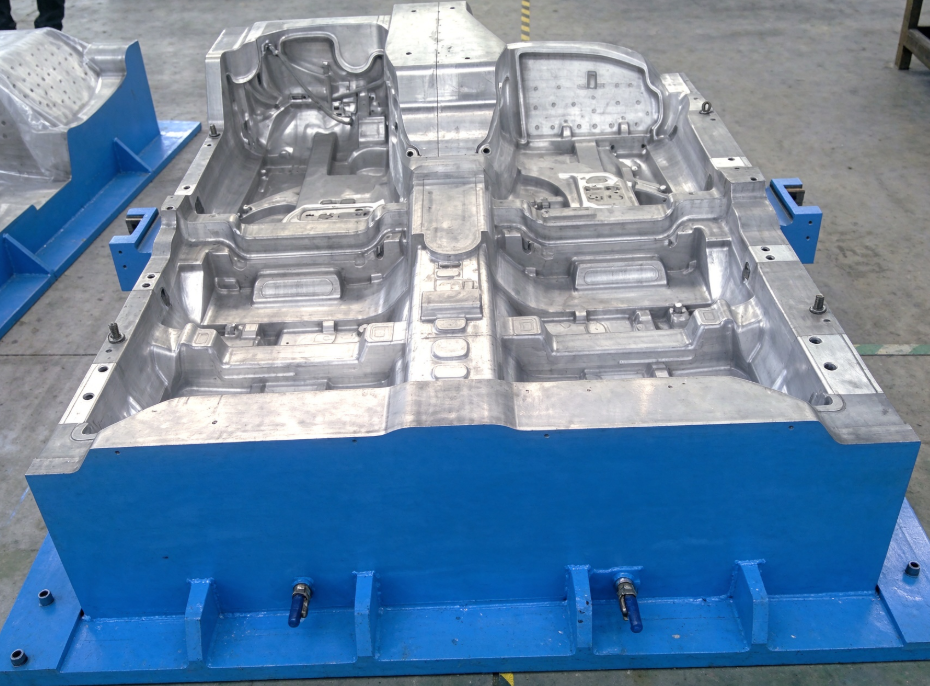
Secuencie vertido, curado, desmoldeo y recorte como un solo ciclo
El patrón de vertido forma parte de la especificación de la celda. Un cabezal mezclador de recorrido puede distribuir el material en forma de serpentina, empezando por el perímetro o en puntos, pero el patrón debe coincidir con la forma del recorte y con la ventilación. El objetivo es una cobertura total sin atrapar aire ni empujar el líquido más allá del borde de la espuma.
El tiempo de crema y el tiempo de crecimiento definen a continuación la ventana de manipulación disponible. Si el desmoldado se produce demasiado pronto, la espuma puede desgarrarse o pegarse. Si se produce demasiado tarde, se pierde tiempo de ciclo y el respaldo puede haber desarrollado ya suficiente adhesión como para dificultar el desmoldeo.
El tiempo de crema y el tiempo de crecimiento establecen la ventana para la impregnación y el contacto con el sustrato antes de que la espuma desarrolle suficiente viscosidad para resistir el flujo. <El papel del tiempo de subida en el espumado de poliuretano> abarca cómo interactúan la formulación y el control de temperatura con esa sincronización.
La fuerza de desmoldado, el desmoldeante y el registro de recorte deben especificarse conjuntamente. Una pieza que se desmoldea limpiamente a una temperatura puede desgarrar el respaldo a otra. La estación de recorte debe posicionarse a partir del borde de la alfombra o de un elemento del utillaje, no de una línea de espuma que puede desplazarse durante el curado.
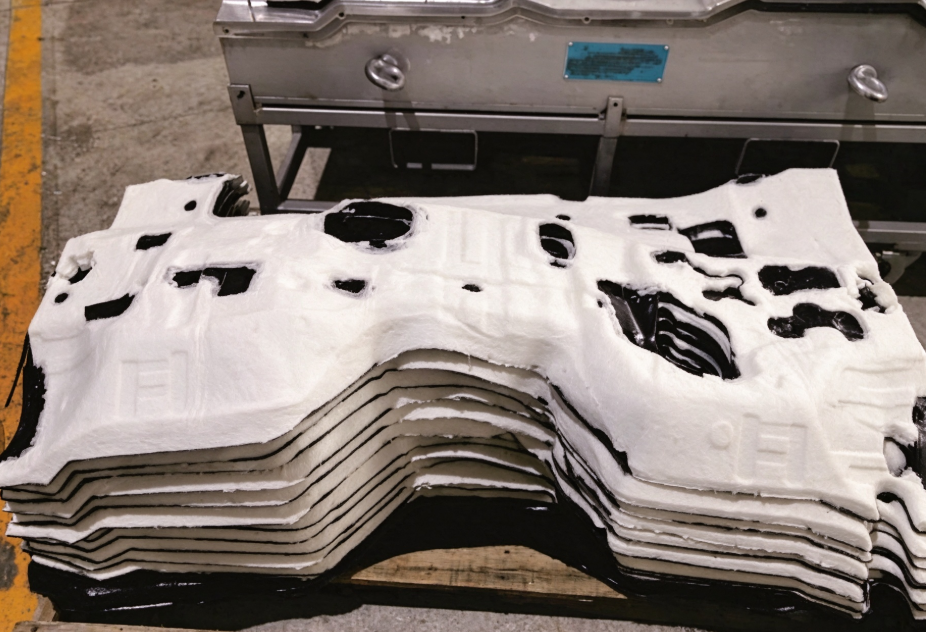
Especifique controles, alarmas e interfaces de servicios
El paquete de control debe registrar la receta, las temperaturas de los componentes, las presiones, la masa de inyección y cualquier desviación de la relación. En una línea automotriz, la trazabilidad normalmente significa que la celda debe almacenar al menos la receta, la inyección y el historial de alarmas de cada lote. Es posible que una máquina autónoma que dosifica con precisión pero no registra nada no satisfaga una auditoría de un OEM.
Las alarmas deben situarse en los puntos de fallo que importan para la pieza. El nivel bajo del tanque, la presión alta del filtro, el fallo de recirculación, la desviación de la relación y el bloqueo del cabezal mezclador son más útiles que una larga lista de alarmas genéricas. Cada alarma debe tener una respuesta definida, porque un operario no puede investigar cada señal durante la producción.
Haifeng Polyurethane Machinery suministra máquinas de espumado de alta presión con dosificación servo en lazo cerrado y almacenamiento de recetas para aplicaciones de interiores automotrices. Las bibliotecas suministradas almacenan múltiples fórmulas para que un cambio en el grado de alfombra o en la densidad de la espuma pueda realizarse sin volver a introducir los parámetros del proceso desde un registro en papel.
El espacio para los servicios también debe fijarse con antelación: la alimentación eléctrica, el aire comprimido, el agua de refrigeración o la capacidad del enfriador y la extracción de cualquier vapor de agente espumante deben confirmarse con respecto a la química seleccionada. Añadir un conducto de extracción después de instalar la cinta transportadora cuesta más que dejar previsto un canal de servicios.
Realice una prueba de producción antes de fijar la celda
La especificación no está completa hasta que una prueba de producción confirme que la celda planificada produce la pieza terminada. La prueba debe usar el sustrato de alfombra real y la fórmula de producción, no una muestra de espuma genérica. Si el sustrato no ha sido homologado para el programa, la prueba sigue siendo un ejercicio de selección preliminar.
Mida la masa de espuma, el espesor, la densidad, la adhesión, la deformación permanente por compresión y la estabilidad dimensional en suficientes piezas como para observar la variación entre ciclos. Incluya la operación de recorte y apilado, porque una pieza puede superar las pruebas de espuma y aun así fallar en el paso final de presentación o embalaje.
| Elemento de prueba | Criterio de aceptación |
|---|---|
| Masa de inyección | Dentro de la tolerancia calculada en al menos 20 inyecciones consecutivas |
| Espesor de la espuma | Dentro de la tolerancia del plano en puntos de medición fijos |
| Adhesión | Sin separación limpia del reverso de la alfombra según el método de despegue acordado |
| Estabilidad dimensional | Sin curvatura de bordes ni merma por encima del margen de recorte |
| Desmoldeo y liberación | Sin desgarros, pegajosidad ni daños visibles en el reverso |
| Tiempo de ciclo | Cumple las piezas por hora previstas, incluido el tiempo del operario |
Las comprobaciones dimensionales no deberían limitarse al espesor nominal, porque la contracción posterior al curado puede separar el reverso del borde de la alfombra o alterar el registro del recorte. <Causas de la contracción en la espuma de poliuretano y cómo controlarla> abarca las variables que impulsan la contracción y los puntos de control que hay que vigilar.
Cualquier elemento de prueba fallido debería dar lugar a un cambio de proceso, una corrección del utillaje o un ajuste de dosificación antes de la aceptación. Superar una prueba solo a baja velocidad no habilita una célula de alto volumen.
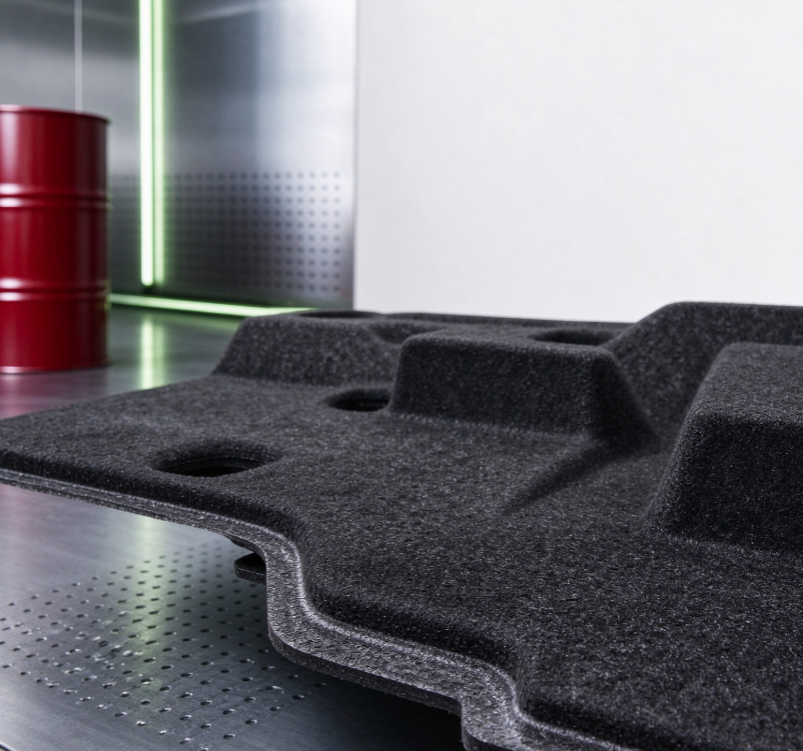
Especifique la celda en función de su recorte, su objetivo de espuma y sus datos de aceptación
Especificar una célula de producción de reverso de espuma para alfombras automotrices implica fijar, en este orden, la pieza en bruto, la capa de espuma, el peso de la inyección, el recorrido del sustrato, la secuencia de desmoldeo y los criterios de prueba. Contacte con Haifeng Polyurethane Machinery en Info@chinahaifeng.com o por WhatsApp en +86 13566296633 con el tamaño de la pieza en bruto, el tipo de sustrato, la densidad y el espesor de espuma objetivo, el tiempo de ciclo y el volumen diario previsto. Estos datos determinan el concepto de dosificación, utillaje y acabado; si se dejan abiertos, la célula no se puede comparar con precisión.
Preguntas frecuentes
¿Una celda de respaldo de espuma para alfombras de automoción suele ser continua o indexada?
Depende del formato de la pieza en bruto y del volumen anual. Los materiales en rollo con alto volumen favorecen el transporte continuo, mientras que las piezas de alfombra precortadas y los volúmenes bajos o medios suelen funcionar mejor con un utillaje indexado. La elección debe basarse en la manipulación del sustrato y el tiempo de ciclo, no únicamente en la máquina mezcladora.
¿Cuál es el parámetro de máquina más importante que debe especificarse primero?
El peso de la inyección es el punto de partida más útil, porque relaciona las dimensiones de la pieza y la densidad de la espuma con los requisitos de dosificación y de ciclo. La producción nominal en kilogramos por minuto es menos útil hasta que se conocen el peso de la inyección y las inyecciones por hora necesarias.
¿Se puede justificar una celda de producción para programas de alfombras de automoción de bajo volumen?
Sí, pero la disposición debería dimensionarse según el ciclo y el requisito de cambio de referencia. Puede bastar con una sola unidad mezcladora con un utillaje sencillo, desmoldeo manual y una estación de recorte fuera de línea. La especificación debería evitar la automatización que el volumen anual no pueda amortizar.
¿Qué debe incluir la prueba antes de la aceptación del equipo?
La prueba debería realizarse con la alfombra de producción, la fórmula de producción y el tiempo de ciclo previsto. Hay que medir la masa de la inyección, el espesor de la espuma, la adhesión, la estabilidad dimensional, el desmoldeo y la calidad del recorte en suficientes piezas consecutivas para demostrar la repetibilidad. Superar una demostración lenta no equivale a la aceptación en producción.
Si te interesa, echa un vistazo a estos artículos relacionados:
Qué es la espuma de poliuretano semirrígida
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
Cómo calcular el peso de dosificación en poliuretano





