

يُحدَّد تصميم خلية إنتاج ظهر السجاد الفومي للسيارات انطلاقًا من الجزء النهائي، لا من الخرج الاسمي للآلة. تحدد الفراغة الأساسية، وسمك الفوم وكثافته المستهدفان، ووزن القذفة، ونافذة المعالجة، وقوة نزع القالب، وتفاوت التشذيب، تسلسل العمل. وإذا اختيرت وحدة قياس الجرعات والتجهيزة قبل تثبيت هذه المدخلات، فالناتج عادةً آلة مفرطة الحجم أو دورة لا تستطيع الحفاظ على التفاوت. والقرار الرئيسي هو التعامل مع الخلية بوصفها عملية واحدة: قياس الجرعات، والخلط، والصب، ومناولة الركيزة، والمعالجة، والفصل، والتشطيب.
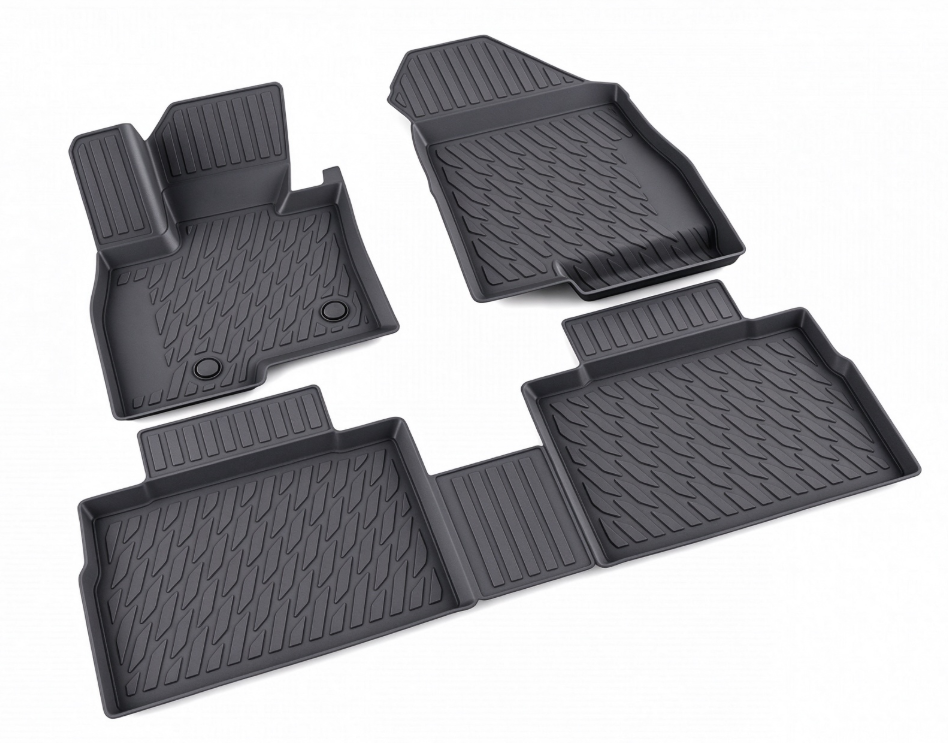
ابدأ بالفراغة النهائية وطبقة الفوم
ابدأ بتأكيد فراغة السجاد التي تدخل الخلية وطبقة الفوم التي يجب أن تخرج منها. إن عرض الفراغة وطولها والتجعد ومعالجة السطح، وما إذا كانت تصل على شكل لفائف أو قطع مقطوعة مسبقًا، كلها تؤثر في التخطيط. ويضيف جانب الفوم السمك والكثافة ومحتوى الخلايا المفتوحة والتشوه الانضغاطي المتبقي وأي متطلب لهبي أو صوتي.
لا تحدد خرج الآلة أولًا. حدد سجل الجزء أولًا.
| مدخل التحديد | ما يجب تأكيده | لماذا يغيّر الخلية |
|---|---|---|
| مقاس القطعة الفارغة وشكلها | عرض قطعة السجاد النهائية أو اللفة وطول القطع | يحدد نطاق الصب وحجم التثبيت وخطوة الناقل |
| سماكة الرغوة | التفاوت الاسمي والمسموح به بعد التشذيب | يحدد نطاق وزن القذفة ودقة قياس الجرعات |
| كثافة الرغوة | القيمة المستهدفة بالكيلوغرام/م³ | يحول الحجم إلى كتلة قذفة قابلة للتكرار |
| حالة الركيزة | درجة الحرارة، والرطوبة، ومعالجة الفصل، وارتفاع الوبر | يغيّر نافذة التسخين المسبق والالتصاق |
| متطلبات التشذيب | تنظيف الحواف، أو القطع بالقوالب، أو التحكم في حافة اللفة | يضيف محطة تشذيب وطريقة ضبط التطابق |
| بوابات الجودة | الكتلة، والسماكة، والالتصاق، والانكماش، والرائحة، والفقد الصوتي | يحدد نقاط أخذ العينات وقواعد الرفض |
قد تفشل نفس كيمياء الرغوة عند استخدام وبر سجاد مختلف أو معالجة مسبقة مختلفة. وهذا يعني أنه ينبغي إدخال عينة الركيزة في المشروع قبل تثبيت تصميم الناقل.
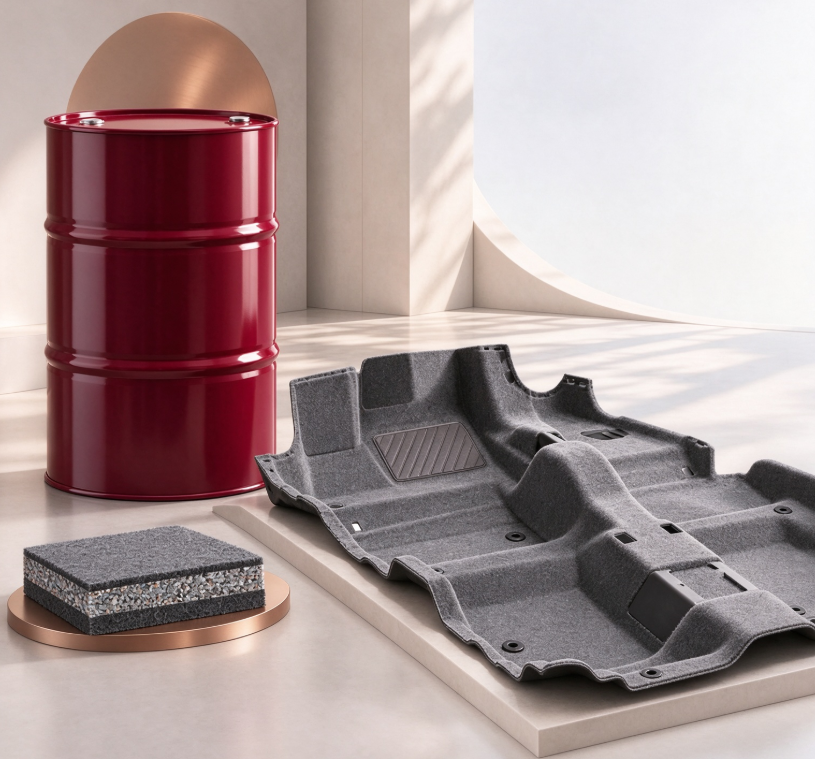
طابِق قياس الجرعات والخلط مع تركيبة ظهر السجاد
غالبًا ما تتضمن أنظمة ظهر السجاد بوليولًا محشوًا، وإيزوسيانات، وماءً أو عامل نفخ آخر، وأحيانًا تيارًا منفصلًا من الإضافات. ويجب أن تحافظ الآلة على النسبة على مدار القذفة بأكملها، وليس عند نقطة معايرة واحدة فقط. فالتركيبة المحشوة قد تنفصل في الخزان أو تغيّر ضغط إعادة التدوير، لذلك فإن التحكم في درجة الحرارة والتحريك وتصميم خط الرجوع لا تقل أهمية عن تصنيف المضخة.
وزن القذفة المخطط له هو النقطة الثابتة التالية. وهو مشتق من حجم الرغوة النهائي والكثافة المستهدفة، مع احتساب سماحية للتشذيب والزوائد والمواد المتبقية في غرفة الخلط. وبمجرد تحديد هذا الرقم، يمكن تحجيم الآلة وفق الغرامات المطلوبة في الثانية وزمن الدورة. وعادةً ما يؤدي اختيار وحدة قياس الجرعات قبل معرفة وزن القذفة إلى إجبار التثبيت وقسم المعالجة على التكيف مع قيد خاطئ.
يُعدّ تخطيط وزن القذفة النقطة التي تسوء عندها مواصفات كثيرة لخطوط تغليف السجاد الخلفي. <كيفية حساب وزن القذفة في البولي يوريثان> يغطي طريقة الحساب ومتغيرات العملية التي تغيّر النتيجة.
في الخلايا عالية الإنتاجية، يجدر النص على قياس الجرعات المؤازر مغلق الحلقة مع مراقبة النسب، لأن انحرافًا صغيرًا يغيّر كثافة الرغوة والالتصاق. أما في الخلايا منخفضة الإنتاجية أو خلايا التطوير، فقد تكون آلة أبسط مقبولة إذا كانت التركيبة ذات نافذة معالجة واسعة. ويتبع القرار حساسية التركيبة، لا موقفًا تسويقيًا.
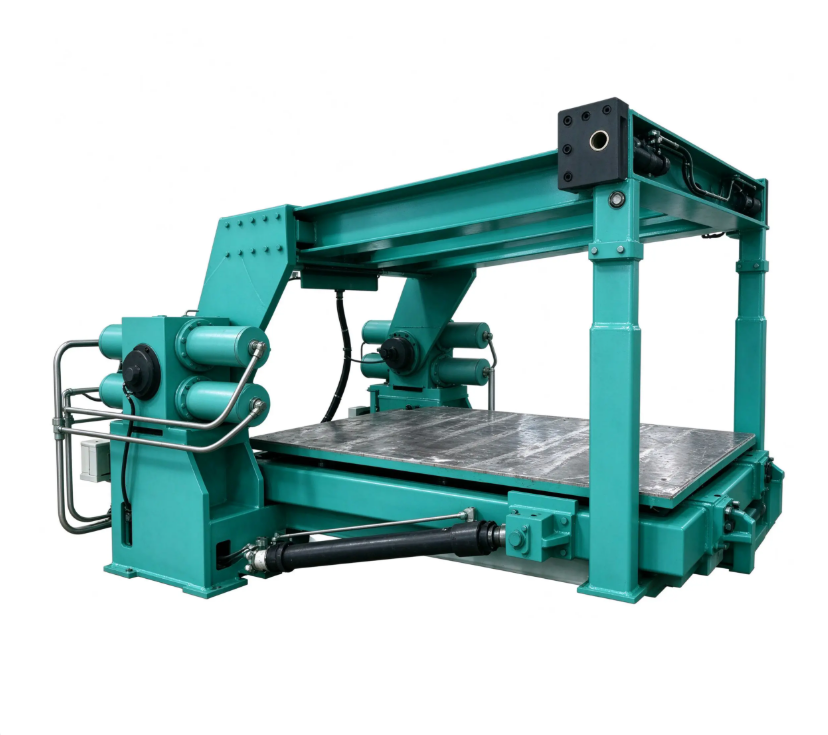
صمّم مسار الركيزة وفق الشد والترطيب
يجب أن تبقى ركيزة السجاد مستوية وثابتة من مرحلة فك اللفّ حتى الصبّ. وتحتاج المواد الملفوفة إلى شدّ مضبوط حتى لا تُطبَّق الرغوة على هدف متحرك. أما الفراغات المقصوصة مسبقًا فتحتاج إلى تثبيت موقع متسق إزاء نمط الصبّ حتى لا تنزلق الرغوة إلى منطقة تشذيب لاحقة.
يغطي تصميمان معظم برامج السيارات. فتعالج الخلية المفهرسة فراغات السجاد المنفصلة وتتيح استخدام أداة أو مكبس أقسى لمعالجة الرغوة. أما الخلية المستمرة فتعالج البضائع الملفوفة العريضة وتعتمد على سرعة الناقل وحركة رأس الخلط عبر العرض والمعالجة اللاحقة في المسار النازل للحفاظ على طبقة الرغوة متجانسة. ويتبع الاختيار تنسيق الفراغ والحجم السنوي، لا توفر الآلة.
أيًّا كان التصميم، يجب أن يثبّت التجهيز السجاد دون سحق الوبر أو السماح للنظام السائل بالتسرّب عبر الظهر المسامي. ويُعدّ التخلية أو المشابك الطرفية أو السير المطلي بطبقة فاصلة من الطرق الشائعة، لكن الطريقة الصحيحة تعتمد على الركيزة. والترطيب الكامل هو النتيجة العملية الحاسمة: يجب أن تلامس الرغوة سطح السجاد بينما لا يزال المزيج قادرًا على التدفق، قبل انتهاء زمن التكريم وارتفاع اللزوجة.
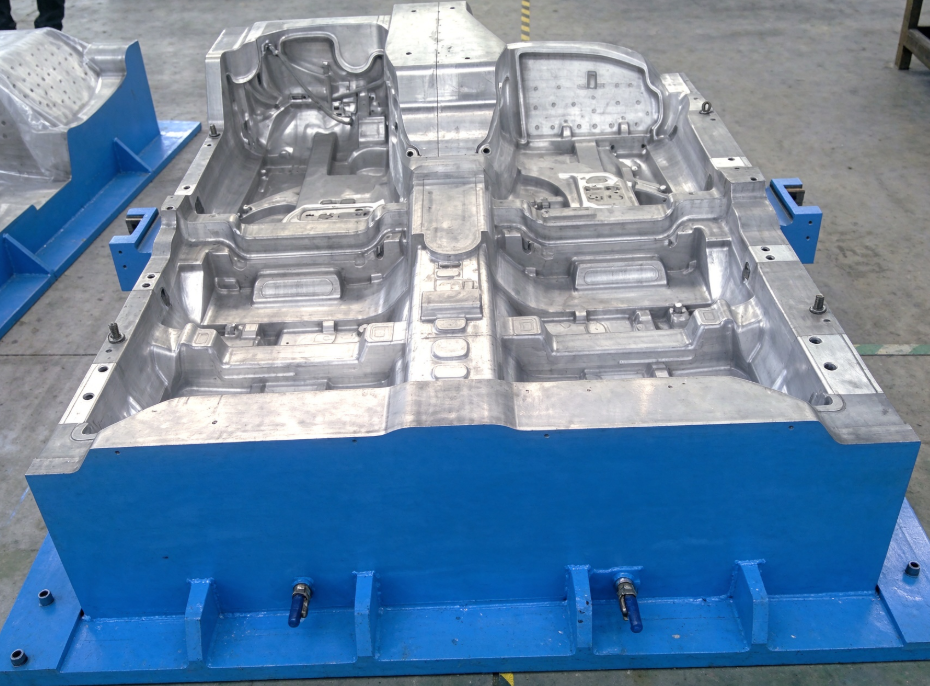
رتّب الصب والمعالجة ونزع القالب والتشذيب في دورة واحدة
نمط الصبّ جزء من مواصفات الخلية. يستطيع رأس الخلط المتنقل توزيع المادة بنمط متعرج أو محيطي أولًا أو موضعي، لكن النمط يجب أن يطابق شكل الفراغ والتهوية. والهدف هو تغطية كاملة دون احتجاز هواء أو دفع السائل إلى ما بعد حدّ الرغوة.
ثم يحدّد زمن التكريم وزمن الارتفاع نافذة المناولة المتاحة. فإذا جرى نزع القالب مبكرًا جدًا، فقد تتمزق الرغوة أو تلتصق. وإذا جرى متأخرًا جدًا، يُفقد وقت الدورة وقد يكون الظهر قد اكتسب التصاقًا كافيًا يجعل فصله صعبًا.
يحدّد زمن التكريم وزمن الارتفاع نافذة الترطيب الكامل وملامسة الركيزة قبل أن تكتسب الرغوة لزوجة كافية لمقاومة التدفق. <دور زمن الارتفاع في رغونة البولي يوريثان> يغطي كيفية تفاعل التركيبة والتحكم في درجة الحرارة مع هذا التوقيت.
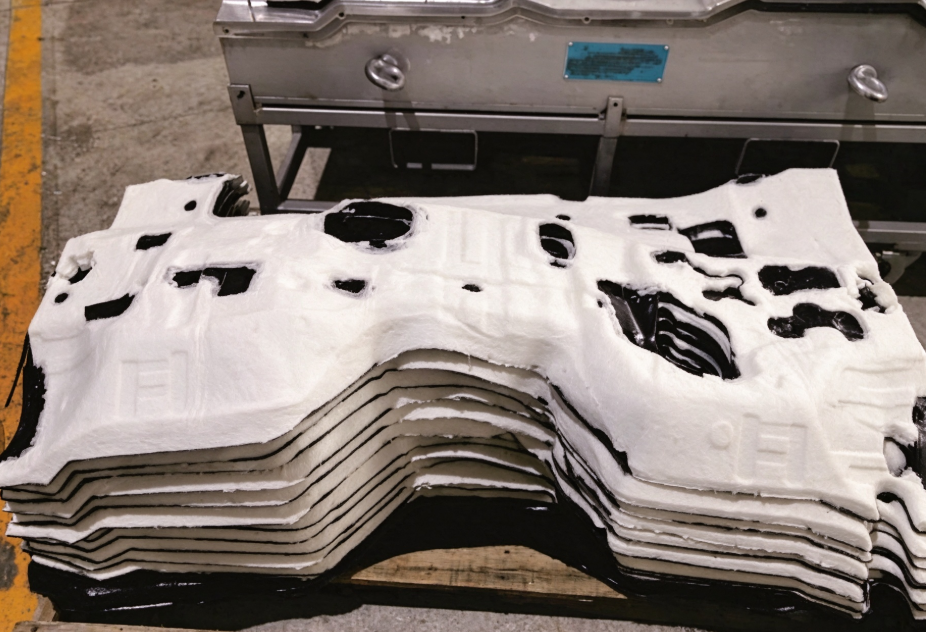
ينبغي تحديد قوة نزع القالب وعامل فصل القالب ومحاذاة التشذيب معًا. فالجزء الذي ينفصل بسلاسة عند درجة حرارة معينة قد يمزّق الظهر عند درجة أخرى. ويجب أن تستند محطة التشذيب في تحديد موقعها إلى حافة السجاد أو إحدى خصائص التجهيزات القالبية، لا إلى خط رغوة قد يتحرك أثناء المعالجة.
حدّد أدوات التحكم والإنذارات وواجهات المرافق
يجب أن تسجّل حزمة التحكم الوصفة ودرجات حرارة المكوّنات والضغوط وكتلة القذفة وأي انحراف في النسب. وفي خط السيارات، تعني التتبّعية عادةً أن على الخلية تخزين الوصفة والقذفة وسجل الإنذارات على الأقل لكل دفعة. وقد لا تستوفي آلة قائمة بذاتها تقيس بدقة لكنها لا تسجّل شيئًا متطلبات تدقيق إحدى شركات تصنيع المعدات الأصلية.
تنتمي الإنذارات إلى نقاط الأعطال المهمة للجزء. فانخفاض مستوى الخزان وارتفاع ضغط المرشّح وعطل إعادة التدوير وانحراف النسب وانسداد رأس الخلط أنفع من قائمة إنذارات عامة طويلة. ويجب أن يكون لكل إنذار استجابة محددة، لأن المشغّل لا يستطيع التحقق من كل إشارة أثناء الإنتاج.
تورّد Haifeng Polyurethane Machinery آلات تشكيل رغوي عالية الضغط مزوّدة بقياس جرعات مؤازر مغلق الحلقة وتخزين وصفات لتطبيقات فرش السيارات الداخلية. وتخزّن المكتبات المرفقة تركيبات متعددة بحيث يمكن إجراء تغيير في درجة السجاد أو كثافة الرغوة دون إعادة إدخال معاملات العملية من سجل ورقي.
ينبغي أيضًا تحديد مساحة المرافق في وقت مبكر: الطاقة والهواء المضغوط ومياه التبريد أو سعة المبرّد والشفط لأي بخار من عامل النفخ، كل ذلك يحتاج إلى تأكيد مقابل الكيمياء المختارة. فإضافة مجرى عادم بعد تركيب الناقل أغلى من ترك ممر مرافق مخطّط له.
نفّذ تجربة إنتاجية قبل تثبيت الخلية
لا تكتمل المواصفات حتى يؤكد تجريب إنتاجي أن الخلية المخطّطة تنتج الجزء النهائي. ويجب أن يستخدم التجريب ركيزة السجاد الحقيقية ووصفة الإنتاج، لا عيّنة رغوة عامة. وإذا لم تكن الركيزة معتمدة للبرنامج، فما يزال التجريب تمرينًا استكشافيًا.
قِس كتلة الرغوة والسماكة والكثافة والالتصاق والتشوه الانضغاطي المتبقي والثبات الأبعادي على عدد كافٍ من القطع لرؤية التباين من دورة إلى أخرى. وأدرج عملية التشذيب والتكويم، لأن الجزء قد يجتاز اختبارات الرغوة ويظل يفشل في خطوة العرض النهائي أو التعبئة.
| بند التجريب | معيار القبول |
|---|---|
| كتلة القذفة | ضمن التفاوت المحسوب عبر 20 قذفة متتالية على الأقل |
| سماكة الرغوة | ضمن تفاوت الرسم عند نقاط قياس ثابتة |
| الالتصاق | عدم حدوث انفصال نظيف عن ظهر السجادة وفق طريقة التقشير المتفق عليها |
| الثبات البُعدي | عدم وجود التواء أو انكماش في الحواف يتجاوز سماحية التشذيب |
| تحرير القطعة من القالب | عدم وجود تمزق أو التصاق أو تلف ظاهر في الظهر |
| زمن الدورة | بلوغ عدد القطع المخطط له في الساعة مع احتساب وقت المشغّل |
ينبغي ألا تتوقف فحوص الأبعاد عند السُّمك الاسمي، لأن الانكماش بعد المعالجة قد يسحب الظهر بعيدًا عن حافة السجادة أو يغيّر محاذاة التشذيب. <أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه> يغطي المتغيرات التي تحدد الانكماش ونقاط التحكم التي يجب مراقبتها.
ينبغي أن يؤدي أي بند فاشل في التجربة إلى تغيير في العملية أو تصحيح في التثبيت أو تعديل في قياس الجرعات قبل القبول. ولا يُعد اجتياز تجربة بسرعة بطيئة فقط مبررًا لإطلاق خلية إنتاج عالية الحجم.
حدّد الخلية وفق الفراغة وهدف الفوم وبيانات القبول لديك
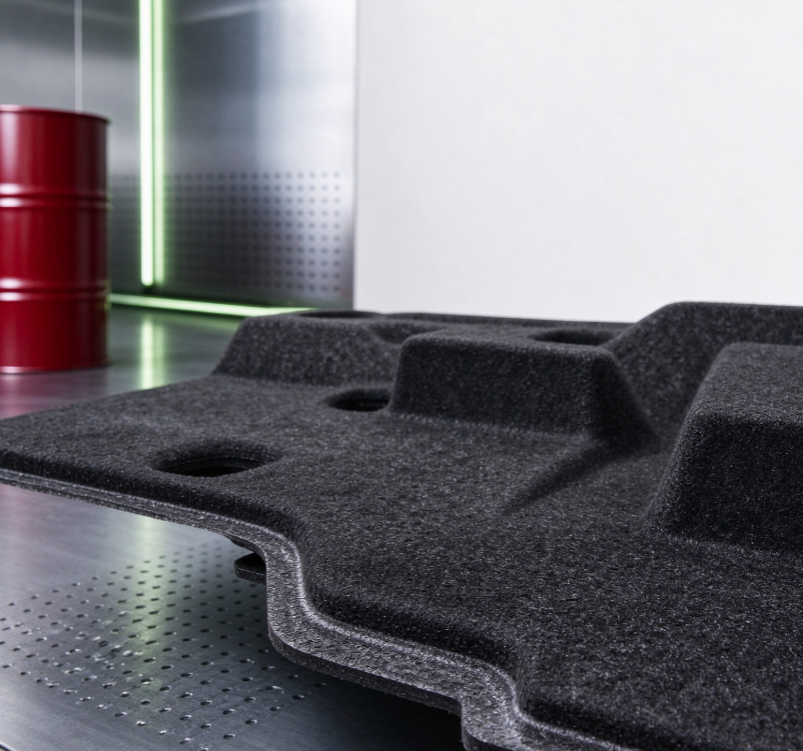
إن تحديد خلية إنتاج ظهر رغوي من البولي يوريثان لسجاد السيارات يعني تثبيت الفراغ، وطبقة الرغوة، ووزن القذفة، ومسار الركيزة، وتسلسل فك القالب، ومعايير التجربة بهذا الترتيب. تواصل مع Haifeng Polyurethane Machinery على Info@chinahaifeng.com أو عبر WhatsApp على +86 13566296633 مع تقديم مقاس الفراغ، ونوع الركيزة، وكثافة الرغوة وسُمكها المستهدفين، وزمن الدورة، والحجم اليومي المتوقع. فهذه المدخلات تحدد مفهوم قياس الجرعات والتثبيت والتشطيب؛ وإن تُركت مفتوحة، فلا يمكن مقارنة الخلية بدقة.
الأسئلة الشائعة
هل تكون خلية إنتاج ظهر السجاد الفومي للسيارات عادةً مستمرة أم مفتاحية؟
يتوقف ذلك على شكل الفراغ والحجم السنوي. فالبضائع الملفوفة ذات الحجم الكبير تفضّل النقل المستمر، أما فراغات السجاد المقطوعة مسبقًا والأحجام المنخفضة أو المتوسطة فغالبًا ما تعمل بشكل أفضل مع تثبيت مفهرس. اختر بناءً على مناولة الركيزة وزمن الدورة، لا بناءً على آلة الخلط وحدها.
ما أهم معامل للآلة ينبغي تحديده أولًا؟
وزن القذفة هو نقطة البداية الأكثر فائدة لأنه يربط أبعاد القطعة وكثافة الرغوة بمتطلبات قياس الجرعات والدورة. أما الإنتاجية الاسمية بالكيلوغرام في الدقيقة فهي أقل فائدة إلى أن يُعرف وزن القذفة وعدد القذفات المطلوب في الساعة.
هل يمكن تبرير استخدام خلية إنتاج لبرامج سجاد السيارات منخفضة الحجم؟
نعم، لكن ينبغي أن يُحجَّم التصميم وفق متطلبات الدورة وتغيير الإنتاج. وقد تكفي وحدة خلط واحدة مع تثبيت بسيط وفك يدوي للقالب ومحطة تشذيب منفصلة. وينبغي أن تتجنب المواصفات الأتمتة التي لا يمكن للحجم السنوي استرداد تكلفتها.
ماذا ينبغي أن تشمل التجربة قبل قبول المعدات؟
ينبغي أن تُجرى التجربة على سجادة الإنتاج وتركيبة الإنتاج وزمن الدورة المخطط له. قِس كتلة القذفة وسُمك الرغوة والالتصاق والاستقرار البُعدي والتحرر من القالب وجودة التشذيب على عدد كافٍ من القطع المتتالية لإثبات قابلية التكرار. فاجتياز عرض توضيحي بطيء لا يكافئ قبول الإنتاج.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
ما هي رغوة البولي يوريثان شبه الصلبة
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
كيفية حساب وزن القذفة في البولي يوريثان





