
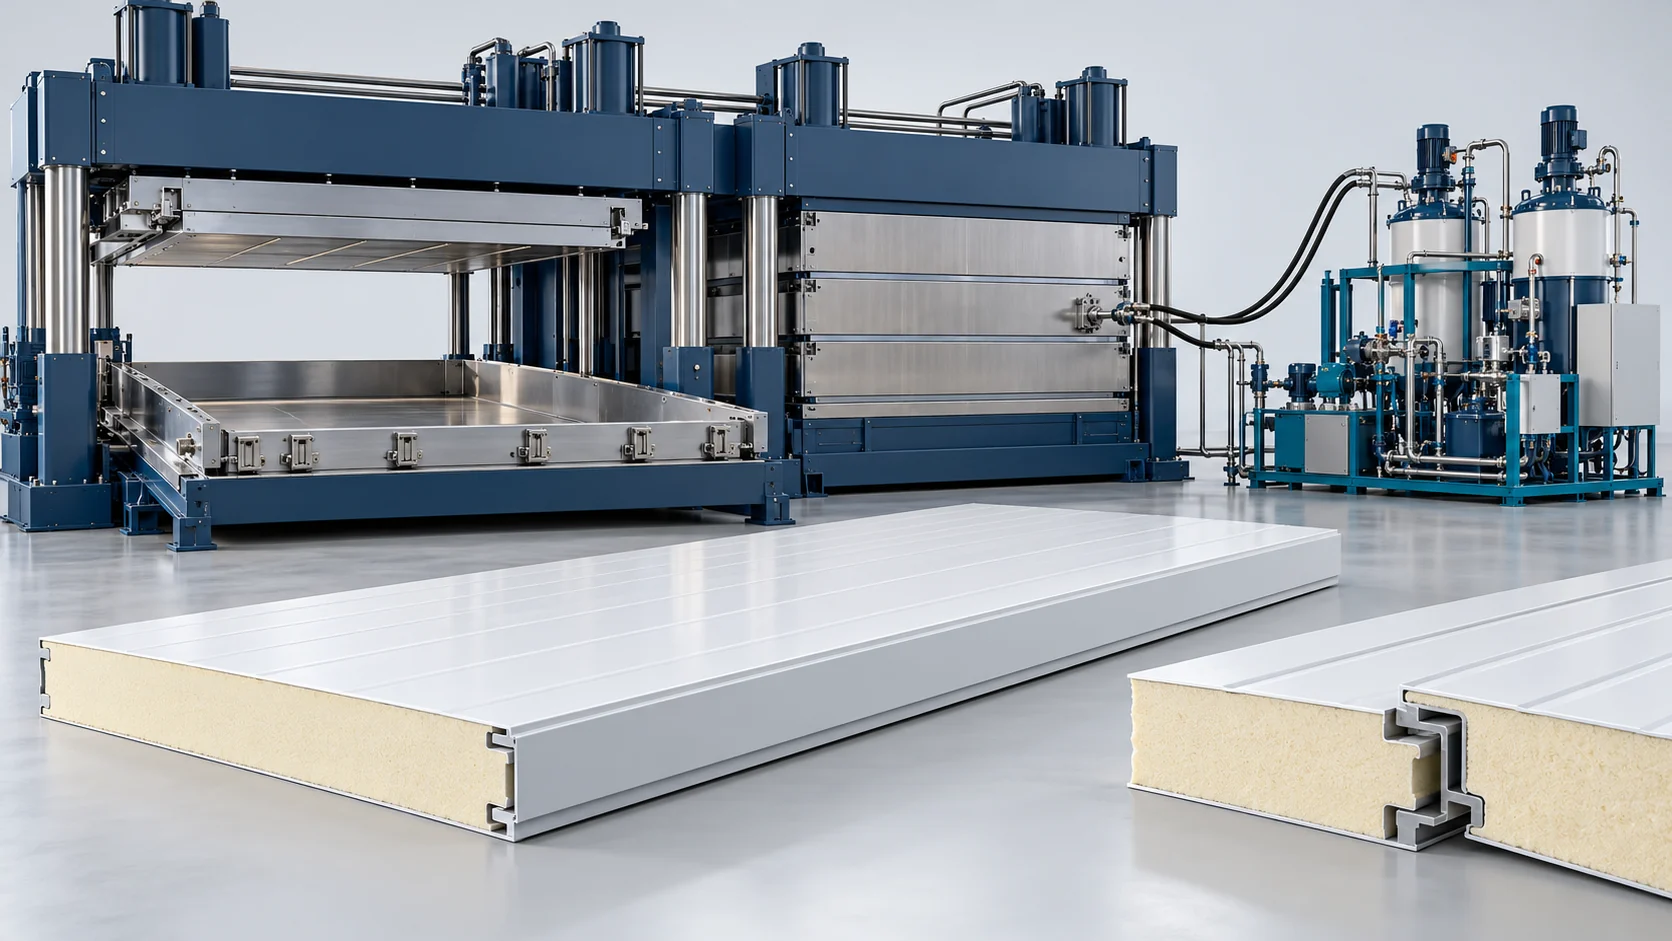
Solución de moldeo discontinuo de paneles sándwich de PU
Sistemas de espumado con prensa hidráulica flexible diseñados para paneles de cámaras frigoríficas personalizados, puertas de congelador y cámaras frigoríficas modulares tipo walk-in. Ilustración conceptual: no es una fotografía de equipos entregados ni de una instalación de cliente.
Soluciones de moldeo de paneles de PU discontinuos de gran flexibilidad
Si bien las líneas continuas destacan en grandes volúmenes estándar, los fabricantes regionales de cámaras frigoríficas, los fabricantes de exposiciones refrigeradas y los transformadores de vehículos especiales necesitan versatilidad para producir dimensiones personalizadas, espesores variables (50–250 mm) y paneles con cierres de leva excéntricos integrados. La solución de paneles sándwich discontinuos de Haifeng utiliza máquinas de inyección de alta presión sincronizadas con prensas hidráulicas multietapa 2+2, lo que permite ciclos independientes de carga, inyección, curado y descarga, con márgenes separados para carga, curado y cambio de molde.
Productividad 2+2 con luces de día alternas
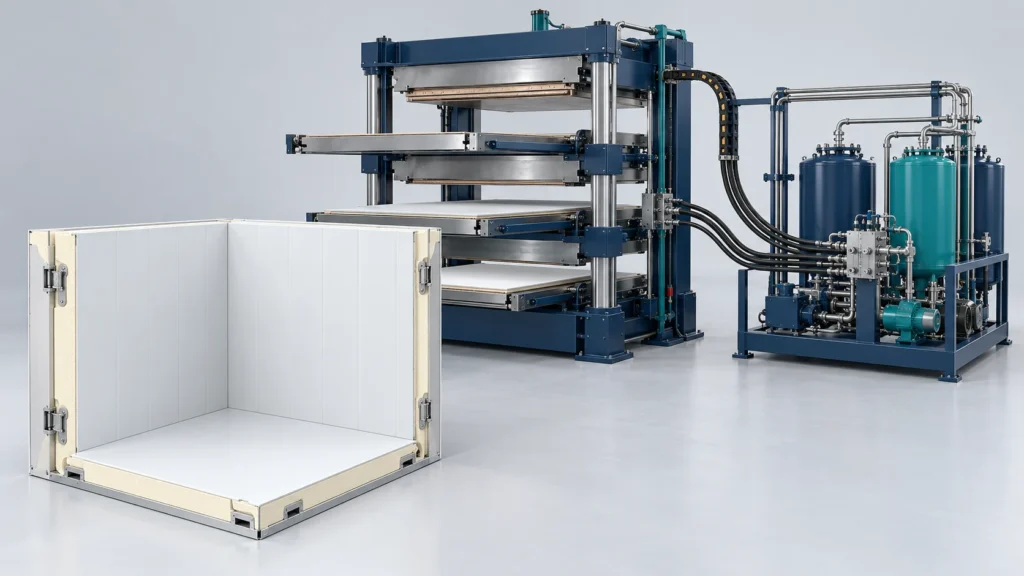
Mientras un conjunto de platinas se somete a curado a presión, los operarios cargan las cajas de chapa y los cierres de leva en las platinas opuestas, maximizando el aprovechamiento del ciclo de la prensa.
Integración precisa de cierres de leva embebidos
Las barras laterales de posicionamiento magnético sujetan con seguridad los cierres de leva excéntricos macho y hembra dentro del molde, produciendo paneles para cámaras frigoríficas tipo walk-in listos para su encaje instantáneo en obra.
Comparar rutas de producción relacionadas
Coordinar el montaje de la caja, la inyección, el curado con calor y la descarga en la disposición de prensas alternas seleccionada. Los cierres embebidos, los componentes de puerta y los materiales PIR requieren su propio utillaje y revisión de materiales, en lugar de deducirse de las dimensiones del plato.
Flujo de trabajo de prensado discontinuo de paneles hidráulicos
Un flujo de trabajo sincronizado de cuatro etapas que entrega paneles aislados de dimensiones personalizadas con alta uniformidad de densidad.
Carga de la caja de chapa y posicionamiento con cierres de leva
Las cajas de chapa metálica precortadas se colocan sobre el plato abierto; unas barras perimetrales embebidas con localizadores magnéticos de cierre de leva se fijan con seguridad alrededor de los bordes.
Inyección de espuma multipuerto a alta presión
Una unidad dosificadora de PU de alta presión inyecta una dosis química medida a través de orificios de inyección en el borde lateral; la formulación líquida se distribuye de manera uniforme por la cavidad cerrada e inclinada.
Fijación hidráulica y curado con aceite caliente
La prensa hidráulica configurada confina la espuma en expansión mientras los circuitos del plato controlan la temperatura. La referencia suministrada es de 50–60 °C; la calidad del enlace y el curado requieren la validación de materiales y paneles.
Especificaciones técnicas
Consulte los parámetros del equipo y del proceso de la línea de moldeo discontinua de paneles sándwich de PU. Los valores finales dependen del material, del utillaje, del objetivo de producción y de la configuración acordada.
| Parámetro técnico | Especificación estándar / Valor | Contexto de ingeniería y verificación |
|---|---|---|
| Aplicación objetivo | Cámaras frigoríficas walk-in, puertas de congelador, vehículos especiales | Paneles aislados a medida con cierres de leva |
| Material aislante del núcleo | Espuma rígida de poliuretano (PUR) / PIR | Inyección a presión en la cavidad in situ |
| Dimensiones de la cama de prensado | 6,5 m / 8,5 m / 12,0 m (longitud) × 1,3 m – 1,5 m (anchura) | Admite paneles walk-in de gran tamaño |
| Rango de espesor del panel | 50 mm – 250 mm (barras de límite ajustables) | Cambio rápido de la separación, manual o motorizado |
| Configuración de luces de la prensa | 2+2 luces (3+3 luces opcional) | Ciclo de trabajo alterno de carga/curado |
| Fuerza de cierre | 150 – 300 toneladas (red de cilindros hidráulicos) | Resiste la elevada presión interna de expansión de la espuma |
| Rango de densidad de la espuma | 40 – 45 kg/m³ | High structural core density |
Equipos para esta solución
The related project describes a 2+2, 6.5 m workcell and a 15 min reference cadence for two 100 mm panels. Linked product 910 lists a separate 3–10 min single-mold reference and 20–300 mm range; those figures are not the acceptance specification of this project. Core material, mold volume, shot flow and cure must be matched. The batch-panel line and high-pressure metering unit have different functions. Select the actual platen/daylight and material-delivery package together.
Línea de paneles sándwich de PU por lotes | Paneles personalizados
Sistema de espuma rígida por lotes para paneles sándwich personalizados y paneles de formas especiales, con cierre hidráulico del molde, rango de espesor de 20 a 1300 mm y limpieza mediante purga de aire sin disolventes.
Máquina de espumación de PU de alta presión | Paneles sándwich
Sistema de espumado continuo de alta presión para paneles sándwich de aislamiento para la construcción, con mezcla precisa de gran caudal
Key Discontinuous Engineering Advantages
For Discontinuous PU Sandwich Panel Molding Line, assess material compatibility, process control, equipment interfaces and changeover needs against your production brief.
Configured Dimensions
Length, width and thickness depend on platens and tooling; the reference range is 50–250 mm.
Cam-Lock Positioning
Fixtures locate locks; inspect engagement and keep foam out of mechanisms.
Layout Planning
The related project uses a 450 m² workcell reference; allow site-specific maintenance and handling space.
Batch Shot Control
Metered shots support variable orders; startup, rejects and changeovers remain part of production planning.
Proyectos relacionados
The related cold-room panel case provides its own workcell and panel references; its floor area and cycle are not universal planning values.
Preguntas frecuentes
Compare rutas de producción, requisitos de materiales, configuraciones de equipos y datos de entrada del proyecto.
When is a batch route useful?
How does the alternating press work?
What cycle time is reported?
Can freezer doors be produced?
Can a batch configuration process PIR?
¿Qué datos se necesitan para esta configuración?
How should the alternating-press production sequence be specified?
Envíe sus objetivos de producción
Share the following for this application: Panel/door drawings, thickness and lock mix, formulation, shot mass, mold population, shifts, layout and inspection needs. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


