
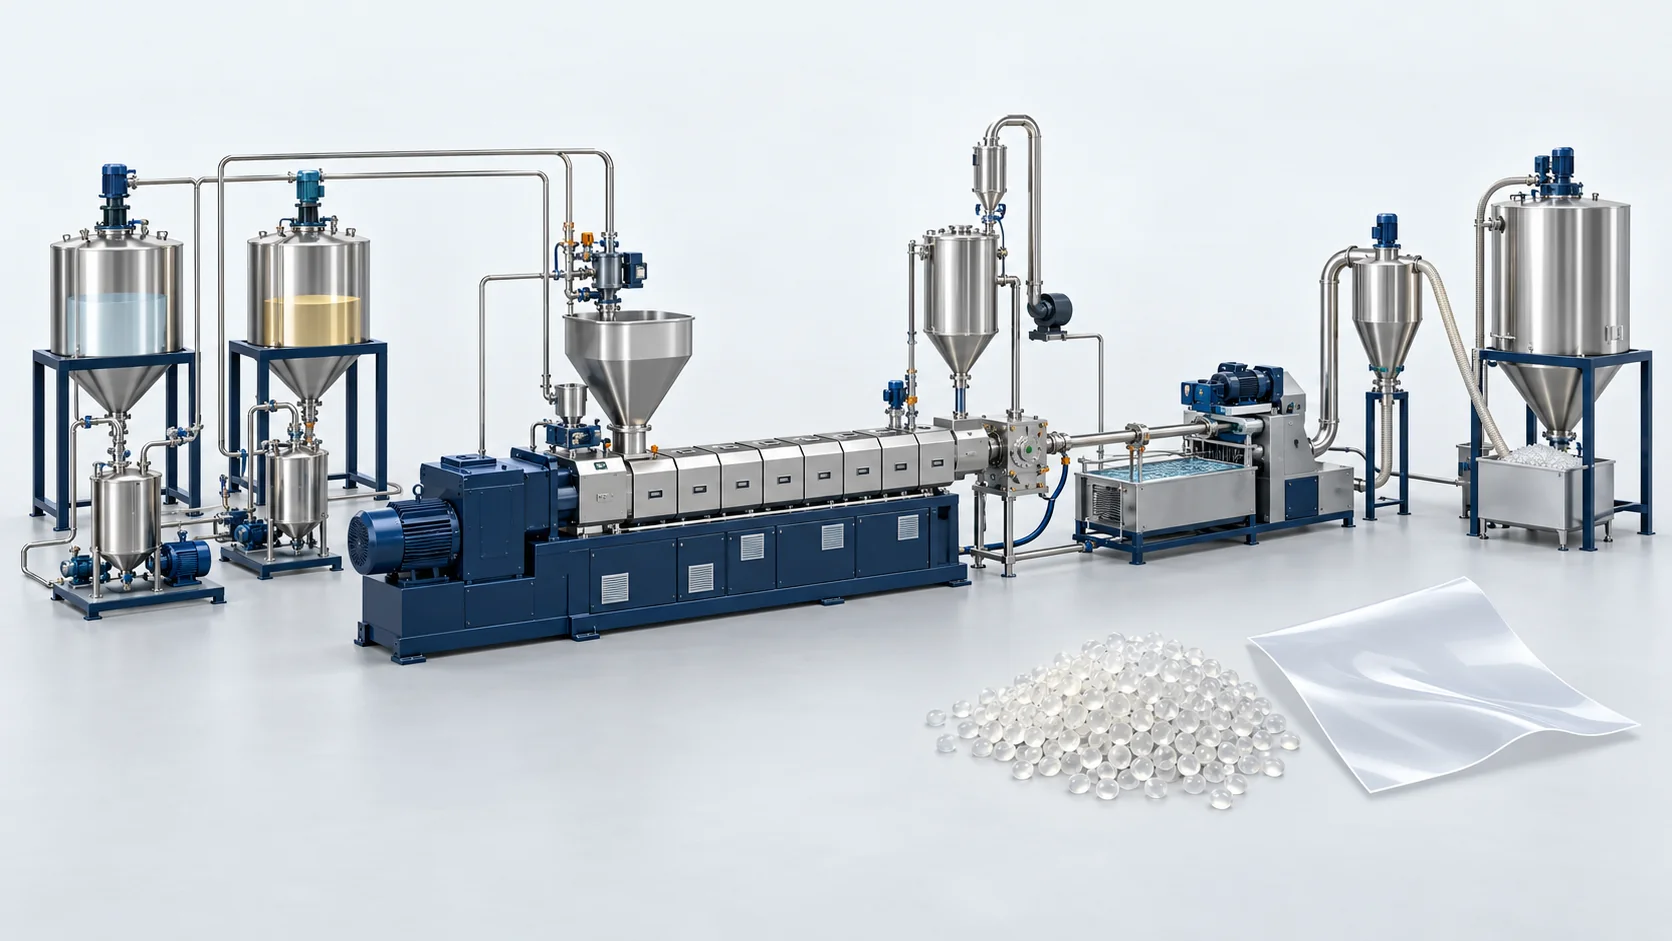
Solución de extrusión reactiva de TPU para película soplada
Coordinar la alimentación de la reacción de TPU, la extrusión y la estabilización del fundido para el desarrollo posterior de grados para película soplada.
Resistencia extrema del fundido para el soplado de películas técnicas a alta velocidad
Este paquete abarca la producción de TPU y la preparación del fundido y de los pellets para su posterior procesamiento en película. La estabilidad del suministro del fundido contribuye al control del proceso, pero por sí sola no determina un espesor mínimo de película, una duración ininterrumpida del soplado ni la idoneidad para uso médico. Esos resultados requieren la línea de película posterior y la formulación real.
Alcance de suministro definido
Especifique por separado la alimentación de la reacción, la extrusión, la desvolatilización, el bombeo del fundido y la peletización respecto de la línea completa de película soplada. El uso médico y la biocompatibilidad requieren su propia evidencia sobre el material y el producto terminados.
Insumos para la selección del proceso
Formulación o grado de TPU, espesor objetivo de la película, defectos y límites de humedad, equipo de película posterior y métodos de ensayo.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Especifique por separado la alimentación de la reacción, la extrusión, la desvolatilización, el bombeo del fundido y la peletización respecto de la línea completa de película soplada. El uso médico y la biocompatibilidad requieren su propia evidencia sobre el material y el producto terminados.
Flujo de trabajo de extrusión reactiva de TPU para película soplada
Definir el grado y la alimentación → Reaccionar y desvolatilizar → Estabilizar y acabar el fundido → Evaluar la película posterior. Defina por separado la preparación, el llenado, el curado y los tiempos de producción para la configuración seleccionada.
Definir el grado y la alimentación
Confirmar las materias primas y la especificación de película prevista.
Reaccionar y desvolatilizar
Establecer las condiciones de extrusión y de vacío específicas de la formulación.
Estabilizar y acabar el fundido
Revisar el bombeo de la masa fundida, la filtración y las interfaces seleccionadas de peletización/secado.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Producción continua | 250,0 a 750,0 kg/hora | Extrusora de doble husillo de alto par con bomba de engranajes para masa fundida |
| Geometría del husillo de la extrusora | Ø 85 mm, L/D = 58 | Perfil modular de bloque de mezcla distributiva de bajo cizallamiento |
| Espesor mínimo de película soplada | Hasta 0,015 mm (15 µm) | Formación estable de la burbuja sin pandeo ni desgarro |
| Transmisión de vapor de humedad (MVTR) | Mayor o igual a 8.000 g/(m²·24h) | Método de copa invertida ASTM E96 en película médica de 25 µm |
| Fluctuación de presión de la bomba de masa fundida | Menor que ±0,03 MPa | Bomba de engranajes para masa fundida con camisa de aceite que desacopla las pulsaciones del husillo |
| Peso molecular medio numérico | Mn ≥ 120.000 | Verificado mediante pruebas GPC en pélets compuestos |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Límite de línea diferenciado
Separar la producción de resina de la extrusión-soplado de película y la transformación posteriores.
Control medido de la masa fundida
Definir la ubicación y las condiciones de la ondulación de presión sin equipararla a la precisión del espesor de película.
Evidencia de ensayo específica de la película
Informar la respirabilidad y la duración de la marcha con el espesor, el grado y la línea reales.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes sobre la planificación de la producción
Selección, alcance de suministro y validación para esta ruta de producción.
¿El paquete incluye una planta completa de película soplada?
¿Las referencias de película más fina y de respirabilidad pueden describir una sola probeta?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Comparta lo siguiente con su resumen de producción: formulación/grado de TPU, espesor de película objetivo, defectos y límites de humedad, equipos de película posteriores y métodos de ensayo. Nuestro equipo responderá en un plazo de un día hábil. Una vez aclarados los requisitos, proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


