
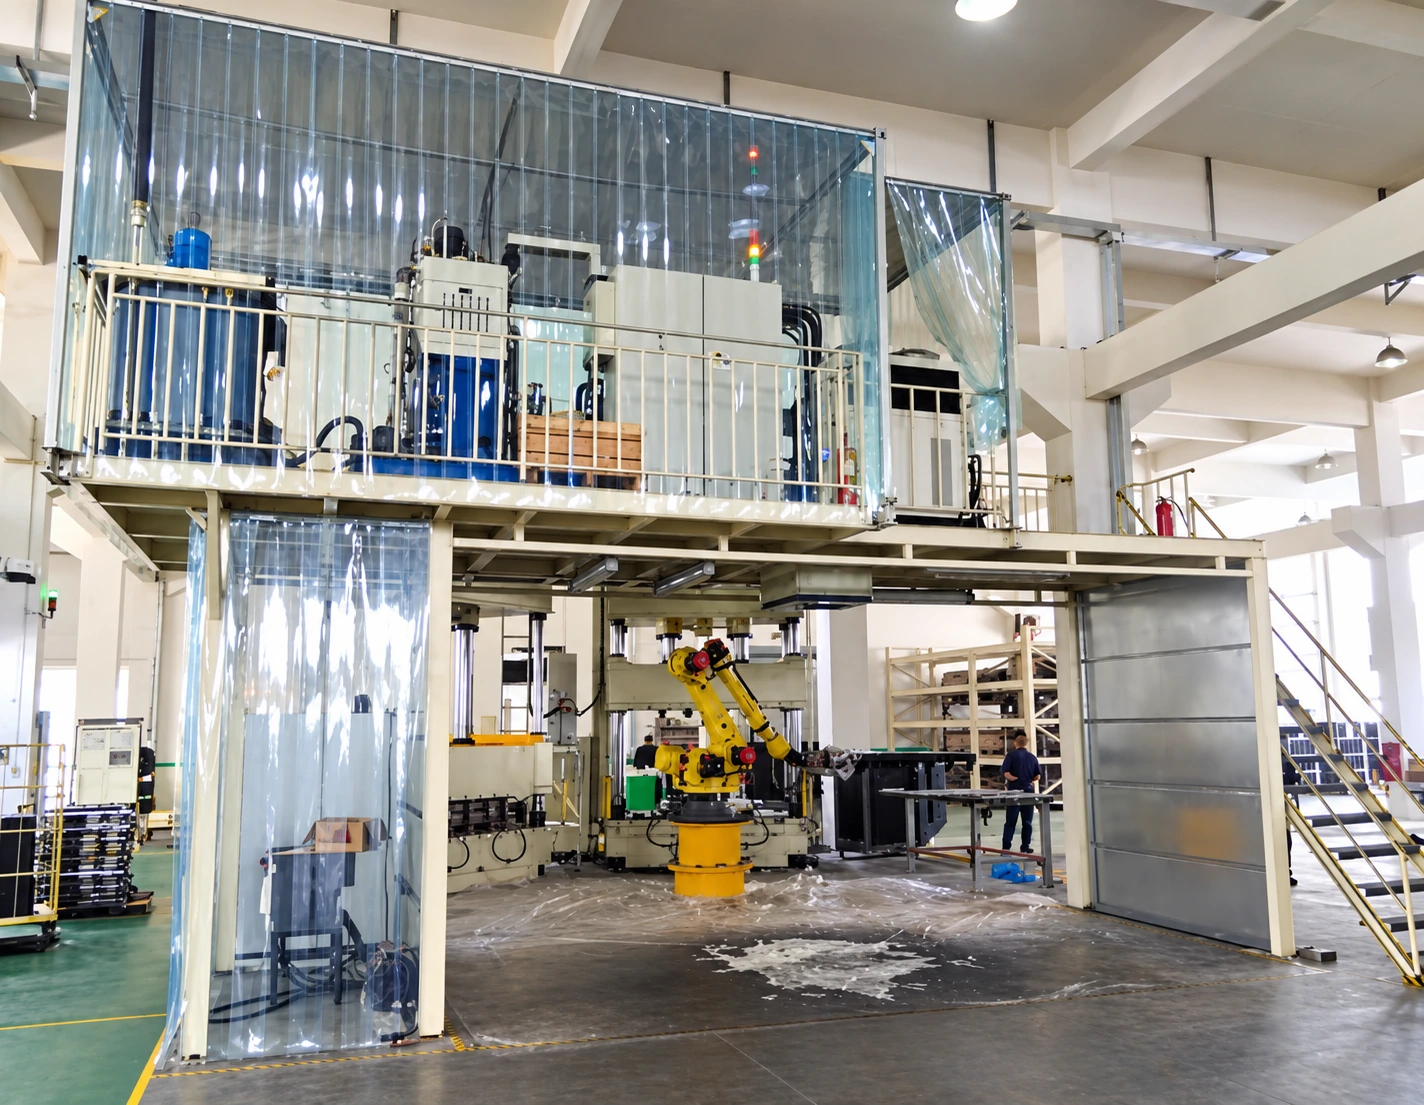
Solución de moldeo por transferencia con pulverización de PU para composites de automoción
Seleccione la automatización de la célula de composites STM según las tareas de preparación de materiales, pulverización, transferencia y moldeo por compresión.
Máquina de moldeo por transferencia con pulverización de PU
La fabricación STM puede combinar la preparación de la pieza en bruto, la aplicación de PU, la transferencia, el moldeo por prensa y la descarga. Estas tareas no tienen por qué compartir un mismo nivel de automatización. Una referencia con carga manual de la pieza en bruto no establece el desbobinado, corte y carga automáticos para otro paquete.
Alcance de suministro definido
Enumere cada tarea automática y gestionada por el operario dentro del alcance. Confirme qué interfaces existentes de prensa, manipulación de materiales y control se mantienen antes de definir una célula totalmente integrada.
Insumos para la selección del proceso
Formato y preparación de la pieza en bruto, planos de pieza/utillaje, prensa existente, tareas automáticas solicitadas, producción objetivo y distribución de la célula.
El alcance del equipo, las interfaces de fábrica que se mantienen y la aceptación se acuerdan para el material y la pieza seleccionados. Enumere cada tarea automática y gestionada por el operario dentro del alcance. Confirme qué interfaces existentes de prensa, manipulación de materiales y control se mantienen antes de definir una célula totalmente integrada.
Flujo de trabajo del moldeo por transferencia con pulverización de PU para composites de automoción
Preparar la pieza en bruto → Aplicar el sistema de PU → Transferir y prensar → Descargar e inspeccionar. Defina por separado los tiempos de preparación, llenado, curado y producción para la configuración seleccionada.
Preparar la pieza en bruto
Elija la preparación manual o automática configurada e identifique la pieza en bruto aceptada en la entrada de la célula.
Aplicar el sistema de PU
Coordinar la aplicación dosificada, el control de materiales y el soporte de espacios en blanco.
Transferir y prensar
Validar el tiempo de transferencia y los handshakes entre robot y prensa para la herramienta seleccionada.
Parámetros técnicos
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
Configuración del equipo
| Unidad | Configuración |
|---|---|
| Desenrollado y corte | Desenrollado multicapa, control de tensión, corte automático |
| Carga automática | Robot de 6 ejes, agarre y carga automáticos |
| Pulverización de PU | Bombas dosificadoras de alta presión, cabezal mezclador, pulverización automática |
| Desmoldante | Sistema de pulverización automática |
| Moldeo | Prensa hidráulica de tipo pórtico, calefacción y control de temperatura |
| Descarga automática | Extracción por robot, transporte y buffer |
| Sistema de control | PLC de primera línea internacional, Ethernet industrial, HMI |
| Informatización | Recopilación de datos, trazabilidad por lotes |
Parámetros técnicos
| Parámetro | Valor |
|---|---|
| Tiempo de ciclo de la línea | 6 min/pieza |
| Materiales | Tejido de fibra continua, chapa metálica, poliuretano |
| Tasa de automatización | 80 % a 100 % |
| Tipo de prensa | Tipo de bastidor, tonelaje y placa personalizables |
| Robot | Robot de 6 ejes, alta repetibilidad |
| Precisión de dosificación | Dosificación y mezcla a alta presión de los componentes de PU |
| Sistema de control | Marca internacional de primer nivel, Ethernet industrial |
| Informatización | Recogida de datos en tiempo real, gestión digital de la producción |
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Automatización por tareas
Especifique por separado el desenrollado, el corte, la carga y la descarga, en lugar de basarse en un único porcentaje de automatización.
Integración con la prensa
Revise la geometría, la seguridad y la sincronización del ciclo con la prensa real.
Claridad del alcance de referencia
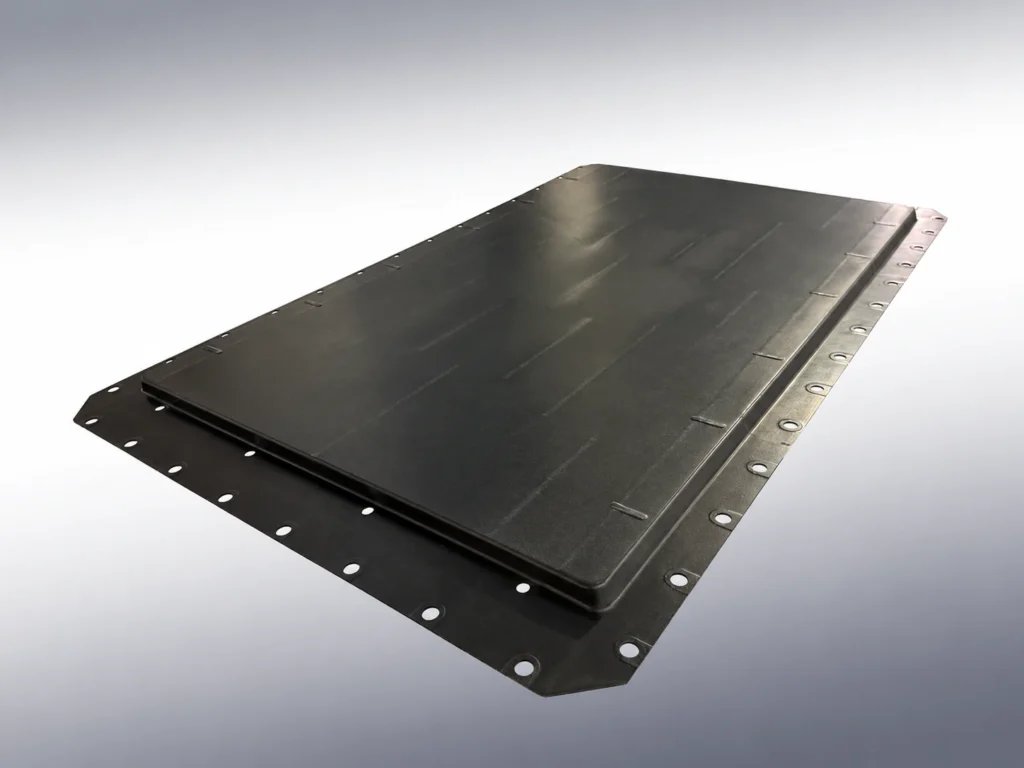
Utilice el proyecto relacionado de protectores inferiores de carrocería únicamente por su material documentado y los módulos suministrados.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes sobre la planificación de la producción
Selección, alcance de suministro y validación para esta ruta de producción.
¿Una descripción totalmente automática significa que cada pieza en bruto se corta y se carga automáticamente?
¿Qué debe incluir una referencia de ciclo?
¿Qué información se necesita para una configuración preliminar?
Obtenga una cotización gratuita
Incluya lo siguiente en su resumen de producción: formato y preparación de la pieza en bruto, planos de la pieza/herramental, prensa existente, tareas automáticas solicitadas, producción objetivo y distribución de la celda. Nuestro equipo responderá en un plazo de un día hábil. Una vez que los requisitos estén claros, proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


