
Proyecto de moldeo de escudos inferiores de batería STM en China
Haifeng integró una línea de pulverización y prensado de PU de dos componentes para escudos inferiores de batería compuestos. El proyecto se ha entregado y aceptado.
Producción de escudos inferiores de batería e integración de celdas
Haifeng coordinó este proyecto de escudos inferiores de baterías de automoción como contratista general/proveedor de línea integrada. La línea se ha entregado y la aceptación por parte del cliente está completa. El proyecto conecta la pulverización de PU de dos componentes, la sujeción de piezas y la transferencia robotizada con el moldeo por compresión y las estaciones de operación manual especificadas.
Alcance de componentes y materiales
La aplicación es un panel de protección inferior de batería compuesto. Especifique el refuerzo, núcleo o insertos reales, los elementos de montaje y las funciones de protección previstas en el plano de pieza aprobado. La cubierta superior de batería es una aplicación relacionada con requisitos independientes de cierre, sellado y validación; la etiqueta de plataforma proporcionada no establece un núcleo de panal de papel para este panel.

Secuencia de operación
Los operarios preparan la pieza en bruto seleccionada y la cargan manualmente en la estación. Antes de que el robot la recoja se realiza una comprobación de presencia. La pinza configurada presenta la pieza de trabajo para la aplicación de PU en las dos caras especificadas y, a continuación, la transfiere al molde de prensa disponible dentro de la ventana de reacción del material. Tras el conformado/curado por compresión, el panel terminado se retira manualmente siguiendo la secuencia de acceso permitida.
Referencias técnicas suministradas
Las siguientes figuras describen el paquete técnico seleccionado. No constituyen una lista de resultados de aceptación medidos ni de máximos de operación simultáneos.
| Parámetro | Referencia técnica seleccionada | Condición y significado |
|---|---|---|
| Sistema de materiales | PU de dos componentes; sistemas de espuma rígida y semirrígida indicados | La idoneidad viene determinada por el refuerzo, el núcleo, la formulación y el plano de pieza aprobado reales. |
| Presión del material | 10–20 MPa, referencia ajustable | Presión de suministro/pulverización del material; no es la presión de conformado por prensa ni un valor de resistencia de la pieza acabada. |
| Caudal de inyección/pulverización especificado | 25–90 g/s | Confirmar la base del caudal, las condiciones del material y el procedimiento de calibración de descarga para la configuración seleccionada. |
| Proporción de componentes ajustable | 1:3 a 3:1 como referencia | Confirmar si la proporción se especifica en masa o en volumen y ajustarla a la formulación aprobada. A es poliol; B es isocianato. |
| Control de temperatura del material | ±2 °C como referencia de control indicada | El desempeño del control de temperatura es independiente de la precisión de la proporción y de la uniformidad de la masa pulverizada; acordar los puntos de medición y las condiciones de operación. |
| Carga y descarga | Carga manual y retirada de la pieza acabada; manipulación robotizada entre estaciones | Esta configuración no supone una operación desatendida desde la pieza bruta hasta el panel acabado. |
| Sujeción de la pieza de trabajo | Luz de amarre y utillaje específicos para cada pieza | Revisar el tamaño del panel, la masa, la rigidez, el estado de los bordes, la orientación, las holguras de colisión y la ventana de transferencia. |
| Interfaz de aire comprimido | Referencia de presión de suministro indicada de 1,0 MPa | El caudal requerido, la calidad del aire y las condiciones en el punto de uso necesitan un programa de servicios auxiliares aparte; la presión por sí sola no equivale al consumo de aire. |
| Interfaz eléctrica | 380 V, 50 Hz; referencia de 50 kW sin incluir la prensa | Confirmar los módulos seleccionados y las cargas independientes de la prensa, la unidad térmica y la extracción del emplazamiento. No se trata de un consumo energético medido. |
Interfaces de agarre robótico y de celda
El concepto de sujeción de la pieza combina una disposición de vigas principal y seguidora, brazos de sujeción y mordazas, con las funciones seleccionadas de ajuste mediante servomotor/husillo a bolas y de rotación. La luz, los puntos de agarre, la presión de contacto admisible, la orientación de manipulación y la holgura se determinan para el panel real. La celda coordina la detección de material, la estación de pulverización, las sincronizaciones con la prensa, la zona de control de temperatura, el acceso al recinto y las interfaces de extracción.
Distribución y alcance de la prensa
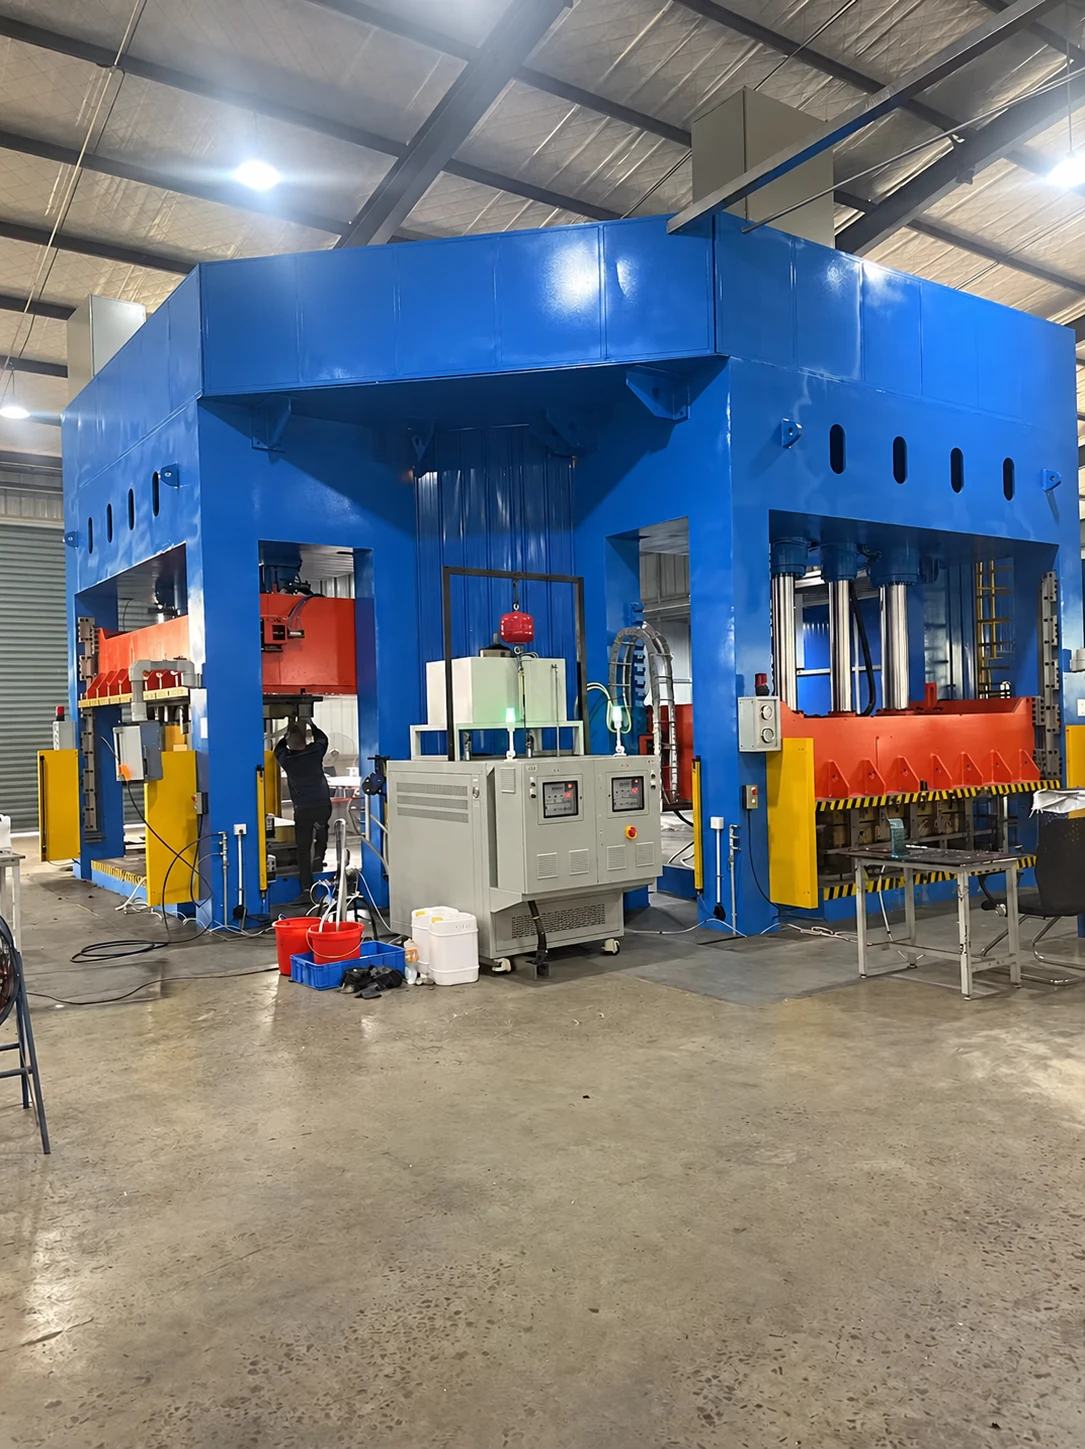
El plano suministrado coordina el alcance del robot, las posiciones de las prensas, las zonas de carga y retirada, una cámara de pulverización, la unidad de material y el equipo térmico. La presentación y el plano muestran disposiciones distintas, incluida una posición reservada para una segunda prensa. La configuración instalada aprobada determina el número de prensas activas, la fuerza de prensa, las dimensiones finales y las cargas de servicios auxiliares; ni el plano conceptual ni la imagen establecen esos valores por sí solos.
Entrega y verificación de componentes
Haifeng completó la entrega acordada de la línea integrada y la aceptación por parte del cliente. Para el panel objetivo, acordar la distribución de la masa pulverizada, las condiciones del material, los tiempos de transferencia, los ajustes de molde y prensa, las comprobaciones dimensionales y del laminado, y los requisitos de validación aplicables de impacto, aislamiento, fuego, sellado o a nivel de embalaje. Aquí no se declara ningún ahorro de peso, mejora de ciclo ni resultado de certificación concretos.
Preguntas sobre el proyecto
¿Qué entregó Haifeng?
Haifeng coordinó el proyecto integrado de pulverización a prensa, que abarca el equipo acordado y las interfaces de la celda. El proyecto se ha entregado y aceptado.
¿Esto demuestra que todas las cubiertas y protectores de batería utilizan el mismo laminado?
No. El refuerzo, el núcleo y la especificación de material del panel inferior pertenecen a este proyecto. Las cubiertas superiores y las construcciones PHC relacionadas requieren su propia revisión de diseño.
¿Se mostró una segunda prensa como equipo en funcionamiento en todas las fuentes?
No. La presentación incluye una ubicación reservada para una segunda prensa, mientras que el plano muestra dos posiciones de prensa. El programa del equipo instalado determina las estaciones activas y futuras.
¿Las imágenes editadas son evidencia de aceptación?
No. Son ilustraciones conceptuales basadas en imágenes de componentes y equipos suministradas, con las marcas de terceros eliminadas. El estado de entrega y aceptación se basa en la confirmación del proyecto, no en las imágenes reconstruidas.
Conozca la solución correspondiente de tapa de batería y protector inferior STM.
Coordinación de Haifeng de las interfaces de pulverización, transferencia y prensado
Haifeng coordinó la unidad de pulverización de PU de dos componentes seleccionada, el robot y la pinza, las estaciones de carga y pulverización, las interfaces de prensa y molde, la zona de control térmico y los controles de celdas dentro del alcance de entrega acordado. La carga manual y la retirada de piezas acabadas son operaciones definidas. La fuerza final de prensado, el número de estaciones instaladas, la arquitectura de materiales y los suministros de planta se ajustan a la configuración del proyecto aprobada.
Estado de entrega y aceptación
Hablemos de su línea de paneles de protección de batería
Envíe el plano de la pieza, el sistema de materiales, la producción objetivo y las condiciones actuales de prensa e instalación. Nuestro equipo responderá en un plazo de un día hábil. Una vez aclarados los requisitos, ofrecemos una propuesta preliminar en un plazo de dos días hábiles.


