
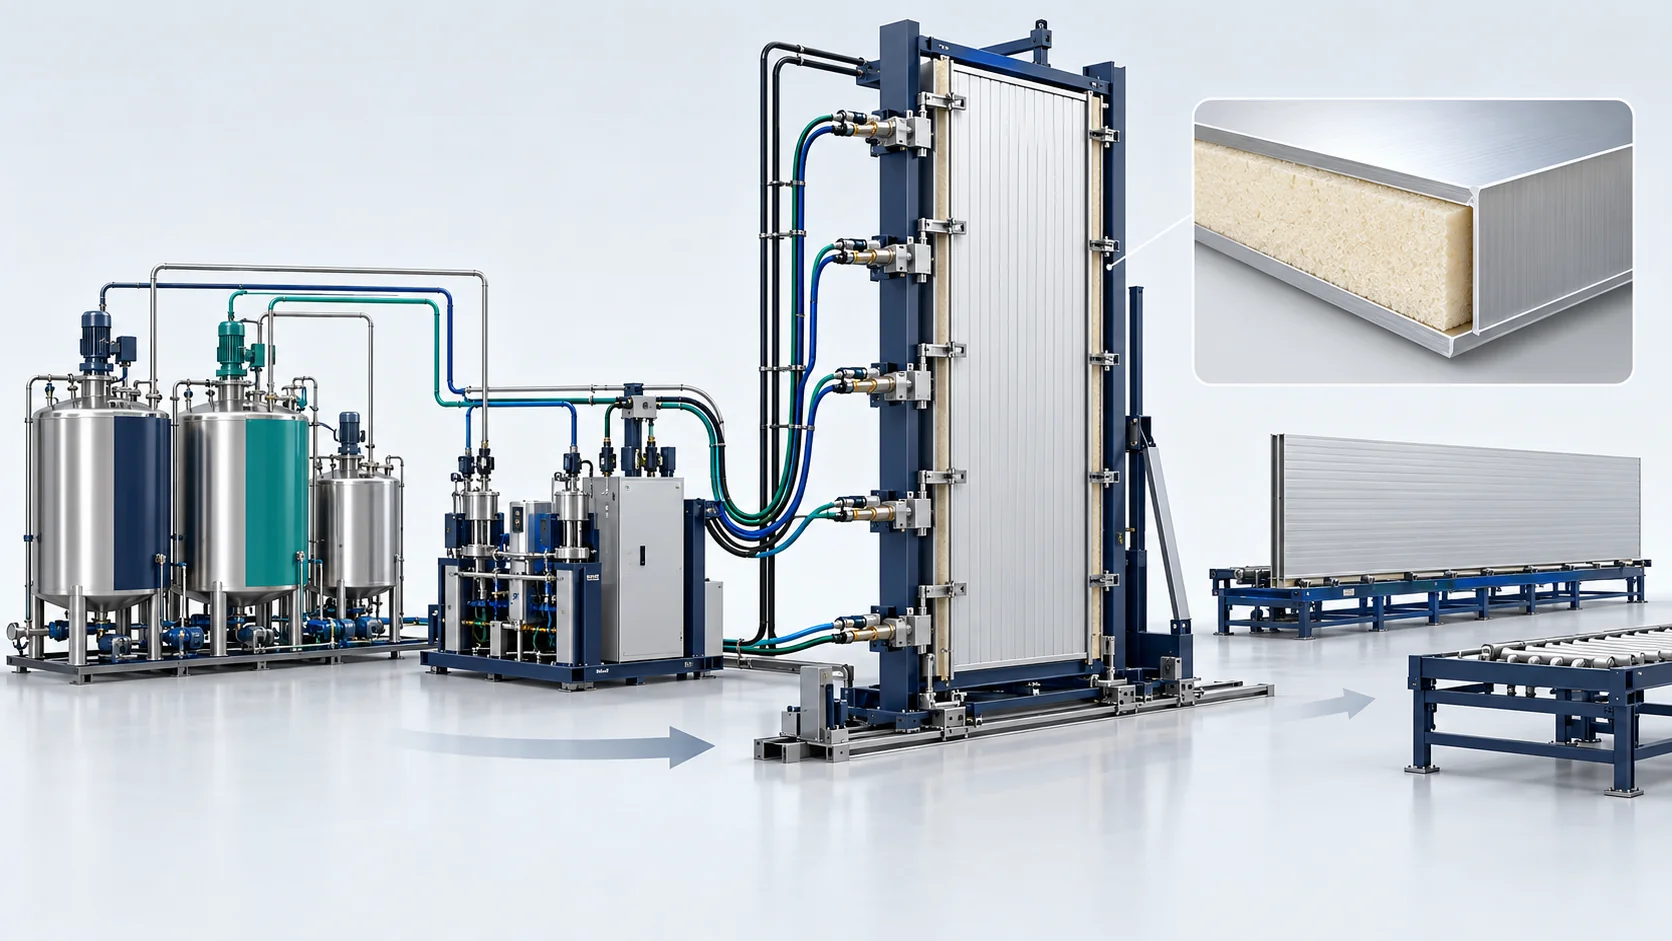
Solución de espumado de contenedores reefer de 40 pies
Configure las interfaces de suministro de PU de seis cabezales y del utillaje vertical para paneles laterales largos de contenedores refrigerados.
Integridad térmica monolítica para contenedores refrigerados intermodales de 40 pies de uso mundial
Los paneles laterales largos de contenedores refrigerados requieren una construcción de piel definida, un diseño de inyección, una secuencia de cabezales, una sujeción con el utillaje y un curado. El caudal químico combinado es el caudal del sistema completo, no un valor por cabezal. La fuga de calor del contenedor y la homologación del transporte exigen ensayos del conjunto real y no pueden inferirse únicamente del equipo de espumado.
Alcance de suministro definido
Defina los circuitos de dosificación, los cabezales, el utillaje vertical, el control de temperatura y las interfaces de seguridad. Las distintas longitudes de contenedor y pieles requieren su propia evaluación de utillaje y cambio de formato.
Insumos para la selección del proceso
Construcción del panel lateral del contenedor, longitudes/grosores, pieles, inyección total, disposición de los cabezales, utillaje, sistema de agente espumante y requisitos de ensayo térmico.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Defina los circuitos de dosificación, los cabezales, el utillaje vertical, el control de temperatura y las interfaces de seguridad. Las distintas longitudes de contenedor y pieles requieren su propia evaluación de utillaje y cambio de formato.
Flujo de trabajo del espumado de contenedores refrigerados de 40 pies
Preparar y fijar el panel → Acondicionar y equilibrar las alimentaciones → Inyectar y curar → Desmoldar e inspeccionar. Defina por separado los tiempos de preparación, llenado, curado y producción para la configuración seleccionada.
Preparar y fijar el panel
Confirme las pieles, las dimensiones, los separadores, las ventilaciones y el cierre del utillaje.
Acondicionar y equilibrar las alimentaciones
Revise las condiciones del material, el suministro por cabezal y la inyección total.
Inyectar y curar
Validar la secuencia y el llenado a lo largo del panel largo.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
Para una planificación de la producción más amplia y rutas de proceso relacionadas, explore la Planta llave en mano de aislamiento PU para cadena de frío.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Longitud de la placa de sujeción | Hasta 13.500 mm (panel terminado de 12,2 m) | Admite paredes laterales estándar de contenedor reefer High-Cube de 40 ft |
| Resistencia a la presión de sujeción | 1,2 bar de contrapresión continua en las paredes laterales | Bastidor de acero soldado de servicio pesado con palancas hidráulicas |
| Caudal químico combinado | De 80,0 a 240,0 kg/min — referencia de configuración | Total del sistema completo de seis cabezales; confirmar el caudal seleccionado con la masa de la inyección, la duración, el material y los registros de inyección |
| Tasa de fuga térmica del contenedor | U ≤ 0,32 W/(m²·K) | declarada conforme a las normas internacionales ATP sobre transporte de productos perecederos |
| Uniformidad del espesor del panel | Dentro de ±0,5 mm en 12,2 m de longitud | Placas de sujeción verticales calefactadas y mecanizadas con precisión |
| Ciclo de curado de la espuma en molde | Inferior o igual a 20 minutos | Placas calentadas por agua mantenidas a 48 °C ± 1 °C |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Claridad del caudal combinado
Utilizar la masa total de inyección y la duración para interpretar la producción del sistema.
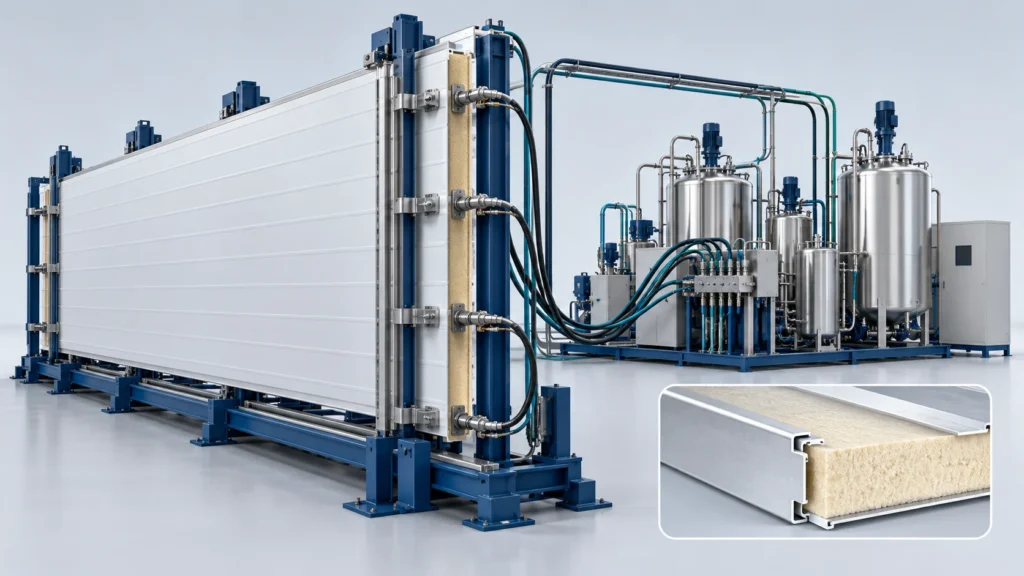
Coordinación del utillaje de gran longitud
Ajustar la envolvente de las placas, las sujeciones y los puntos de inyección al panel terminado.
Evidencia térmica a nivel de conjunto
Informar de la fuga de calor junto con la construcción del contenedor y el método ensayados.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes
¿Puede multiplicarse el caudal del sistema por el número de cabezales?
¿El valor de fuga de calor indicado establece la aprobación para el transporte?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Comparta lo siguiente con su descripción del proyecto: construcción de la pared lateral del contenedor, longitudes/espesores, pieles, inyección total, distribución de cabezales, utillaje, sistema de agente espumante y requisitos de ensayo térmico. Nuestro equipo responderá en un plazo de un día hábil. Una vez claros los requisitos, le facilitaremos una propuesta preliminar en un plazo de dos días hábiles.


