

Por lo general, los operadores detectan por primera vez un problema de catalizador en el tiempo de crema. Una formulación que ha funcionado durante semanas de repente crema en 9 segundos en lugar de 18, o el tiempo de ascenso se alarga y un molde sale incompleto. En la mayoría de los sistemas de poliuretano soplados con agua, la causa no es que un catalizador se deteriore. Es el equilibrio entre dos reacciones que se desplaza por un cambio de temperatura, un cambio de lote de materia prima o una deriva de dosificación que altera la proporción real de catalizador que llega al cabezal de mezcla.
Entender ese equilibrio es la forma más rápida de dejar de perseguir uno por uno los problemas de densidad, estructura celular y desmoldeo. Los catalizadores deciden qué reacción consume el isocianato disponible y con qué rapidez ocurre. Cuando ese equilibrio se desplaza, la espuma cambia antes de que el operador vea una falla.
Las dos reacciones que compiten en el espumado de poliuretano
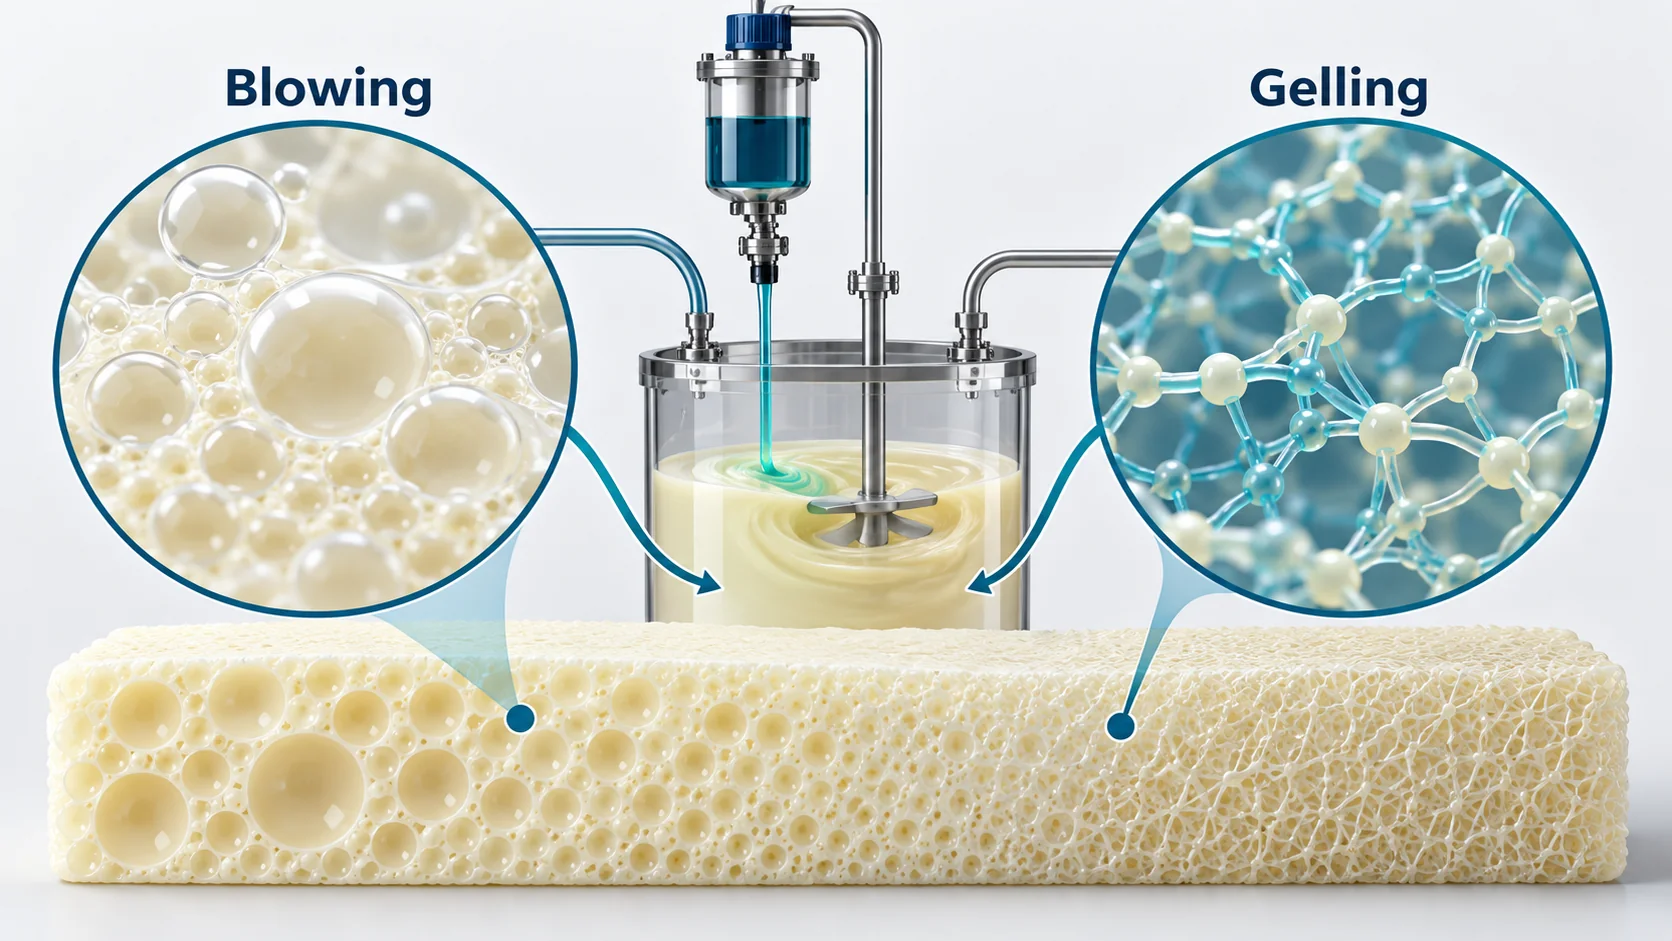
Toda espuma de poliuretano soplada con agua se forma a partir de dos reacciones exotérmicas que compiten por los grupos isocianato. La reacción de soplado es la reacción entre el isocianato y el agua: libera dióxido de carbono y forma un intermedio amínico, que después reacciona con más isocianato para formar urea. Ese dióxido de carbono es lo que expande la espuma. La reacción de gelificación es la reacción entre el isocianato y los grupos hidroxilo del poliol o del extensor de cadena: forma enlaces uretano y desarrolla la resistencia del polímero[1].
En un entorno de producción, el operador no puede ver ninguna de las dos reacciones directamente. Lo que es visible es el resultado: el tiempo desde el vertido hasta la reacción visible, la velocidad de ascenso, el momento en que la superficie forma una piel y la estabilidad dimensional final. Los catalizadores reducen la energía de activación de estas reacciones, pero no aceleran todo por igual. Algunos catalizadores actúan con más fuerza sobre el soplado, otros con más fuerza sobre la gelificación, y algunos modifican su comportamiento a medida que el exotermo de la reacción eleva la temperatura del material.
Catalizadores amínicos frente a organometálicos: impulsores de la gelificación y del soplado
Los catalizadores de amina terciaria impulsan la reacción de soplado. Compuestos como el trietilendiamina, la dimetilciclohexilamina y las aminas de acción retardada o bloqueadas con ácido activan la vía isocianato-agua. Su efecto práctico es un tiempo de crema más corto, un ascenso más rápido y una generación de dióxido de carbono más intensa. Como también catalizan la etapa de formación de urea, contribuyen a la formación temprana de la red polimérica, pero su señal de producción dominante suele ser un ascenso más rápido y una estructura celular más abierta[2].
Los catalizadores de amina también son sensibles a la temperatura y al contenido de agua. Un pequeño cambio en el nivel de agua modifica la cantidad de reacción de soplado disponible para que la amina la promueva, y por eso una fórmula rica en agua puede parecer sobrecatalizada incluso cuando la carga de catalizador no ha cambiado.
Los catalizadores organometálicos impulsan la reacción de gelificación. El dilaurato de dibutilestaño y el octoato estannoso son las opciones clásicas basadas en estaño; los carboxilatos de bismuto y de zinc se utilizan cuando se requieren sistemas sin estaño. Estos catalizadores aceleran la reacción isocianato-poliol, formando enlaces uretano y la resistencia final del polímero. En términos de producción, acortan el tiempo de gel, endurecen antes la espuma en ascenso y suelen reducir el tiempo abierto. Una actividad de gelificación excesiva cierra las celdas antes de que el soplado se complete, lo que provoca contracción, alta densidad y, a veces, un núcleo mal curado[3].
El octoato de potasio se sitúa en una categoría aparte. En sistemas rígidos de poliisocianurato o que contienen PIR, promueve la trimerización del isocianato en anillos de isocianurato. Eso crea una red rígida más resistente al calor, pero también eleva la exotermia y puede hacer que la reacción sea mucho menos tolerante si la dosificación no es estable.
Equilibrar la gelificación y el soplado en producción
La tarea central de producción no es elegir el catalizador más potente. Es mantener el equilibrio gel-soplado en un rango en el que la espuma ascienda por completo, las celdas permanezcan suficientemente abiertas para evitar la contracción y la pieza se desmoldee con suficiente resistencia en verde.
Si la reacción de soplado avanza más rápido que la de gelificación, se genera gas antes de que el polímero tenga suficiente viscosidad y resistencia para contenerlo. El resultado suele ser celdas gruesas, espuma partida, orificios de soplado o un bloque colapsado. Si la reacción de gelificación avanza más rápido que la de soplado, la red polimérica se rigidiza antes de la expansión completa. Eso produce material denso de celda cerrada, piezas pesadas y contracción a medida que el gas atrapado se enfría.
El equilibrio se ajusta mediante tres palancas: el nivel de agua, la proporción de catalizadores y la temperatura del material. El nivel de agua controla cuánta reacción de soplado hay disponible. El paquete de catalizadores controla con qué eficiencia esa reacción de soplado disponible procede en relación con la gelificación. La temperatura eleva la velocidad de ambas reacciones, pero no las eleva por igual; por eso un día cálido puede hacer que una fórmula antes estable se comporte de forma distinta.
Los catalizadores marcan el ritmo de la reacción, pero el operador percibe ese ritmo como el tiempo de ascenso. > El equilibrio de la reacción se manifiesta con mayor claridad como tiempo de ascenso y estructura celular final. El papel del tiempo de subida en el espumado de poliuretano aborda cómo se relaciona el tiempo de ascenso con la formación de celdas y por qué debe medirse antes de cambiar cualquier nivel de catalizador.
| Clase de catalizador | Reacción principal promovida | Señal de proceso a vigilar |
|---|---|---|
| Amina terciaria | Soplado y formación de urea | Tiempo de crema, tiempo de ascenso, apertura de celdas |
| Organoestaño | Gelificación y formación de uretano | Tiempo de gel, curado superficial, firmeza al desmoldeo |
| Carboxilato de bismuto o de zinc | Gelificación con resistencia a la hidrólisis | Tiempo de gel, estabilidad hidrolítica a largo plazo |
| Octoato de potasio | Trimerización de isocianurato | Exotermia, rigidez, resistencia al calor |
La tabla de evidencia anterior es intencionalmente de nivel de proceso. Los operadores rara vez diagnostican un catalizador solo por la química. Lo diagnostican observando qué tiempo se mueve primero. Si tanto el tiempo de crema como el de crecimiento se acortan pero el desmoldeo sigue blando, lo más probable es que se trate de soplado impulsado por amina. Si el tiempo de crecimiento apenas cambia pero la superficie se endurece pronto y la pieza es densa, lo más probable es que el impulsor sea la actividad de gelificación.
Factores de la instalación que amplifican los efectos de los catalizadores
Un paquete de catalizadores solo funciona correctamente si la máquina lo dosifica correctamente. En las líneas de espumado a baja y alta presión, el catalizador suele estar disuelto o disperso en el lado del poliol. Eso significa que la exactitud del catalizador está directamente ligada a la exactitud de dosificación de los componentes, a la estabilidad de la recirculación y al rendimiento del cabezal de mezcla.
Si una bomba de dosificación se desvía medio punto porcentual en el lado del poliol, la proporción real de catalizador también se desplaza. Puede que la máquina no muestre ninguna alarma. La primera señal suele ser un cambio repetible en el tiempo de crema de un molde a otro, o un cambio de densidad que no puede atribuirse a la temperatura.
La acción del catalizador es irrelevante si el lado de la dosificación no entrega la carga prevista. > Antes de cambiar un nivel de catalizador, verifique que la máquina realmente esté vertiendo la masa de disparo prevista. Cómo calcular el peso de dosificación en poliuretano abarca el cálculo que separa la deriva de proporción de la deriva real de la formulación.
La velocidad del cabezal de mezcla y la temperatura del material importan igual de mucho. Un cizallamiento inadecuado deja zonas sin mezclar ricas en catalizador o ricas en agua, lo que genera una crema irregular, celdas irregulares y contracción localizada. Un cizallamiento excesivamente alto puede añadir aire de nucleación o elevar la temperatura del material, cambiando la velocidad de reacción efectiva sin ningún cambio de fórmula. Para un paquete de catalizadores fijo, una temperatura estable y un cizallamiento de mezcla estable son los controles más económicos disponibles.
Llegados a este punto, la pregunta práctica normalmente no es qué catalizador comprar. Es si la proporción de catalizador seleccionada puede mantenerse de forma repetible con la configuración de dosificación y mezcla existente. Si está lidiando con una deriva del tiempo de crema que no puede atribuirse al agua ni a la temperatura, envíe los datos de su formulación actual, los tiempos de crema y crecimiento objetivo, y un breve vídeo del cabezal de mezcla a info@chinahaifeng.com. Separar un desequilibrio real de catalizador de un problema de deriva del equipo es más rápido con datos de proceso que con otra prueba de laboratorio por sí sola.
Fallas comunes relacionadas con los catalizadores y cómo rastrearlas
| Fallo | Probable problema de catalizador o de equilibrio | Primera comprobación |
|---|---|---|
| Crema lenta, crecimiento lento | Reacción de soplado poco acelerada | Carga de amina, nivel de agua, temperatura del lado B |
| Espuma partida, sopladuras | Soplado demasiado rápido en relación con el gel | Relación amina/estaño o amina/bismuto, nivel de agua |
| Pieza densa, celdas cerradas | Gelificación demasiado rápida en relación con el soplado | Nivel de organometálico, temperatura del molde, tiempo de respiración |
| Contracción tras el desmoldeo | Desequilibrio gel-soplado o gas atrapado | Paquete de catalizadores, venteo, tiempo de desmoldeo |
| Picaduras superficiales | Gelificación superficial rápida o nucleación inestable | Temperatura de la superficie, cizalladura de la mezcla, aire de nucleación |
El objetivo de la tabla es crear una secuencia trazable en lugar de una suposición. Si aparece un fallo, registre el tiempo de crema, el tiempo de gel, el tiempo de subida y el peso de la pieza antes de tocar el paquete de catalizadores. Compare con la misma fórmula y el mismo estado de la máquina. Un cambio puntual en la carga de catalizador sin ese registro suele intercambiar un defecto por otro.
La contracción es un fallo en el que a menudo se pasa por alto el desequilibrio de catalizadores porque aparece después de que la pieza ha salido del molde. > La contracción suele achacarse únicamente a la temperatura del molde, pero el desequilibrio gel-soplado es una causa principal en el nivel de catalizador. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca cómo rastrear la contracción a través de la formulación, la densidad y las variables de proceso de forma secuencial.
Optimice su paquete de catalizadores y su configuración de dosificación
La resolución de problemas de catalizadores más útil no empieza por añadir más catalizador. Empieza por medir qué reacción se desplazó y, después, aislar si el cambio provino de las materias primas, la temperatura, la mezcla o la dosificación. En producción, un desequilibrio repetible merece más diagnóstico que un defecto puntual, porque apunta a una causa sistemática.
Si necesita ayuda para seleccionar un paquete de catalizadores para un sistema soplado con agua, sin estaño o con contenido de PIR —o si sospecha que su equipo de dosificación no mantiene la relación que exige la fórmula—, envíe su tiempo de crema, tiempo de gel, tiempo de subida, densidad y configuración actual de la máquina objetivo al equipo de Haifeng Polyurethane Machinery. Póngase en contacto con info@chinahaifeng.com o WhatsApp: 86 13566296633. Basta con una breve descripción del proceso para iniciar la conversación.
Preguntas frecuentes
¿Cuál es la diferencia entre un catalizador de gelificación y un catalizador de soplado en poliuretano?
Un catalizador de soplado acelera la reacción isocianato-agua y favorece la generación de dióxido de carbono, mientras que un catalizador de gelificación acelera la reacción isocianato-poliol y desarrolla la resistencia del polímero de uretano. En la práctica, un catalizador amina suele ser selectivo para el soplado y un catalizador de organoestaño, bismuto o zinc suele ser selectivo para la gelificación.
¿Cómo sé si mi espuma tiene demasiado catalizador de gelificación?
Las señales típicas son una superficie firme al inicio de la subida, un tiempo de gel más corto, una densidad aparente mayor, celdas cerradas y contracción después del desmoldeo. Si la pieza se siente pesada para el mismo peso de inyección y las celdas parecen finas o cerradas, la actividad de gelificación es lo primero que conviene comprobar.
¿Por qué cambia el tiempo de crema si la cantidad de catalizador se mantiene igual?
El tiempo de crema cambia porque la velocidad de reacción del catalizador depende de la temperatura, el nivel de agua, la variación entre lotes de materias primas y la precisión con que se dosifica el catalizador. No hace falta añadir ni retirar catalizador para que cambie su actividad efectiva. Los cambios de temperatura y la deriva de dosificación son las causas más comunes en producción.
¿Qué es un paquete de catalizadores equilibrado?
Un paquete de catalizadores equilibrado mantiene las reacciones de gelificación y soplado en una proporción que permite que la espuma suba por completo, estabilice la estructura de celdas y desarrolle suficiente resistencia en verde para el desmoldeo. No es una fórmula fija. El equilibrio correcto cambia con el nivel de agua, la temperatura del molde, la geometría de la pieza y la densidad requerida.
¿Debo usar un sistema de catalizadores sin estaño?
Los sistemas sin estaño se prefieren cuando importan la resistencia a la hidrólisis, los requisitos de contacto con alimentos o las restricciones medioambientales. Los carboxilatos de bismuto y zinc pueden aportar actividad de gelificación con menos sensibilidad a la hidrólisis que los catalizadores de estaño, pero pueden tener perfiles de actividad diferentes y exigir una reformulación del equilibrio de catalizadores.
Referencias
[1] M. Szycher, Szycher's Handbook of Polyurethanes, 2.ª ed., Boca Raton, FL: CRC Press, 2012.
[2] G. Oertel, ed., Polyurethane Handbook, 2.ª ed., Múnich: Hanser Publishers, 1993.
[3] D. Randall y S. Lee, The Polyurethanes Book, Nueva York: Wiley, 2002.
[4] ASTM D3574-17, Métodos de ensayo normalizados para materiales celulares flexibles: espumas de uretano en bloque, unidas y moldeadas, ASTM International, 2017.
[5] ISO 845:2006, Plásticos y cauchos celulares — Determinación de la densidad aparente, ISO, 2006.
Si te interesa, echa un vistazo a estos artículos relacionados:
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
El papel del tiempo de subida en el espumado de poliuretano
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural





