

La mayoría de los problemas de proporción en una línea de poliuretano de dos componentes no se deben a fallas de las bombas. Se deben a tratar ambos componentes como si fueran el mismo líquido. Ambos lados fluyen a través de bombas dosificadoras, ambos lados necesitan calentamiento y ambos lados entran en un cabezal de mezcla, por lo que es fácil suponer que la máquina debería ser simétrica. No debería serlo. El lado B y el lado A son químicamente diferentes, reológicamente diferentes y propensos a fallas de maneras distintas [3]. Si está auditando una línea existente o especificando una nueva, las secciones siguientes funcionan como una guía de campo del lado B.
Qué significa «lado» en un proceso de poliuretano
En la documentación de espumado de poliuretano de Haifeng, A es la mezcla de poliol formulada y B es el isocianato, como MDI, TDI o un grado de isocianato especificado. Otros proveedores pueden usar letras diferentes. Confirme las etiquetas reales de los materiales y el manual de la máquina antes de conectar los tanques o de ajustar una proporción.
En los equipos de elastómero colado, identifique las corrientes por material: prepolímero y endurecedor, como MOCA o BDO. Las letras de sus tanques son específicas de cada máquina y no deben inferirse de las convenciones de los sistemas de espumado. Un endurecedor sólido requiere las condiciones de fusión y mantenimiento del grado real.
El lado B y el lado A se comportan de forma tan distinta porque los isocianatos reaccionan con la humedad, mientras que la mezcla de poliol contiene el paquete reactivo. ¿Qué es la espuma de poliuretano proyectado? Composición y aplicación abarca cómo esos componentes se combinan en un sistema práctico.
Por qué el equipo no es simétrico
Los dos lados se gestionan como flujos de proceso separados, no como mitades duplicadas del mismo circuito.
| Función de la máquina | Lado B: isocianato | Lado A: mezcla de poliol |
|---|---|---|
| Sensibilidad a la humedad | Alta; reacciona con el agua y puede dimerizar o formar sólidos | Por lo general, menor, pero algunos catalizadores y agentes de expansión pierden actividad cuando están húmedos o envejecidos |
| Viscosidad | Normalmente menor, pero aumenta bruscamente si hace demasiado frío o si el MDI cristaliza | A menudo mayor; el MOCA y otros extendedores de cadena pueden necesitar una temperatura elevada |
| Sólidos y cargas | Normalmente ninguno; la filtración retiene principalmente urea o contaminación por partículas | Frecuente; los pigmentos, las cargas, los ignífugos o los agentes de curado sólidos se sedimentan o se estratifican |
| Calentamiento | Mantiene la viscosidad estable y evita la dimerización | Calentamiento por zonas para el tanque, las mangueras y la unidad de dosificación |
| Agitación | Normalmente no se requiere; en su lugar se usa recirculación suave o una cobertura de aire seco/nitrógeno | Necesaria; mantiene los aditivos homogéneos y las cargas en suspensión |
| Enfoque en bomba y sellado | Evitar la entrada de humedad y el rayado por urea | Resistir el desgaste abrasivo y manejar flujos de alta viscosidad |
Estas diferencias provienen de la química de la reacción: el isocianato más el agua forman una amina y dióxido de carbono, y luego urea [5]. El riesgo de manipulación también es mayor en el lado B. La exposición no controlada al isocianato es un sensibilizante laboral bien documentado, y el reglamento REACH de la UE exige formación antes del uso industrial y profesional de diisocianatos [1]. Del mismo modo, NIOSH considera los isocianatos como irritantes respiratorios y sensibilizantes [2].
Diferencias a nivel de equipo que importan
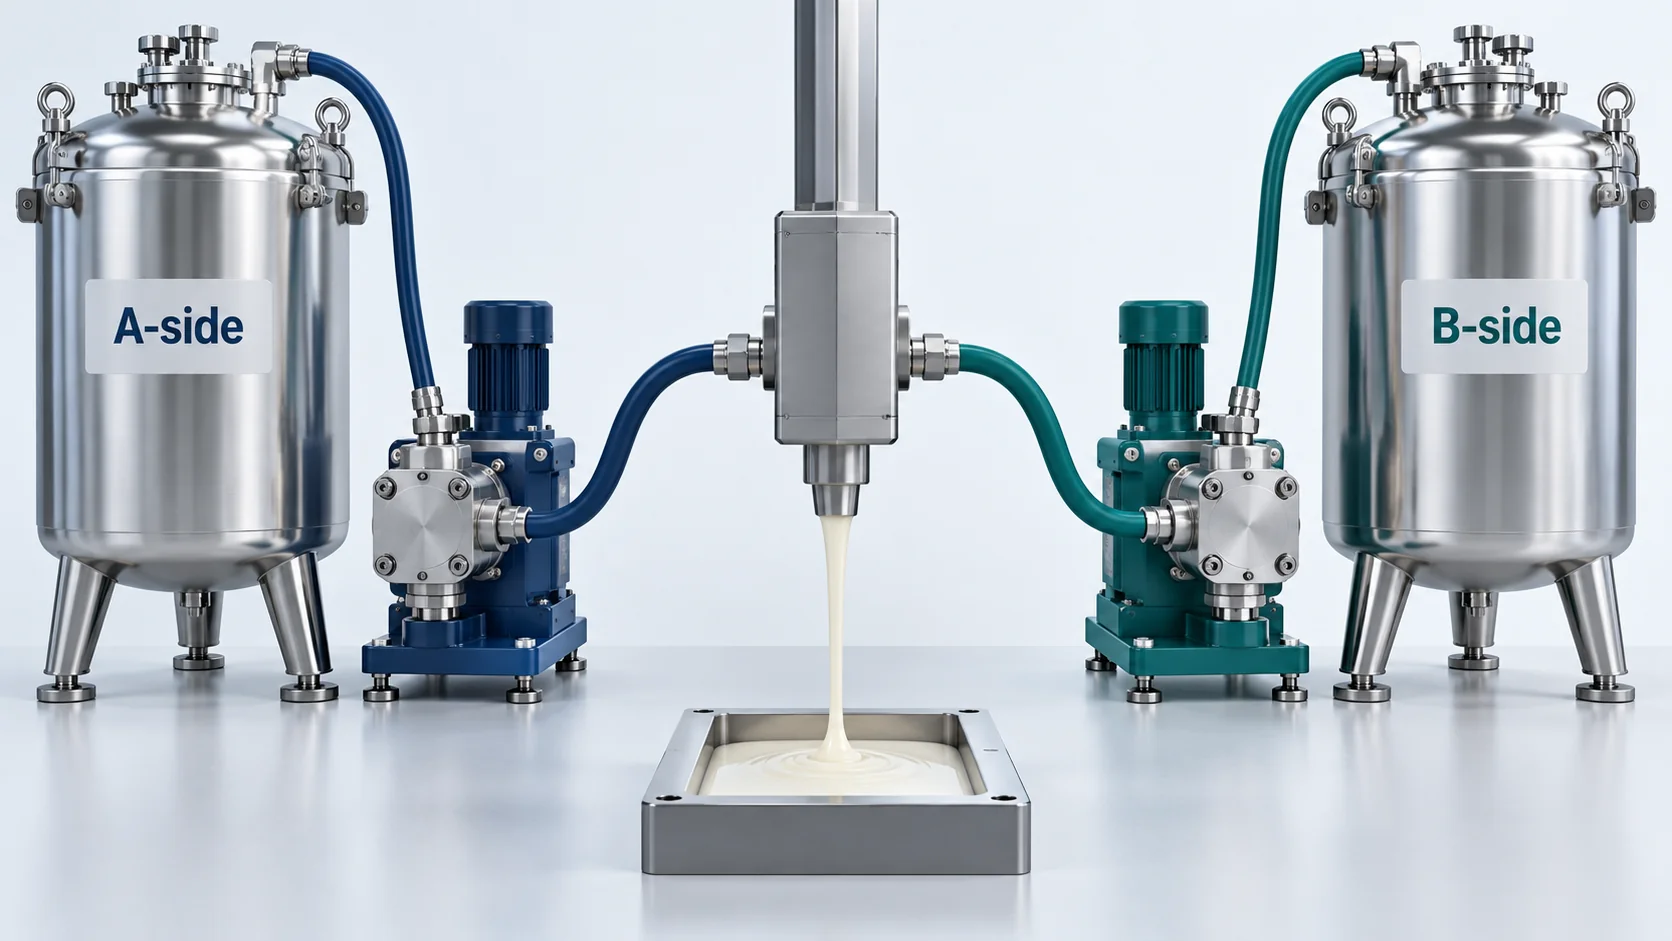
En el lado B, el objetivo es proteger el isocianato de la humedad y mantenerlo a una temperatura de procesamiento estable. Por lo general, esto implica un depósito diario sellado con un desecante de aire seco o una atmósfera de nitrógeno, recirculación a baja presión para que el material no se quede en tramos muertos, mangueras calefactadas y una filtración fina antes de la bomba dosificadora. Cualquier humedad atrapada se convierte rápidamente en urea, que raya las superficies de la bomba y obstruye los huelgos estrechos.
En el lado A, el objetivo es la homogeneidad. La mezcla puede contener cargas, pigmentos, tensoactivos, catalizadores y un extensor de cadena, por lo que debe agitarse o recircularse de forma continua antes de la dosificación. Los sistemas de gama alta suelen utilizar depósitos de aditivos encamisados independientes, de modo que un flujo de pasta de color o de MOCA pueda acondicionarse a su propia temperatura e inyectarse solo donde se necesita.
A continuación, el cabezal de mezcla tiene que conciliar ambos flujos. Si los dos lados llegan a temperaturas distintas o con perfiles de presión desiguales, la relación mostrada puede parecer estable mientras la mezcla entregada varía. Esa es una de las razones por las que una máquina con bucles de dosificación individuales precisos supera a una máquina con una única estrategia de bomba genérica.
Los errores que parecen fallas de hardware
La mayoría de los fallos relacionados con los lados se diagnostican como «bomba defectuosa» o «cabezal de mezcla defectuoso», pero la causa suele estar antes en el circuito.
- Mangueras o filtros compartidos: La contaminación cruzada entre A y B puede formar urea o geles localizados que no se disuelven.
- Depósito del lado B abierto o mal sellado: La captación de humedad altera la reactividad del isocianato y genera partículas.
- Agitación del lado A apagada durante la noche: Los pigmentos y las cargas sedimentan, por lo que las primeras inyecciones de la mañana quedan fuera de relación.
- Dosificación volumétrica sin compensación de temperatura: La densidad cambia con la temperatura, por lo que el peso real entregado puede desviarse aunque la consigna de la bomba sea constante.
- Usar bombas idénticas para reducir repuestos: Un lado puede necesitar huelgos más estrechos para el control de la humedad, mientras que el otro necesita mayor resistencia al desgaste por las cargas.
Antes de ajustar una bomba dosificadora o de culpar al caudalímetro, verifique cuánto pesa realmente la inyección. Un comando mecánico de la bomba puede ser repetible mientras el peso entregado se desvía porque la densidad y la temperatura cambiaron, o porque una válvula de retención ya no sella.
Antes de ajustar la proporción, verifique el tamaño real de la inyección: el comando de la bomba B no es lo mismo que el peso que entra al molde. Cómo calcular el peso de inyección en poliuretano abarca el cálculo y las variables que lo modifican en una línea real.
Una lista de verificación rápida sobre el terreno
Si una línea de dos componentes presenta desviaciones, revise estos puntos antes de cambiar la calibración de la bomba.
- Confirme qué químico hay realmente en cada tanque; no confíe en etiquetas antiguas después de una modificación.
- Inspeccione el tanque del lado B en busca de entrada de humedad y revise el suministro de desecante o de nitrógeno.
- Confirme que el agitador del lado A está funcionando y tome muestras de la parte superior e inferior del tanque si se sospecha sedimentación.
- Verifique por separado las zonas de calefacción del lado B y del lado A; un prolongador de cadena calentado no debe controlarse con el mismo perfil que el isocianato.
- Revise los filtros en busca de gel, partículas de urea o acumulación de pigmento.
- Compare el comando de la bomba, la lectura de caudal másico y el peso real de la inyección en cinco ciclos consecutivos.
- Busque picos de presión o cavitación de la bomba como señal de una viscosidad inadecuada o de una alimentación bloqueada.
Una vez que la proporción y el tamaño de la inyección son correctos, observe el tiempo de reacción. Un cambio en el tiempo de crema o en el tiempo de subida suele ser la primera señal de que la temperatura del lado B o el flujo de aditivo se ha modificado, incluso cuando la máquina sigue indicando una presión estable.
Una vez que la proporción está bajo control, la siguiente variable del proceso es cómo la mezcla reactiva gana viscosidad y sube en el molde. El papel del tiempo de subida en el espumado de poliuretano abarca por qué el tiempo de subida cambia según la formulación y las condiciones de la máquina.
Obtenga una respuesta a nivel de proceso
La división lado B/lado A no es una cuestión de etiquetado; es una cuestión de diseño del proceso. Si está seleccionando una línea de espumado o de elastómero colado, proporcione las temperaturas de los materiales, el comportamiento de la viscosidad, si el lado A contiene cargas o prolongadores de cadena sólidos, el tamaño de la inyección y la proporción objetivo. Esos detalles determinan la selección de la bomba, las zonas de calefacción, la agitación, la filtración y el diseño del cabezal de mezcla mucho más que la capacidad nominal de la máquina.
Envíe los detalles de su proceso o la TDS a info@chinahaifeng.com, o envíe una consulta por WhatsApp al +86 135 6629 6633. Para cada lado, incluya:
- Tipo de material: MDI, TDI, PMDI, prepolímero, mezcla de poliol, MOCA, BDO
- Viscosidad a la temperatura de procesamiento
- Contenido de cargas o material abrasivo
- Proporción objetivo en peso o en volumen
- Tamaño de disparo y tiempo de ciclo
Preguntas frecuentes
¿Qué convención A/B utiliza Haifeng?
En la documentación de espumado de PU, Haifeng usa A para la mezcla de poliol y B para el isocianato. Las letras de los tanques no son un estándar químico universal, así que verifique las etiquetas y la documentación en equipos de otros proveedores.
¿Puedo usar bombas idénticas para ambos lados?
Solo en casos excepcionales en los que ambos materiales tienen una viscosidad similar y no contienen sólidos. Aun así, el lado B necesita sellos y piezas en contacto con el fluido que resistan la entrada de humedad, mientras que el lado A a menudo requiere mayor resistencia al desgaste por las cargas o los endurecedores sólidos.
¿Por qué el lado B necesita aire seco o nitrógeno?
Los isocianatos reaccionan con el agua para formar urea y dióxido de carbono [5]. Pequeñas cantidades de humedad pueden crear cristales que rayan las bombas, obstruyen los filtros y alteran el contenido de NCO lo suficiente como para cambiar la calidad de la pieza.
¿Por qué es más importante la agitación en el lado A?
El lado A suele contener cargas, pigmentos, tensoactivos, catalizadores y extendedores de cadena. Estos pueden sedimentarse, estratificarse o degradarse de forma desigual sin agitación, por lo que la mezcla deja de ser homogénea cuando llega a la bomba dosificadora.
¿B-side/A-side significa lo mismo en las máquinas de elastómero colado?
Ninguna convención universal de letras de tanques se aplica a todos los sistemas de elastómeros colados. Identifique el prepolímero y el endurecedor a partir de la documentación real de la máquina; acondicione cada material según sus requisitos de procesamiento aprobados.
¿Cuál es la forma más rápida de averiguar qué lado se está desviando?
Mida el peso real de salida de cada lado, inspeccione los filtros y las holguras de la bomba, y compare la temperatura del material con la lectura de flujo másico. Una consigna de bomba estable combinada con un peso entregado que cambia suele indicar un problema de temperatura, viscosidad o presión de alimentación en uno de los lados.
Referencias
[1] Agencia Europea de Sustancias y Mezclas Químicas, «Diisocianatos — requisitos de restricción y formación según REACH», ECHA, https://echa.europa.eu/hot-topics/diisocyanates.
[2] National Institute for Occupational Safety and Health, «Isocyanates», CDC, https://www.cdc.gov/niosh/topics/isocyanates/.
[3] M. Szycher, Szycher's Handbook of Polyurethanes, 2.ª ed., CRC Press, 2012.
[4] M. Ionescu, Chemistry and Technology of Polyols for Polyurethanes, 2.ª ed., Smithers Rapra, 2016.
[5] G. Oertel, Polyurethane Handbook, 2.ª ed., Hanser Publishers, 1994.
Si te interesa, echa un vistazo a estos artículos relacionados:
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
Qué es la espuma de poliuretano semirrígida
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural
Causas de la contracción en la espuma de poliuretano y cómo controlarla





