

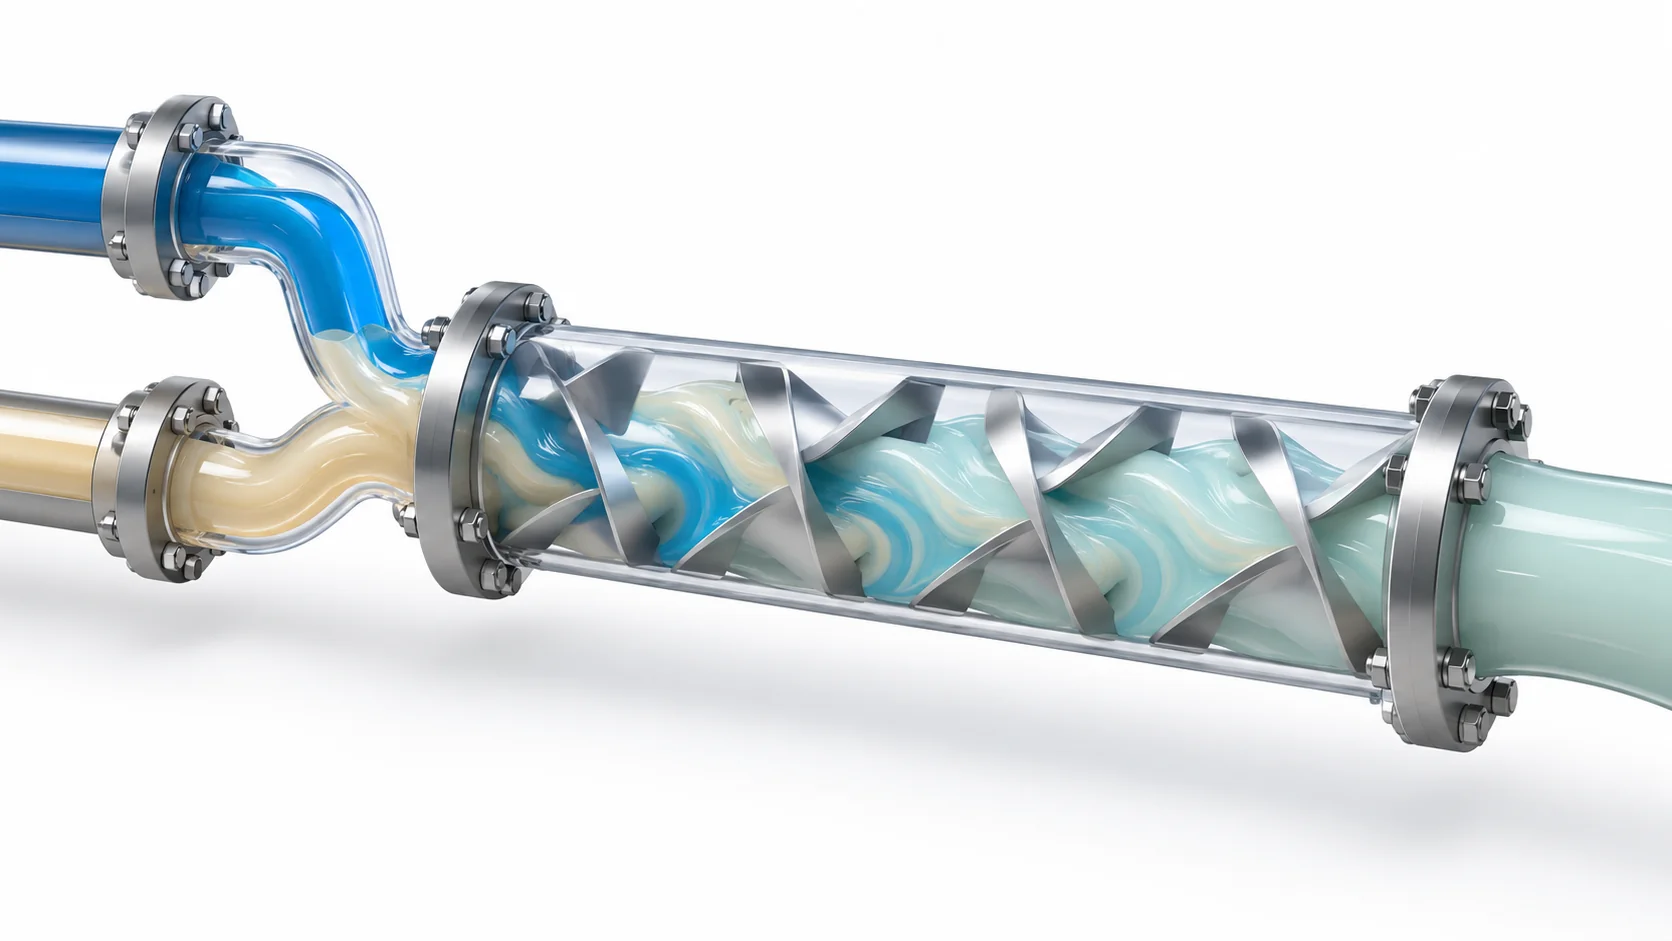
غالبًا ما تُلقى مشكلات إنتاج البولي يوريثان على عاتق معايرة قياس الجرعات، لكن هناك سببًا أقل وضوحًا هو عدم انتظام التلامس بين تيارات البوليول والإيزوسيانات قبل وصولها إلى نقطة الصب. تشمل تطبيقات المازجات الساكنة في معالجة البولي يوريثان الصب منخفض الضغط والإرغاء عالي الضغط والرش وتوزيع المواد المانعة للتسرب، لكن قيمتها تعتمد على الوضع والحجم الصحيحين. وعندما تكون النسبة صحيحة لكن الخلط غير سليم، فقد تكون النتيجة خطوطًا متعرجة ومناطق لينة أو صلبة موضعيًا وخصائص فيزيائية غير متسقة من قذفة إلى أخرى.
ما الذي يفعله المازج الساكن في خط البولي يوريثان
يستخدم المازج الساكن عناصر داخلية ثابتة لتقسيم تيار المائع وتدويره وإعادة تجميعه أثناء مروره عبر أنبوب أو فوهة توزيع. وفي التدفق الصفحي، يؤدي التقسيم المتكرر إلى مضاعفة المساحة البينية بين مكوّنين أو أكثر وتقصير المسافة التي تنتشر عبرها وتتفاعل. وفي البولي يوريثان، يقلل التلامس الأكثر انتظامًا بين جانب الإيزوسيانات وجانب البوليول من عدم التوازن الكيميائي المكافئ موضعيًا، والذي قد يسبب بخلاف ذلك جيوبًا غير متصلدة أو تكوّنًا غير منتظم للقطاعات الصلبة [1].
وعلى خلاف الخلاط الديناميكي، لا يجزّئ الخلاط الساكن المادة بشفرة دوّارة. بل يستمد طاقته من ضغط الخط. وهذا ما يجعله مفيدًا بوجه خاص في توزيع البولي يوريثان المستمر أو المتقطع، حيث يكون البناء البسيط والتنظيف المتوقع والخلط القابل للتكرار أهم من القص العالي.
أين تُستخدم المازجات الساكنة في معالجة البولي يوريثان
الصب المنخفض الضغط وصب الإيلاستومرات
في الآلات منخفضة الضغط المستخدمة في البكرات والعجلات والحشوات وأجزاء الإيلاستومر الصغيرة، تضخّ مضخات قياس الجرعات البوليمر ومطيل السلسلة بنسبة مضبوطة، لكن الدرجة النهائية للخلط تعتمد على ما يحدث بين المضخة والقالب. فالخلاط الساكن في مسار التوزيع أو في الفوهة يهيّئ تدفق المادة قبل وصولها إلى غرفة خلط ديناميكية. وهو عمومًا أكثر فعالية عندما تكون اللزوجة متوسطة، والقذفة قصيرة بما يكفي لتجنّب زمن مكوث طويل، والتركيبة لا تحتوي على حشوات خشنة قد تسدّ العناصر.
في صبّ البكرات، تظهر جودة الخلط لاحقًا في تشطيب السطح واتساق الصلادة على امتداد وجه البكرة. كيف تُصنع بكرات البولي يوريثان من الصب حتى المعالجة يغطي تسلسل الصب حتى المعالجة، حيث يكون أداء الخلاط أهم ما يكون.
خطوط الإرغاء عالي الضغط وإعادة التدوير
في الآلات عالية الضغط، يحدث الخلط الأساسي عند نقطة التصادم داخل رأس الخلط. ولا يُستبدل الخلاط الساكن عمومًا بتلك الخطوة التصادمية. ودوره الأعملي يكون في المنبع: تجانس مكوّن مخلوط مسبقًا، أو تشتيت إضافة سائلة، أو الحفاظ على انتظام تيار معاد تدويره بحيث تكون المادة الواصلة إلى الرأس بالتركيب نفسه في كل مرة. وهذا مهم بوجه خاص في معاجين الألوان والحفازات والتركيبات المنفوخة بالماء، حيث يجب أن تبقى تيارات الإضافات الصغيرة موزّعة بالتساوي.
تجهيز تغذية RIM وRRIM
تعمل أنظمة القولبة بالحقن التفاعلي وأنظمة RIM المقوّاة بلزوجة أعلى، وغالبًا ما تحتوي على ألياف زجاجية أو تقوية أخرى. وفي هذه العمليات، يمكن للخلاط الساكن أن يشتّت الإضافات مسبقًا أو يهيّئ المادة قبل التصادم النهائي، لكن يجب اختياره بعناية لأن محتوى الألياف واللزوجة يؤثران مباشرة في هبوط الضغط وخطر الترسيب [2].
عندما يجمع الجزء بين الأحمال الإنشائية والمعالجة السريعة، تحدد معدات الخلط مدى وصول الألياف والراتنج بالتساوي إلى القالب. RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك يغطي الاختلافات في العمليات التي تؤثر في اختيار الخلاط والرأس.
خطوط الرش والألواح المستمرة
تعتمد مسدسات الرش وخطوط الألواح الساندويتشية المستمرة على نسبة متسقة في لحظة التطبيق. والخلاطات الساكنة المثبّتة قرب المسدس أو داخل مجمّع توزيع يمكن أن تساعد في توزيع عوامل النفخ والحفازات وغيرها من الإضافات منخفضة اللزوجة في التيار الرئيسي. والخلاطات البلاستيكية ذات الاستعمال الواحد شائعة حيث تجعل القذفات القصيرة والتوقفات المتكررة التنظيف غير عملي؛ أما العناصر المعدنية الثابتة فهي أكثر شيوعًا حيث يكون الإنتاج مستمرًا والسائل نظيفًا.
تطبيقات اللواصق والمواد المانعة للتسرب والتغليف بالراتنج
غالبًا ما تستخدم لواصق البولي يوريثان ومركبات التغليف المعتمدة على الخراطيش خلاطًا ساكنًا ذا استعمال واحد مثبّتًا على طرف التوزيع. وينطبق المنطق نفسه: فالخلاط يحقق تلامسًا منتظمًا بين المكوّنين قبل المعالجة. وفي هذه الأنظمة منخفضة التدفق وطويلة عمر الخليط القابل للاستخدام، تتمثل اعتبارات الاختيار الرئيسية في الحجم الميت ودقة التوزيع وكمية المادة المتبقية داخل الخلاط بعد القذفة.
اختيار مازج ساكن لتطبيق بولي يوريثان
الخلاط المناسب ليس ببساطة الأطول أو الأصغر الذي يمكن تركيبه. فهناك خمسة عوامل هي الأكثر أهمية.
- عدد العناصر وطول الخلاط: تخلق العناصر الأكثر خلطًا أكبر، لكنها تزيد أيضًا هبوط الضغط وزمن المكوث. اختر الحد الأدنى من عدد العناصر الذي يحقق تجانسًا مقبولًا للتركيبة، لا الحد الأقصى المتاح.
- القطر مقابل معدل التدفق: الخلاط المفرط في الحجم يترك المادة تتحرك ببطء ويمدّد زمن المكوث؛ والخلاط الأصغر من اللازم يرفع الضغط الخلفي وقد يفرط في تحميل مضخات قياس الجرعات. طابق قطر الخلاط مع معدل التصريف الفعلي واللزوجة عند درجة حرارة العملية.
- اللزوجة ودرجة الحرارة: تتغير لزوجة مكوّن البولي يوريثان تغيرًا حادًا مع درجة الحرارة. فالخلاط المختار عند درجة حرارة الغرفة قد يتصرف بشكل مختلف عند 45 °C أو 60 °C. استخدم بيانات اللزوجة عند درجة حرارة العمل، لا عند درجة حرارة التخزين [3].
- عمر الخليط القابل للاستخدام وحجم القذفة: في الصبّ بالقذفات القصيرة، يجب إزاحة المادة الموجودة داخل الخلاط قبل أن تتفاعل. فإذا كان الحجم المخلوط في العنصر كبيرًا جدًا نسبةً إلى القذفة، فقد يحتوي الجزء الأول من القذفة على مادة بدأت بالفعل في التشابك.
- قابلية التنظيف والتآكل: يمكن للأنظمة المحتوية على حشوات أو الكاشطة أن تفتّت العناصر البلاستيكية ونقاط الخلوص الضيقة بسرعة. والعناصر الثابتة من الفولاذ المقاوم للصدأ والتصميم المتوافق مع تفريغ التنظيف عادةً أكثر عملية عندما يعمل الخط نفسه على مدار عدة ورديات.
إذا كنت تدمج خلاطًا ساكنًا في خط قائم للصبّ منخفض الضغط أو الإرغاء عالي الضغط، فالأسئلة المباشرة هي مقدار الضغط الخلفي الذي يمكن لنظام قياس الجرعات تحمّله، وكم من الوقت تبقى المادة المخلوطة داخل العنصر. تواصل مع الفريق الهندسي على info@chinahaifeng.com أو واتساب +86 13566296633 مع ذكر لزوجتك عند درجة حرارة العملية، ومعدل التدفق الحالي، ووزن القذفة للحصول على توصية مباشرة بالمعدات.
أخطاء التكامل الشائعة
ثمة مشكلات متكررة تنشأ عن موضع تركيب الخلاط، لا عن الخلاط نفسه.
- تركيب الخلاط بعيدًا جدًا عن نقطة الصب: يزيد ذلك زمن المكوث ويسمح للتيار المخلوط بالبدء في التفاعل قبل التصريف.
- تجاهل هبوط الضغط: الخلاط الذي يرفع الضغط الخلفي يمكن أن يغيّر نسبة قياس الجرعات الفعلية، خاصة مع مضخات التروس، لأن كل مكوّن يواجه منحنى نظام مختلفًا.
- ترك المادة الراكدة داخل العنصر: بدون تسلسل تفريغ التنظيف، قد تدفع القذفة التالية مادة متفاعلة جزئيًا إلى القالب وتُحدث عيوبًا من نوع اللين أو الهشاشة.
- اختيار خلاط واحد لجميع التركيبات: عادةً ما يحتاج الإيلاستومر المحشو ومادة الإحكام الشفافة منخفضة اللزوجة إلى أعداد وأقطار مختلفة من العناصر، حتى على الآلة نفسها.
- استخدام لزوجة درجة حرارة التخزين لتحديد المقاس: ظروف التشغيل، وليس الظروف المخبرية، هي التي تحدد الاختيار الصحيح.
تحدث إلى مهندس معدات البولي يوريثان
يندرج اختيار الخلاط الساكن ضمن مسألة أوسع تشمل استقرار قياس الجرعات ودقة الصب وتخطيط الخط. إذا كنت تلاحظ عيوبًا مرتبطة بالخلط، فاذكر ما يلي في استفسارك:
- نوع نظام البولي يوريثان ومحتوى الحشو
- لزوجة كل مكوّن عند درجة حرارة التشغيل
- معدل التدفق الحالي أو وزن القذفة
- قطر الأنبوب الحالي وميزانية الضغط المتاحة
- زمن دورة الصب وما إذا كان الخط يعمل بشكل مستمر أم متقطع
تواصل مع Haifeng Polyurethane Machinery عبر info@chinahaifeng.com أو واتساب +86 13566296633.
الأسئلة الشائعة حول المازجات الساكنة في البولي يوريثان
هل يُعدّ المازج الساكن بديلاً عن المازج الديناميكي؟
ليس في كل الحالات. يمكن للخلاط الديناميكي توفير قص أعلى، وهو غالبًا أفضل للمواد عالية الحشو أو عالية اللزوجة التي تحتاج إلى إدخال طاقة ميكانيكية. أما الخلاط الساكن فهو خيار عملي للتيارات المتجانسة منخفضة إلى متوسطة اللزوجة، وللصب بقذفات قصيرة، وللمواقع التي يصعب فيها إحكام إغلاق عمود دوّار.
لماذا يزيد المازج الساكن الضغط الخلفي؟
تُجبر العناصر الثابتة السائل على المرور عبر قنوات متناوبة، مما يستهلك ضغط الخط. وتزداد الفاقد مع معدل التدفق واللزوجة وعدد العناصر. وإذا كان الضغط الخلفي مرتفعًا أكثر من اللازم بالنسبة لقدرة الضخ، فقد تتغير النسبة المقاسة بالجرعات.
هل يمكن تنظيف المازجات الساكنة، أم أنها للاستخدام مرة واحدة؟
كلا الخيارين متاح. تناسب العناصر المعدنية القابلة للإزالة والغسل الإنتاج المستمر والمواد المحشوة. أما الخلاطات البلاستيكية التي تُستخدم مرة واحدة فشائعة في المواد اللاصقة ومواد الإحكام والصب بالكميات الصغيرة، حيث يكون تغيير الإنتاج السريع مهمًا وفقدان المادة مقبولًا.
ما الطول الذي ينبغي أن يكون عليه المازج الساكن؟
الأطول ليس أفضل تلقائيًا. يعتمد الطول الصحيح على صعوبة خلط النظام وتركيز الإضافات وزمن المكوث المقبول. ينبغي استخدام توصيات الشركة المصنعة لنسبة الطول إلى القطر كنقطة بداية، ثم تأكيدها على سائل الإنتاج الفعلي.
المراجع
[1] E. L. Paul, V. A. Atiemo-Obeng, and S. M. Kresta, Handbook of Industrial Mixing: Science and Practice. Hoboken, NJ, USA: John Wiley & Sons, 2004.
[2] C. W. Macosko, RIM: Fundamentals of Reaction Injection Molding. Munich, Germany: Hanser Publishers, 1989.
[3] G. Oertel، Polyurethane Handbook. Munich, Germany: Hanser Publishers, 1994.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
كيفية حساب وزن القذفة في البولي يوريثان
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
دور زمن الارتفاع في رغونة البولي يوريثان





