

يتحرك تفاوت NCO من دفعة إلى دفعة بوتيرة أسرع مما تتوقع معظم فرق الإنتاج. فعندما يصل بري بوليمر بمحتوى إيزوسيانات أقل من الذي تفترضه التركيبة، فإن نسبة الخلط نفسها باتت توفّر كمية أقل من الإيزوسيانات للتفاعل. والنتيجة ليست دائمًا فقاعة هواء مرئية. فقد تكون قطعة أطرى، أو زمن إزالة من القالب أطول، أو إيلاستومر لا يبلغ أبدًا كثافة التشابك المتوقعة.
يتناول هذا المقال ما يقيسه محتوى NCO فعليًا، وكيف يدخل في حسابات التركيبة، ولماذا لا تقتصر نقطة التحكم الصحيحة على المختبر، بل تمتد إلى قياس الجرعات والتحكم في درجة الحرارة على الماكينة.
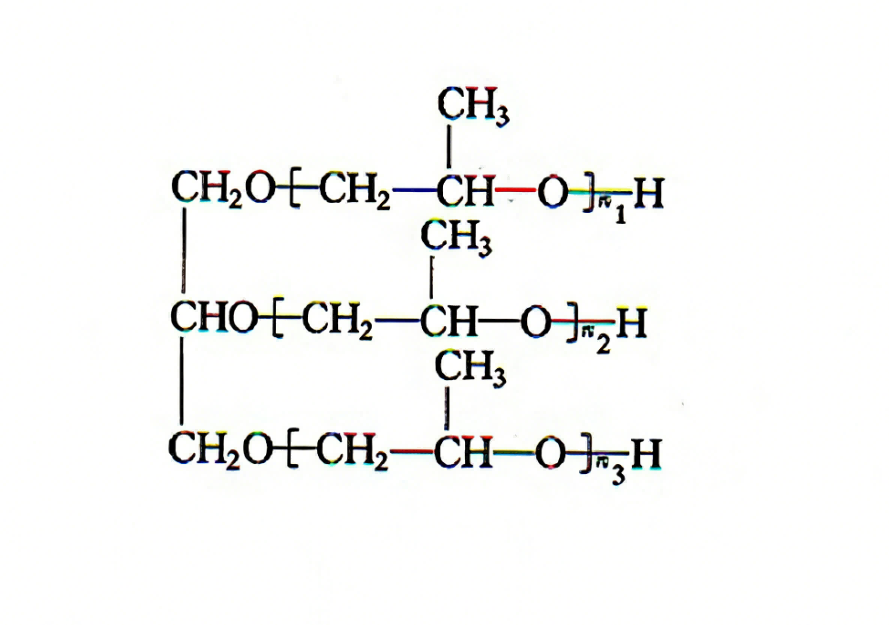
ما الذي يقيسه محتوى NCO فعليًا
محتوى NCO هو النسبة الكتلية للمجموعات الإيزوسيانات التفاعلية في الإيزوسيانات أو البري بوليمر أو شبه البري بوليمر. ويُقاس بالمعايرة، وفق الطرق القياسية في ASTM D2572 وISO 14896 [1][2]. ويعني الرقم الأعلى وجود مزيد من مجموعات NCO النشطة لكل 100 غ من المادة.
المعنى العملي بسيط: محتوى NCO مؤشر بديل عن الوزن المكافئ. ويرتبط الاثنان بالمعادلة:
الوزن المكافئ (غ/مكافئ) = 4200 / نسبة NCO
وهذا مستمد من الكتلة الجزيئية لمجموعة NCO، التي تبلغ نحو 42 غ لكل مكافئ، معبّرًا عنها لكل 100 غ من العينة [3]. لذا فإن بري بوليمر بمحتوى NCO يبلغ 6.0% له وزن مكافئ قدره 700 غ/مكافئ. والبري بوليمر نفسه عند محتوى NCO يبلغ 5.5% له وزن مكافئ نحو 764 غ/مكافئ. وهذا التحول بمقدار نصف نقطة مئوية يغيّر كمية البوليول التصحيحي أو العامل المعالج المطلوبة.
حسابات التركيبة: من نسبة NCO إلى الوزن المكافئ
إن حساب التركيبة تعويضٌ وليس تخمينًا. لنفترض أن قيمة الهيدروكسيل في بوليول ما تساوي 56.1 mg KOH/g. إذن وزنه المكافئ هو 56,100 مقسومًا على OHV، أي 1,000 g/eq. وعند مؤشر إيزوسيانات مقداره 100، يتطلب كل 1,000 g من ذلك البوليول 700 g من بريبوليمر بنسبة NCO مقدارها 6.0% [3][4].
أما إذا قِيست نسبة NCO عند 5.5% بدلًا من ذلك، فإن الكتلة المطلوبة ترتفع إلى 764 g مقابل نفس الـ 1,000 g من البوليول. وماكينة ذات نسبة ثابتة تستمر في قياس الجرعات بالنسبة القديمة 0.70:1 ستعمل الآن بمؤشر أقل قليلًا. وفي نعل حذاء خلوي دقيق، قد يظهر ذلك على هيئة صلادة أقل أو تشوه انضغاطي متبقٍ أعلى. وفي أسطوانة مصبوبة، قد يظهر على هيئة زمن معالجة أطول وسطح أكثر لزوجة.
المعادلة خطية، لكن استجابة العملية ليست كذلك. فالصلادة ومعامل المرونة ومقاومة الحرارة كلها تتغير مع مؤشر الإيزوسيانات الناتج. ولهذا ينبغي إعادة حساب التركيبة عند ظهور تغيّر في شهادة التحليل (COA)، لا عند ظهور نفايات.
محتوى NCO هو نقطة البداية لكل خاصية لاحقة. كيفية حساب وزن القذفة في البولي يوريثان يتناول كيفية ترجمة هذه الكيمياء المتكافئة إلى الكتلة الفعلية التي يجب أن تُسلّمها الماكينة لكل قالب أو قطعة.
كيف يغيّر محتوى NCO سلوك المعالجة
النسبة المئوية نفسها التي تغيّر التركيبة تغيّر أيضًا طريقة تحرك المادة عبر الماكينة. والعلاقة عادةً كما يلي:
| اتجاه محتوى NCO | التأثير النموذجي على العملية | ما يجب إدارته |
|---|---|---|
| NCO حر أعلى | لزوجة أقل، وقياس جرعات أسهل عند درجات الحرارة المنخفضة، وتفاعل أولي أسرع | امتصاص الرطوبة، والحرارة المنبعثة، وعمر خليط قابل للاستخدام أقصر |
| NCO حر أقل | لزوجة أعلى، وتسخين قصّي أكبر، وقد يلزم خزان بدرجة حرارة أعلى | التحكم في درجة الحرارة، واستقرار قياس الجرعات، وزمن معالجة أطول |
لا يوجد جدول واحد ينطبق على كل الأنظمة. فاللزوجة تعتمد على الوزن الجزيئي للبريبوليمر ونوع البوليول وكمية المونومر الحر، وليس على محتوى NCO وحده [4]. وفي بريبوليمرات TDI، يُعدّ TDI الحر مصدر قلق كبير للتعرض في مكان العمل؛ أما في بريبوليمرات MDI، فإن التحكم في اللزوجة ودرجة حرارة التخزين أهم. كما تعتمد استجابة المعالجة على المحفزات ودرجة حرارة القالب وحجم القذفة [5].
الرطوبة هي المتغير الخفي. فالإيزوسيانات يتفاعل مع الماء مكوّنًا أمينًا وثاني أكسيد الكربون. وفي نظام مغلق، يستهلك ذلك مجموعات NCO ويولّد ضغطًا أو عيوبًا فقاعية. وفي بريبوليمر سائب، سيؤدي تسرب الرطوبة أثناء التخزين تدريجيًا إلى خفض محتوى NCO المقيس وتغيير الكيمياء المتكافئة الفعلية [5].
مشكلات ملف التفاعل هي العَرَض الثاني لعدم تطابق NCO. دور زمن الارتفاع في إنتاج الرغوة البولي يوريثانية يتناول كيفية تحرك توازن التهليم والنفخ عندما تتغير التفاعلية.
إذا اشتبهت في انحراف NCO، فلا تبدأ بزيادة المحفز. أعد حساب الطلب على المادة المعالِجة، ثم تحقّق من أن وحدة قياس الجرعات تحافظ على النسبة المصححة. وإذا كنت بحاجة إلى مراجعة محددة لإعدادات النسبة ودرجة حرارة الخزان، فتواصل معنا على info@chinahaifeng.com أو واتساب 86 13566296633.
الإيلاستومرات المصبوبة والعلاقة بين NCO والعامل المعالج
في أنظمة البولي يوريثان المصبوبة، يتفاعل محتوى NCO مباشرةً مع قياس stoichiometry المادة المصلدة. والعلاقة على مستوى المعدات مباشرة: فَنِسَب MOCA حول 100:9–12 ونِسَب BDO حول 100:3–6 نموذجية لمجموعة من البريميرات (prepolymers) وملامح القطع. وهذه الأرقام ليست عالمية؛ فهي نطاقات بداية تتغير بتغير محتوى NCO في الدفعة.
البريمير (prepolymer) الواقع في الطرف الأعلى من نطاق NCO يحتاج عمومًا إلى مادة مصلدة أكثر للوصول إلى المؤشر نفسه. أما البريمير الواقع في الطرف الأدنى فيحتاج إلى مادة أقل. وإذا جُهِلت هذه العلاقة، فإن النتيجة إما قطعة ناقصة الإنضاج (under-cured) بسطح رطب، أو قطعة مفرطة التشابك (over-crosslinked) باستطالة منخفضة.
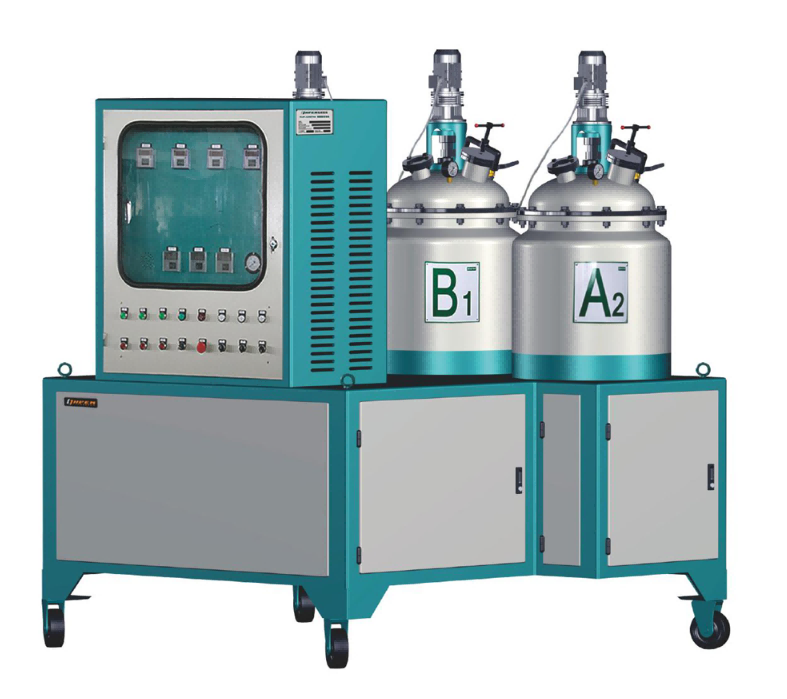
نقطة التحكم ليست في التركيبة وحدها. ففي ماكينة صب الإيلاستومر 2A2B، قد يحتاج خزان الجانب B إلى MOCA عند 90–115°C أو إلى BDO عند 25–50°C، حسب المادة المصلدة. أما خزان البريمير في الجانب A فيُحفظ عادةً عند درجة أدنى، وغالبًا 30–80°C. وتهم هذه النطاقات الحرارية لأن كيمياء NCO كيميائية متكافئة وحركية في آن واحد: فالمؤشر الصحيح نظريًا لن يفيد إذا قُدِّمت المكوّنات عند لزوجة أو درجة حرارة خاطئة [3][5].
ينطبق المنطق نفسه للإنضاج الذي يتحكم فيه NCO على القطع الأسطوانية. كيف تُصنع بكرات البولي يوريثان من الصب حتى الإنضاج يتناول كيفية مواءمة الصب والتجلْتن والإنضاج اللاحق لتجنب المراكز الطرية والحرارة الطاردة المفرطة.
روتين تحكم عملي للإنتاج
يعامل روتين تحكم مفيد محتوى NCO كمتغيّر عند الاستلام وأثناء العملية، لا كشهادة تُحفظ في الملف.
- سجِّل محتوى NCO المذكور في شهادة التحليل (COA)، وأعِد فحص المادة التي خُزِّنت مدة أطول من المدة الموصى بها من المورد.
- حوِّل محتوى NCO إلى وزن مكافئ قبل حساب أي شحنة دفعة.
- أعِد حساب كميات المادة المصلدة والبوليول كلما خرج محتوى NCO عن حد السماحية الداخلي.
- استخدم التحكم في درجة الحرارة بدلًا من تحميل المحفّز للتعامل مع فروق اللزوجة المعتادة.
- افحص نقاط تسرب الرطوبة: إحكام البراميل، وتنفيس خزانات اليوم، والتجفيف الفراغي (vacuum degassing).
أما من جانب المعدات، فينطبق المبدأ نفسه. فمفاعل تخليق البريمير الذي يستخدم التجفيف الفراغي العالي، والتحكم الحراريي المتدرج، وأخذ العينات أثناء الطبخ، يحافظ على محتوى NCO ضمن نطاق قابل للتكرار. وهذا يقلل مقدار التعويض الذي يجب أن تستوعبه وحدة قياس الجرعات في المراحل اللاحقة.
هل تحتاج إلى مراجعة للمعدات مرتبطة بالتركيبة؟
يتحكم محتوى NCO في الكيمياء، لكن على الماكينة أن تقدّم النسبة المعوَّضة بدقة. وصحة تصحيح التركيبة لا تتجاوز جودة دقة قياس الجرعات والتحكم في درجة الحرارة وجودة الخلط التي تسنده.
لطلب مراجعة فنية، تواصل عبر:
- البريد الإلكتروني: info@chinahaifeng.com
- WhatsApp: 86 13566296633
ضمِّن محتوى NCO في البريمير، وقيمة OHV أو TDS للبوليول، والصلابة المستهدفة، ومشكلة زمن التجلْتن الحالي أو الهدر الحالي. وسنستخدم ذلك لتقييم ما إذا كانت بنية قياس الجرعات ودرجة الحرارة تناسب نطاق NCO لديك.
الأسئلة الشائعة
هل يعني ارتفاع محتوى NCO دائمًا صلابة أكبر أو هشاشة أعلى؟
ليس بحد ذاته. فتغيّر محتوى NCO الأعلى كمية الإيزوسيانات المتاحة للتفاعل، لكن الصلابة والهشاشة النهائيتين تعتمدان على مؤشر الإيزوسيانات، ووظيفية البوليول، وامتداد السلسلة. كثيرًا ما تزيد التركيبة ذات المؤشر الأعلى الصلابة، لكن يمكن أيضًا صياغة بريمير عالي NCO عند مؤشر أدنى للحصول على قطعة أطرى. ويجب تحويل الرقم إلى وزن مكافئ قبل استخلاص النتائج.
كيف أحسب كمية الإيزوسيانات المطلوبة من محتوى NCO؟
اقسم 4200 على نسبة NCO للحصول على الوزن المكافئ. ثم اضرب الوزن المكافئ للبوليول في عدد مكافئات البوليول وفي مؤشر الإيزوسيانات المطلوب. على سبيل المثال، البريمير الذي يحتوي على 6.0% NCO يكون وزنه المكافئ 700 غ/مكافئ. والكتلة المطلوبة لمكافئ واحد من بوليول وزنه المكافئ 1,000 غ/مكافئ هي 700 غ عند مؤشر 100.
ماذا يحدث إذا كان محتوى NCO في البري بوليمر أقل من المحدد؟
ستقدّم نسبة الخلط نفسها إيزوسيانات أقل مما تقصده التركيبة. وهذا عادةً ما يدفع التفاعل نحو مؤشر فعّال أدنى، مما قد يُنتج قطعة أطرى، أو تشوهًا انضغاطيًا متبقيًا أعلى، أو إنضاجًا غير مكتمل، أو سطحًا لزجًا في أنظمة الإيلاستومر. وقد يترك أيضًا فائضًا في وظيفية الهيدروكسيل أو المادة المصلدة.
هل يمكن أن تؤثر الرطوبة في محتوى NCO الذي أقيسه؟
يمكن ذلك. فالماء يتفاعل مع مجموعات الإيزوسيانات، مما يقلل محتوى NCO المتاح ويُطلق ثاني أكسيد الكربون. والمادة المخزنة ذات الأختام التالفة أو البراميل المفتوحة قد تنحرف عن شهادة COA الأصلية. ولهذا ينبغي أخذ عينات من البريمير السائب وفحصه بعد التخزين الطويل، ولهذا يُعدّ التجفيف الفراغي جزءًا من المعالجة الموثوقة للبريمير.
ما مقدار تفاوت NCO الذي ينبغي أن أسمح به في الإنتاج؟
لا توجد نسبة تفاوت مقبولة عالمية. إذ يعتمد الانحراف المقبول على القطعة، وحساسية المؤشر في التركيبة، ودقة قياس الجرعات في الماكينة. وفي الأعمال الحرجة الخاصة بالإلاستوميرات المصبوبة أو الرغوات، ينبغي أن يتضمن هامش الخطأ العملي كلاً من تفاوت محتوى NCO لدى المورّد وانحراف النسبة في الماكينة. وإذا حافظ نظام الجرعات على ±0.3% بينما يتغير المادة بعدة أعشار نقطة مئوية، فغالبًا ما يكون جانب المادة هو الغالب.
المراجع
[1] ASTM D2572، طريقة الاختبار القياسية لمجموعات الإيزوسيانات في مواد اليوريثان أو البوليمرات الأولية، ASTM International.
[2] ISO 14896، البلاستيك — المواد الخام للبولي يوريثان — تحديد محتوى الإيزوسيانات، المنظمة الدولية للتوحيد القياسي.
[3] G. Oertel، Polyurethane Handbook، الطبعة الثانية، Hanser Publishers، 1993.
[4] M. Ionescu، كيمياء وتكنولوجيا البوليولات للبولي يوريثانات، الطبعة الثانية، Smithers Rapra، 2016.
[5] J. H. Saunders وK. C. Frisch، البولي يوريثانات: الكيمياء والتكنولوجيا، الجزء الأول، Interscience Publishers، 1962.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
كيفية حساب وزن القذفة في البولي يوريثان
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
دور زمن الارتفاع في رغونة البولي يوريثان
أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه





