

اصطلاح Haifeng في رغوة PU: A = مزيج البوليول؛ B = الإيزوسيانات. قد يستخدم مورّدون آخرون حروفًا مختلفة؛ تحقق من ملصقات الخزانات الفعلية ومن وثائق المواد. تُعرَّف تدفقات الـ CPU من البوليمر الأولي والمصلّد باسم المادة.
قد يُقاس عديد الأول بمضخة ترسية بسلاسة عند 35°C، ثم يُجوّع المضخة الترسية نفسها عند 18°C. نادرًا ما تكون اللزوجة المواصفة الرئيسية على معدات البولي يوريثان، لكنها تحدد ما إذا كانت مضخة قياس الجرعات تحافظ على النسبة، وما إذا كان رأس الخلط يولّد طاقة كافية لتجانس التدفق، وما إذا كان مسار التسليم يصمد في أول بدء بارد في الوردية. والسؤال المفيد ليس «ما مقدار اللزوجة»، بل «ما مدى اتساع نطاق اللزوجة عبر درجات الحرارة والحشوات وسرعات الإنتاج التي تشغّلها فعليًا؟»
اللزوجة متغير عملية، لا ثابت مادة
اللزوجة هي مقاومة المائع للقص. وفي العمل بالمواد الخام لليوريثان، تُذكر عادةً كلزوجة ديناميكية بوحدة mPa·s، مقيسة بطريقة محددة عند درجة حرارة معلنة. وصحيفة البيانات التي تذكر قيمة Brookfield واحدة عند 25°C تعطي نقطة انطلاق، لكنها لا تصف نطاق العملية [3]. وقد وُضع معيار ISO 3219 للقياس اللزوجي الدوراني بمعدل قص محدد [1]، ويتبع اختبار قبول عديد الأول الوارد عادةً معيار ASTM D4878 [2].
ثلاث حقائق أهم من الرقم المدون في صحيفة البيانات. أولًا، قد تكون أنظمة عديد الأول المحشوة مخففة اللزوجة بالقص، فتتغير اللزوجة الظاهرية مع سرعة المضخة وسرعة الخلاط. ثانيًا، تعتمد اللزوجة اعتمادًا قويًا على درجة الحرارة؛ فبضع درجات من تبريد الجدار الجانبي في خط تغذية قد تخلق كتلة محلية عالية اللزوجة تراها المضخة ارتفاعًا مفاجئًا في الضغط. ثالثًا، نادرًا ما يتحرك الإيزوسيانات في الجانب B وعديد الأول في الجانب A على المنحنى نفسه للزوجة مقابل درجة الحرارة. وعندما يرقّ أحد الجانبين أسرع أثناء التسخين، يصبح التحكم في النسبة هدفًا متحركًا.
هذا التفاوت هو مشكلة المعدات الحقيقية. فقد تحافظ آلة على دقة قياس جرعات ±0.3% خلال تجربة عند حالة مستقرة، ثم تنحرف أثناء تسخين الإنتاج أو تغيير الحشوة أو إعادة تعبئة خزان اليوم، لأن حالة اللزوجة تغيرت قبل أن تتغير حلقة التحكم.
كيف تقود اللزوجة اختيار نظام قياس الجرعات والمضخة
لا تجعل مضخات الترس ذات الإزاحة الموجبة اللزوجة غير ذات صلة. فالمائع منخفض اللزوجة يسمح بانزلاق داخلي يظهر على شكل انحراف تدريجي في النسبة. وعديد الأول المحشو عالي اللزوجة قد يُجوّع مدخل المضخة، فيسبب التكهف واضطراب التسليم وتسارع تآكل الترس. وكلا الحالتين تبدوان متطابقتين في سجل الإنتاج: انحراف في النسبة دون عطل ميكانيكي ظاهر.
لذا ينبغي أن يبدأ تسلسل اختيار المعدات من نطاق المادة، لا من كتالوج المضخات. فعلى المشغّل أن يحدد، لكل مكوّن، نطاق اللزوجة عند أدنى درجة حرارة بدء وعند درجة حرارة التشغيل العادية. ويجب اختيار المضخة وفق أعلى لزوجة ستراها الخط فعليًا، بينما يجب أن يظل مقياس التدفق واستراتيجية التحكم المؤازر مستقرين عند أدنى لزوجة وأعلى سرعة.
يختلف قياس الجرعات بالتدفق الكتلي عن القياس الحجمي عندما تتغير الكثافة مع درجة الحرارة والحشوات. وتؤثر اللزوجة في كلتا الطريقتين تأثيرًا غير مباشر: فهي تغيّر سرعة الملء، والضغط الخلفي عند الفوهة، وما إذا كان المقياس يرى تدفقًا مستقرًا أم نابضًا. وغالبًا ما يكون مرجع التدفق الكتلي المصحَّح بالجاذبية أكثر فائدة من قراءة الإزاحة الاسمية عندما تكون اللزوجة متغيرة.
تغيّر اللزوجة معنى القذفة الصحيحة، لأن قياس الجرعات بالكتلة وبالحجم يتباعدان عندما تتغير الكثافة وسلوك التدفق معًا. كيفية حساب وزن القذفة في البولي يوريثان يغطي الحساب الذي ينبغي أن يسبق أي معايرة لقياس الجرعات.
التحكم في درجة الحرارة ورأس الخلط ومسار التسليم: منظومة لزوجة واحدة
التحكم في درجة الحرارة هو تحكم في اللزوجة. ففرن التسخين المسبق للمادة الخام، وخزان اليوم المسخَّن، وطقم الخراطيم المسخَّنة ليست ملحقات عندما يحتوي الجانب A على بوليولات عالية اللزوجة أو حشوات؛ بل هي جزء من سلسلة قياس الجرعات. عند بدء التشغيل، تتصرف الكتلة الباردة في خط التغذية ورأس الخلط كأنها مادة مختلفة. وأكثر أعطال الموقع شيوعًا ليس اختيار المضخة، بل البقع الباردة: امتداد خرطوم معزول عزلاً سيئًا، أو وصلة معدنية خارج منطقة التسخين، أو نقطة ضبط لخزان اليوم تعمل مع المزدوجة الحرارية للخزان لكن ليس مع المادة القريبة من المخرج.
تزداد أهمية إعادة التدوير مع ارتفاع اللزوجة، لأن هبوط الضغط في الخط يزداد. فقد تفقد حلقة إعادة تدوير مصمَّمة لتجربة منخفضة اللزوجة ما يكفي من الضغط لتغيير تدفق الفوهة عندما تكون تركيبة الإنتاج أكثر كثافة. والسؤال الذي ينبغي طرحه ليس «هل تستطيع الآلة ضخّه؟»، بل «هل تستطيع الآلة إعادة تدويره عند أدنى درجة حرارة تشغيل دون تجاوز حدود الضغط أو العزم؟».
يتبع اختيار رأس الخلط منحنى اللزوجة نفسه. فالخلط الميكانيكي منخفض الضغط أكثر تحملاً للزوجة العالية والأنظمة المحشوّة لأن المحرك يدير خلاطًا ماديًا. أما خلط التصادم عالي الضغط فهو أسرع وينظّف نفسه، لكنه يعتمد على تدفقين عاليَي السرعة يتصادمان بقوة كافية للخلط بالطاقة الحركية. وإذا كان أحد التدفقين أعلى لزوجة بكثير من الآخر، ينطبق مجال التصادم في تدفق مهيمن وتتدنى جودة الخلط قبل أن ينبّه مقياس الضغط بوقت طويل.
تغيّر تصحيحات درجة الحرارة اللزوجة واستجابة الرغوة في الوقت نفسه. دور زمن الارتفاع في رغونة البولي يوريثان يغطي كيف يغيّر تدفق المادة الأدفأ أو الأبرد ملف الارتفاع.
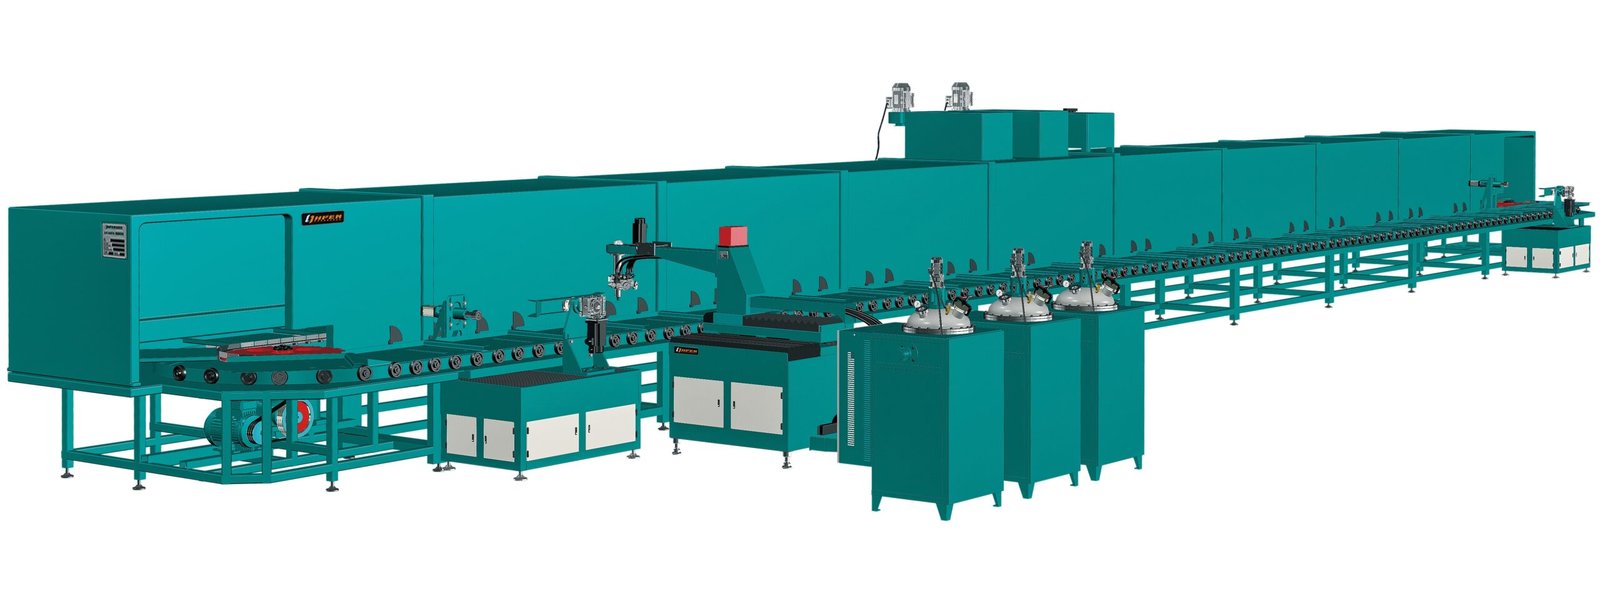
اختيار رأس الخلط: الضغط المنخفض مقابل الضغط العالي
لا ينبغي اتخاذ الخيار التشغيلي بين الرؤوس منخفضة الضغط وعالية الضغط بناءً على معدل الإنتاجية وحده. فالرؤوس منخفضة الضغط تستطيع دفع الأنظمة عالية الحشو أو الكاشطة أو اللزجة عبر نطاق لزوجة أوسع، لكنها تتطلب عادةً غسلًا بالمذيب وتولّد مزيدًا من وقت التوقف للتنظيف. أما الرؤوس عالية الضغط فتوفّر التنظيف الذاتي وأوقات دورة سريعة وغرف خلط مدمجة، لكن نافذة اللزوجة المفيدة فيها أضيق وأكثر حساسية لعدم تطابق اللزوجة بين A/B.
عمليًا، تكون الآلة عالية الضغط أقل تسامحًا عندما يزداد سمك الجانب A. فقد تُضبط ضغوط الفوهة لمادة مكيّفة عند 20–45°C. وإذا وصلت المادة أبرد، ترتفع لزوجتها، وتتغير نسبة الضغط، وقد تتدنى جودة الخلط رغم أن مضخات قياس الجرعات لا تزال تعرض معدل الإنتاجية نفسه. وتُعدّ فوهات الصب الدقيقة جزءًا من الحل؛ فتغييرات هندسة الفوهة الصغيرة تؤثر في ملف الضغط-السرعة وفي كيفية تحويل اللزوجة إلى طاقة خلط. في أحد تركيبات وسادات السكك الحديدية، ساعدت فوهة صب دقيقة مصمَّمة لغرضها الخطَّ على الحفاظ على صب مستقر من تكوين مدمج بقرص دوّار [4].
عندما يدخل تحميل الألياف في التركيبة، تنتقل إدارة اللزوجة من مجرد ضبط درجة الحرارة إلى استراتيجية الخلط الأساسية. RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك يغطي المقايضة بين مسارات المعالجة المقوّاة وغير المحشوّة.
قائمة عملية لمعدات مدفوعة باللزوجة
قبل اختيار آلة أو استكشاف أعطالها، احسم هذه النقاط السبع بالترتيب:
- اقس اللزوجة عند ثلاث درجات حرارة: الحد الأدنى لبدء التشغيل، والتشغيل العادي، وحد التكييف الأعلى. وسجّل الطريقة والمِغزل ومعدل القص.
- تأكد مما إذا كانت المادة نيوتونية أم تنقص لزوجتها بالقص. فإذا استقرت الحشوات أو تغيّرت القراءة مع السرعة، فحدّد معدل القص للمقارنات المستقبلية.
- قرّر ما إذا كان الخط سيقيس الجرعات بالكتلة أم بالحجم، وتحقق مما إذا كان تصحيح الكثافة مطلوبًا لنطاق درجة الحرارة المتوقع.
- صمّم خطوط السحب وخلوصات المضخة وحلقات إعادة التدوير لأعلى لزوجة، لا لتركيبة التجربة.
- قارن منحنيات اللزوجة للجانب B والجانب A عند بدء التشغيل ودرجة حرارة التشغيل. وأشِر إلى أي نسبة يتغير فيها أحد الجانبين أسرع بكثير من الآخر.
- اختر رأس الخلط وفق نافذة اللزوجة وتحمّل التنظيف معًا، لا وفق معدل الإنتاجية وحده.
- حدّد إجراءً لبدء التشغيل البارد: وقت التسخين المسبق، وتسخين إعادة التدوير، ومتى يجوز إطلاق القذفة الأولى.
مراجعة لزوجة في خمس عشرة دقيقة
إذا كانت الآلة مثبّتة بالفعل ولا يظهر انحراف النسبة إلا أثناء بدء التشغيل أو بعد تغييرات الحشو، فلا تبدأ بتغيير المضخة. اطلب صحيفة البيانات الفنية (TDS) للمادة الخام، وسجّل اللزوجة عند درجة حرارة التشغيل الفعلية، ولاحظ أي تغييرات في الحشو أو الرطوبة. إذا لم تكن الإجابة واضحة من تلك البيانات، فأرسل بالبريد الإلكتروني صحيفتَي TDS للمكوّنين ومنحنى اللزوجة مقابل درجة الحرارة إلى info@chinahaifeng.com. تبدأ المراجعة المفيدة من نطاق المادة، لا من عرض سعر لقطعة بديلة.
تحديد نطاق اللزوجة لديك
إذا كنت تحدد معدات بولي يوريثان جديدة أو تصحح خطًا قائمًا غير مستقر، فإن أسرع طريق هو تحديد نطاق اللزوجة قبل تثبيت حجم الآلة. أرسل ما يلي إلى info@chinahaifeng.com أو تواصل عبر واتساب على +86 13566296633:
- صحيفتا TDS للمكوّنين، بما في ذلك طريقة قياس اللزوجة ودرجة الحرارة.
- نوع الحشو ونسبة التحميل وأي سلوك معروف لتخفيف اللزوجة بالقص.
- الإنتاج المطلوب بالكيلوغرام/دقيقة أو وزن القذفة لكل دورة.
- أدنى درجة حرارة للمادة سيشهدها الخط عند بدء التشغيل.
- دقة قياس الجرعات الحالية أو بيانات انحراف النسبة المعروفة.
ينبغي أن ينتهي التقييم العملي بتوصية لقياس الجرعات والخلط والتسليم مرتبطة بهذه القيم، لا برقم إنتاج عام.
الأسئلة الشائعة
هل تتطلب اللزوجة الأعلى دائمًا رأس خلط منخفض الضغط؟
ليس دائمًا. تتحمل الرؤوس الميكانيكية منخفضة الضغط عمومًا نطاقًا أوسع من اللزوجة العالية، لكن الرؤوس عالية الضغط يمكنها معالجة الأنظمة عالية اللزوجة عندما تكون المادة مهيأة بشكل متسق، وهندسة الفوهة صحيحة، وعدم التوافق في اللزوجة بين A/B تحت السيطرة. يعتمد الاختيار على منحنى اللزوجة الكامل ومتطلبات التنظيف، لا على اللزوجة وحدها.
أي طريقة لزوجة أثق بها في صحيفة بيانات السلامة الفنية للمادة الخام (TDS)؟
استخدم اللزوجة الديناميكية التي أبلغ عنها المورّد بوحدة mPa·s كنقطة بداية، لكن اطلب الطريقة ودرجة الحرارة والمغزل ومعدل القص. لا يمكن لقيمة بروكفيلد واحدة أن تميّز بين السلوك النيوتوني وسلوك تخفيف اللزوجة بالقص، لذا يكون مسح القص أكثر فائدة عند وجود حشوات أو أصباغ [3].
ما مقدار تأثير درجة الحرارة في اللزوجة أثناء الإنتاج؟
يعتمد التغيّر الدقيق على التركيبة، لكن التأثير عادةً كبير بما يكفي ليصبح خط التغذية البارد أو الخرطوم غير المسخَّن السبب الجذري لارتفاعات الضغط وانحراف النسبة. ولأن الجانب B والجانب A نادرًا ما يتغيران بالمعدل نفسه، ينبغي التعامل مع التحكم في درجة الحرارة كجزء من التحكم في النسبة.
لماذا تكون إعادة التدوير أكثر أهمية عند اللزوجة العالية؟
تؤدي اللزوجة الأعلى إلى زيادة هبوط الضغط عبر القطر نفسه للخرطوم، لذا قد لا تعيد حلقة كانت مستقرة في تجربة منخفضة اللزوجة تدوير تركيبة الإنتاج بمعدل التدفق نفسه. في مرحلة التصميم، ينبغي تحجيم إعادة التدوير لأعلى لزوجة متوقعة عند أدنى درجة حرارة تشغيل.
المراجع
- ISO 3219:2013، اللدائن — البوليمرات/الراتنجات في الحالة السائلة أو كالمستحلبات أو المشتتات — تحديد اللزوجة باستخدام مقياس لزوجة دوّار بمعدل قص محدد.
- ASTM D4878-15, طرق الاختبار القياسية للمواد الخام للبولي يوريثان: تحديد لزوجة البوليولات.
- DIN EN ISO 2555:2018، اللدائن — الراتنجات في الحالة السائلة أو كالمستحلبات أو المشتتات — تحديد اللزوجة الظاهرية باستخدام طريقة اختبار بروكفيلد.
- Zhejiang Haifeng Automation Equipment Co., Ltd.، "Precision pouring nozzle"، براءة اختراع صينية ZL 201611168678.6.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
دور زمن الارتفاع في رغونة البولي يوريثان





