

تتعامل معظم فرق الإنتاج مع مؤشر الإيزوسيانات كنقطة ضبط ثابتة: أبقِه عند 100، واحرص على ثباته، وافترض أن المادة ستتصرف كما هو متوقع. في الواقع، يُعدّ المؤشر أحد أكثر المتغيرات الكيميائية تأثيراً في التركيبة، لأنه يحدد مقدار ما يمكن أن يتجاوزه تفاعل الإيزوسيانات–الهيدروكسيل امتداد السلسلة إلى التشابك. ويغيّر هذا الفائض أو العجز الصلابة ومعامل المرونة والاستعادة والاستقرار الأبعادي وسلوك نزع القالب قبل وقت طويل من وصول القطعة إلى الفحص النهائي.
ما يعنيه مؤشر الإيزوسيانات فعلاً
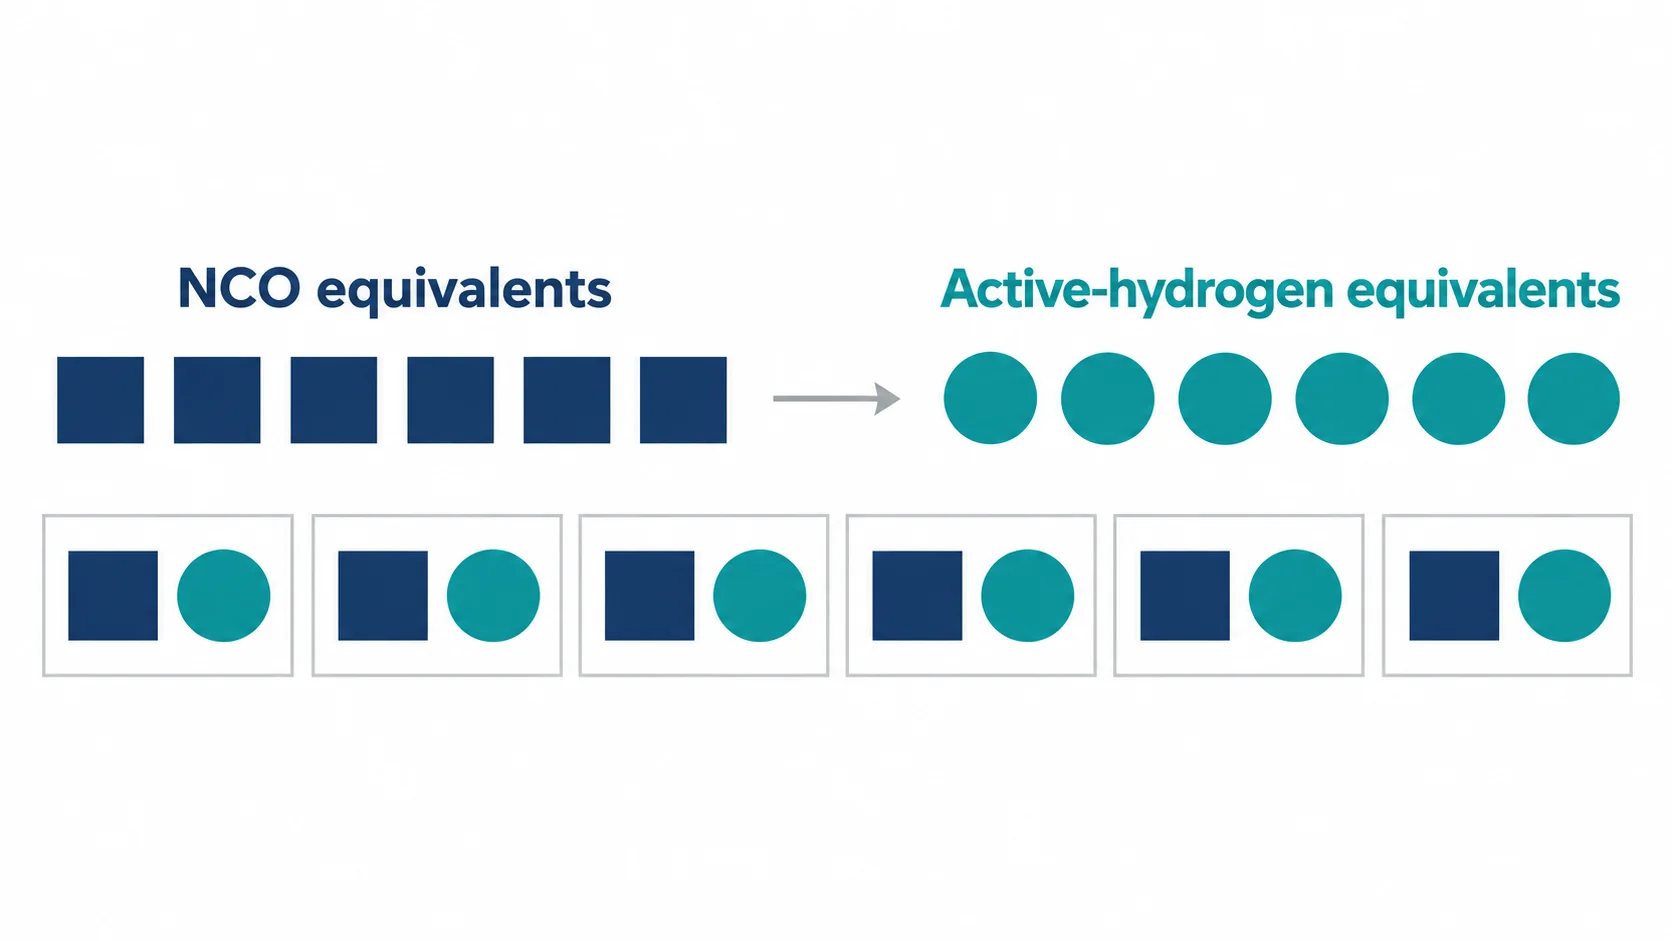
يقارن مؤشر الإيزوسيانات، المسمى أيضاً مؤشر NCO، بين مكافئات الإيزوسيانات المُشحونة فعلياً والمكافئات التفاعلية مع الإيزوسيانات اللازمة للتركيبة. مؤشر 100 يعني الستوكيومترية: مكافئ NCO واحد مقابل كل هيدروجين تفاعلي آتٍ من البوليولات وممددات السلاسل وعوامل التشابك والماء. وعند أقل من 100، تبقى بعض الهيدروكسيلات التفاعلية دون تفاعل. أما عند أكثر من 100، فيسعى الإيزوسيانات الفائض إلى تفاعلات ثانوية، أبرزها تكوّن الألوفانيت والبيوريت، وعند فائض أو حرارة أعلى، ثلاثي إيزوسياناتورات [3][4].
عملياً، لا يكون الرقم ذا معنى إلا بقدر ما تكون بيانات المواد الخام الكامنة وراءه موثوقة. يُشتق جانب البوليول من الرقم الهيدروكسيلية [1]؛ ويُشتق جانب الإيزوسيانات من محتوى NCO [2]. وإذا تغيّرت دفعة مادة وظلّت الوصفة تستخدم قيم OH أو NCO القديمة، فقد يبقى المؤشر المعروض كما هو بينما ينحرف المؤشر الحقيقي ببضع نقاط.
حساب المؤشر نفسه بسيط:
المؤشر = (مكافئات NCO / مكافئات الهيدروجين التفاعلي) × 100
ما يجعل الأمر صعبًا في أرضية المصنع هو أن كلا الجانبين ينحرف. فدخول الماء إلى النظام، أو تغيّر دفعة البوليول، أو عدم دقة تحليل الإيزوسيانات، أو سوء معايرة مضخة قياس الجرعات، كلها يمكن أن تحرّك المؤشر الفعلي دون أي تغيير في شاشة التركيبة.
الصلابة ومعامل المرونة والاستعادة: ما الذي يتغير عندما يتحرك المؤشر
الاتجاه العام متوقع. فمع ارتفاع المؤشر فوق 100، يضيف الإيزوسيانات الزائد روابطَ متشابكة وبنيةَ النطاقات الصلبة. فترتفع الصلادة ومعامل المرونة، ويقل الاستطالة عادةً، ويصبح الجزء أكثر مقاومة للتلين الحراري لكنه أكثر عرضة للتقصف. ومع انخفاض المؤشر دون 100، تصبح في الشبكة روابط مكتملة أقل: فتصير المادة عادةً أنعم وأكثر قابلية للاستعادة، وأقل قدرة على الحفاظ على شكل مقولب دقيق بمرور الوقت.
حجم التغيّر أهم من اتجاهه. فقد يكون انحراف المؤشر بمقدار نقطة واحدة غير ملحوظ. أما انحراف بمقدار خمس نقاط فيمكن أن يخرج الجزء عن المواصفات.
| المؤشر الفعلي | تأثير الشبكة | استجابة الصلادة | اتجاه مقاومة الشد/الاستطالة | الاستعادة والتشوه الانضغاطي المتبقي |
|---|---|---|---|---|
| 95–98 | ترابط ألوفانيت/بيوريت أقل | أنعم، صلادة Shore A/D أقل | استطالة أعلى في كثير من المطاطيات | تشوه انضغاطي متبقٍ أسوأ غالبًا |
| 100 | قياس اتحاد كيميائي أساسي | صلادة مرجعية | توازن مرجعي | سلوك مرجعي |
| 102–105 | زيادة طفيفة في NCO | سطح أكثر صلابة، ومعامل مرونة أعلى بشكل معتدل | بدء انخفاض الاستطالة | عادةً ما يتحسّن في الرغوة الخلوية الدقيقة |
| 106–112 | شبكة نطاقات صلبة أقوى | أكثر صلابة بشكل ملحوظ، ومعامل مرونة أعلى | استطالة أقل، وخطر هشاشة أعلى | مقاومة أفضل للتشوه الانضغاطي المتبقي إذا لم يُفرَط في المعالجة |
| أعلى من 112 | ميل مرتفع إلى التريمير/الألوفانيت | صلب لكنه يزداد هشاشة | قد تنخفض المتانة بشكل حاد | خطر الإجهاد الداخلي والتشقق |
هذه نوافذ إرشادية وليست وصفات عالمية. فالبوليول الأساسي والمطيل السلسلي وما إذا كان النظام منفوخًا بالماء كلها تغيّر القيم المطلقة. استخدم الجدول لبناء سلسلة تجارب متدرجة، لا لاستبدالها.
لا تتغير الصلابة بشكل خطي مع مؤشر الإيزوسيانات. صلابة Shore A مقابل Shore D في البولي يوريثان يتناول كيفية تفسير قيم Shore A وShore D عند تغيّر كثافة التشابك.
الكثافة ونزع القالب والانكماش: الجانب المتعلق بالعملية
مؤشر الإيزوسيانات ليس مقبضًا لضبط الكثافة. فكثافة الرغوة يتحكم فيها أساسًا وزن القذفة وملء القالب وتفاعل النفخ. ويغيّر المؤشر سلوك جدران الخلايا وشبكة البوليمر، لا كمية الغاز المتولّدة.
تأثيرات العملية غير مباشرة لكنها حقيقية. فالنظام ذو المؤشر الأعلى قليلًا يمكنه غالبًا بناء مقاومة خضراء كافية لفك القالب قبل بضع ثوانٍ في الأجزاء الخلوية الدقيقة أو ذات الجلد المتكامل. والمقايضة هي الحرارة الطاردة. فزيادة NCO تُطلق حرارة أكبر عند تفاعلها، وقد تُطوّر المقاطع السميكة التي لا تستطيع تصريف تلك الحرارة تغيّرًا لونيًا في القلب أو إجهادًا داخليًا أو هشاشة، حتى عندما تكون درجة حرارة القالب مستقرة.
يقع الانكماش والاستقرار الأبعادي على جانبي نافذة المؤشر. فإذا كان منخفضًا جدًا، فقد يُظهر الجزء تشوهًا انضغاطيًا متبقيًا أعلى أو ارتخاءً زائدًا بعد القولبة. وإذا كان مرتفعًا جدًا، فقد تُولّد الشبكة المتشابكة الكثيفة إجهادًا داخليًا بينما يكون الجزء ما زال ساخنًا، فينفصل عن جدران القالب أو يبقى محكمًا أبعاديًا في محور ومشوّهًا في محور آخر.
في خط إنتاج وسادات السكك الحديدية الخلوية الدقيقة، كثيرًا ما كان الانتقال نحو الطرف الأدنى من نافذة المؤشر يُحدث فرقًا أكبر في الاسترجاع عند درجات الحرارة المنخفضة مقارنةً بزيادة مستوى الحفاز وحده. فبقي الجزء صلبًا بما يكفي للتطبيق، لكنه توقف عن التصرف كصفيحة صلبة عندما انخفضت درجة حرارة الخدمة.
يرتبط معامل الإيزوسيانات وانكماش القالب ببعضهما، لكن ليس بعلاقة خطية بسيطة. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يتناول عاملي التشابك والكثافة اللذين يجعلان الرغوة ذات المعامل المرتفع تنفصل عن القالب.
لماذا يحدد دقة قياس الجرعات المؤشر الحقيقي
المعامل المحسوب ليس أدق من النسبة الفعلية المغذاة إلى رأس الخلط. يمكن لخطأ في قياس الجرعات بنسبة واحد بالمئة بالكتلة أن يغيّر المعامل الفعلي بما يكفي لإلغاء الفرق بين دفعة تجريبية ودفعة إنتاجية. ولهذا يبدأ تشخيص مشاكل المعامل قبل الكيميائي وبعد المضخة.
في ماكينات الضغط العالي، يُجانس الخلط بالتصادم المكوّنين، لكنه لا يصحح النسبة. تُضبط النسبة عبر إزاحة المضخة وضبط الكثافة المعوّض حراريًا والتحقق من التدفق. وفي خطوط الضغط المنخفض التي تستخدم مضخات الترس أو قياس الجرعات المؤازر، ينطبق المبدأ نفسه: إذا انحرفت نسبة الكتلة الفعلية A/B، انحرف المعامل معها.
وهذا يعني أن على المصنع التعامل مع المعامل كمتغير كيميائي وقياسي مركّب. يرى المشغّل نقطة ضبط النسبة، بينما يرى القطعة فائضًا كيميائيًا. وعندما تتغير الصلابة دون أن تتغير التركيبة، ينبغي أن يكون السؤال الأول هو ما إذا كانت الماكينة تسلّم ما تدّعيه الشاشة.
إذا كنت تلاحظ انحرافًا في الصلابة من دفعة إلى أخرى حتى بعد تثبيت المعامل، فأرسل نسبة A/B الحالية وسجلات معايرة المضخة واتجاه الصلابة أو الكثافة إلى info@chinahaifeng.com أو عبر واتساب 86 13566296633. تبدأ المراجعة عادةً بالتحقق مما إذا كان المعامل الحقيقي ينحرف بينما تشير نقطة الضبط إلى غير ذلك.
اختيار نطاق للمؤشر دون تخمين
الطريقة العملية لاختيار نطاق للمعامل هي إجراء سلسلة قصيرة من التجارب، لا نسخ رقم من منتج آخر. فحتى عندما يستخدم جزءان البوليول والإيزوسيانات نفسيهما، فإن الاختلافات في سماكة الجدار ودرجة حرارة القالب وزمن إزالة القالب تستدعي مستويات معامل مختلفة.
تسلسل عملي:
- قياس رقم الهيدروكسيل ومحتوى الماء الحاليين في البوليول قبل تكوين دفعات تجريبية [1].
- تأكيد محتوى الإيزوسيانات في جانب NCO [2][5].
- خلط ثلاث نقاط ثابتة: النسبة المتكافئة، وفائض منخفض، وفائض مرتفع للتركيبة المرشحة.
- تسجيل زمن الكريم وزمن الهلام وزمن الارتفاع أو التصلب والكثافة بالارتفاع الحر والكثافة في القالب وصلابة شور عند زمن إزالة قالب ثابت والتشوه الانضغاطي المتبقي.
- مقارنة الحرارة المنبعثة وسهولة إزالة القالب وجودة السطح عند كل نقطة.
- اختيار أعلى معامل لا يزال يلبي الاستعادة والاستطالة، وليس أعلى صلابة فحسب.
الهدف هو التوازن. قد يكون النطاق 100–105 لأحد الإيلاستومرات المصبوبة و105–112 لوسادة دقيقة الخلايا عالية الكثافة. والعوامل الحاسمة عادةً هي مقاومة التشوه الدائمي والاستعادة عند درجات الحرارة المنخفضة والهشاشة.
بالنسبة للأجزاء الواقعة بين المرن والصلب، تكون الحدود العليا أهم من المعامل الاسمي. ما هي رغوة البولي يوريثان شبه الصلبة يتناول نطاق الخصائص الضيق الذي يؤدي فيه ارتفاع المعامل أكثر من اللازم إلى إتلاف قابلية الاستعادة.
أخطاء شائعة تبدو كمشكلات في المؤشر
كثير من مشاكل الإنتاج تُعزى إلى المعامل بينما الخلل الحقيقي في القياس أو التحكم. وقبل تغيير التركيبة، تحقق من أبسط المصادر.
انحراف قيمة الهيدروكسيل. دفعة جديدة من البوليول بقيمة OH مختلفة قليلًا تغيّر الطلب المتكافئ حتى لو أظهرت شاشة التركيبة المعامل نفسه [1]. قِس كل دفعة أو استخدم بيانات المورّد الحديثة، لا المفترضة.
تسرب الماء. تستهلك الرطوبة الإيزوسيانات وتغيّر كلاً من النفخ وتكوين اليوريا. فقد يتصرف نظام يبدأ عند 100 كما لو كان عند 96 بحلول نهاية وردية رطبة إذا لم يكن البوليول أو خزان اليوم محميًا.
اختلال توازن المحفز. تغيّر المحفزات سرعة التفاعل، لا كثافة التشابك. فإضافة المزيد من القصدير أو الأمين قد تجعل القطعة تبدو أكثر صلابة في وقت أبكر، لكن الشبكة النهائية قد تظل منخفضة المؤشر وتفشل في اختبار التشوه الانضغاطي المتبقي أو التحلل المائي.
درجة حرارة القالب ووزن الحشو. يمكن أن تتغير الصلابة والكثافة دون أي تغير في المؤشر. فقد يُنتج قالب بارد أو تفاوت بنسبة ثلاثة بالمئة في الحشو العرض نفسه الذي ينتج عن خطأ بمقدار نقطتين في المؤشر.
بيانات قديمة في وحدة التحكم بالماكينة. إذا أدخل المشغّل نسبة الخلط الاسمية نفسها لكل منتج لكن المواد الخام تغيرت، فإن الماكينة تسلّم بأمانة تركيبةً قديمة.
تحدث إلى مهندس معدات PU
إذا كنت تحاول تحديد نطاق مؤشر لقطعة جديدة أو تتبع انحراف في الصلابة يلازم دفعات المواد، يمكن لـ Haifeng Polyurethane Machinery المساعدة في ربط الكيمياء بالتحكم في الماكينة. أرسل صحيفة البيانات الفنية (TDS) للمواد الخام، أو الصلابة أو الكثافة المستهدفة، أو نوع القالب، أو اتجاه العيوب الحالي إلى info@chinahaifeng.com أو WhatsApp 86 13566296633. وعادةً ما تبدأ المناقشة من دقة قياس الجرعات والتحكم الفعلي في المؤشر، لا من أرقام الكتيبات.
الأسئلة الشائعة
هل يعني مؤشر إيزوسيانات أعلى صلابة أكبر دائماً؟
عادةً أكثر صلابة، لكن ليس بشكل خطي. فالزيادة المعتدلة تبني تشابكًا وترفع الصلابة. وبعد نقطة معينة تصبح القطعة هشة بدلًا من أن تكون صلبة بشكل مفيد، وتنخفض المتانة حتى مع استمرار ارتفاع صلابة Shore.
ما نطاق المؤشر الشائع لأنظمة البولي يوريثان المختلفة؟
غالبًا ما يُرفع مؤشر الرغوة الصلبة عمدًا لتعزيز التثليث والاستقرار الأبعادي. أما الرغوة المرنة وكثير من الإيلاستومرات المصبوبة فتبقى أقرب إلى النسبة المتكافئة لأن الاستطالة والمرونة والاستعادة أكثر حساسية. أما الأجزاء الخلوية الدقيقة فكثيرًا ما تعمل بزيادة معتدلة لتقصير وقت نزع القالب مع الحفاظ على مقاومة التشوه الانضغاطي المتبقي.
هل يتحكم المؤشر مباشرة في كثافة البولي يوريثان؟
لا. تُحدَّد الكثافة أساسًا بوزن القذفة وحشو القالب والنفخ. فالمؤشر يغيّر سلوك شبكة البوليمر واستجابة جدران الخلايا تحت الحمل، لكنه ليس مقبض التحكم الأساسي في الكثافة.
كيف أعرف ما إذا كان تغير الصلابة ناتجاً عن انحراف المؤشر أم عن انحراف قياس الجرعات؟
تتبّع رقم OH ومحتوى NCO والرطوبة والتدفق الكتلي الفعلي لـ A/B في الوقت نفسه الذي تتبع فيه الصلابة والكثافة. فإذا تغيرت الصلابة بينما بقيت كثافة القالب ومحتوى الماء ثابتين، فمن المرجح أن يكون الانحراف متعلقًا بالمؤشر. وإذا كانت الكثافة تتحرك أيضًا، فتحقق من وزن الحشو والضخ أولًا.
هل يمكن لعامل حفاز إضافي أن يعوّض عن مؤشر إيزوسيانات منخفض؟
جزئيًا فقط. يمكن للمحفز أن يجعل التفاعل يصل إلى الهلام أو التصلب بشكل أسرع، لكنه لا يضيف كثافة تشابك. فقد تبدو القطعة صلبة في وقت أبكر بينما تفشل لاحقًا في التشوه الانضغاطي المتبقي أو مقاومة التحلل المائي أو الاستعادة الساخنة.
المراجع
- ISO 14900:2017, اللدائن البلاستيكية — البوليولات المستخدمة في إنتاج البولي يوريثان — تحديد رقم الهيدروكسيل. المنظمة الدولية للتوحيد القياسي.
- ISO 14896:2009, اللدائن — المواد الخام للبولي يوريثان — تحديد محتوى الإيزوسيانات. المنظمة الدولية للتوحيد القياسي.
- Oertel, G., ed., Polyurethane Handbook. 2nd ed. Munich: Hanser Publishers.
- سايكر، م.، Szycher’s Handbook of Polyurethanesالطبعة الثانية. Boca Raton: CRC Press.
- ASTM D5155-19، طرق الاختبار القياسية للمواد الخام للبولي يوريثان: تحديد محتوى الإيزوسيانات في الإيزوسيانات العطرية. ASTM International.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
دور زمن الارتفاع في رغونة البولي يوريثان
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي





