

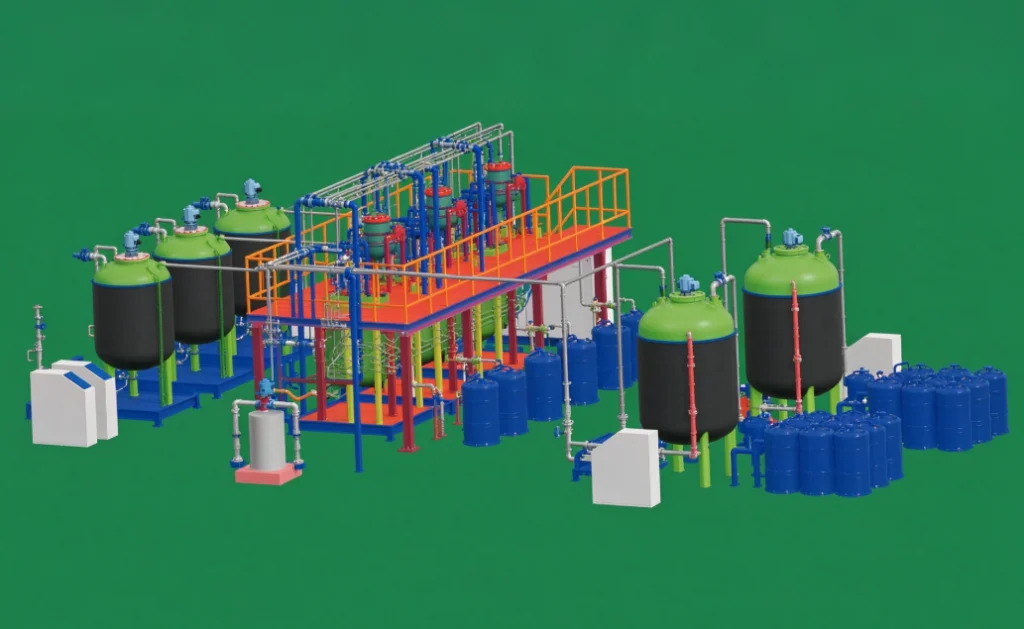
تحل التغذية المركزية والبراميل المحلية مشكلتي إمداد مختلفتين، والتعامل مع الاختيار كقرار تخزين بدلاً من قرار تحكم في خط الإنتاج هو ما يوقع كثيرًا من المواصفات في الخطأ. تقلّل التغذية المركزية من مناولة البراميل وتمنح عدة محطات حلقة مواد مكيّفة واحدة. لكنها لا تحل محل دقة قياس الجرعات أو جودة الخلط المطلوبتين في كل ماكينة. تُبقي البراميل المحلية التركيبة وحدود التنظيف قريبة من المحطة، لكنها تنقل مزيدًا من العمل إلى المشغّلين وتجعل الحفاظ على الاتساق في التشغيل الطويل أصعب. والسؤال الحقيقي هو ما إذا كان الخط يشغّل تركيبة كيميائية واحدة عبر محطات كافية ولساعات كافية لتبرير الأنابيب وعناصر التحكم وحجم سائل الغسل وعبء الصيانة.
ابدأ بتوزيع المواد، لا بقياس الجرعات
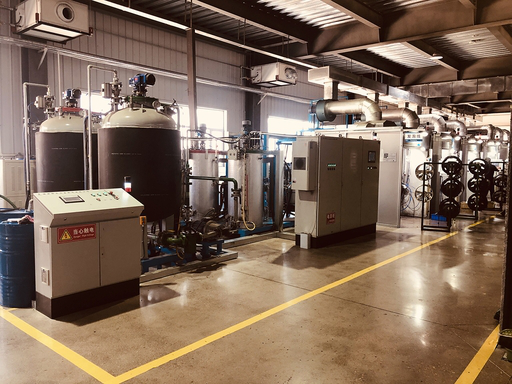
قبل مقارنة مزارع الخزانات وحوامل البراميل، افصل توزيع المواد عن قياس الجرعات. تنقل التغذية المركزية البوليول والأيزوسيانات والإضافات المكيّفة إلى كل ماكينة. ولا تزال كل ماكينة تحتاج إلى مضخات قياس الجرعات أو محركات السيرفو أو مقاييس التدفق الخاصة بها، وإلى رأس الخلط الخاص بها. وإذا توقع مُعِدّ المواصفات أن يصحح نظام الإمداد السائب انحراف النسبة من قذفة إلى قذفة، فقد كُتبت متطلبات المعدات على المستوى الخاطئ. يُصحح خطأ النسبة في أي محطة عند حلقة قياس الجرعات الخاصة بتلك المحطة، لا بحجم الخزان الرئيسي.
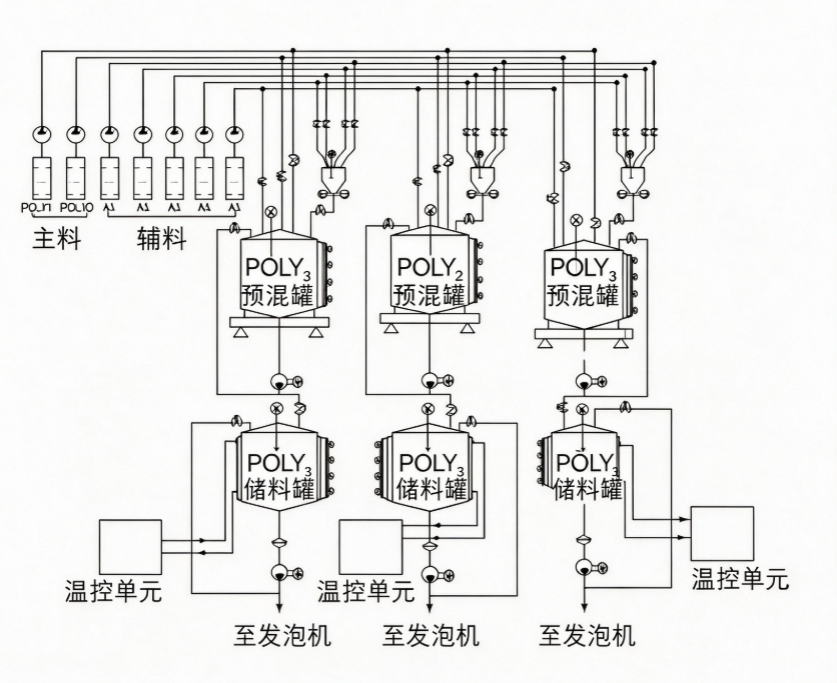
عندما تُعامَل التغذية المركزية على أنها تخزين وإمداد سائب فقط، يصبح تحديد نطاقها أسهل. يجب أن يوفر الهيكل المركزي درجة حرارة مستقرة، وتدفقًا كافيًا لجميع الماكينات العاملة عند الذروة، ومسار إعادة تدوير يُبقي كل مكوّن متجانسًا. ويظل قياس الجرعات على مستوى المحطة مستقلًا. ويحمي هذا الفصل أيضًا الخط من أن يؤدي عطل مضخة أو مرشّح مشترك واحد إلى حرمان كل نقاط القذف دفعة واحدة.
كيف تغيّر التغذية المركزية التكييف والتدفق
من الأسباب الشائعة للانتقال إلى المركزية هو الاتساق. فخزان يومي واحد مزوّد بحلقة تحكم تلقائي في درجة الحرارة وتقليب يمكنه توصيل اللزوجة نفسها إلى عدة ماكينات، بدلاً من عدة براميل تكون عند درجات حرارة مختلفة قليلًا. وعلى الخطوط المستمرة، يهم ذلك لأن تحوّل اللزوجة قد يغيّر نسبة الخلط الفعلية ثم يحرّك الكثافة أو جودة السطح أو سلوك الانتفاخ. والمقابل هو زمن المكوث. فقد تسمح أجزاء الأنابيب الطويلة غير المسخّنة أو ضعيفة إعادة التدوير للمادة بالبرودة أو امتصاص الرطوبة أو تراكم هبوط الضغط قبل وصولها إلى أبعد محطة. وعادةً أحدّد مقاس خط التغذية المركزية بناءً على أقصى سحب للماكينة الأبعد مضافًا إليه مسار تجاوز إعادة التدوير، لا على مجموع معدلات التدفق الاسمية، لأن الماكينات نادرًا ما تقذف في اللحظة نفسها بالضبط.
يزيد الإمداد المركزي أيضًا من الوقت الذي تقضيه المادة عند درجة حرارة التشغيل قبل وصولها إلى رأس الخلط. وإذا كانت نافذة التفاعلية ضيقة أصلًا، فقد يغيّر زمن المكوث الأطول هذا التفاعل ما لم تكن التركيبة ونقاط ضبط درجة الحرارة قد تحققتا من صلاحيتهما لكامل الحلقة المركزية.
تغيّر التغذية المركزية مدة بقاء المادة عند درجة حرارة المعالجة قبل الخلط. <دور زمن الارتفاع في رغونة البولي يوريثان> يغطي نافذة التفاعلية التي يحتاج المشغّلون إلى إبقائها مستقرة عبر المحطات.
حيث لا تزال البراميل المحلية أنسب
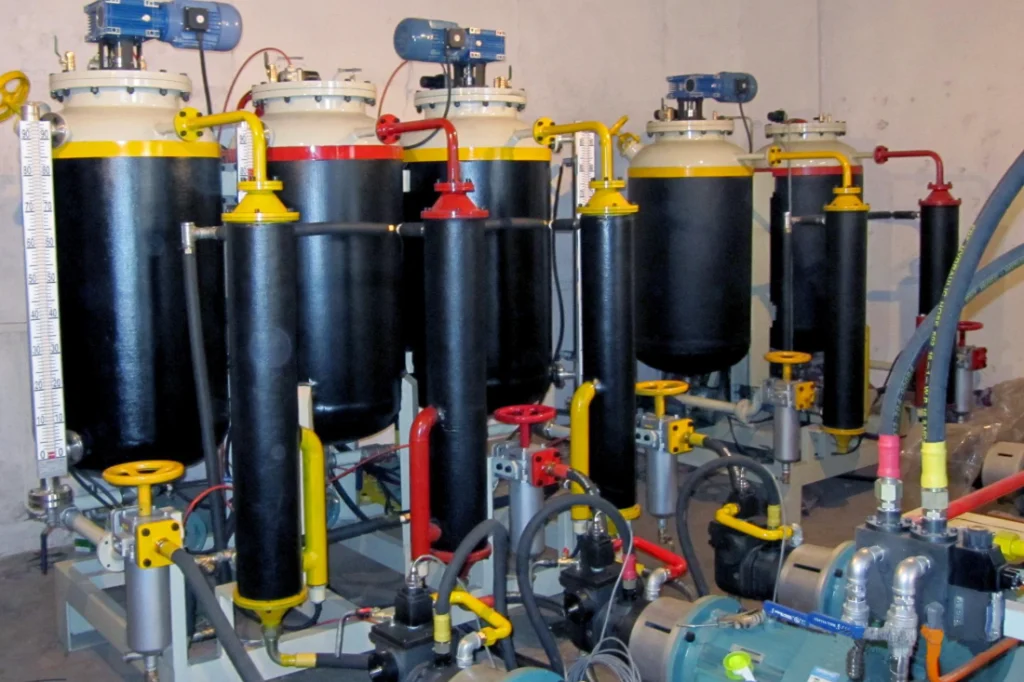
تتفوق البراميل المحلية عندما تشغّل كل آلة كيمياء مختلفة أو لونًا مختلفًا أو مستوى حشو مختلفًا أو وصفة تطوير مختلفة. فمع وجود برميل عند كل محطة، يصبح مسار المادة قصيرًا، ويسهل عزل الدفعة، ويؤثر عيب التلوث المتبادل في آلة واحدة بدلًا من مشعب مشترك. وغالبًا ما تكون هذه نقطة البداية الأفضل لمصنع يكثر فيه تغيير المنتجات أو يجري تجارب صغيرة أو يعمل بالتصنيع التعاقدي.
تظهر التكلفة في العمالة والاتساق. فالمشغّلون ينقلون البراميل ويسخّنونها مسبقًا ويبدّلون خطوط التغذية. ويمكن أن يختلف برميلان من الدرجة الاسمية نفسها اختلافًا كافيًا في اللزوجة أو الرطوبة يستدعي تصحيحًا على مستوى الآلة. وإذا لم يكن المصنع مستعدًا لفرض تكييف البراميل وضبط الدفعات عند كل محطة، فسيُنتج الإعداد المحلي نوعًا خاصًا به من الانحراف.
قياس الجرعات وانحراف النسب عبر ماكينات متعددة
المعدات الأكثر أهمية ليست موقع التخزين بل حلقة قياس الجرعات عند كل نقطة صب. ففي خط متعدد الآلات، ينشأ انحراف النسبة عادةً من تفاوت ظروف الآلات: خط تغذية بارد، ومرشّح مسدود جزئيًا، وتجاوز مضخة مفتوح. ويمكن للتغذية المركزية أن تقلّل الجزء المتعلق بحرارة المادة من هذا الانحراف، لكنها لا تضمن تساوي وزن القذفة إلا إذا كانت لكل محطة حلقة قياس جرعات معايرة خاصة بها أو تحكّم في التدفق الكتلي.
لذلك ينبغي أن تطلب مواصفات متعددة الآلات سجلات قذفات على مستوى المحطة، لا مجرد نقطة ضبط لضغط التغذية المركزية. وأفضّل اشتراط أن تحافظ كل محطة على دقة قياس الجرعات الخاصة بها وأن تسجّل وزن القذفة والوصفة والنسبة ودرجة الحرارة في كل وردية. فآلات Haifeng عالية الضغط، على سبيل المثال، يمكن طلبها بدقة قياس جرعات ديناميكية ضمن زائد أو ناقص 0.3 بالمئة من النطاق الكامل، لكن تلك الدقة تنتمي إلى حلقة التحكم على مستوى الآلة لا إلى رأس الخزان المشترك.
ويجب أن يراعي فحص القذفة على مستوى المحطة أيضًا المادة المُعادة تدويرها والمادة المحتجزة في الخط. فعندما تسحب آلة من مشعب مشترك، قد تكون القذفة المسلّمة فعليًا عند درجة حرارة مختلفة عن قراءة مسبار خزان اليوم. استخدم حساب وزن القذفة عند كل محطة بدلًا من الاعتماد على انخفاض مستوى الخزان.
لا تزال الآلة التي تسحب من مشعب مشترك بحاجة إلى التحقق من القذفة الفعلية المسلّمة عند تلك المحطة. <كيفية حساب وزن القذفة في البولي يوريثان> يغطي مدخلات الحساب التي تحافظ على اتساق وزن القذفة عند تغيّر تخطيط التغذية.
تغيير الإنتاج والتنظيف والتلوث المتبادل
التغذية المركزية أصعب في تغيير الإنتاج. فأنبوب التغذية والمشعب وأغلفة المرشّحات تحتجز حجمًا عاملًا لا يمكن تجاهله عند التبديل بين لون أو درجة. ويستهلك غسل ذلك الحجم مذيبًا ووقت توقف وإتلافًا. وفي الأعمال المتكررة بالدفعات الصغيرة، تتجنب البراميل المحلية معظم ذلك الحجم المشترك.
ومع ذلك، يظل تغيير الإنتاج من البراميل المحلية إذا كان سيئ الضبط مصدرًا للتلوث، لأن الخراطيم ومضخات البراميل وخطوط الرجوع تنقل البقايا إلى الدفعة التالية. ويتوقف القرار على عدد مرات تغيّر التركيبات وما إذا كانت تلك المواد غير متوافقة كيميائيًا. فإذا كان الخط ينتقل من معجون لون أو عبوة حشو إلى أخرى عدة مرات في الوردية، فعادةً يكون عبء التنظيف أقل مع خزانات الآلات المحلية أو خطوط التغذية القابلة للتبديل. وإذا استمرت تركيبة واحدة عدة أيام، يصبح الخط المركزي المشترك أسهل في التشغيل والتبرير.
مطابقة تخطيط الإمداد لخط الإنتاج
تفصل المقارنة التالية الظروف التي تدفع نحو كل تخطيط.
| ظرف المصنع | التغذية المركزية أنسب | البراميل المحلية أنسب |
|---|---|---|
| تركيبة واحدة تعمل على ثلاث آلات أو أكثر خلال معظم الوردية | ملاءمة قوية: حلقة تكييف واحدة ونقل أقل للبراميل | ملاءمة أضعف: المناولة المتكررة للبراميل تخلّ بالاتساق |
| كل آلة تشغّل لونًا أو حشوًا أو وصفة تجريبية مختلفة | ملاءمة ضعيفة: غسل المشعب وخطر التلوث المتبادل | ملاءمة قوية: يبقى حد المادة عند المحطة |
| إنتاج مستمر طويل مع مساحة محدودة عند الماكينة | ملاءمة قوية: تنتقل التخزين السائب بعيدًا عن محطات الصب | ملاءمة ضعيفة: تخزين البراميل يتنافس مع وصول المشغّل |
| إنتاج متكرر بدفعات صغيرة أو إنتاج تعاقدي | ملاءمة ضعيفة: الحجم المشترك يعوق سرعة التغييرات | ملاءمة قوية: عزل دفعة واحدة لكل ماكينة أسهل |
| تتبّع صارم لدفعات المواد عبر الخط بأكمله | ملاءمة قوية إذا سجّلت المنصة بيانات الخزان والدفعة وإعادة التدوير | ملاءمة قوية: يمكن تسجيل دفعات البراميل عند كل نقطة استخدام |
| طاقم صيانة محدود للمضخات والفلاتر والأنابيب | ملاءمة ضعيفة: تضيف الأنابيب المركزية نقاط فشل مشتركة | ملاءمة قوية: إعداد أبسط على مستوى الماكينة |
الجدول ليس بطاقة تقييم. إنه وسيلة لمعرفة أي قيد يهيمن على المصنع. معظم الخطوط متعددة الماكينات تستقر على حل هجين: تخزين سائب للمواد الخام مع خزانات نهارية محلية أو وحدات تكييف عند كل ماكينة. فهذا يحافظ على كفاءة لوجستيات المواد السائبة مع إبقاء الحد على مستوى الماكينة أسهل في العزل والتنظيف. وإذا كان التغذية المركزية الكاملة مبرَّرًا، فحدِّد إعادة التدوير والتتبّع الحراري والمصارف عند أدنى النقاط والتحكم في الضغط عند كل فرع منذ البداية، لا كإضافات لاحقة.
حدّد نطاق الإمداد قبل إنهاء خطة الماكينات
إذا كنت تختار بين التغذية المركزية والبراميل المحلية، فأرسل مخطط المصنع وقائمة المواد وعدد الماكينات والإنتاج المستهدف لكل وردية وتواتر تغيير التركيبة أو اللون المتوقع. تُظهر هذه المدخلات ما إذا كانت تكلفة الأنابيب والتنظيف ستُسترد عبر مكاسب في العمالة والاتساق. يمكن لشركة Haifeng Polyurethane Machinery مراجعة مخطط التوزيع مع متطلبات قياس الجرعات والتحكم للخط بأكمله. تواصل معنا على Info@chinahaifeng.com أو عبر WhatsApp 86 13566296633.
الأسئلة الشائعة
هل التغذية المركزية هي نفسها قياس الجرعات المركزي؟
لا. تنقل التغذية المركزية المادة من موقع تخزين واحد إلى عدة ماكينات. أما القياس المركزي للجرعات فسيتحكم في نسبة A/B عند نقطة واحدة ثم يوزّع المادة المخلوطة، وهذا غير عملي لمعظم عمليات البولي يوريثان لأن المخلوط يتفاعل. ينبغي أن تحتفظ كل ماكينة بحلقة قياس الجرعات ورأس خلط خاصين بها.
كم عدد الماكينات الذي يجعل التغذية المركزية مجدية؟
لا يوجد رقم واحد. الاختبار الأقوى هو مدة تشغيل التركيبة نفسها ومدى ثبات درجة حرارة المادة المطلوب. غالبًا ما تبرّر ثلاثة ماكينات أو أكثر تشغّل وصفة واحدة طوال وردية كاملة تركيب الأنابيب. أما ماكينتان بتغييرات متكررة في اللون أو الحشو فعادةً لا تبرران ذلك.
هل يمكن لخط مركزي واحد التعامل مع إضافات أو ألوان مختلفة؟
نعم، إذا تضمّن التصميم حقنًا منفصلًا للمضافات ومسارات غسل وصمامات عند كل محطة. لا ينبغي أن تحمل خطوط البوليول والإيزوسيانات الرئيسية درجات غير متوافقة دون غسل كامل عند التبديل. وإذا كانت التغييرات متكررة، فعادةً ما يكون التشغيل بحدود البراميل المحلية أو الخزانات النهارية أقل تكلفة.
ما أهم فحص على مستوى المحطة في نظام التغذية المركزية؟
وزن القذفة والنسبة. لا يثبت ثبات الخزان السائب أن فلترًا مسدودًا جزئيًا أو فرعًا باردًا في الخط لم يغيّر النسبة المُسلَّمة عند إحدى المحطات. سجّل وزن القذفة والضغط ودرجة الحرارة لكل محطة أثناء التشغيل التجريبي وبعد كل تغيير في دفعة المواد.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
كيف تُصنع بكرات البولي يوريثان من الصب حتى المعالجة
صلابة Shore A مقابل Shore D في البولي يوريثان
ما هي رغوة البولي يوريثان شبه الصلبة
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي





