
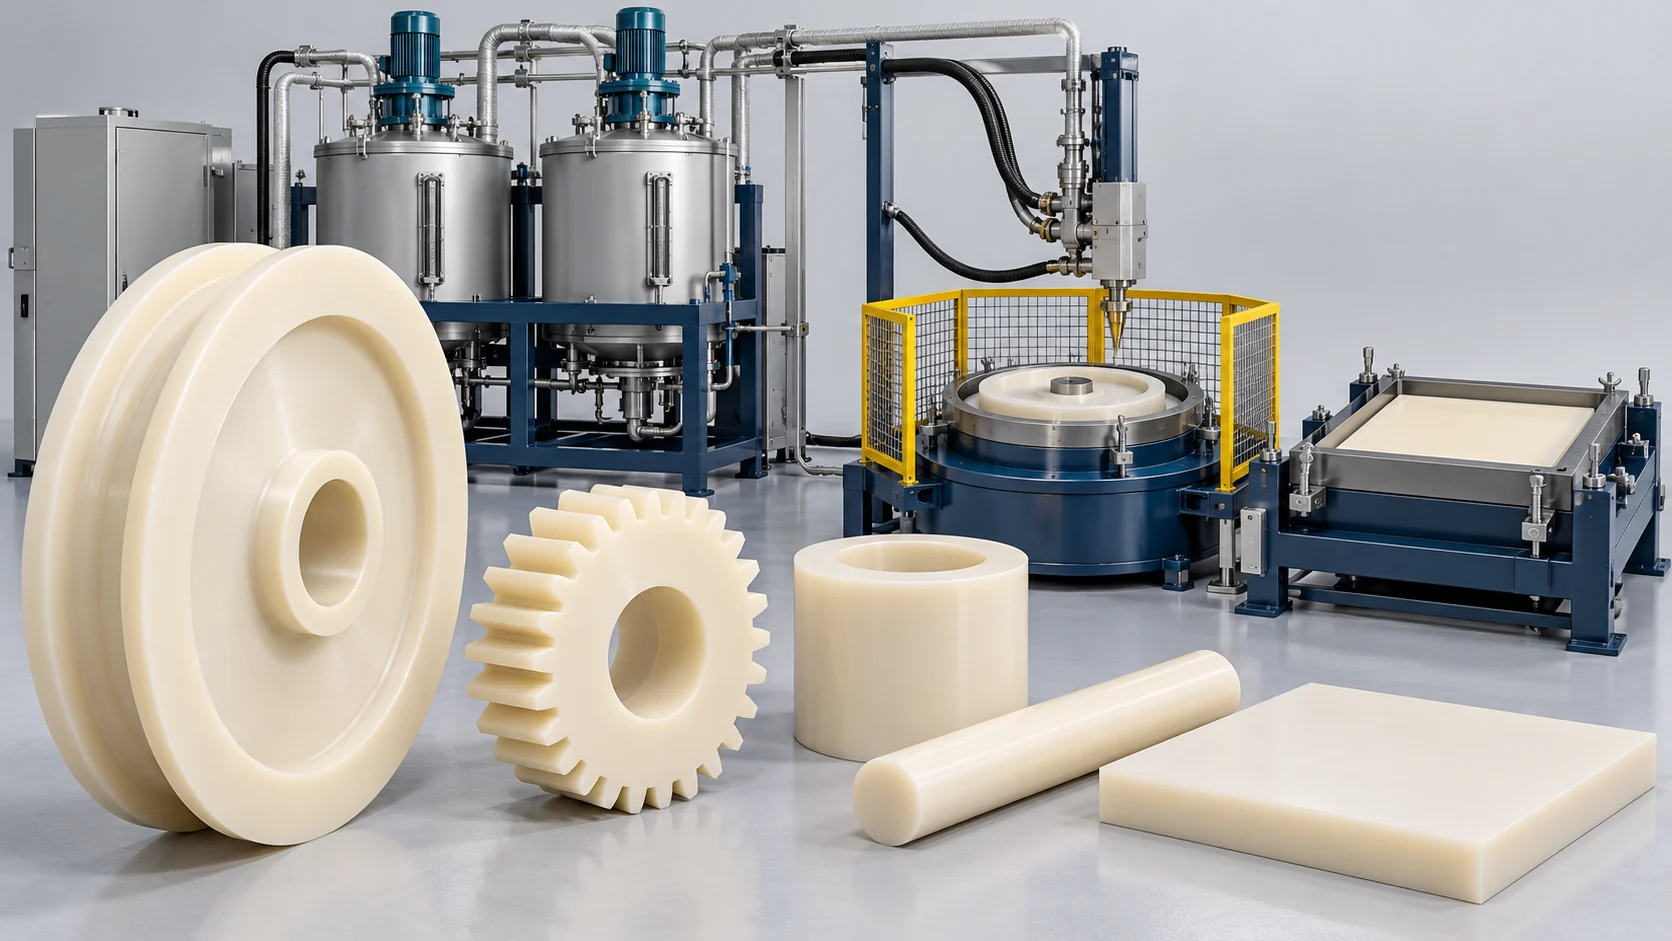
Инженерное решение на основе литого нейлона из мономера
Планирование оборудования для литых шкивов, шестерен, втулок и профильных заготовок из PA6, включая подготовку мономера, контроль нагреваемой подачи, литье под конкретную форму, полимеризацию и отжиг.
Высокомолекулярная полимеризация для экстремального механического износа
Тяжелая промышленная инфраструктура — в том числе краны с решетчатой стрелой, портовые судопогрузчики и подземные горные конвейеры — требует конструкционных износостойких компонентов, способных выдерживать высокие циклические контактные напряжения, интенсивное абразивное скользящее изнашивание и экстремальное снижение массы. Обычные стальные компоненты вносят чрезмерную паразитную массу, ограничивающую вылет стрелы, а стандартные литьевые пластмассы ограничены низкой молекулярной массой и малой толщиной деталей. Решение Haifeng на основе мономерного литьевого нейлона (MC-нейлон) преодолевает эти ограничения, сочетая вакуумную дегидратацию капролактама высокой чистоты с контролируемой анионной полимеризацией in situ в динамических центробежных формах.
Подготовка мономера
Закрытая плавка и вакуумное кондиционирование предшествуют калиброванным потокам катализатора и активатора. Остаточная вода проверяется согласованным методом отбора проб.
Литье под конкретную форму
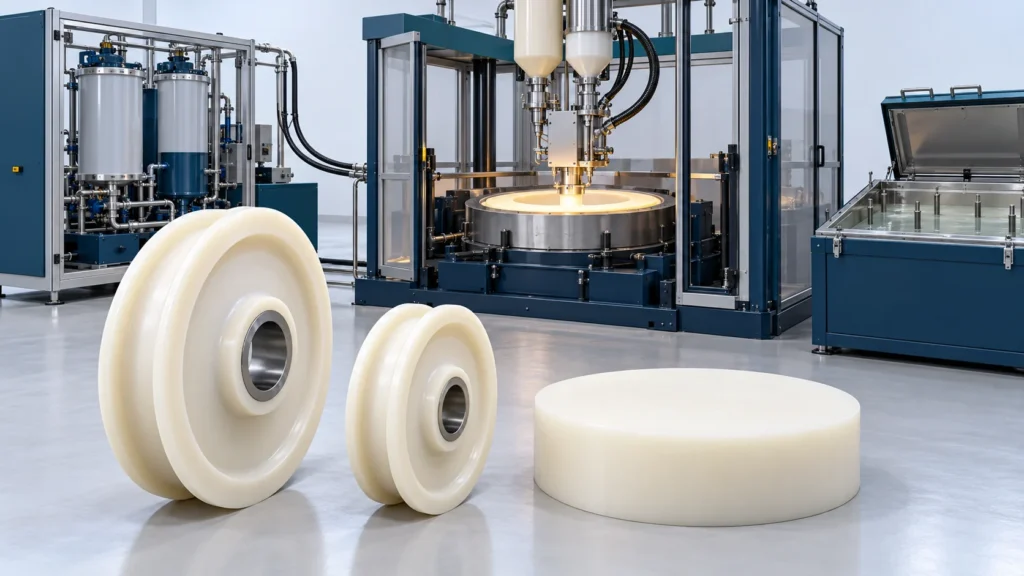
Для подходящих вращающихся деталей используется настроенная центробежная оснастка. Плиты, прутки и трубы требуют отдельных конструкций форм и схем заполнения/нагрева; это не экструзия нейлоновых гранул.
Определите дегидратацию/горячую подачу, центробежную оснастку, термическую обработку и финишную обработку как отдельные задачи. Допустимая скорость вращения определяется фактической формой вместе с деталью, балансировкой и радиусом; максимальный диапазон привода не является разрешением на эксплуатацию для каждого диаметра.
Сквозной рабочий процесс мономерного литьевого нейлона
Настроенная последовательность подготовки мономера, кондиционирования катализатора и активатора, нагретого дозирования, литья под конкретную форму, полимеризации в форме и отжига.
Плавка мономера и дегидратация падающей пленки в глубоком вакууме
Капролактам плавится и проходит через заданную стадию вакуумного кондиционирования. Поставляемые целевые показатели вакуума и содержания воды требуют подтверждения рабочих условий и согласованных условий испытаний.
Каталитическое дозирование и сухая азотная подушка
Мономер разделяется на поток A (со щелочным катализатором) и поток B (с активатором и, при необходимости, смазками MoS₂), которые герметизируются под избыточным давлением сухого азота (0,05 МПа).
Точное термостатированное дозирование с обратной связью
Шестерённые насосы высокого давления с сервоприводом дозируют потоки A и B в обогреваемые подающие линии; контуры регулирования массового расхода удерживают допуски стехиометрического соотношения в пределах ±0,3 %.
Технические характеристики эталонного решения
Типовая матрица возможностей для комплектных поставок оборудования Haifeng для литья мономерного капролона (MC Nylon).
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Производительность по заливке жидкости | от 5,0 до 45,0 кг/мин | Непрерывно регулируемая насосная установка на шестерённых насосах высокого давления с сервоприводом |
| Параметры вакуума при дегазации | Абсолютное давление ≤ 0,01 кПа | Двухступенчатая пластинчато-роторная вакуумная система с криоловушкой |
| Предел термической подготовки | Температура окружающей среды до 150 °C | Многозонные рубашки с циркуляцией термомасла (допуск ±0,5 °C) |
| Поддерживаемые диаметры шкивов | Ø 200 мм — Ø 1 500 мм | Центробежные ротационные литьевые станции с переменной динамической балансировкой |
| Скорость центробежного поворотного стола | 400–1 200 об/мин | Диапазон поставляемого привода; допущенная рабочая скорость зависит от оснастки, нагрузки и балансировки |
| Твёрдость отверждённой детали по Роквеллу | R115–R120 | Заявленный диапазон свойств материала; исходный образец и протоколы испытаний требуют проверки |
Основное оборудование для этого решения
Параметры вакуумного литья согласуются с выбранной вращающейся оснасткой, нагревом и последующей обработкой; у подъёма и отделки свои границы.
Ключевые преимущества систем MC-нейлона Haifeng
Инженерные решения, предназначенные для устранения дезактивации влагой, внутренних усадочных раковин и термического растрескивания при кристаллизации.
Планирование веса с учётом конкретной детали
Сравните фактическую конструкцию из литого нейлона с выбранной металлической базовой конструкцией; результат по весу корпуса шкива не является универсальным снижением.
Определённый контроль деталей
Подтвердите метод контроля деталей, порог обнаружения и план выборки, а не исходите из предположения, что каждая отливка не содержит раковин.
Модифицированные рецептуры нейлона
Варианты диспергирования смазки выбираются совместно с поставщиком химикатов; износ каната и срок службы требуют отдельных испытаний.
Интерфейсы термической подготовки
Системы контроля температуры питающей линии и формы настраиваются отдельно с учётом геометрии отливки и рецептуры материала.
Связанные проекты
Проект кранового блока относится к документированному компоненту. Его масса или результат инспекции не подтверждают квалификацию грузоподъёмной системы.
Часто задаваемые вопросы
Найдите ответы о инженерном решении на основе мономерного литьевого нейлона (Monomer Cast Nylon), включая выбор материала, конфигурацию оборудования и информацию, необходимую для планирования производственной линии.
Как MC Nylon достигает более высокой молекулярной массы, чем стандартный литьевой нейлон?
Почему для капролактама предпочитают нагрев термомаслом, а не электрическими ленточными нагревателями?
Можно ли заливать металлические ступицы или шлицевые стальные вставки непосредственно в нейлоновую деталь?
Какова цель отжига в масляной ванне после отверждения для деталей из MC Nylon?
Какие исходные данные нужны для этой конфигурации?
Как следует согласовывать скорость центрифугирования и нагрузку на оснастку?
Запросить предложение по оборудованию для MC Nylon
Предоставьте для этого применения следующее: чертёж детали/блока, металлические вставки, данные по мономеру, масса/балансировка оснастки, термообработка, механическая обработка и эксплуатационные испытания. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


