
Непрерывная линия панелей PIR | Изоляция холодильных камер
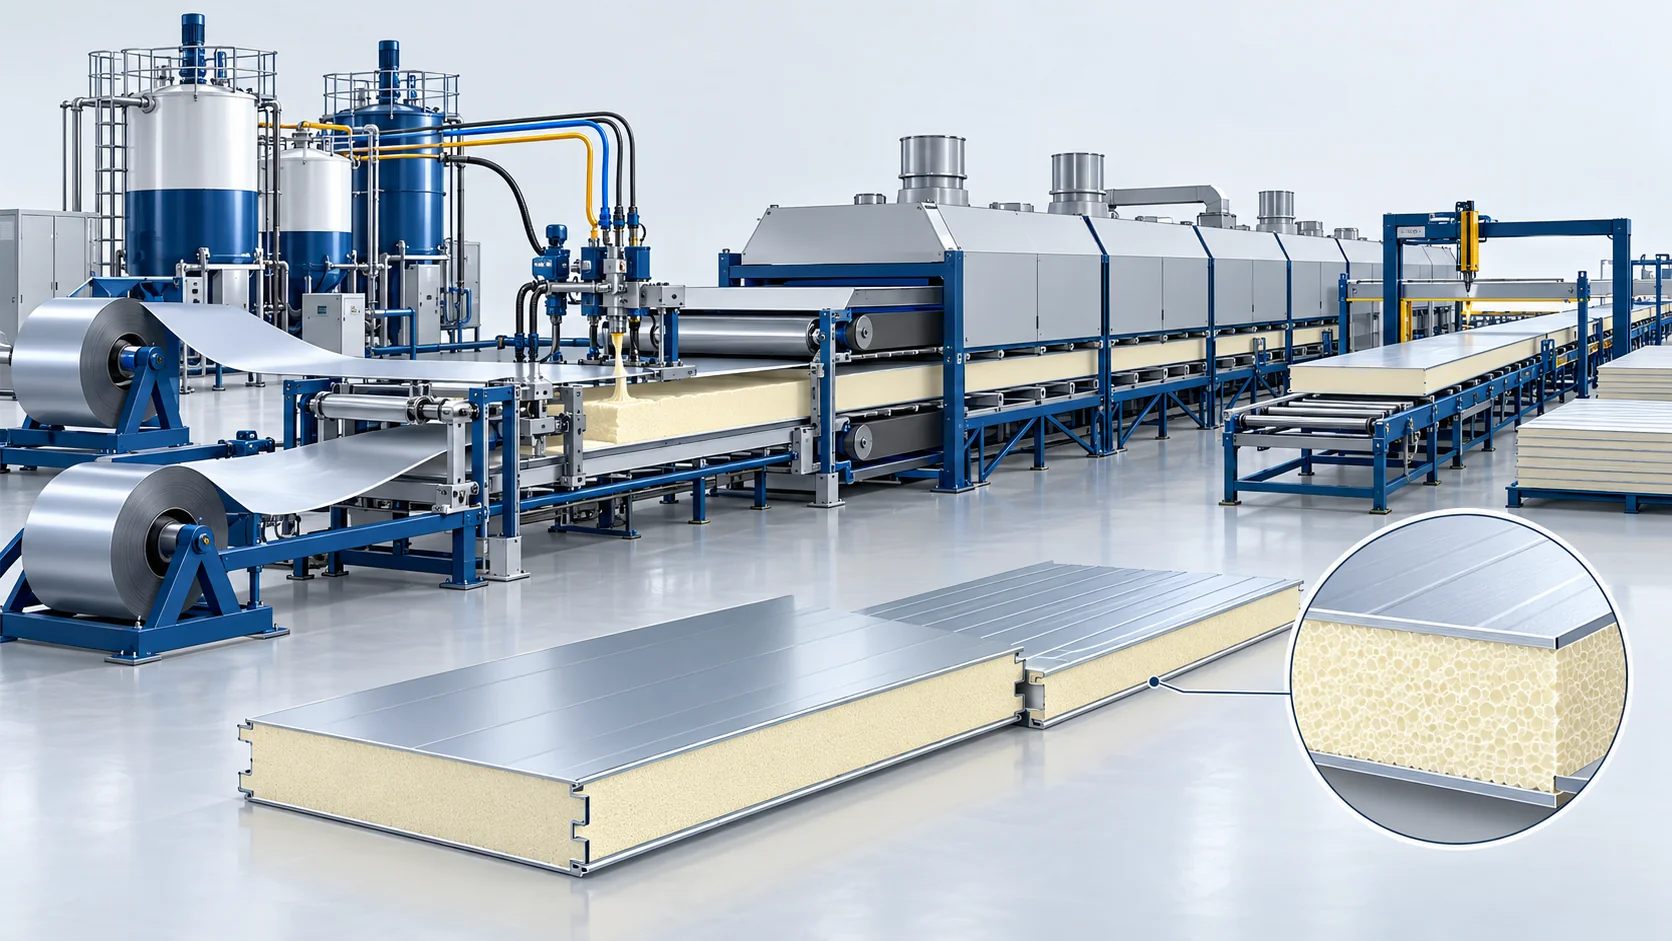
Модель HF-PIR42-CB, созданная для промышленных панелей холодильных камер, обеспечивает непрерывное 6-компонентное дозирование под высоким давлением, высокочастотное осциллирующее напыление и 42-метровый двухленточный ламинатор для огнестойкой изоляции PIR толщиной до 200 мм. Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Расход на выходе
80,0–350,0 кг/мин (непрерывная производительность)
Соотношение смешивания
Справочное соотношение полиол:изоцианат при подаче — от 100:130 до 100:250; уточните, указано ли оно по массе или по объёму. Это соотношение не является индексом изоцианата.
Справочная точность
±0,3% (независимые массовые расходомеры Кориолиса)
Температура отверждения на ленте
45–65 °C — температура отверждения на двухленточном конвейере (справочно для процесса)
Высокопроизводительное непрерывное ламинирование изолированных панелей PIR
HF-PIR42-CB — это 42-метровая линия непрерывного производства сэндвич-панелей на двухленточном конвейере, предназначенная для изготовления высокоплотных огнестойких панелей PIR для холодильных камер с исключительной теплоизоляцией и конструктивной плоскостностью.
В поставляемой для HF-PIR42-CB конфигурации предусмотрены подготовка облицовочных поверхностей, дозирование шести потоков, укладка с возвратно-поступательным движением, 42-метровый двухленточный конвейер, резка и укладка в штабель. Заявленный перечень потоков: полиол, изоцианат, катализатор 1, катализатор 2, антипирен и вспенивающий агент. Вода, если она входит в рецептуру, требует определённой схемы подачи и автоматически не является седьмым независимым потоком.
К справочным пределам относятся толщина панели 40–200 мм и рабочая скорость ленты 4–15 м/мин. Эти пределы не являются гарантией одновременного отверждения. Отдельно поставляемые диапазоны дозирования 80–350 кг/мин должны соответствовать фактической потребности в сердечнике, включая регулирование при низком расходе. Сжатие сердечника, прочность сцепления, теплотехнические характеристики и реакция на огонь требуют испытаний панелей.
Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Поток материалов и принцип работы
Непрерывная размотка и профилирование
Подготовка и профилирование облицовочных материалов; активация поверхности выбирается в зависимости от облицовки и подтверждается испытаниями сцепления.
Многокомпонентное дозирование под высоким давлением
Шесть независимых потоков химикатов дозируются высокоточными аксиально-поршневыми насосами, оснащёнными массовыми расходомерами Кориолиса, что обеспечивает точную стехиометрию для PIR-рецептур с высоким индексом.
Высокочастотная осциллирующая укладка
Смешанные химические компоненты поступают в многоканальную высоконапорную смесительную головку ударного смешения, установленную на сервоприводной траверсе, совершающей возвратно-поступательные движения с частотой до 120 циклов в минуту; головка распыляет равномерный жидкостный веер на нижнюю стальную облицовку.
Непрерывное отверждение на 42-метровом двухленточном конвейере
Вспенивающийся пенополиуретан и стальные облицовки поступают в двухленточный конвейер длиной 42 метра, где точно шлифованные стальные пластины обеспечивают контролируемый нагрев (45–65 °C) и боковое ограничение, благодаря чему матрица PIR отверждается до точной толщины.
Синхронизированная летучая поперечная резка и штабелирование
Непрерывно отверждённая панель разрезается на заказные длины (до 18 метров) высокоскоростной следящей летучей пилой без остановки линии, затем автоматически охлаждается и укладывается в стопки под вакуумом для упаковки.
Нужно коммерческое предложение на это оборудование?
Запросить предложениеМодель и технические параметры
Значения конфигурации из предоставленного технического задания на оборудование. Окончательные настройки и эксплуатационные возможности подтверждаются для выбранного материала и условий проекта. Ограничения по толщине, скорости и дозированию независимы; подтвердите минимальную производительность с учётом потребности в панелях. Соотношение полиол:изоцианат и изоцианатный индекс — это разные величины.
| Технический параметр | HF-PIR42-CB |
|---|---|
| Компоненты | 6 компонентов (полиол, изо, катализатор 1, катализатор 2, антипирен, вспенивающий агент) |
| Диапазон производительности | 80,0–350,0 кг/мин (непрерывная производительность) |
| Диапазон соотношения смешивания | Справочное соотношение полиол:изоцианат при подаче — от 100:130 до 100:250; уточните, указано ли оно по массе или по объёму. Это соотношение не является индексом изоцианата. |
| Справочная точность | ±0,3% (независимые массовые расходомеры Кориолиса) |
| Электропитание | 380 В, 3 фазы, 50 Гц (по заказу 440 В/480 В 60 Гц) |
| Рабочее давление | 14,0–18,0 МПа (шестикомпонентные линии высокого давления) |
| Объём бака / бункера | Расходные баки: 2 x 1000 л (основные), 4 x 200 л (добавки) |
| Масса | Приблизительно 85 000 кг (механический вес комплектной линии) |
| Габариты (Д×Ш×В) | 95 000 мм x 5 500 мм x 4 500 мм (общая занимаемая площадь линии) |
| Эффективная длина двойной ленты | 42 метра (высокоточные шлифованные стальные пластины); секция ламинирующего пресса |
| Диапазон толщины панели | 40–200 мм (плавно регулируемая); готовая сэндвич-панель |
| Скорость непрерывной линии | Заявленный диапазон привода 4,0–15,0 м/мин; реальная производственная скорость зависит от толщины, рецептуры и отверждения |
| Общая установленная мощность | 185 кВт (приводные двигатели, нагреватели, профилегибка); пиковая производственная нагрузка |
| Температура отверждения на ленте | 45–65 °C — температура отверждения на двухленточном конвейере (справочно для процесса) |
Ключевые особенности оборудования
Комплект охватывает обработку и формовку рулонов, шестипоточное дозирование и вспенивание, подвижное распределение, двухленточную секцию длиной 42 м, летающую резку и укладку в штабель. Вставка замков cam-lock и обработка каменной ваты — опционально. Стальные рулоны, химикаты, инженерные системы здания и электроснабжение — согласованные внешние интерфейсы.
42-метровая секция сдвоенной ленты
Указанный ламинатор обеспечивает регулируемую секцию отверждения и давления для выбранной конструкции панели.
Контроль рецептуры PIR
Независимое дозирование поддерживает выбранную рецептуру PIR. Классификация пожарной опасности относится к испытанным готовым панелям.
Перемещаемое распределение
Серводвигательная распределительная штанга распределяет смесь по заданной ширине полотна.
Шестипоточное дозирование
Отдельные потоки управляют основными компонентами и добавками в соответствии с согласованной рецептурой материала.
Обсудите конфигурацию вашего оборудования
Сообщите о вашей продукции, материалах, оснастке и требованиях к производству, чтобы мы могли рассмотреть оборудование и интерфейсы для вашего проекта.
Часто задаваемые вопросы
Почему для толстых панелей PIR необходим двухленточный ламинатор длиной 42 метра?
Как шестикомпонентная дозировочная станция справляется с химией высокоиндексного PIR?
Какие вспенивающие агенты поддерживает линия вспенивания HF-PIR42-CB?
Как укладка при возвратно-поступательном движении согласуется с линией?
Готовы обсудить ваш проект?
Свяжитесь с нашей командой


