

Герметизация длинного статора превращает секционированный статор линейного двигателя в герметичный узел со стабильными размерами. Это работает только при согласованном выборе двух частей производственного участка: системы дозирования, которая заполняет длинную узкую полость, и оснастки, которая удерживает пакет пластин, обмотки и элементы соединений на месте во время гелеобразования и отверждения. Решение о закупке, основанное только на скорости заливки, обычно не учитывает хотя бы одно из этих требований.
Чтобы узнать больше о полном производственном маршруте и интерфейсах оборудования, изучите наши системы компонентов ПУ для железнодорожного транспорта.
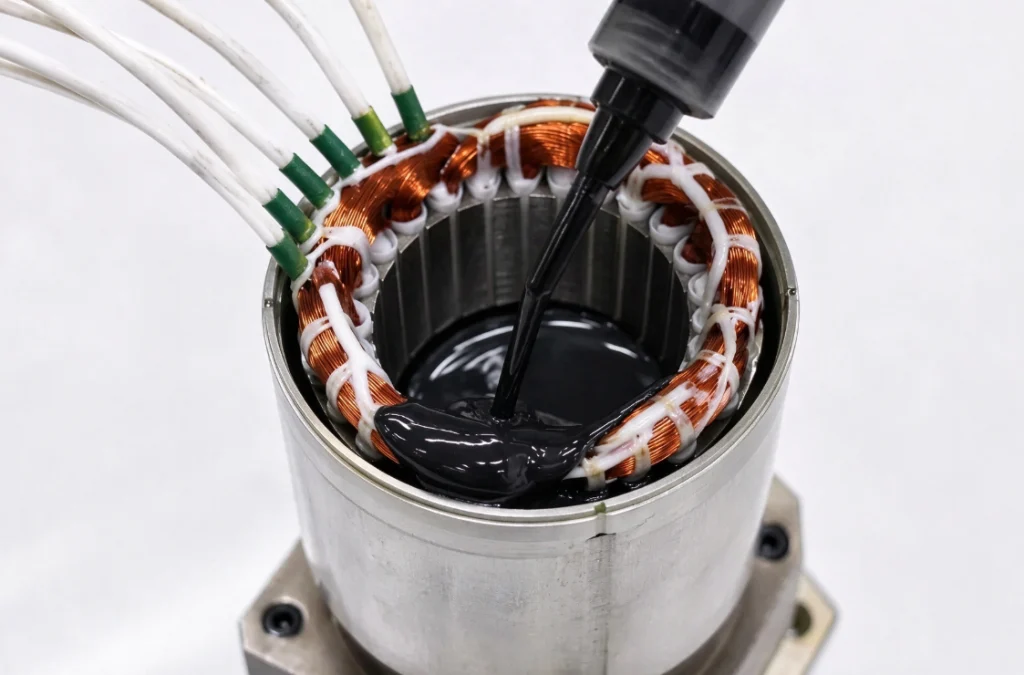
Что герметизация длинного статора требует от процесса заливки
Длинный статор — это не простая блочная форма. Полость велика по длине относительно своего поперечного сечения, и полиуретан должен пройти через пазы, вокруг проводников и по поверхностям изоляции, прежде чем достигнет дальнего конца. Поэтому герметизация — это в такой же мере задача пропитки, как и задача заполнения.
Для длинной полости, подачи материала и интерфейсов оснастки см. решение для герметизации длинного статора.
Герметизирующий компаунд обычно выполняет три функции одновременно. Он защищает обмотку от влаги и загрязнений, обеспечивает механическую опору для проводников и выводов, а также создаёт стабильный внешний контур для монтажа или выравнивания. Если смола загелирует до того, как смочит дно паза, деталь может снаружи выглядеть заполненной, но при этом содержать раковины рядом с медью.
Это означает, что процесс должен задаваться исходя из геометрии полости, а не из номинальных характеристик универсальной заливочной машины. Длина заполнения, глубина паза, путь выхода воздуха и положение статора внутри формы — всё это влияет на то, можно ли подать дозу без захвата воздуха или образования градиента плотности.
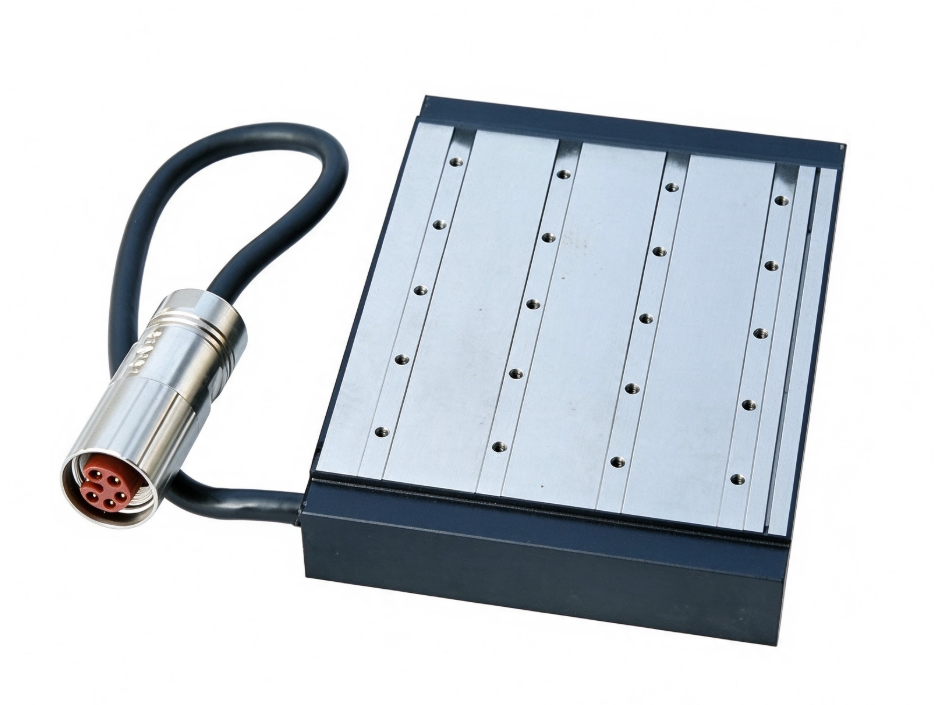
Требования к дозированию при длинных и переменных объёмах впрыска
Дозирующий узел должен выполнять две задачи, с которыми стандартная машина для малых доз может не справляться должным образом. Во-первых, он должен поддерживать стабильность соотношения A/B и размера дозы на протяжении длительного заполнения. Во-вторых, он должен воспроизводить эту стабильность при изменении длины сегмента от одного изделия к другому.
Небольшой дрейф соотношения может привести к мягким зонам, неравномерному отверждению или разной усадке по длине детали. Дефект часто остаётся невидимым, пока статор не разрежут или не испытают. По этой причине дозирование, где это возможно, следует контролировать с помощью обратной связи по замкнутому контуру, а не исходить из того, что фиксированная скорость насоса равна фиксированной производительности.
Размер дозы также важнее, чем можно предположить по номинальному объёму полости. В расчёт необходимо включать литник, выпор, остаток в питателе и любой материал, остающийся в смесительной головке или линии подачи. Неполная доза оставляет дальний конец незаполненным. Избыточная запрессовка может приподнять статор, деформировать тонкую изоляцию или загнать материал в области, которые должны оставаться свободными.
Масса дозы не определяется на глаз по длине сегмента. <Как рассчитать массу впрыска в полиуретане> охватывает исходные данные, обеспечивающие надёжную массу заполнения.
Для длинного статора дозирующий узел следует также проверять при наименьшем и наибольшем планируемом размере дозы, а не только при номинальной средней производительности. Машина может удерживать соотношение при одной скорости заливки и уходить от него, когда доза становится очень малой или очень большой. Если семейство изделий охватывает несколько длин сегментов, план испытаний должен включать эти крайние значения.
Смешивание, дегазация и управление путями заполнения
Хорошее дозирование не поможет, если в материал подмешан воздух или он заперт в полости. Воздух, вовлечённый в любой из компонентов, как правило, скапливается у изоляции обмотки и остаётся там на протяжении всего отверждения. Обычно требуется вакуумная дегазация смолы и отвердителя перед дозированием, а линии подачи следует прокладывать так, чтобы избежать повторного попадания воздуха после этапа дегазации.
Путь заполнения не менее важен, чем смеситель. Длинную полость обычно следует заполнять из нижней точки или через ряд впускных отверстий, которые вытесняют воздух к выходу на дальнем конце. Если форма заполняется только с одного конца, фронт смолы может сомкнуться над карманом раньше, чем выйдет воздух.
Для наполненных или высоковязких систем смесительной головке и соплу необходимо достаточное сдвиговое усилие, чтобы гомогенизировать поток, не создавая скачка давления на впускном отверстии. Размер и положение впускного отверстия должны соответствовать скорости подачи дозы, чтобы материал поступал равномерно, а не впрыскивался в полость струёй и не разбрызгивался по обмоткам.
Конструкция оснастки для удержания статора без запирающих напряжений
Оснастка — это та часть установки, которая чаще всего определяет, станет ли хорошая заливка бракованным статором. Она должна удерживать пакет пластин и обмотки в правильном положении, герметизировать торцы и позволять смоле отверждаться без возникновения напряжений в сборке.
Усилие зажима следует прикладывать вдали от открытой меди и тонкой изоляции. Если оснастка давит на активную поверхность или на выводные провода, она может создать диэлектрическую слабость, которая проявится лишь позже. Опорные точки также должны располагаться достаточно близко, чтобы предотвращать прогиб по длине полости, особенно при нагреве формы.
| Требование к оснастке | Предотвращаемый дефект |
|---|---|
| Опоры с достаточно малым шагом | Изгиб или прогиб по длине полости |
| Торцевые уплотнения и геометрия выхода воздуха на дальнем конце | Неполная заливка и захваченный воздух |
| Зажим вдали от открытой меди и выводов | Повреждение проводника или изоляции |
| Базирование от установочной поверхности | Смещение габарита, нарушающее соосность |
| Контролируемая температура формы | Раннее образование поверхностной плёнки, препятствующее пропитке |
| Линия разъёма вдали от рабочей поверхности | Повреждение при извлечении из формы на критической поверхности |
Приспособление также должно допускать тепловое расширение, не заставляя статор противодействовать форме. Если статор и форма расширяются с разной скоростью, результатом может стать изогнутая деталь или остаточные напряжения, которые снимаются после извлечения из формы.
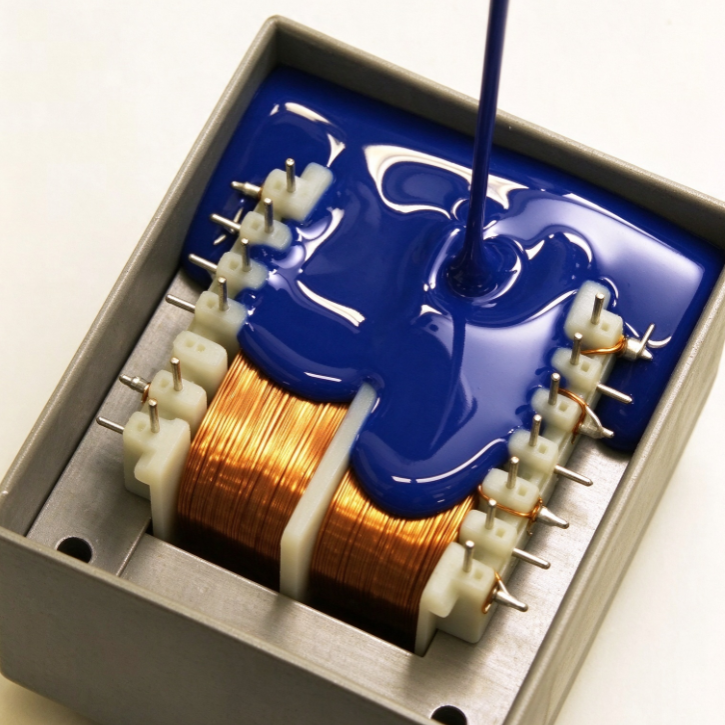
Контроль размеров и отверждения по всей длине статора
На этапе отверждения решения по дозированию и оснастке окончательно превращаются в размеры. При длительной заливке деталь может сместиться после извлечения из формы, если гелеобразование и усадка неравномерны от одного конца полости до другого. Температура формы должна быть одинаковой по всей длине заливки, а извлекать деталь из формы следует только после того, как она наберёт достаточную прочность, чтобы держать форму.
Постотверждение может потребоваться, пока статор остаётся на опоре, особенно для более твёрдых марок компаунда или длинных тонких сечений. Если деталь извлечь слишком рано и положить на плоскую поверхность, она может получить остаточную деформацию, которую никакая последующая механическая обработка не исправит полностью.
Та же дисциплина «от заливки до отверждения» применима и к длительной заливке. <Как изготавливают полиуретановые валки: от литья до отверждения> охватывает последовательность заливки и отверждения, принятую для этого класса полиуретановых деталей.
Записывайте массу заливки, соотношение, температуру материала, температуру формы и время извлечения из формы для каждого сегмента. Размерную проблему на длинном статоре гораздо легче диагностировать, когда история процесса показывает, возникла ли она из-за смешивания, заливки или отверждения.
Пробные испытания и приёмочные проверки перед выпуском
Прежде чем переходить к серийному производству, проведите испытание на самом коротком и самом длинном сегментах статора в планируемом диапазоне. Единственное испытание на детали средней длины может скрыть как проблему дозирования малой порции, так и проблему вентиляции при длительной заливке.
Разрежьте детали из первой партии и осмотрите дно пазов, границы раздела проводника и сердечника, а также выходы выводов. Одного внешнего вида недостаточно. Поперечное сечение должно показывать полную пропитку в самой глубокой точке полости и отсутствие пористости, сосредоточенной вокруг обмоток.
Измерьте готовый габарит до и после постотверждения, а затем ещё раз после того, как деталь остыла свободно лежа на поверочной плите. Сравните эти размеры с положением в приспособлении. Если после постотверждения деталь значительно смещается, режим отверждения или схему опор необходимо скорректировать до начала производства.
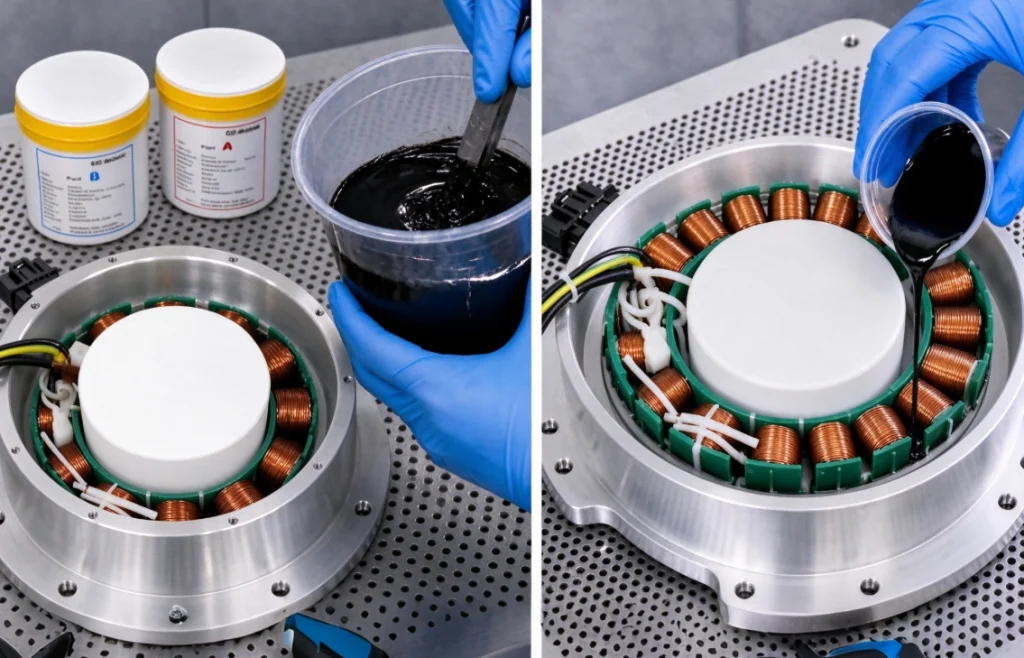
Планирование участка герметизации длинного статора
Отправьте чертёж статора, размеры самого короткого и самого длинного сегментов, глубину паза, систему компаунда и целевое время цикла. Укажите данные по выходу выводов и установочной поверхности, поскольку они определяют конструкцию приспособления. С этой информацией Haifeng Polyurethane Machinery поможет определить диапазон дозирования, ограничения по размеру порции, схему дегазации, схему зажима в приспособлении и матрицу испытаний первой партии для участка.
Контактный адрес эл. почты: Info@chinahaifeng.com
WhatsApp: 86 13566296633
Часто задаваемые вопросы
Требует ли герметизация длинного статора дозирования высокого или низкого давления?
Это зависит от вязкости материала, содержания наполнителя, объёма заливки, а также от того, является ли система сплошной или микропористой. Высоконапорное смешивание при соударении струй часто предпочтительно для быстрой, воспроизводимой заливки при затруднённом смачивании, тогда как низконапорное непрерывное смешивание может подходить для более медленных гелевых систем или небольших объёмов заливки. Решение должно опираться на тип смолы и геометрию полости, а не только на тип оборудования.
Как предотвратить захват воздуха в длинной узкой полости?
Используйте вакуумную дегазацию до того, как материал достигнет смесительной головки, заливайте из нижней точки или по схеме последовательного заполнения литников и предусмотрите воздухоотвод на противоположном конце полости. Температуру формы также следует контролировать, чтобы смола не образовывала плёнку раньше, чем из неё выйдет воздух. Наиболее надёжным подтверждением являются поперечные срезы деталей первой партии.
Должен ли статор оставаться в оснастке во время постотверждения?
Обычно да, при длинных или тонких сечениях, особенно с более жёсткими марками компаунда. Поддержка детали во время постотверждения предотвращает коробление и позволяет усадке протекать в контролируемом положении. Точный момент извлечения из формы зависит от системы смолы и жёсткости детали при данной температуре.
Какой запас по объёму впрыска следует планировать для длинных сегментов?
Рассчитывайте исходя из заполненной полости, литникового канала, стояка, остатков в литнике и любого материала, задерживающегося в питающем тракте, затем добавьте небольшой испытательный запас на потери в смесительной головке. Более полезная проверка — проверить формулу на самом коротком и самом длинном участках, а не применять один процент ко всем длинам.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Измерение упругости пенополиуретана: практическое руководство по испытаниям
SRIM Explained Structural Reaction Injection Molding Basics
Как рассчитать массу впрыска в полиуретане
Как изготавливают полиуретановые валки: от литья до отверждения





