

В тот момент, когда компоненты А и Б встречаются в смесительной головке для полиуретана, свойства конечного изделия определяет одна реакция: взаимодействие изоцианатной группы с гидроксильной. Звучит узко, но именно этот единственный шаг решает, какими будут твёрдость, плотность сшивки, время гелеобразования, остаточная липкость и насколько «прощающей» окажется рецептура при отклонении дозирования на доли процента. Большинство проблем в производстве полиуретана, которые выглядят как проблемы оборудования, на самом деле вызваны тем, что эта реакция выходит из баланса.
Уретановая реакция: один шаг, формирующий каркас
Гидроксильная группа содержит фрагмент O–H. Группа NCO включает последовательность азот–углерод–кислород с двумя двойными связями; центральный атом углерода электронодефицитен, что и делает его реакционным центром. Когда приближается OH, водород переходит к азоту, а кислород связывается с этим центральным углеродом. Продукт — уретановая связь (–NH–CO–O–), которую также называют карбаматной.
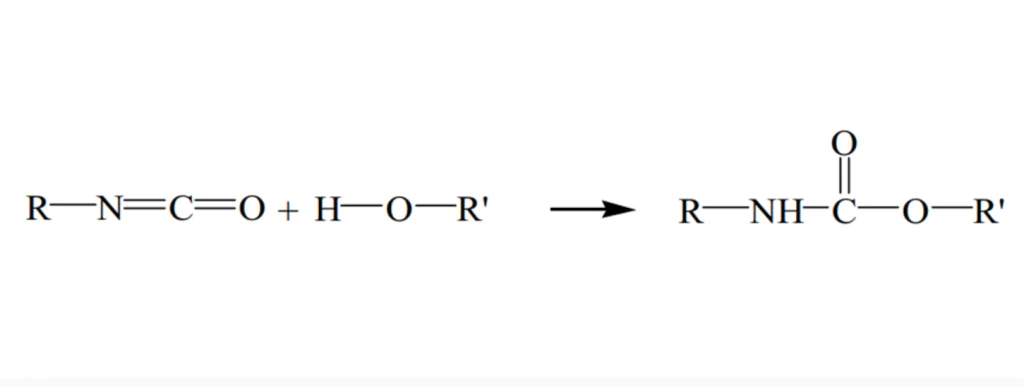
Это реакция полиприсоединения, а не поликонденсации. В основной реакции не выделяется вода или другая низкомолекулярная молекула. Это различие важно для закрытых форм: оно означает, что химический процесс даёт сравнительно небольшую потерю массы при отверждении. Кроме того, из-за этого реакция сильно экзотермична и выделяет примерно 90–100 кДж на моль прореагировавшего NCO [1]. На небольшой лабораторной заливке это тепло легко контролировать. На автомобильном буферном блоке массой 500 г или на крупной заливке в валках экзотермия распространяется по изделию и меняет как скорость отверждения, так и внутренние напряжения, если температуру формы и размер заливки не регулировать совместно.
Уретановая группа — это больше, чем соединительное звено. Её группы N–H и C=O участвуют в водородных связях, что повышает когезию, жёсткость и стойкость к истиранию. Когда рецептура содержит достаточно уретановых и мочевинных групп, эти взаимодействия образуют жёсткие домены, придающие полиуретановым эластомерам прочность.
Стехиометрия: эквиваленты, а не граммы
Рецептурщики дозируют гидроксильные и NCO-компоненты не только по массе. Они рассчитывают реакционные эквиваленты, поскольку одна гидроксильная группа расходует одну NCO-группу. Смешивание 100 г полиола с 50 г изоцианата работает только в том случае, если эквивалентные массы делают это соотношение правильным.
Гидроксильное число полиола обычно указывают в мг KOH на грамм и определяют по стандарту ISO 14900 [2].

По этому значению эквивалентная масса равна:
Эквивалентная масса = 56 100 / гидроксильное число
Со стороны NCO показатель часто задают как массовую долю NCO в процентах, определяемую методом, например, ASTM D5155 [3].

Его эквивалентная масса равна:
Эквивалентная масса = 4 202 / % NCO
Изоцианатный индекс сопоставляет доступные NCO-эквиваленты с доступными OH-эквивалентами:
Индекс = (эквиваленты NCO / эквиваленты OH) × 100
Индекс 100 даёт точную стехиометрию на бумаге. На практике многие системы работают чуть выше или ниже 100, чтобы компенсировать влагу, чистоту удлинителя цепи или побочные реакции. Важно то, что изменения индекса не ощущаются линейно. Сдвиг со 100 до 105 может повысить твёрдость и сократить время гелеобразования, но может и оставить непрореагировавший изоцианат, который позже прореагирует с влагой и изменит изделие со временем. Рабочее окно зависит от структуры полиола, удлинителя цепи, катализаторного пакета и температуры формы.
Конкурирующие реакции: влага, мочевина и вспенивание
Вода — самый распространённый конкурирующий реагент в производстве. Она вступает с изоцианатом в двухстадийную реакцию: сначала образуется нестабильная карбаминовая кислота, которая затем выделяет диоксид углерода и оставляет амин. Этот амин сразу реагирует с ещё одной NCO с образованием мочевинной связи [4]. Именно эта реакция используется для вспенивания гибких и жёстких пен, вспениваемых водой.
При литье эластомеров без вспенивания та же реакция с водой служит источником дефектов. Влага расходует NCO, изменяет эффективный индекс, выделяет газ, способный создавать пузыри или раковины, и вносит мочевинные группы, которые непредсказуемо повышают жёсткость системы. Практичный ответ — не сушить всё агрессивно без причины, а контролировать влагу до того, как она попадёт в смесительную головку: сушить полиолы до спецификации, применять вакуумную дегазацию там, где критична пористость, и держать тару для хранения закрытой или под защитным газом.
Катализ и контроль температуры
Обычно эта реакция идёт слишком медленно, чтобы проводить её без катализатора при производственных температурах. Третичные аминные катализаторы ускоряют как реакцию OH–NCO, так и реакцию вода–NCO. Оловоорганические катализаторы, такие как дилаурат дибутилолова, преимущественно ускоряют гелеобразующую реакцию OH–NCO и широко применяются, когда важны быстрое отверждение и высокая начальная прочность. Висмут и другие альтернативы используют там, где стойкость к гидролизу или нормативные требования делают олово нежелательным.
Температура подчиняется поведению Аррениуса: повышение на 10 °C в типичном рабочем диапазоне может примерно удвоить скорость реакции. Сочетание тепла и катализатора даёт то, что производственники наблюдают как время жизни, время гелеобразования и время до исчезновения липкости. Если форма слишком холодная, изделие может оставаться липким или извлекаться с низкой начальной прочностью. Если экзотермия слишком высока, побочные реакции аллофанатов и биуретов становятся заметнее и расходуют NCO так, как рецептура, возможно, не предусматривала. Поэтому оборудование должно удерживать температуру компонентов в узком диапазоне и отводить или подводить тепло через форму, а не полагаться только на температуру сырья.

Смешивание, дозирование и контроль экзотермы
Химия ведёт себя предсказуемо только тогда, когда потоки OH и NCO дозируются и смешиваются в пределах допуска. Ошибка дозирования меняет индекс ещё до начала реакции. На линии жёстких пен, например, дрейф соотношения A:B на один процентный пункт может настолько сдвинуть плотность получаемой пены, что деталь не пройдёт спецификацию. В операции литья эластомеров такой же дрейф может изменить твёрдость, время гелеобразования и остаточную липкость поверхности.
Смешивание высокого давления методом соударения эффективно, потому что разбивает компоненты на небольшие сталкивающиеся потоки, которые завершают смешивание в смесительной камере до того, как начнёт расти вязкость. Механическое смешивание низкого давления хорошо работает при меньшей производительности и с вязкими преполимерными системами, но требует большего внимания к сдвигу и очистке. Рециркуляция, контроль давления и термостатируемые баки важны потому, что они обеспечивают одинаковое состояние дозируемого материала как в первой заливке после паузы, так и в середине цикла.
A formulation change of only a few parts in the A-side changes the NCO:OH ratio — and therefore the part weight and cavity fill. Как рассчитать массу впрыска в полиуретане covers the practical link between component weights and cavity fill.

An example from automotive seat production illustrates the operational difference. A manual mixing process running about ±4% ratio error produced an 11% defect rate. Moving to closed-loop servo metering brought ratio control to ±0.3% and cut the defect rate to roughly 1.5%. The formulation itself did not change; the reaction finally received the ratio it was designed for.
If you are specifying or upgrading a metering line, the useful next step is not to compare nominal throughput numbers. Send your target component ratio, viscosity range, and worst-case shot weight to info@chinahaifeng.com or WhatsApp +86 135 6629 6633, and ask for a ratio-control review. A production issue that looks like a cure problem is often a metering or temperature-control problem wearing chemistry-colored clothing.
If uneven cure or ratio imbalance shows up as dimensional change in the mold, the fault is rarely the chemistry alone. Причины усадки пенополиуретана и способы её контроля covers how cure imbalance produces dimensional loss.
Свяжитесь с инженером по дозированию и смешиванию
When the OH–NCO reaction is out of balance, the part tells you in hardness, cell structure, surface defects, or scrap rate. The most useful conversation starts with process data rather than a wish list: your current OH and NCO values, target index, shot weight, cycle time, mold temperature, and the defect you are trying to eliminate.
For an equipment-level review of metering accuracy, mixing head behavior, temperature control, or turnkey line integration, contact Haifeng Polyurethane Machinery at info@chinahaifeng.com or WhatsApp +86 135 6629 6633. Ask specifically for a ratio and exotherm review; that usually routes the inquiry to an application engineer rather than a general sales response.
Часто задаваемые вопросы
Выделяется ли газ при реакции NCO–OH?
No. The main urethane-forming reaction is a polyaddition and does not release carbon dioxide or other gas. Carbon dioxide comes from the secondary reaction between isocyanate and water, which is deliberately used in water-blown foam and unwelcome in bubble-sensitive elastomer casting.
Всегда ли нужен катализатор?
Not strictly, but it is almost always required in production. Uncatalyzed systems may cure too slowly, remain tacky, or require more mold residence time than the line allows. The choice between amine, tin, bismuth, and mixed catalyst packages depends on whether the formulator wants to accelerate gel, blowing, or both.
Почему изоцианатный индекс поддерживают выше 100?
An index above 100 provides a controlled excess of NCO. That excess can compensate for moisture, chain extender losses, or slow side reactions. The trade-off is that excess isocyanate may continue reacting after demold, influencing final hardness, hydrolysis resistance, and long-term dimensional stability.
Какая точность дозирования нужна для этой реакции?
The exact requirement depends on the formulation’s sensitivity, but high-precision polyurethane equipment commonly targets dynamic metering accuracy of ±0.3% or better for critical elastomer and foam applications. Wider drift changes the effective index and therefore the part density, hardness, or cell structure before any visual mixing defect appears.
Источники
[1] M. Ionescu, Chemistry and Technology of Polyols for Polyurethanes, 2nd ed. Shawbury, UK: Smithers Rapra, 2016.
[2] Plastics — Polyols for use in the production of polyurethane — Determination of hydroxyl number, ISO 14900:2017, International Organization for Standardization, Geneva, Switzerland, 2017.
[3] Standard Test Methods for Polyurethane Raw Materials: Determination of the Isocyanate Content of Aromatic Isocyanates, ASTM D5155-19, ASTM International, West Conshohocken, PA, USA, 2019.
[4] G. Oertel, Ed., Polyurethane Handbook: Chemistry, Raw Materials, Processing, Application, Properties, 2nd ed. Munich, Germany: Hanser, 1994.
[5] O. Bayer, “Das Di-Isocyanat-Polyadditionsverfahren (Polyurethane),” Angewandte Chemie, vol. 59, no. 9, pp. 257–272, 1947.
Если вам интересно, ознакомьтесь с этими статьями по теме:
SRIM Explained Structural Reaction Injection Molding Basics
Измерение упругости пенополиуретана: практическое руководство по испытаниям





