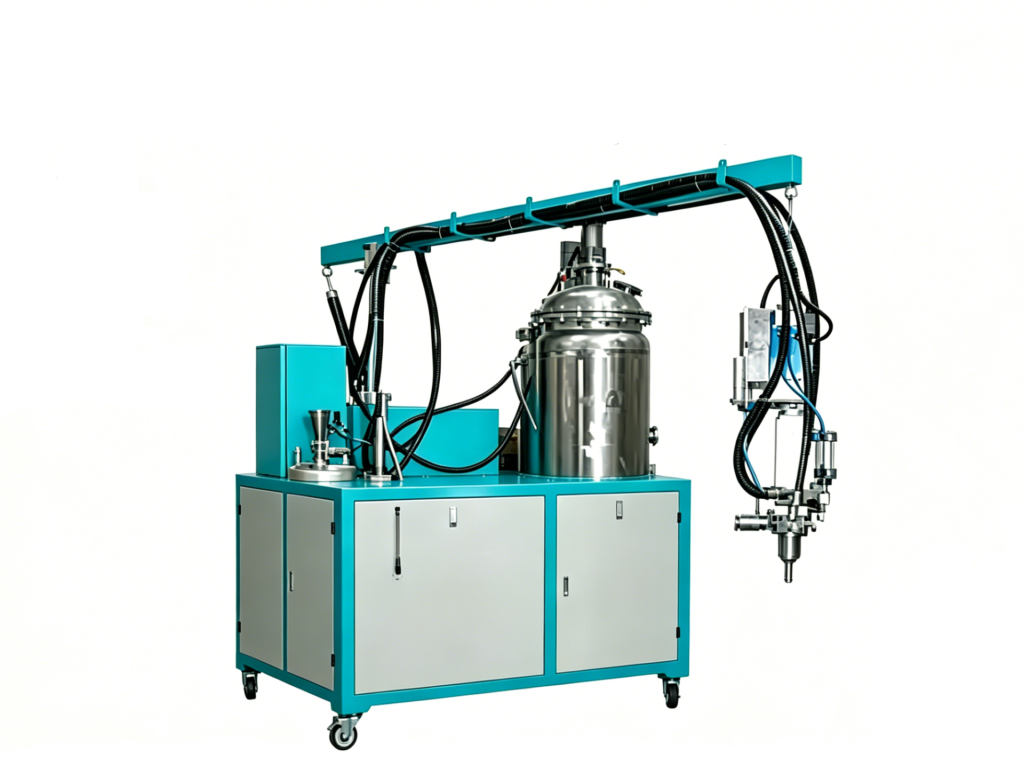
La mayoría de los problemas de una línea de espuma no se originan en una máquina defectuosa. Se originan aguas arriba, cuando una especificación se redacta en torno a un único valor —densidad, dureza o tiempo de ciclo— sin decidir qué tipo de espuma de poliuretano necesita realmente el proceso. Una vez resuelta esa cuestión, la energía de mezcla, la temperatura del molde, el control de la proporción de componentes y la lógica de desmoldeo necesarios resultan mucho más fáciles de especificar.
Una clasificación práctica: la función antes que la química
Es más fácil comparar la espuma de poliuretano por su estructura celular, la formación de piel y la respuesta a la carga que por la familia de materias primas por sí sola. Desde el punto de vista del procesamiento y la selección de equipos, hay cinco categorías prácticas que son las más relevantes: espuma flexible en bloque, espuma moldeada de alta resiliencia, espuma rígida de celda cerrada, espuma semirrígida/de piel integral y espuma estructural microcelular.
| Categoría de espuma | Estructura celular típica | Propiedad objetivo principal | Implicación clave para el equipo |
|---|---|---|---|
| Espuma flexible en bloque | Mayoritariamente de celda abierta | Resiliencia, flujo de aire, confort | Vertido continuo a baja presión; equilibrio de tensoactivos y catalizadores |
| Espuma moldeada de alta resiliencia | Parcialmente de celda abierta | Rebote de bola, factor de soporte | Mezclado por impacto a alta presión; control del llenado y el venteo del molde |
| Aislamiento rígido | Mayoritariamente de celda cerrada | Baja conductividad térmica, resistencia a la compresión | Crema rápida, alto rendimiento, control de la formación de celda cerrada |
| Semirrígida/de piel integral | Piel densa con núcleo celular | Calidad de la piel, baja deformación permanente por compresión | Control estricto de la temperatura del molde y una ventana de crema a gel más corta |
| Microcelular/RIM estructural | Microcelular | Densidad, dureza, resistencia a la fatiga | Dosificación de precisión, control de la nucleación, gestión de la presión del molde |
Espuma flexible: celdas abiertas, elasticidad y factor de soporte

La espuma flexible se suele formular con poliol de poliéter o de poliéster, agua, catalizadores y tensoactivos. El formulador controla el contenido de agua, el índice de isocianato y el equilibrio entre los catalizadores de amina y de estaño para que la reacción de expansión y la reacción de gelificación se mantengan alineadas. Cuando ese equilibrio es correcto, las celdas se abren en el momento adecuado y la espuma se vuelve transpirable y recuperable.
Las propiedades principales suelen verificarse con métodos normalizados. La densidad aparente se mide según la norma ISO 845 [1], la dureza por indentación según la ISO 2439 [2] y la resiliencia por rebote de bola según la ISO 8307 [3]. Una planta debería distinguir estos tres valores en lugar de tratar la «firmeza» como una única especificación.
En producción, la espuma flexible es exigente de una manera distinta a la espuma rígida. El sistema tolera una banda de densidad más amplia, pero la relación de dosificación debe mantenerse estable porque el contenido de agua y el índice de isocianato determinan el perfil de reacción. Una pequeña deriva en la relación de dosificación puede desplazar a la vez el tiempo de crema, el tiempo de ascenso y la estructura celular final.
El ensayo de resiliencia es una de las formas más rápidas de confirmar que la apertura de celdas y el curado son reproducibles tras el desmoldeo. Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo abarca el método de ensayo y cómo interpretar el resultado en relación con la estructura celular y la reacción de gelificación.
Espuma rígida: celdas cerradas y rendimiento térmico
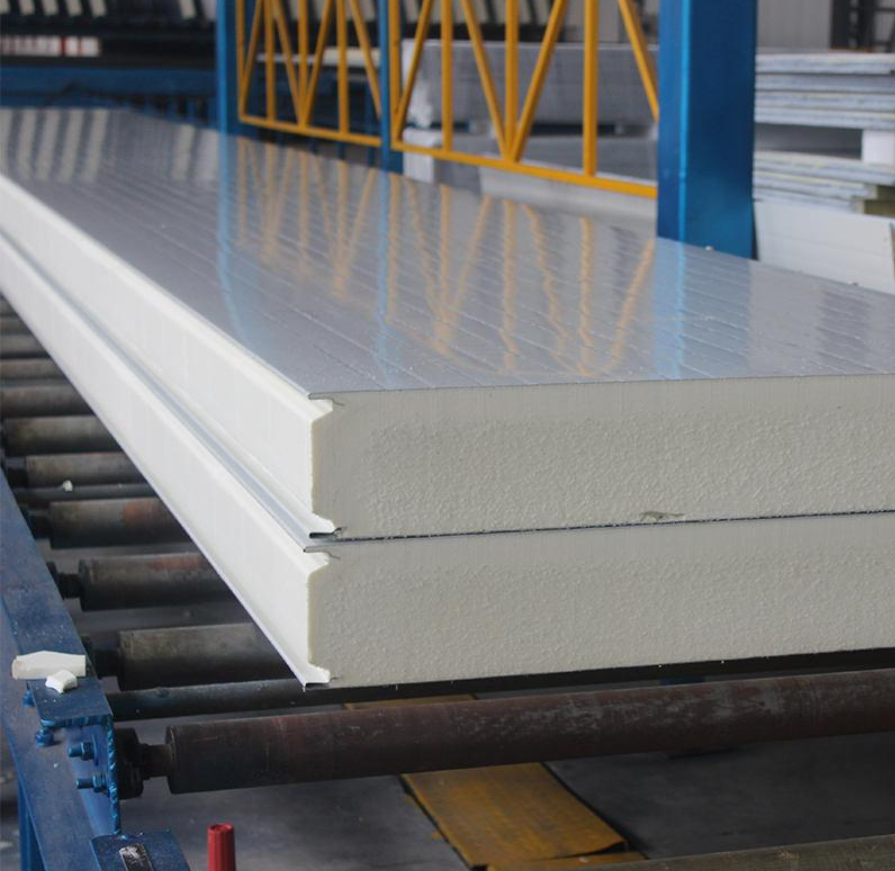
La espuma rígida de poliuretano se formula para obtener un resultado diferente: alto contenido de celdas cerradas, resistencia a la compresión y baja conductividad térmica. En el lado de las materias primas se suelen emplear polioles de mayor funcionalidad y MDI polimérico, mientras que el sistema de expansión puede combinar agua, agentes de expansión físicos o ambos.
En paneles de aislamiento, paneles para cámaras frigoríficas, aislamiento de tuberías y refrigeración, la especificación relevante es el rendimiento térmico en régimen estacionario, no la resiliencia. El contenido de celdas cerradas puede medirse con métodos como ASTM D6226 [5], mientras que la resistencia térmica se evalúa con aparatos conforme a la ISO 8301 [4]. Un alto contenido de celdas cerradas también mejora la resistencia a la humedad y el comportamiento dimensional a largo plazo, pero exige que el cabezal de mezcla y el sistema de dosificación mantengan un perfil de reacción más agresivo.
La espuma rígida suele pasar rápidamente de crema a no pegajosa, por lo que el llenado del molde y el momento de la inyección se vuelven críticos. Las líneas de paneles de alto rendimiento necesitan una inyección grande y reproducible administrada con rapidez, con suficiente presión de mezcla para homogeneizar los componentes antes de que la reacción fije la estructura. Es aquí donde la mezcla por impacto a alta presión suele justificar su coste.
Espuma semirrígida, de piel integral y microcelular
La espuma semirrígida se sitúa entre el acolchado blando y el comportamiento de un elastómero denso. Las piezas de interior automovilístico, las almohadillas ferroviarias, los bloques amortiguadores y muchos componentes estructurales utilizan esta clase. El reto es controlar la formación de piel y la ventana de crema a gel: si es demasiado rápida, el molde puede no llenarse por completo; si es demasiado lenta, la superficie puede hundirse o mostrar marcas de flujo.
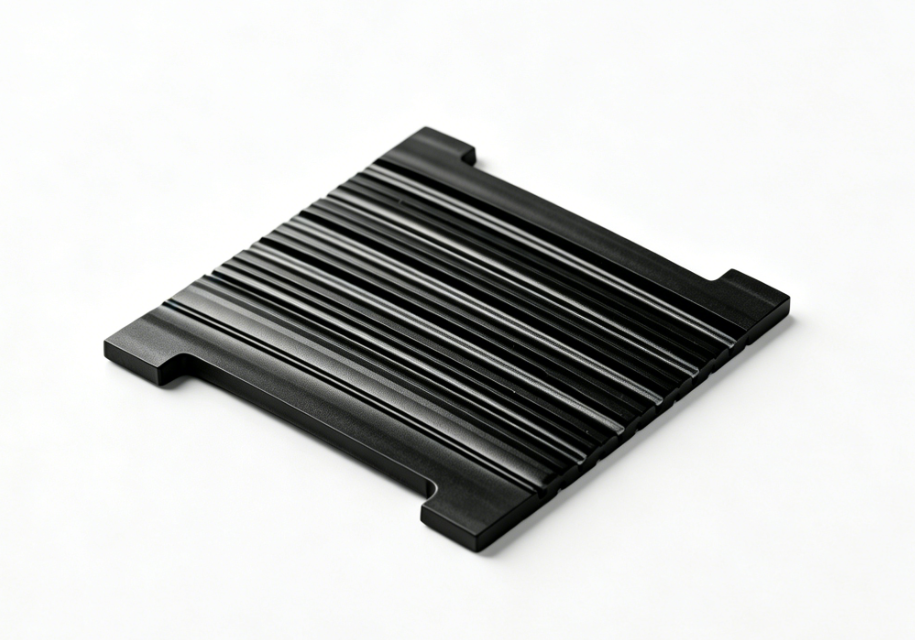
La espuma de piel integral aplica la misma lógica de una forma más visible. Una superficie de molde más fría ralentiza la reacción cerca de la piel y permite que esta se densifique, mientras que el núcleo permanece celular. Mantener estable la temperatura del molde no es opcional aquí; cambia directamente la calidad superficial, el tiempo de desmoldeo y la consistencia de las piezas.
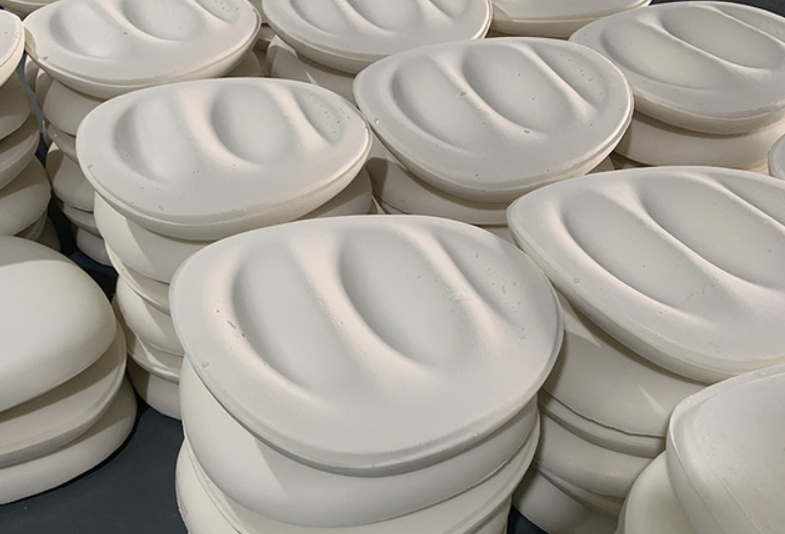
Las espumas semirrígidas crean una ventana de procesamiento distinta tanto de la de bloque en colada continua como de la de colada de elastómero denso, por lo que la viscosidad, la velocidad de llenado y el venteo del molde cambian. Qué es la espuma de poliuretano semirrígida abarca la formulación y el rango de procesamiento que hay detrás de esa clase.
La espuma microcelular va un paso más allá. Se utiliza en almohadillas ferroviarias, parachoques automovilísticos y otras piezas en las que una estructura celular pequeña y uniforme debe soportar carga repetida sin convertirse en un elastómero completo. En una línea de almohadillas ferroviarias, el paso del vertido manual a molde abierto a una línea compacta de disco rotatorio con una boquilla de vertido de precisión elevó la aprobación en la primera pasada de menos del 80 % a más del 99 %, mientras que la producción diaria pasó de unas 80 almohadillas a más de 200 almohadillas.
Cómo el tipo de espuma determina la selección de equipos
Una misma máquina de uso general no puede tratar todos los tipos de espuma igual de bien. La decisión suele reducirse a tres preguntas: con qué rapidez avanza la reacción, cuánta energía de mezcla necesita la formulación y si la pieza es moldeada, de bloque en colada continua o proyectada.
La espuma flexible en bloque tiende a adaptarse al vertido continuo a baja presión con un equilibrio cuidadoso de tensoactivos y catalizadores. Las piezas moldeadas de alta resiliencia y los paneles rígidos de celdas cerradas suelen beneficiarse de la mezcla por impacto a alta presión porque la reacción es más rápida y la inyección debe homogeneizarse con rapidez. Las piezas microcelulares RIM y estructurales añaden otro requisito: control de la nucleación y un peso de inyección predecible, porque la densidad de la pieza y el llenado del molde están directamente vinculados.
El peso de la inyección merece especial atención. Define el rango de la bomba dosificadora, el ciclo del cabezal de mezcla y la sincronización del portamolde. Si la inyección es demasiado pequeña para un molde grande, la mezcla puede no llenar la cavidad antes de gelificar; si es demasiado grande, el desbordamiento y las rebabas se convierten en problemas diarios.
El peso de la inyección debe calcularse antes de especificar una línea de moldeo, no después de empezar con las piezas de prueba. Cómo calcular el peso de dosificación en poliuretano abarca el método de cálculo y los factores de proceso que modifican el valor.
Comprobaciones de especificación antes de comprar
Antes de comparar modelos de máquinas, fije por escrito los requisitos de material y de proceso.
- Confirme la densidad aparente del núcleo y su tolerancia conforme a la norma ISO 845 [1].
- Separe la dureza de la densidad; utilice la norma ISO 2439 [2] para la dureza por indentación de espumas flexibles.
- Defina el tiempo de crema, el tiempo de gel, el tiempo de crecimiento, el tiempo libre de pegajosidad y el tiempo de desmoldeo a la temperatura real del molde y a la velocidad de línea.
- Decida si la pieza necesita celdas abiertas, celdas cerradas o una piel densa. Compruebe el contenido de celdas cerradas con un método como ASTM D6226 [5].
- Especifique la resiliencia para aplicaciones de confort o de rebote mediante ISO 8307 [3].
- Para piezas de aislamiento, indique el objetivo de rendimiento térmico y el método de ensayo, como ISO 8301 [4].
- Verifique la precisión de dosificación, el control de la relación, la recirculación del material y la capacidad de mantener la temperatura del proceso.
El objetivo es que el tipo de espuma impulse la decisión sobre la máquina, y no al revés. Cuando la clasificación es clara, la mayoría de las decisiones posteriores sobre el equipo dejan de ser subjetivas.
Asignar el tipo de espuma al equipo es una decisión de retorno de la inversión, no solo una cuestión de química. Si necesita confirmar la producción, la disposición del portamolde o si una línea de dosificación de baja o alta presión se ajusta a su formulación, escriba al equipo de ingeniería a info@chinahaifeng.com o contáctenos por WhatsApp al +86 135 6629 6633 con el plano de su pieza, el ciclo objetivo y el sistema de materiales. Le responderemos con una configuración de línea y los parámetros que importan en primer lugar.
Preguntas frecuentes
¿Cuál es la diferencia entre la espuma de poliuretano de celdas abiertas y la de celdas cerradas?
La espuma de celdas abiertas tiene las paredes de las celdas rotas, por lo que el aire y la humedad pueden circular por la estructura. Es blanda, transpirable y adecuada para acolchado y absorción acústica. La espuma de celdas cerradas retiene gas dentro de celdas discretas, lo que mejora el aislamiento térmico, la resistencia a la humedad y la resistencia a la compresión. La elección depende de si la pieza debe respirar o aislar.
¿Qué tipo de espuma es el más fácil de procesar en una línea de vertido a baja presión?
La espuma flexible en bloque y muchas piezas moldeadas semirrígidas son las más tolerantes al vertido a baja presión, porque la reacción permite una ventana de llenado más amplia y una menor demanda de energía de mezcla. Los sistemas rígidos rápidos, las piezas moldeadas de muy alta resiliencia y las piezas microcelulares densas suelen requerir una mayor presión de mezcla y un control más estricto del peso de inyección.
¿Una mayor densidad siempre es mejor?
No. Una mayor densidad suele mejorar la durabilidad y la capacidad de soporte de carga, pero también cuesta más y puede perjudicar diseños sensibles al peso o orientados al confort. El enfoque correcto es especificar por separado la densidad, la dureza, la resiliencia y la estructura celular. La densidad por sí sola no garantiza que la pieza funcione.
¿Cómo elijo entre una máquina de espumación a baja presión y una de alta presión?
Observe la velocidad de reacción, la calidad de mezcla requerida y la geometría de la pieza. El equipo de baja presión es adecuado para llenados más lentos y menos exigentes, y puede ser más fácil de mantener. La mezcla por impacto a alta presión es preferible para formulaciones rápidas, líneas de moldeo de alta producción y piezas que requieren una homogeneización rápida antes de que la reacción se fije.
¿Qué ocurre si el tiempo de crema o el tiempo de gel cambian entre lotes?
Es posible que el molde no se llene por completo, que la densidad derive y que aumenten los defectos superficiales. Entre las causas comunes están la variación de temperatura de la materia prima, la deriva de la relación de dosificación, la contaminación por humedad o una recirculación deficiente. La primera respuesta es comprobar la temperatura de los componentes, la calibración de la relación y el estado del material antes de ajustar la fórmula.
Referencias
[1] ISO 845:2006, Plásticos y cauchos celulares — Determinación de la densidad aparente.
[2] ISO 2439:2008, Materiales poliméricos celulares flexibles — Determinación de la dureza (técnica de indentación).
[3] ISO 8307:2007, Materiales poliméricos celulares flexibles — Determinación de la resiliencia mediante rebote de bola.
[4] ISO 8301:1991, Aislamiento térmico — Determinación de la resistencia térmica en estado estacionario y propiedades relacionadas — Aparato medidor de flujo de calor.
[5] ASTM D6226, Método de ensayo normalizado para el contenido de celdas abiertas de plásticos celulares rígidos.
Si te interesa, echa un vistazo a estos artículos relacionados:
Qué es la espuma de poliuretano semirrígida
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural