
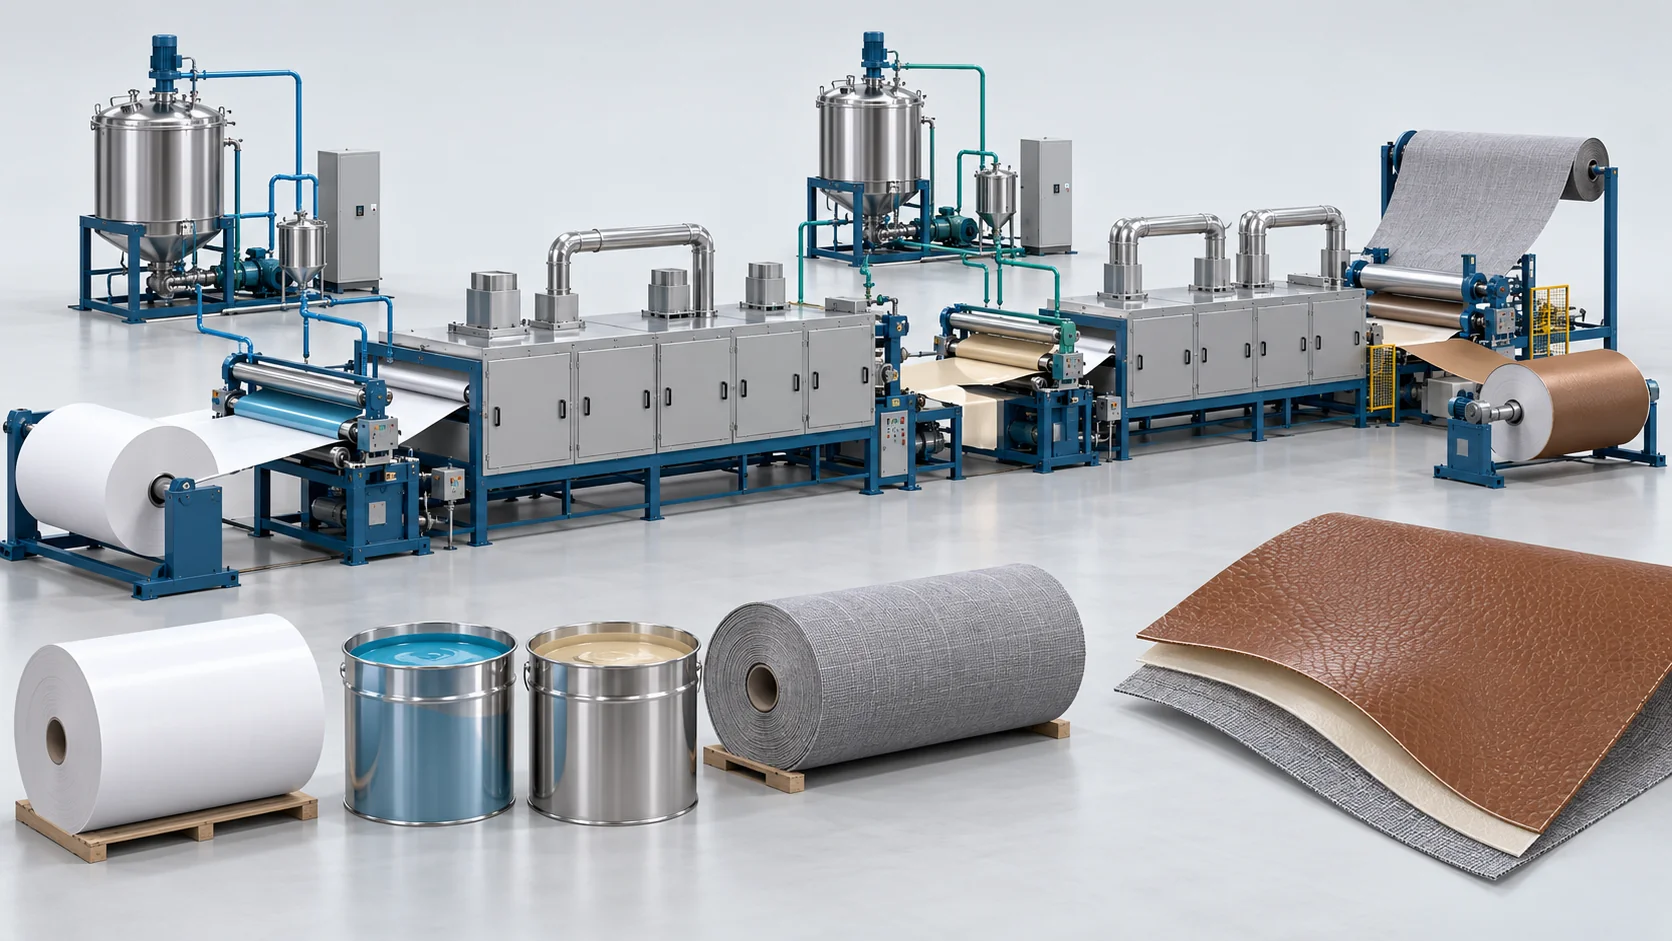
Solución de recubrimiento por transferencia en proceso seco
Coordine el recubrimiento por transferencia en seco, la tensión del papel siliconado, el secado y el laminado para la construcción de cuero seleccionada.
Superioridad mecánica de alto despegue y flexión en frío para calzado deportivo
El recubrimiento por transferencia forma las capas especificadas sobre el papel siliconado antes del secado, el laminado y el despegue. El control de tensión y la geometría del recubrimiento favorecen una aplicación estable; no garantizan un producto libre de arrugas ni de estrías. La flexión en frío y la resistencia al despegue son propiedades del cuero terminado real, no clasificaciones independientes de la recubridora.
Alcance de suministro definido
Defina los tipos de estación de recubrimiento, la manipulación del papel y de la banda, los hornos y las interfaces de laminado. El proceso en seco no establece una química exenta de disolventes; las disposiciones de materiales y de limpieza deben seleccionarse explícitamente.
Insumos para la selección del proceso
Construcción de capas, datos del papel siliconado y del sustrato, peso y espesor del recubrimiento, ancho, tensión, hornos y condiciones de laminado.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Defina los tipos de estación de recubrimiento, la manipulación del papel y de la banda, los hornos y las interfaces de laminado. El proceso en seco no establece una química exenta de disolventes; las disposiciones de materiales y de limpieza deben seleccionarse explícitamente.
Flujo de trabajo del recubrimiento por transferencia en seco
Preparar el papel siliconado y la mezcla → Controlar la tensión y recubrir → Secar y laminar → Despegar y probar. Defina por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Preparar el papel siliconado y la mezcla
Confirme la banda, las capas de resina y el sustrato.
Controlar la tensión y recubrir
Valide la tensión y la aplicación en húmedo en todo el ancho útil.
Secar y laminar
Coordinar la residencia, la temperatura y las condiciones de adherencia.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Ancho útil de recubrimiento de la banda | Hasta 1.600 mm | Estaciones de cortina de ranura encapsulada de precisión y de rodillo inverso |
| Precisión de tensión del papel antiadherente | Dentro de ±2,0 N | Realimentación de brazo bailarín flotante servo en lazo cerrado |
| Perfil de espesor del recubrimiento líquido | 0,05 a 0,25 mm | Tolerancia mantenida estrictamente dentro de ±1,5 µm en toda la banda |
| Resistencia a la fatiga por flexión en frío | Más de 200.000 ciclos | Ensayado con flexómetro Bally a -20 °C según ISO 5423 |
| Resistencia de adherencia por pelado interfacial | Mayor o igual a 60 N/3cm | Ensayos ISO 2411 sobre sustratos de microfibra de alta densidad |
| Velocidad sincronizada de la línea de producción | 10,0 a 30,0 m/min | Túneles de secado multizona por convección de aire caliente |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Measured tension control
Set accepted variation, measuring location and response under the actual web conditions.
Defined thickness inspection
Separate wet application from dry thickness and agree cross-web sampling.
Finished-construction evidence
Use the actual layers and test method for flex and peel results.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes sobre la planificación de la producción
Selección, alcance de suministro y validación para esta ruta de producción.
Does a slot die eliminate streaks?
How is a thickness tolerance accepted?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Share the following with your production brief: Layer build, release-paper and substrate data, coating weight/thickness, width, tension, ovens and lamination conditions. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


