

Un adhesivo de poliuretano rara vez falla porque su química sea un misterio. Falla porque alguna propiedad —el tiempo abierto, la resistencia en verde, el alargamiento o la resistencia a la humedad— se ajustó a un valor de catálogo en lugar de a la unión real. Cuando un responsable de producción compara adhesivos, la pregunta útil no es “cuál es el más resistente”, sino “qué conjunto de propiedades supera este sustrato, este tiempo de ciclo y este entorno de servicio”.
Esa distinción importa porque una unión adhesiva es un sistema: la formulación líquida, el equipo de dosificación y mezcla, la superficie del sustrato y las condiciones de curado contribuyen todos al resultado final. Dos adhesivos con la misma resistencia a la tracción en una ficha técnica pueden comportarse de manera completamente distinta cuando se dispensan en una línea real sobre una pieza real. Las propiedades que se describen a continuación son las que cambian los resultados en producción, por lo que se tratan como variables de proceso, no como valores de catálogo.
¿Qué define a un adhesivo de poliuretano?
Los adhesivos de poliuretano se basan en la misma reacción que impulsa al resto de la industria del poliuretano: un componente isocianato reacciona con un componente poliol para formar enlaces uretano, y la red puede extenderse más mediante la formación de alofanato o biuret cuando hay grupos NCO libres [5]. Lo que distingue a esta familia de adhesivos es la minuciosidad con que se ajusta esa química. Modificando la cadena principal del poliol, el extendedor de cadena, el contenido de NCO y el paquete de cargas, el formulador lleva el material curado desde un adhesivo tipo sellador blando y de alto alargamiento hasta una calidad estructural rígida sin cambiar la química base.
Esto confiere a una misma familia de materiales una dispersión de propiedades poco habitual. Una calidad flexible basada en poliéter puede estirarse varios cientos por ciento y absorber el movimiento de la unión, mientras que un sistema con cargas y curado térmico se comporta más como un plástico estructural. Ambos siguen siendo poliuretano, y ambos siguen respondiendo a las mismas variables de producción: relación, temperatura, humedad y tiempo.
La consecuencia práctica para la selección de equipos es que el dispensado de adhesivo no puede tratarse como un simple problema de bombeo. En el momento en que se dosifica un adhesivo bicomponente, su perfil de propiedades se está creando en la máquina, no simplemente trasladando desde el envase. Una formulación que sale del proveedor dentro de especificación puede llegar a la línea de unión fuera de especificación si el sistema de dispensado se desvía.
El conjunto de propiedades mecánicas: resistencia, alargamiento y adhesión
Cuatro propiedades mecánicas hacen la mayor parte del trabajo de selección en la práctica: la resistencia a la tracción, el alargamiento a la rotura, la resistencia al cizallamiento por solape y la resistencia al pelado. Responden a preguntas distintas porque un conjunto unido rara vez somete la unión a carga en una sola dirección.
La resistencia a la tracción describe cuánta carga puede soportar el propio adhesivo curado antes de que el material rompa. La mayoría de los adhesivos de poliuretano comerciales se sitúan aproximadamente entre 5 y 25 MPa de resistencia a la tracción, con las calidades rígidas con cargas en el extremo superior y las calidades flexibles sacrificando resistencia a cambio de alargamiento. El alargamiento a la rotura es el contrapeso: las formulaciones rígidas pueden quedarse por debajo del 50 %, mientras que las flexibles alcanzan comúnmente del 200 % hasta bastante más del 600 %. Un alargamiento elevado no es un defecto. Es la propiedad que permite a una unión acompañar las diferencias de expansión térmica entre sustratos distintos sin despegarse en el borde.
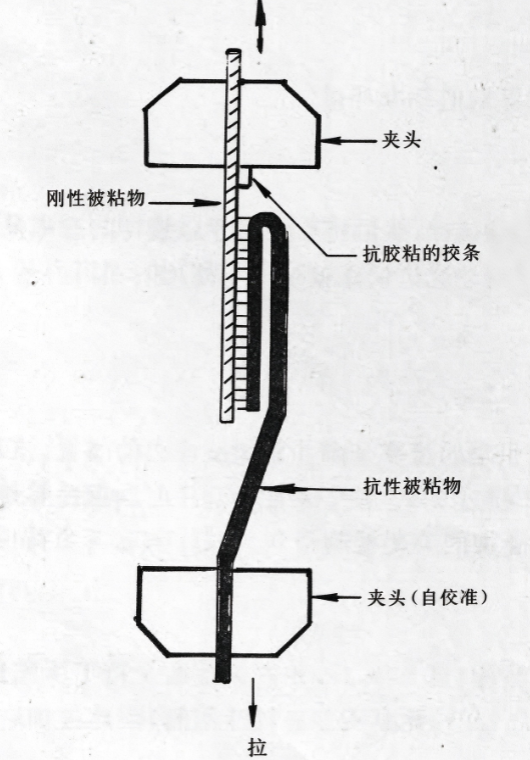
La resistencia al cizallamiento por solape es el dato más honesto para la mayoría de las uniones de ingeniería, porque mide todo el sistema unido, no solo la película de adhesivo. Los métodos normalizados de cizallamiento por solape simple, como ISO 4587 y ASTM D1002, reportan la carga soportada a través de la unión en cizallamiento, y las uniones metálicas bien pegadas suelen medir desde cifras altas de un dígito hasta aproximadamente 20 MPa, según la preparación de la superficie, el sustrato y las cargas [1][2]. La resistencia al pelado, medida mediante métodos como el pelado a 180° según ISO 8510-2, predice cómo responde la unión a una carga concentrada en un borde: el modo de fallo que predomina en envases flexibles, laminados y sellos [3].
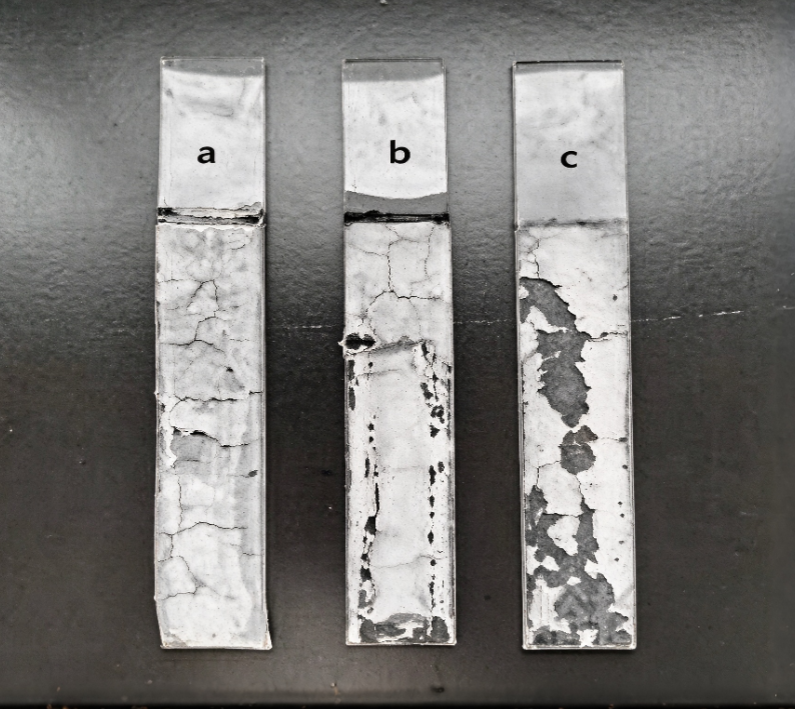
Un concepto que vale la pena tomar de las normas de ensayo es la designación del modo de fallo en ISO 10365 [4]. Distingue el fallo cohesivo, en el que el propio adhesivo se rompe, del fallo adhesivo, en el que la línea de unión se desprende limpiamente del sustrato. El fallo cohesivo suele ser el objetivo, porque demuestra que la capa limitante era el adhesivo y no la preparación de la superficie. Una línea en la que se observa repetidamente fallo adhesivo rara vez tiene que ver con un adhesivo débil; tiene que ver con aceite, una película antiadherente o un problema de energía superficial.
La dureza se cruza con todas ellas porque define cómo comparte la carga de una unión el adhesivo curado y cuánto daño superficial puede absorber antes de agrietarse.
La dureza debe leerse como un indicador de reparto de carga y deformación, no como un valor de calidad aislado. Dureza Shore A frente a Shore D en poliuretano aborda cómo interpretar los valores Shore en piezas de poliuretano.
Perfil de curado, tiempo abierto y resistencia en verde
La resistencia del adhesivo al séptimo día es solo una parte de la especificación. El perfil de curado decide si una línea puede funcionar a la velocidad requerida, y difiere marcadamente entre las dos principales familias de adhesivos.
Los sistemas monocomponentes de curado por humedad son habituales para el pegado en montaje y construcción. Se mantienen utilizables hasta su aplicación y luego curan reaccionando con la humedad atmosférica. Su velocidad depende de la humedad y la temperatura, por lo que el curado completo en condiciones ambiente suele ocupar de 24 a 72 horas y las películas finas curan más rápido que las gruesas. Una calidad monocomponente en una planta seca de invierno puede avanzar sorprendentemente despacio, y el ciclo de curado debe cualificarse frente al entorno real del taller, no frente a una cámara de humedad de laboratorio.
Los sistemas bicomponentes curan por reacción química entre la resina y un endurecedor una vez mezclados, por lo que desarrollan resistencia más rápido y de forma más predecible, a costa de necesitar una dosificación precisa. La vida útil de la mezcla limita cuánto tiempo el material mezclado sigue siendo dispensable, y el tiempo abierto limita cuánto puede esperar el cordón aplicado antes de unir los sustratos. La resistencia en verde es lo que la unión puede sostener en los minutos posteriores al ensamblaje, antes del curado completo. En una línea rápida, la resistencia en verde a menudo importa más que la resistencia final, porque determina si se pueden liberar los utillajes de fijación y si las piezas pueden pasar a la siguiente estación.
La regla de procesamiento es sencilla: ajustar el reloj del adhesivo al reloj de la línea. Una química de curado lento en una línea de alta velocidad genera acumulación de producto en curso y retrabajos. Una química de curado rápido en una línea manual genera desperdicio cuando los operarios no pueden colocar las piezas antes de que se cierre la ventana.
La velocidad de curado y la resistencia en verde dependen de la calidad de la mezcla y del control de la descarga, no solo de la formulación.
La velocidad de curado por sí sola no es lo importante; lo importante es con qué fiabilidad el material dispensado desarrolla resistencia dentro de la ventana de tiempo de la línea. Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado abarca cómo el control del vertido y del curado afecta a la calidad final de la pieza en la fundición.
Resistencia térmica y química
Las propiedades de resistencia determinan si una unión que es fuerte el primer día sigue siendo fuerte durante años. Las dos que más sorprenden a los equipos de producción son la temperatura y la exposición química.
Los adhesivos de poliuretano se especifican habitualmente para servicio continuo desde unos -40°C hasta alrededor de 80°C, y las variantes curadas al calor y muy reticuladas soportan exposición intermitente a 150°C o más [5]. El comportamiento a baja temperatura suele ser el lado más atractivo de la familia: a diferencia de muchos epoxis rígidos, el poliuretano conserva una flexibilidad útil en entornos fríos porque la cadena polimérica principal todavía puede deformarse en lugar de volverse frágil. La resistencia a alta temperatura, en cambio, disminuye a medida que la energía térmica degrada el enlace uretano, por lo que una formulación clasificada para exposición intermitente a 150°C no es lo mismo que una clasificada para servicio continuo con carga a 150°C.
La resistencia química sigue un patrón similar de puntos fuertes y compromisos. Los adhesivos de poliuretano resisten en general bien los aceites, los combustibles y muchos disolventes, por lo que aparecen en la formación de juntas, la automoción y la unión industrial. La resistencia al agua es más selectiva. Las variantes basadas en poliéter resisten mejor la hidrólisis que las basadas en poliéster, porque los enlaces éster se escinden con mayor facilidad en condiciones prolongadas de calor y humedad. Para una junta estructural a la intemperie o un entorno húmedo de lavado, la química de la cadena principal puede importar más que cualquier cifra de resistencia a la tracción en la ficha técnica.

Las secciones de temperatura y productos químicos de una ficha técnica deben leerse como condiciones de ensayo, no como garantías. Un valor de resistencia a los aceites indicado no dice nada sobre la resistencia a un fluido de proceso concreto a una temperatura concreta hasta que se ensaya en esa combinación exacta.
Fija la propiedad antes de especificar el dispensado. Si está validando un adhesivo de dos componentes para ensamblaje estructural o una variante de curado por humedad en una línea rápida, parta del intervalo de propiedades objetivo y trabaje hacia atrás hasta la proporción de mezcla, la tolerancia de dosificación y el programa de curado. Nuestros ingenieros relacionan cada semana el sustrato, el tiempo de ciclo y las condiciones de servicio con una configuración de dispensado. Envíe su aplicación a info@chinahaifeng.com o por WhatsApp al 86 13566296633, y trabajaremos a partir del conjunto de propiedades, no de la especificación de una máquina estándar.
Selección y control de las propiedades del adhesivo en la línea
La forma más útil de comparar adhesivos es a través de la propiedad que realmente rige cada aplicación. La siguiente tabla es un mapa de selección práctico, no una especificación completa, y cada fila remite a una variable de control disponible en la planta de producción.
| Propiedad | Qué rige | Variable típica en producción |
|---|---|---|
| Resistencia al cizallamiento por solape | Transferencia de carga estructural | Preparación de la superficie, espesor de la unión, rigidez del sustrato |
| Alargamiento a la rotura | Movimiento de la junta y desajuste térmico | Cadena principal de poliol, extensor de cadena, nivel de carga |
| Resistencia al pelado | Carga en los bordes y laminados flexibles | Espesor de película, perfil de curado, adhesión al sustrato |
| Dureza Shore | Distribución de cargas y penetración | Relación NCO:OH, densidad de reticulación, carga |
| Tiempo abierto | Ventana de ensamblaje en la línea | Nivel de catalizador, temperatura, humedad |
| Resistencia en verde | Liberación del utillaje y manipulación de la pieza | Química de curado, paquete acelerante |
| Viscosidad | Presión de dosificación y control del cordón | Temperatura, carga, tixótropo |
Hay dos variables de producción que merecen más atención de la que les presta la ficha técnica. La primera es la relación de mezcla en la dosificación de dos componentes. La misma física de deriva de la relación que hace que una válvula introduzca un poco más o menos isocianato en una espuma se aplica sin cambios a un cabezal de mezcla de adhesivo: una fracción de punto porcentual de desviación en la relación de componentes desplaza el equilibrio efectivo NCO:OH y modifica a la vez la dureza, la velocidad de curado y la resistencia de la unión. La segunda es la temperatura. Los cambios de viscosidad con la temperatura no son lineales en muchos sistemas adhesivos, por lo que una mañana fría puede alterar la anchura del cordón y el comportamiento de dosificación incluso cuando la formulación no ha cambiado en absoluto.
Esta es precisamente la disciplina que separa un proceso adhesivo repetible de uno que se comporta bien en la validación y se desvía en producción.
Si el peso de la dosis aplicada se desvía, las propiedades lo siguen: la dureza, el curado y la resistencia de la unión se mueven todos juntos. Cómo calcular el peso de inyección en poliuretano abarca el cálculo y las tolerancias que importan en el cabezal de mezcla.
Trabaje con Haifeng en dosificación y dispensación
Haifeng Polyurethane Machinery aporta 40 años de I+D en dosificación, mezcla y procesamiento de poliuretano llave en mano. Como único redactor de la norma sectorial china de máquinas de vertido de poliuretano (PU), trabajamos en aplicaciones de calzado, automoción y transporte ferroviario, entregando maquinaria personalizada no estándar y líneas llave en mano EPC+M+O que convierten el conjunto de propiedades de una formulación en un proceso de producción controlado y repetible.
Si la dosificación de adhesivos, el vertido o la espumación forman parte de su próxima línea —o si una línea existente se desvía de las especificaciones de propiedades—, revisaremos todo el proceso: sustrato, caudal, ventana de curado y requisitos de resistencia. Escríbanos a info@chinahaifeng.com o por WhatsApp al 86 13566296633 indicando su aplicación y tiempo de ciclo, y analizaremos qué configuración se ajusta a su realidad de producción y no a un folleto.
Preguntas frecuentes
¿Cuál es la diferencia entre los adhesivos de poliuretano de un componente y de dos componentes?
Los sistemas de un componente curan con la humedad ambiente y permanecen estables en el recipiente hasta su aplicación, lo que mantiene baja la complejidad de la línea pero hace que la velocidad de curado dependa de la humedad y la temperatura. Los sistemas de dos componentes reaccionan una vez mezclados la resina y el endurecedor, lo que permite un desarrollo de resistencia más rápido y más controlable a cambio de requerir equipos de dosificación y mezcla precisos.
¿Cómo se comparan los adhesivos de poliuretano con las epoxis en cuanto a resistencia?
Los epoxis suelen presentar mayor resistencia al cizallamiento por solape en sustratos metálicos rígidos, mientras que los adhesivos de poliuretano suelen ofrecer mayor alargamiento, resistencia al pelado y flexibilidad a baja temperatura. La mejor opción depende de la dirección de la carga: una unión estructural rígida sometida a cizallamiento puro favorece encontrar una formulación rígida adecuada, mientras que una unión con movimiento, desajuste térmico o carga de pelado favorece el perfil de propiedades del poliuretano.
¿Se pueden usar los adhesivos de poliuretano en exteriores o en condiciones húmedas?
Sí, con la química de esqueleto adecuada. Las calidades basadas en poliéter suelen resistir mejor la hidrólisis que las basadas en poliéster en servicio prolongado a alta temperatura y humedad. Cualquier aplicación exterior o de lavado debe someterse a ensayo frente a la combinación específica de temperatura, humedad y productos químicos a la que estará realmente expuesta la unión.
¿Qué intervalo de temperaturas pueden soportar los adhesivos de poliuretano?
El servicio continuo habitual abarca desde unos -40 °C hasta alrededor de 80 °C, y las calidades curadas por calor y altamente reticuladas soportan exposición intermitente a 150 °C o más. El extremo frío suele ser el punto fuerte de la familia, porque la flexibilidad se mantiene a temperaturas en las que los adhesivos rígidos pueden volverse quebradizos.
¿Cómo afecta la relación de mezcla a las propiedades finales del adhesivo?
En los sistemas de dos componentes, el equilibrio NCO:OH fijado por la relación de mezcla controla la densidad de reticulación, que a su vez determina la dureza, la velocidad de curado, la resistencia a la tracción y el alargamiento. Incluso una pequeña desviación de la relación en el punto de dispensación puede modificar el conjunto final de propiedades, razón por la cual la precisión de dosificación es una cuestión de especificación y no un detalle de mantenimiento que se deja para después.
¿Es siempre mejor una mayor resistencia a la tracción en un adhesivo?
No. Una mayor resistencia a la tracción suele ir acompañada de un menor alargamiento, y una unión que debe absorber movimiento o dilatación térmica puede comportarse peor con una calidad rígida de alta resistencia. El objetivo es ajustar el equilibrio resistencia-rigidez-alargamiento del adhesivo al patrón de carga y a los sustratos de la unión.
Referencias
[1] ISO 4587:2003, Adhesivos — Determinación de la resistencia a la cizalladura por tracción de uniones encoladas de rígido a rígido. Organización Internacional de Normalización.
[2] ASTM D1002-10(2019), Método de ensayo estándar para la resistencia aparente a la cizalladura de probetas metálicas unidas con adhesivo mediante junta a solape simple bajo carga de tracción (metal con metal). ASTM International.
[3] ISO 8510-2:2006, Adhesivos — Ensayo de pelado de una probeta de ensayo de unión de flexible a rígido — Parte 2: Pelado a 180°. Organización Internacional de Normalización.
[4] ISO 10365:1992, Adhesivos — Designación de los principales tipos de fallo. Organización Internacional de Normalización.
[5] Sonnenschein, M.F., Polyurethanes: Science, Technology, Markets, and Trends, 2.ª ed., John Wiley & Sons, 2021.
Si te interesa, echa un vistazo a estos artículos relacionados:
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
Cómo calcular el peso de dosificación en poliuretano





