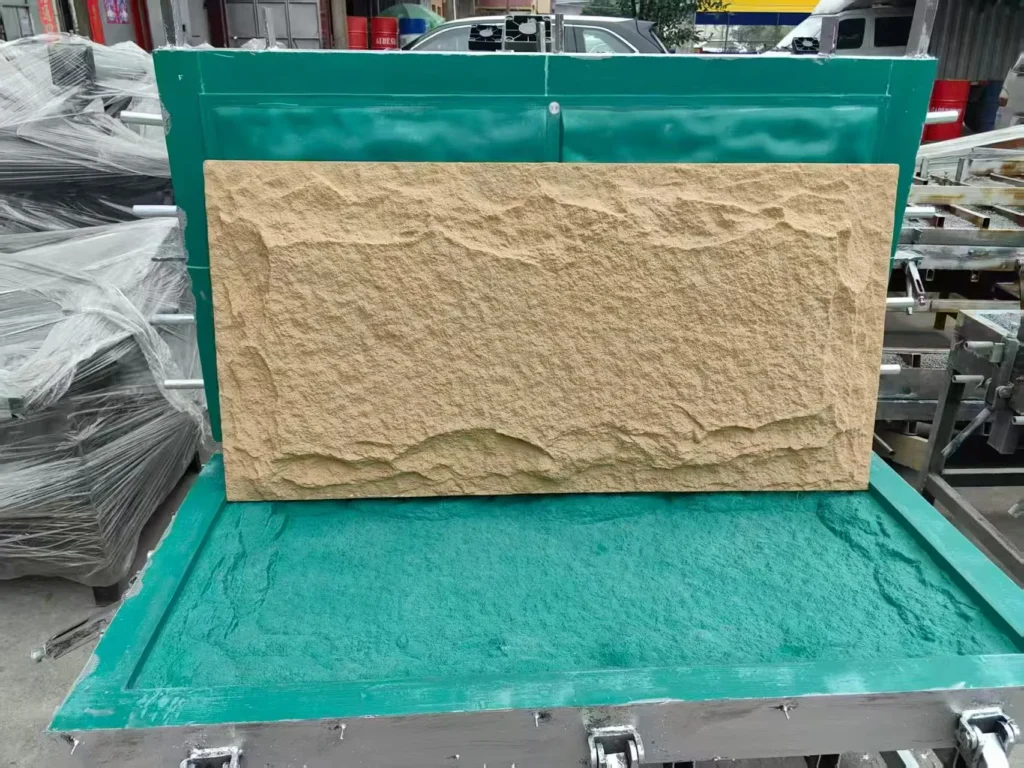
Si alguna vez ha sacado un reposabrazos o una funda de volante de automóvil del molde y se ha encontrado con una piel demasiado fina, demasiado gruesa o cubierta de poros, ya sabe por qué la espuma de piel integral es a la vez útil y fácil de arruinar. El material no es una espuma recubierta; es un sistema de poliuretano autopiel que forma su superficie densa y su núcleo celular en una misma inyección. Lograr que esa piel quede bien es sobre todo una cuestión de control del proceso, no de una sala de pintura.
Qué es la espuma de poliuretano de piel integral
La espuma de poliuretano de piel integral es un poliuretano moldeado que produce una piel exterior compacta y sin pegajosidad y un núcleo celular de menor densidad en una sola operación de molde cerrado. A diferencia de una pieza que recibe un recubrimiento separado tras el desmoldeo, la piel y el núcleo son el mismo sistema químico que reacciona bajo condiciones locales diferentes.
La capa exterior se forma porque la mezcla de espuma en la superficie del molde permanece densa mientras el centro se expande. Esa diferencia se aprecia en el perfil de densidad: la densidad aparente global, medida según la norma ISO 845 [1], es menor que la densidad de la piel pero mayor que la que podría producir una espuma de libre expansión de la misma formulación. El resultado es una pieza con una durabilidad superficial útil y un acabado moldeado atractivo, combinados con un menor peso y un acolchado o tacto controlado en el interior.
Por eso el poliuretano de piel integral es habitual en reposabrazos de automóvil, volantes, pomos de cambio, asas, reposacabezas, sillines de bicicleta, empuñaduras de máquinas y algunos componentes de calzado y médicos. La superficie puede recibir directamente del molde el grano, el color y el detalle fino.
Cómo se forma la piel
La piel no proviene de una materia prima diferente. Se forma porque el soplado, la gelificación, la temperatura y la presión en la pared del molde no se comportan igual en la superficie que en el centro.
En la pared del molde, la reacción pierde calor hacia el molde y la presión suprime la nucleación de gas cerca de la superficie. El agente soplante o el gas disuelto tiene menos oportunidad de formar celdas, de modo que el polímero se mantiene comparativamente compacto y cura formando una piel densa. Hacia el centro se retiene el calor de exotermia. La reacción de soplado nuclea celdas y el núcleo se expande.
Ese mecanismo implica que la temperatura del molde, el espesor de pared de la pieza, el factor de llenado y el tiempo de desmoldeo influyen fuertemente en el espesor de la piel. Un molde más caliente tiende a producir una piel más gruesa, mientras que un molde más frío puede ralentizar la reacción superficial lo suficiente como para crear poros, porosidad superficial o una capa de transición débil.
Las piezas de piel integral se especifican tanto por la dureza de la piel como por la densidad del núcleo, por lo que la capa exterior y el centro celular requieren una atención de diseño independiente. Dureza Shore A frente a Shore D en poliuretano aborda cómo se corresponden los valores de durómetro con estas dos zonas distintas.
Variables del proceso que controlan la pieza
Temperatura del material y del molde
La viscosidad de los componentes y la velocidad de reacción cambian con la temperatura. Si el poliol y el isocianato no se acondicionan de forma constante, el cabezal de mezcla puede encontrar una viscosidad distinta de una inyección a otra. La temperatura de la superficie del molde controla entonces con qué rapidez se forma la piel de la capa exterior.
A menudo es más importante mantener un intervalo de temperatura del molde estable que perseguir un único punto de consigna ideal, porque la exotermia de la reacción y la geometría de la pieza desplazan las condiciones térmicas efectivas de una zona a otra. El desequilibrio de temperatura en el molde es una de las causas más frecuentes de piel desigual.
Dosificación y mezcla
El espumado de piel integral es una reacción de dos componentes, a veces con corrientes adicionales de pasta de color o aditivos. Cualquier error de proporción desequilibra las reacciones de gelificación y de soplado. En las modernas unidades dosificadoras de alta presión, el control dinámico de la proporción puede mantenerse dentro de unas pocas décimas de porcentaje. Ese nivel importa porque un pequeño cambio en el índice de isocianato afecta a la densidad de reticulación, la dureza de la piel y la estructura celular del núcleo.
La calidad de la mezcla es igual de importante. Una mezcla deficiente deja zonas blandas o pegajosas dentro de la pieza, incluso cuando la proporción global es correcta. La mezcla por impacto a alta presión suele dar un desarrollo de piel y núcleo más homogéneo que la agitación mecánica lenta.
Peso de inyección y ventilación
Si la masa dosificada no coincide con la cavidad del molde, el resultado es una inyección incompleta o un exceso de rebaba. Los respiraderos deben dejar escapar el aire sin permitir la salida de suficiente material como para reducir la presión interna y alterar la formación de la piel. El peso de inyección correcto es un cálculo basado en la geometría de la pieza, la densidad objetivo y el material retenido en el canal o la mazarota.
Un peso de inyección objetivo engañoso es una causa frecuente de inyecciones incompletas, quemaduras por rebaba y piel inconsistente. Cómo calcular el peso de dosificación en poliuretano aborda cómo derivar la masa de dosificación real a partir de la geometría y la densidad de la pieza.
Desmoldeo y poscurado
Si se desmoldea demasiado pronto, la piel puede ser demasiado débil para soportar la expulsión sin desgarros ni marcas. Si se desmoldea demasiado tarde, se pierde tiempo de ciclo sin ninguna mejora de calidad. Algunas piezas de piel integral se benefician de un breve postcurado para completar el curado superficial y dejar que las propiedades físicas se estabilicen antes de las pruebas. El programa depende de la formulación, la masa de la pieza y de si esta es flexible o semirrígida.
Propiedades y qué controlan
Las propiedades significativas de una pieza de piel integral no se reducen a un único valor de dureza. Forman un gradiente: piel compacta, capa de transición y núcleo celular.
- Dureza de la piel se mide con un durómetro Shore A o Shore D conforme a la norma ISO 868 [2]. La capa superficial suele dar la lectura más alta, pero el espesor de la probeta, el tiempo transcurrido antes de la medición y la ubicación del ensayo influyen en el resultado. Este valor influye en el tacto, la resistencia a la abrasión y en cómo la pieza acepta el detalle del grano.
- Densidad del núcleo afecta al peso, el acolchado y el coste del ciclo. La densidad aparente según la norma ISO 845 [1] suele ser la comprobación más rápida tras el desmoldeo para detectar problemas de llenado o de mezcla.
- Resistencia a la tracción, resistencia al desgarro, alargamiento, deformación permanente por compresión y resiliencia pueden evaluarse mediante los métodos de ensayo de la norma ASTM D3574 [3]. Estos indican si la pieza puede agrietarse al flexionarse, desgarrarse en la transición entre la piel y el núcleo o adquirir una deformación permanente bajo carga.
- Calidad superficial—poros, marcas de flujo, brillo y líneas de unión— suele ser un resultado del proceso más que un resultado puro de la materia prima. La mayoría de los defectos superficiales se remontan a la temperatura, la ventilación, la masa de inyección o el desmoldeante.
Para piezas flexibles moldeadas empleadas en servicio portante, la norma ISO 5999 [4] puede proporcionar una referencia útil para la clasificación y los requisitos mecánicos. Esto se aplica a aplicaciones como reposabrazos, reposacabezas, asas industriales y almohadillas para maquinaria.
Requisitos de equipamiento
Las piezas de piel integral pueden fabricarse en máquinas de baja presión o de alta presión. La decisión sobre el equipo debe basarse en la geometría de la pieza, el objetivo de producción y la necesidad de una piel uniforme.
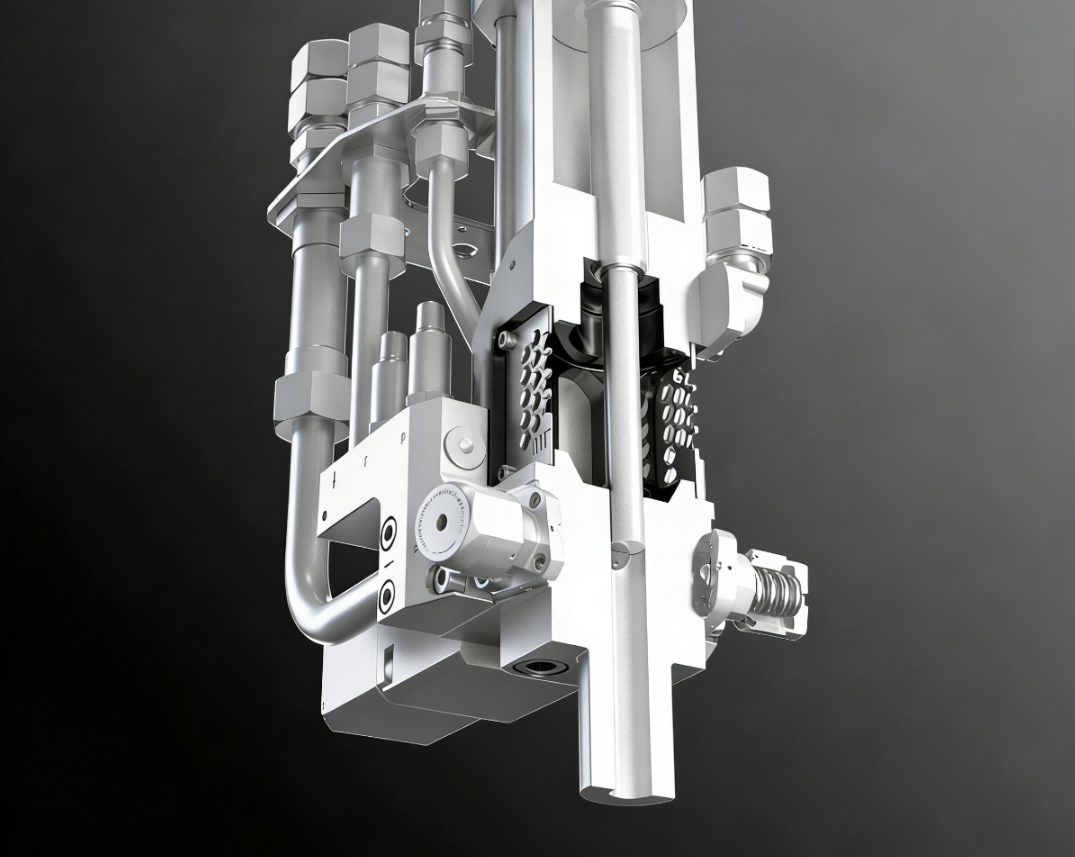
Para piezas más grandes o de mayor producción, la mezcla por impingement a alta presión suele ser la vía más fiable. Mezcla rápidamente sin agitador mecánico, lo que reduce el atrapamiento de aire y favorece un perfil de densidad más uniforme. Para piezas pequeñas y complejas o series cortas, una máquina de baja presión con dosificación precisa y un cabezal de mezcla bien mantenido puede funcionar bien si el sistema de materiales está formulado para ello.
Los atributos del equipo que más importan son:
- Repetibilidad de la dosificación: la desviación de la relación debe mantenerse dentro de una banda estrecha de una inyección a otra.
- Control de temperatura: los depósitos de poliol, isocianato y aditivos, el cabezal de mezcla y el portamolde necesitan un control térmico estable.
- Fijación y ciclo del portamolde: un portamolde rotativo o de vaivén con una fuerza de fijación constante evita la variación entre piezas.
- Cabezal de mezcla limpiable: los sistemas de piel integral pueden gelificar rápidamente, por lo que un cabezal que no pueda purgarse por completo generará una deriva de calidad más adelante en la producción.
Este es el punto en el que la química de los materiales y la ingeniería de equipos deben considerarse conjuntamente. Una misma formulación se comportará de forma diferente en un portamolde poco calentado, en una bomba dosificadora desgastada o en un cabezal de mezcla con juntas con fugas.
¿Necesita ayuda con una línea de piel integral existente o prevista? Envíe su relación A/B actual, las temperaturas del molde y del material, el peso de inyección calculado y algunas fotos de las piezas a info@chinahaifeng.com o por WhatsApp al +86 13566296633 para una revisión a nivel de proceso.
Espuma de piel integral frente a RIM/RRIM
La espuma integral de piel pertenece a la misma amplia familia de moldeo de poliuretano que el moldeo por inyección reactiva, pero no es automáticamente un proceso estructural. El RIM y el RRIM están orientados a piezas más grandes, a menudo estructurales o reforzadas, en las que la mezcla a alta presión y el refuerzo con fibra o carga proporcionan mayor rigidez y mejor estabilidad dimensional. La espuma integral de piel, en cambio, suele elegirse para superficies táctiles, piezas con cargas de bajas a moderadas y aplicaciones en las que una piel densa sobre un interior más blando es el valor principal.
Si la pieza debe soportar cargas estructurales, la comparación importa a nivel de equipo. RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural abarca cuándo se vuelven necesarios el refuerzo y la mezcla a mayor presión.
Cómo especificar una pieza de piel integral
Utilice esta lista de comprobación al lanzar una pieza nueva o al solucionar problemas de una existente.
| Parámetro | Qué confirmar | Por qué importa |
|---|---|---|
| Densidad moldeada global | Valor objetivo y ubicación de la prueba | Determina el peso, el acolchado y el factor de llenado |
| Dureza de la piel | Shore A o Shore D según ISO 868 [2] | Determina el tacto y la resistencia al desgaste y al desgarro |
| Espesor de la piel | Mínimo y máximo por zona | Controla la apariencia y la vida a flexión |
| Peso de inyección | Masa de dispensación calculada | Evita inyecciones incompletas y rebabas |
| Temperatura del molde | Un rango, no solo un punto de consigna | Impulsa la formación de la piel y el acabado superficial |
| Tiempo de desmoldeo | Resistencia en verde mínima para la eyección | Equilibra la calidad y el tiempo de ciclo |
| Color y superficie | Brillo, grano y posdemanda | Afecta a la calidad percibida y a la tasa de rechazos |
Esta tabla es una herramienta de revisión de diseño, no un sustituto de los ensayos de moldeo. Las variables de la línea interactúan, así que, al solucionar problemas, cambie un factor cada vez.
CTA final — Especifique el proceso, no solo la pieza
Si está planificando una nueva línea de espuma de piel integral o intentando estabilizar una existente, envíe esta información a info@chinahaifeng.com o por WhatsApp al +86 13566296633:
- Densidad global objetivo e intervalo de dureza Shore
- Masa de la pieza, espesor de pared y espesor de piel requerido
- Relación A/B actual y temperaturas del material, si está en funcionamiento
- Tiempo de ciclo requerido y estilo de portamolde
- Fotos de los defectos actuales: llenados incompletos, poros, piel gruesa o fina, rebabas o desgarros
Responderemos con una revisión a nivel de proceso centrada en la dosificación, la mezcla, la temperatura del molde y el peso de inyección, no con un folleto genérico.
Preguntas frecuentes
¿Es la espuma de piel integral lo mismo que la espuma moldeada flexible con un recubrimiento?
No. Una espuma recubierta se fabrica por separado y se recubre tras el desmoldeo. La espuma de piel integral forma su piel en el molde durante la misma reacción. La piel y el núcleo son químicamente compatibles y están fusionados, lo que reduce el riesgo de despegado.
¿Cuál es la diferencia entre la espuma de piel integral y la espuma de poliuretano estructural rígida?
La espuma de piel integral suele ser flexible o semirrígida, con una superficie densa y un núcleo celular más blando. La espuma estructural rígida está diseñada para la rigidez, la baja fluencia y el servicio con carga, a menudo con un alto contenido de celdas cerradas. Si la pieza es estructural, evalúe RIM o RRIM.
¿Por qué mi pieza tiene piel fina en un lado pero piel gruesa en el otro?
Esto suele indicar un desequilibrio de temperatura del molde, un problema en el patrón de llenado o una diferencia de espesor de pared. La transferencia de calor desde el molde determina dónde se forma la piel. Compruebe los circuitos de calefacción y refrigeración, la ubicación de los respiraderos y si el material se enfría antes de llegar a la pared más alejada.
¿Se puede usar poliuretano de piel integral en exteriores?
Depende de la formulación. Los sistemas aromáticos estándar pueden amarillear y degradarse con una exposición prolongada a los rayos UV. Si el servicio en exteriores es importante, especifique un sistema alifático o estabilizado contra UV y realice pruebas en las condiciones reales de temperatura, humedad y luz.
¿Qué equipo necesito para empezar?
Como mínimo, necesita una unidad de dosificación de dos componentes con control de temperatura, un cabezal de mezcla y un portamolde que mantenga la fuerza de cierre y la temperatura del molde. La elección entre mezcla a baja presión y a alta presión depende del tamaño de la pieza, la producción y la viscosidad y el perfil de reacción del sistema de material.
Referencias
[1] ISO 845:2006, Plásticos y cauchos celulares — Determinación de la densidad aparente, Organización Internacional de Normalización, Ginebra, Suiza, 2006.
[2] ISO 868:2003, Plásticos y ebonita — Determinación de la dureza por indentación mediante un durómetro (dureza Shore), Organización Internacional de Normalización, Ginebra, Suiza, 2003.
[3] ASTM D3574-17, Métodos de ensayo normalizados para materiales celulares flexibles: espumas de uretano en bloque, unidas y moldeadas, ASTM International, West Conshohocken, PA, 2017.
[4] ISO 5999:2013, Materiales poliméricos celulares flexibles — Espuma de poliuretano para aplicaciones portantes, excluidos los revestimientos de alfombras — Especificación, Organización Internacional de Normalización, Ginebra, Suiza, 2013.
Si te interesa, echa un vistazo a estos artículos relacionados:
El papel del tiempo de subida en el espumado de poliuretano
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
Qué es la espuma de poliuretano semirrígida