

Nada deja al descubierto una decisión sobre materias primas más rápido que un acabado superior que pasa de transparente a ámbar tras una temporada a la intemperie. Ese fallo normalmente no es un error de formulación del revestimiento; es un error de selección del isocianato. Cuando la estabilidad de color visible y el intemperismo forman parte de los criterios de aceptación, los sistemas de poliuretano a base de HDI se convierten en la opción práctica.
El HDI, o diisocianato de hexametileno, es un isocianato alifático. La cadena principal alifática carece de la estructura de anillo aromático presente en el TDI y el MDI, que es la razón principal por la que los poliuretanos derivados del HDI resisten mucho mejor el amarilleamiento inducido por la radiación UV. No son automáticamente resistentes a la intemperie por sí solos —los estabilizantes, los co-reactivos y la calidad de la formulación siguen siendo importantes—, pero la química de partida desplaza el modo de fallo desde una decoloración rápida hacia la pérdida de brillo o la erosión superficial bajo exposición prolongada.
Cuando un cliente dice «no amarilleante», un ingeniero debería pedir el ensayo. La diferencia de color se evalúa normalmente según la norma ASTM D2244 tras un ciclo definido de intemperismo acelerado, como exposición a UV fluorescente según ASTM G154 o a arco de xenón según ISO 16474-2 [1][2][3]. Sin esa definición del ensayo, el término es demasiado impreciso para diseñar en función de él.
Por qué el HDI cambia la decisión de selección
Para un transformador, el paso de aromático a alifático no es una sustitución directa. Los sistemas de HDI suelen ser menos reactivos que los sistemas de TDI o MDI, por lo que la fórmula normalmente requiere catalizadores seleccionados de forma más deliberada. El costo de la materia prima por kilogramo también es mayor. El beneficio no es una mejora universal; es una mejora específica. El HDI se amortiza en aplicaciones donde un cambio de color, turbidez o defecto de tiza provoca una reclamación de garantía, una orden de reproceso o un rechazo del cliente.
La mayor parte del HDI industrial se suministra como biuret o trímero de isocianurato, o se convierte en un poliisocianato o prepolímero. Estas formas reducen el contenido de monómero residual y mejoran la densidad de reticulación, pero también cambian la viscosidad, la funcionalidad y la respuesta de curado. Los parámetros del equipo no pueden copiarse sin más de un proceso con aromáticos.
La dureza no es una única propiedad del material, y la diferencia entre un revestimiento alifático blando y un elastómero estructural de HDI es amplia. Dureza Shore A frente a Shore D en poliuretano abarca cómo leer ambas escalas y qué significan para la resistencia a la abrasión y el diseño de soporte de carga.
Las aplicaciones principales en las que el poliuretano a base de HDI justifica su costo
En la práctica, las mejores aplicaciones del poliuretano basado en HDI se centran en recubrimientos estables a la luz, películas transparentes y adhesivos transparentes. El denominador común es que la pieza es visible, está expuesta a los rayos UV o al calor y se espera que conserve su aspecto con el tiempo.
| Aplicación | Qué aporta el HDI | Qué debe controlar el proceso |
|---|---|---|
| Barnices transparentes para OEM automotriz y repintado | Retención del brillo a largo plazo y resistencia a la luz solar, la lluvia ácida y los productos químicos de lavado de autos | Proporción de poliol acrílico como correactivo, ventana de horneado/curado, control de la humedad |
| Acabados de capa superior para exteriores aeroespaciales | Resistencia a los rayos UV, además de resistencia a fluidos y productos químicos para superficies exteriores | Índice NCO/OH ajustado, dispersión de pigmentos, adherencia a la imprimación |
| Recubrimientos para metal arquitectónico, techos y bobinas | Retención de color y brillo para componentes exteriores de edificios | Ensayos de intemperismo y uniformidad del espesor de película |
| Recubrimientos transparentes antigrafiti y para zonas de mucho tránsito | Liberación de manchas, resistencia a disolventes y retención del brillo | Densidad de reticulación y ventana de recubrimiento |
| Dispersiones de PU base agua para textiles, cuero sintético y acabados de tacto suave | Procesamiento con bajo contenido de COV y resistencia a la hidrólisis en colores claros | Estabilidad de la inversión de fases y control de la dispersión |
| Películas transparentes y adhesivos transparentes | Transparencia y resistencia al amarilleamiento tras envejecimiento térmico o UV | Exclusión de humedad y desgasificación |
| Piezas de elastómero colado alifático como rodillos y sellos para exteriores | Estabilidad del color en exteriores sin sacrificar la resistencia al desgaste | Desgasificación al vacío, selección del endurecedor, postcurado |
Si la aplicación es una pieza colada alifática en lugar de una película, el control del curado y el programa de moldeo se convierten en las variables dominantes. Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado abarca cómo la temperatura de colada, la desgasificación y las etapas de curado influyen en la dureza final y las tensiones residuales.
Dónde el HDI suele no ser la opción adecuada
Los sistemas basados en HDI cuestan más por kilogramo y a menudo curan más lentamente. En productos donde la estabilidad a la luz no es una especificación y predomina el gran volumen, un sistema aromático suele ser la mejor decisión empresarial. La espuma de asiento moldeada, la espuma en bloque, el aislamiento rígido, las espumas estructurales y muchos sistemas de suelas de calzado entran en este grupo. Si la pieza es oscura, no está expuesta a los UV o se sustituye antes de que el envejecimiento resulte visible, el HDI puede añadir coste sin aportar valor.
Otro desajuste es el dosificado de espuma a alta velocidad. La reacción del NCO alifático a menudo requiere más catalizador o calor para acercarse a las velocidades de línea de los aromáticos, y ese calor adicional modifica el flujo, el tiempo de gelificación y el llenado del molde. Una línea que funciona bien con TDI o MDI puede no alcanzar el mismo rendimiento con HDI a menos que la fórmula se haya reequilibrado en torno a la reacción más lenta.
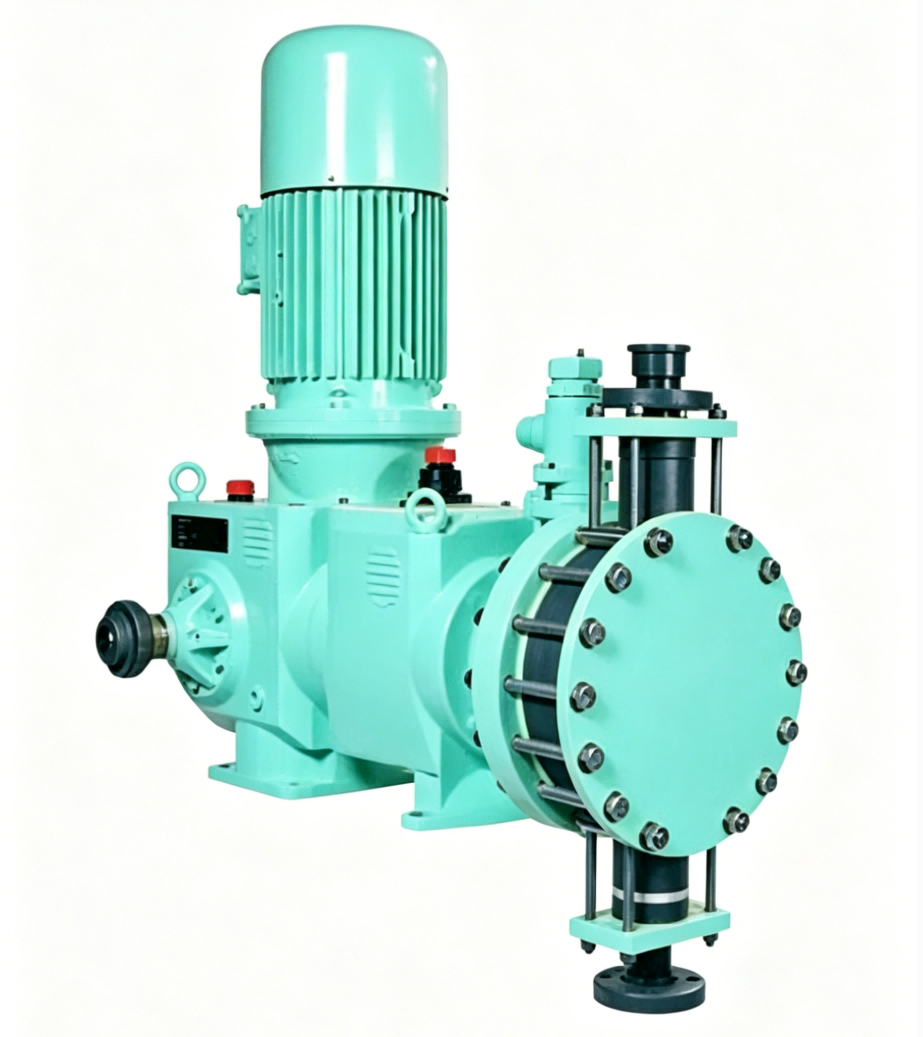
Requisitos de proceso que hacen funcionar los sistemas a base de HDI
El poliuretano basado en HDI es sensible al error de proporción, no porque la química sea frágil, sino porque el objetivo de rendimiento suele ser una película fina o un elastómero transparente donde los defectos pequeños son visibles. Una desviación de un punto porcentual en la proporción de los componentes puede dejar NCO sin reaccionar, alterar la dureza, reducir la resistencia química o crear zonas blandas en una pieza transparente.
Las prioridades del equipo son la precisión de dosificación, el control de temperatura y la desgasificación.
- Utilice dosificación mediante servomotor en bucle cerrado o bombas de engranajes de alta precisión para mantener la proporción dentro de especificación.
- Mantenga el prepolímero y el endurecedor a sus temperaturas de diseño por separado y verifíquelas con sensores de temperatura del material.
- Desgasifique ambos componentes antes de dosificar en el caso de piezas coladas transparentes para evitar microburbujas.
- Recircule el componente HDI lentamente para evitar la entrada de humedad y las diferencias de temperatura localizadas.
- Seleccione una cabeza de mezcla de alto cizallamiento y un ciclo fiable de purga con disolvente/aire, ya que los sistemas alifáticos suelen ser menos tolerantes a una limpieza incompleta.
El monómero de HDI es un sensibilizante respiratorio, por lo que la transferencia cerrada, la extracción localizada y la monitorización personal no son opciones de ingeniería facultativas [4].
Si la pieza es colada en lugar de pulverizada, el peso de la inyección es el primer dato que hay que fijar. Cómo calcular el peso de dosificación en poliuretano abarca cómo convertir la masa y la densidad de la pieza en un objetivo de dosificación repetible para que el molde se llene sin inyecciones cortas ni rebabas excesivas.
Para los responsables de producción que ya utilizan sistemas HDI y observan desviaciones de proporción o defectos de burbujas, la forma más rápida de acotar el problema es enviar el intervalo de viscosidad de la formulación, el peso de inyección objetivo y la precisión de dosificación actual a info@chinahaifeng.com. Una revisión del proceso suele identificar si el problema es la temperatura del material, el dimensionamiento de la bomba o el mantenimiento de la cabeza de mezcla antes de realizar cualquier cambio de equipo.
Hable con un ingeniero de procesos de poliuretano
El paso al HDI no es solo una sustitución de materia prima; es una decisión de proceso. El mayor coste del material solo tiene sentido cuando la dosificación, el control de temperatura y el desgasificado mantienen la pieza transparente, estable y dentro de especificación lote tras lote.
Si está evaluando una línea de revestimiento, elastómero o adhesivo basados en HDI, prepare primero estos datos: la viscosidad de la formulación y el contenido de NCO, el peso de inyección o el caudal objetivo, los detalles del molde o del sustrato y la especificación de resistencia a la intemperie o de transparencia que debe cumplir. Esos cuatro datos constituyen un punto de partida mejor que una comparación de folletos.
Contacto: info@chinahaifeng.com | WhatsApp: 86 13566296633
Preguntas frecuentes
¿El poliuretano a base de HDI es siempre no amarilleante?
No. Es mucho más resistente al amarilleamiento inducido por los rayos UV que los sistemas aromáticos, pero todos los poliuretanos transparentes pueden seguir mostrando pérdida de brillo, erosión superficial o decoloración si no están suficientemente estabilizados o si se exponen más allá de la vida útil prevista. La selección de estabilizadores y las condiciones de exposición siguen siendo importantes.
¿Puedo convertir una línea de TDI o MDI a HDI cambiando las materias primas?
No sin revisar el proceso. La reactividad, la viscosidad, la vida útil de la mezcla, los ajustes de proporción, la limpieza y el control de temperatura cambian todos. El cambio suele requerir una reformulación y una recalibración del diseño de dosificación y del cabezal de mezcla, no solo cambiar un depósito.
¿Dónde debería evitar el HDI por motivo de costo?
La espuma de uso general, el aislamiento rígido y las piezas oscuras no expuestas son áreas típicas en las que los sistemas aromáticos de TDI o MDI resultan más rentables. El HDI tiene sentido cuando la estabilidad del color, la transparencia o la resistencia a la intemperie son criterios de aceptación.
Referencias
[1] ASTM D2244-23, Práctica estándar para el cálculo de tolerancias de color y diferencias de color a partir de coordenadas de color medidas instrumentalmente, ASTM International, 2023.
[2] ASTM G154-23, Práctica estándar para el funcionamiento de aparatos de lámparas fluorescentes ultravioleta (UV) para la exposición de materiales, ASTM International, 2023.
[3] ISO 16474-2:2013, Pinturas y barnices — Métodos de exposición a fuentes de luz de laboratorio — Parte 2: Lámparas de arco de xenón, ISO, 2013.
[4] Occupational Safety and Health Administration, Isocianatos, Departamento de Trabajo de EE. UU.
Si te interesa, echa un vistazo a estos artículos relacionados:
Cómo calcular el peso de dosificación en poliuretano
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural
¿Qué es la espuma de poliuretano proyectada? Composición y aplicación
Qué es la espuma de poliuretano semirrígida





