
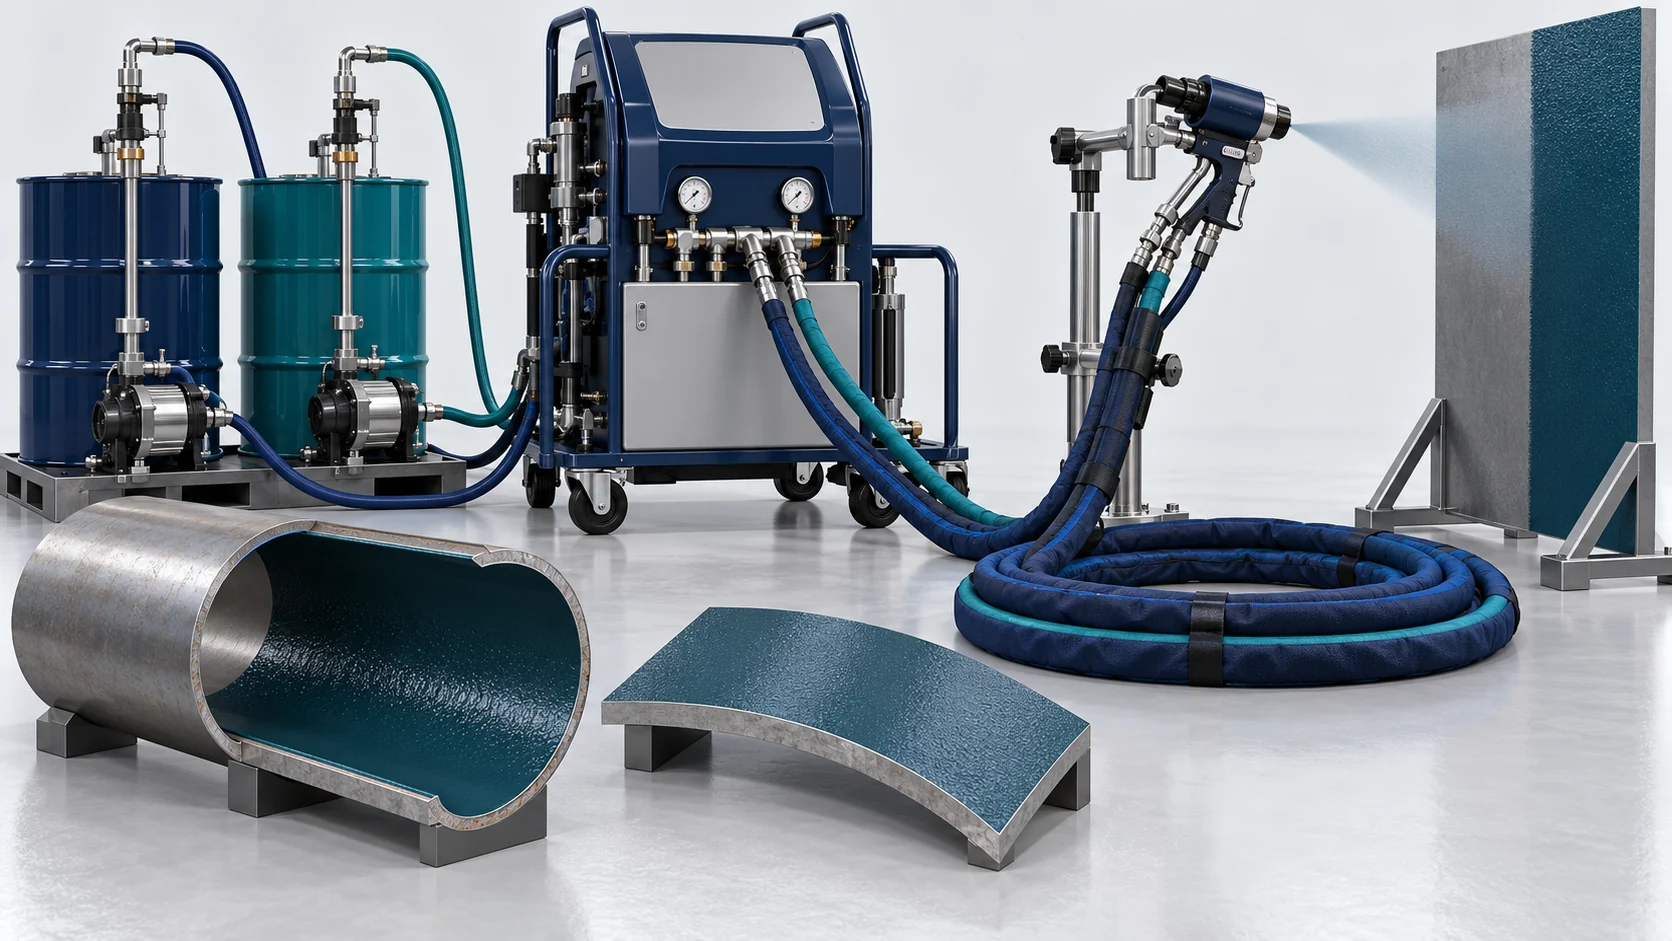
Гидравлическое решение для нанесения полиуретанового тяжёлого антикоррозионного покрытия
Настройте напыление многокомпонентного полиуретана с подготовкой, соответствующей материалу, и контролем покрытия.
Бесшовная барьерная защита в агрессивных коррозионных средах
Защитное покрытие повышенной стойкости требует выбранной подготовки основания, грунта, покрытия и проектирования условий эксплуатации. Гидравлическое дозирование, нагрев и напыление являются параметрами процесса. Формула с высоким содержанием сухих веществ или без растворителей не гарантирует нулевых выбросов, отсутствия засорения пистолета или бездефектной мембраны.
Определенный объем поставки
Определите дозатор, шланги, пистолет, подготовку и точки доступа. Вентиляция, мониторинг и организация работ в замкнутом пространстве требуют плана, учитывающего конкретный объект.
Исходные данные для выбора процесса
Основание, хранимая/транспортируемая среда, система покрытия, толщина плёнки, доступ, трасса шлангов и требования к возврату в эксплуатацию.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определите дозатор, шланги, пистолет, подготовку и точки доступа. Вентиляция, мониторинг и организация работ в замкнутом пространстве требуют плана, учитывающего конкретный объект.
Технологический процесс напыления полиуретана с усиленной антикоррозионной защитой
Подготовка и грунтование → Кондиционирование и дозирование → Напыление до заданной толщины → Отверждение и контроль. Определите отдельно время подготовки, заполнения, отверждения и производительность для выбранной конфигурации.
Подготовка и грунтование
Проверьте состояние поверхности, профиль и грунт на соответствие системе покрытия.
Кондиционирование и дозирование
Откалибруйте подачу компонентов с учётом выбранного материала и температуры.
Напыление до заданной толщины
Согласуйте пистолет, шланг и условия нанесения с толщиной плёнки и ограничениями по проходам.
Standard Engineering System Parameters
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Volumetric Dosing Ratio | 1:1 Fixed (Volumetric) | Dedicated double-acting hydraulic proportioner |
| Continuous Fluid Pressure | 15.0 to 21.0 MPa | Heavy corrosion protection and thick-film elastomeric applications |
| Maximum Spray Flow Rate | 2.0 to 10.0 kg/min | Continuous rate matching manual and automated robot guns |
| Operating Temperature Range | 50°C to 80°C | Multi-stage cast-aluminum block heaters with PID control |
| Max Heated Hose Run | 90 meters | Copper-mesh wrapped thermal jacket maintaining heat to scaffold levels |
| Substrate Adhesion Strength | Greater than 10.0 MPa (Steel) / 3.0 MPa (Concrete) | Pull-off adhesion test (ASTM D4541), failure within concrete |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Calibrated proportioning
Verify the recipe under the intended material, hose and operating conditions.
Measured membrane integrity
Use an agreed discontinuity and thickness inspection instead of assuming no pinholes.
Material-specific return to service
Distinguish gel, tack-free, full cure and exposure readiness using supplier data and tests.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
Часто задаваемые вопросы
Find answers about Polyurea Heavy Anti-Corrosion Spray Solution, including material selection, equipment configuration and the information needed to plan a production line.
Does solvent-free material mean zero VOC or no ventilation?
Does stable spray pressure guarantee a pinhole-free coating?
Какая информация необходима для предварительной конфигурации?
Request a Protective Spraying Proposal
Share the following with your production brief: Substrate, stored/transported medium, coating system, film thickness, access, hose route and return-to-service requirements. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


