
Проект линии вспенивания 40-футовых рефрижераторных контейнеров в Китае
Шестиголовочная подача PU и вертикальная оснастка для боковых панелей 40-футовых рефрижераторов, с эталонным впрыском 110 кг и временем впрыска, зависящим от конфигурации.
Обзор проекта
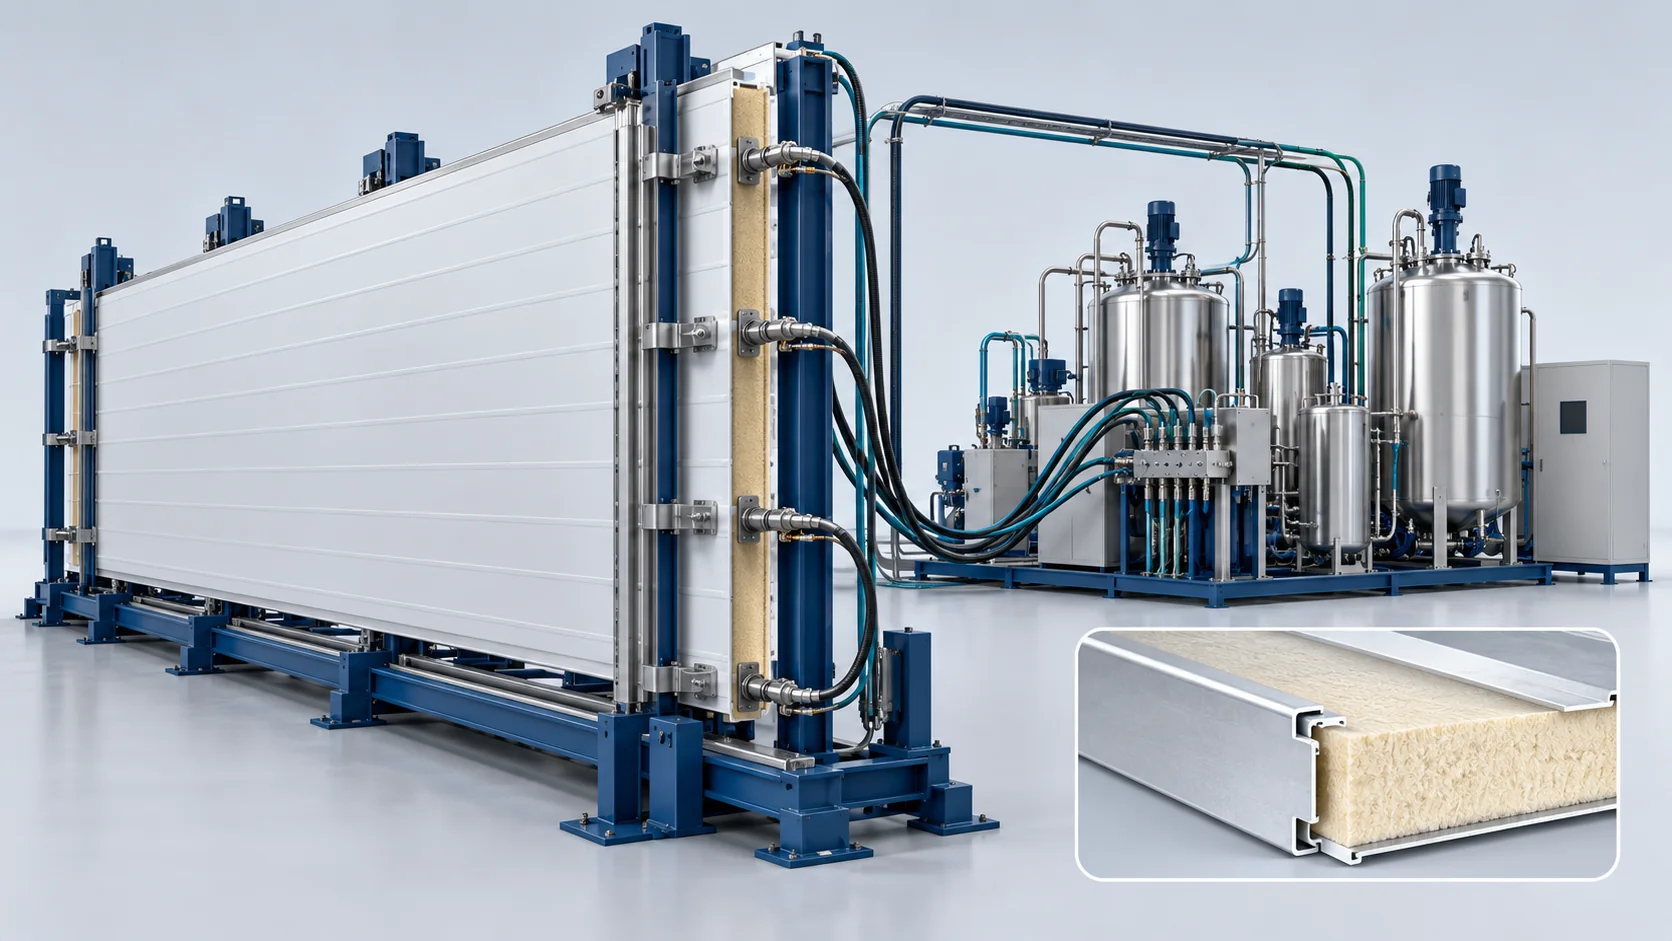
Примечание об иллюстрации. Иллюстрации процесса не являются проверенными фотографиями данной установки.
Основание проекта как референса. Цифры и сведения о конфигурации приведены в предоставленном описании проекта. Это справочные значения для указанного применения, а не подтверждённые результаты приёмки или гарантия для другой установки. При оценке аналогичного проекта проверяйте исходные записи, материал, оснастку, режим работы и метод испытаний.
Ведущий мировой производитель интермодальных контейнеров и логистического оборудования из Циндао внедрил вертикальную прессовую станцию для вспенивания 40-футовых рефрижераторных контейнеров компании Haifeng. Проект был реализован для создания автоматизированной линии монолитной изоляции боковых панелей стандартных 40-футовых морских рефрижераторных контейнеров повышенной вместимости (High-Cube).
До модернизации производитель использовал горизонтальные заливочные стенды. Заливка 110 кг химической смеси горизонтально на панель длиной 12,2 м приводила к захвату воздуха вдоль верхней гофрированной обшивки и прогибу горизонтальной плиты, что вызывало отклонения толщины в центре свыше 3,5 мм. Эти структурные отклонения при сборке контейнера создавали мостики холода, из-за чего общая теплопроводность контейнера (значение U) превышала 0,38 Вт/(м²·К) и не соответствовала строгим требованиям международного соглашения ATP о перевозке скоропортящихся грузов, класс FRC.
Компания Haifeng спроектировала полноценную вертикальную ячейку вспенивания на базе станции HF-RFC40-VPR. Оснащённая вертикальной гидравлической зажимной рамой длиной 13,5 м и синхронным шестиголовочным струйным смешением, линия устранила прогиб горизонтальной плиты, обеспечив отклонения толщины 12-метровых панелей в пределах ±0,5 мм и коэффициенты теплопроводности собранного контейнера U ≤ 0,32 Вт/(м²·К).
Ограничения данных: Указанная эталонная масса химической заливки составляет 110 кг. При эталонной максимальной производительности оборудования 240 кг/мин расчётное время впрыска при постоянной подаче составляет 27,5 с; фактические параметры проекта требуют протокола заливки. Теплопередача всего контейнера определяется испытанием готовой сборки, а не теплопроводностью материала или номиналом машины; утверждения, связанные с ATP, требуют оригинальных протоколов сборки.
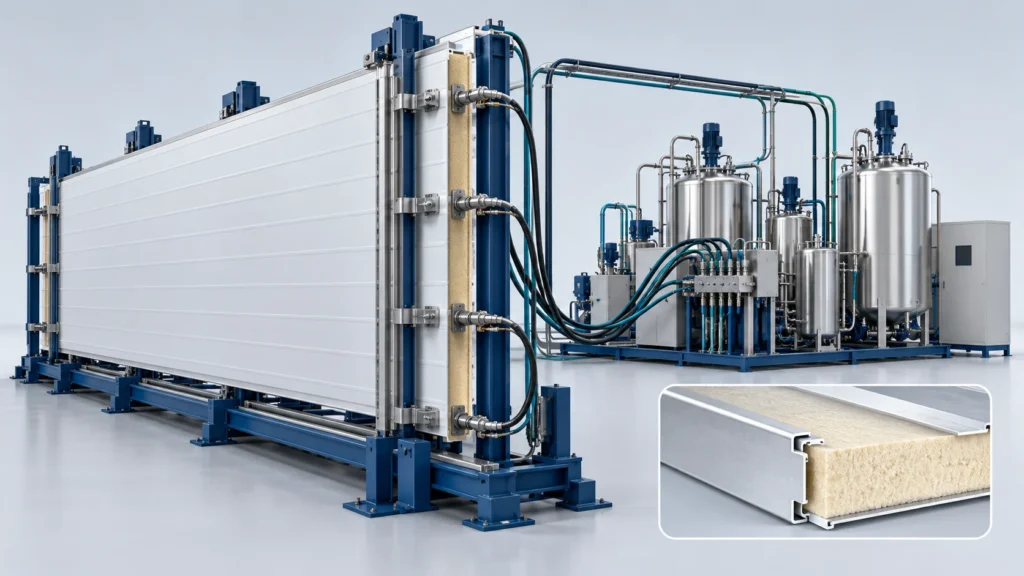
Концептуальная иллюстрация: Сгенерированная концептуальная иллюстрация для обсуждения процесса; это не фотография указанной машины, предприятия заказчика или реализованного проекта.
Для планирования процессов за рамками этого проекта ознакомьтесь с Решение для вспенивания 40-футовых рефрижераторных контейнеров. Объём решения и конфигурация подбираются для каждого применения; этот проект не устанавливает характеристики для другой установки.
Реализация решений
Конфигурация, указанная в предоставленном техническом задании.
Компания Haifeng спроектировала автоматизированную вертикальную зажимную ячейку, предназначенную для обработки композитных панелей длиной 12,2 м. Наружные гофрированные листы из нержавеющей стали и внутренние облицовочные панели подаются в вертикальную зажимную постель, где усиленные гидравлические коленчатые зажимы фиксируют плиты длиной 13,5 м при постоянном противодавлении 1,2 бар.
Сырьё — полиол на основе циклопентана с низкой теплопроводностью и полимерные изоцианаты — кондиционируется в двух обогреваемых ёмкостях объёмом 500 л при 24 °C под слоем сухого азота. Поршневые дозирующие насосы аксиального типа подают химические компоненты под давлением 17,0 МПа через шесть синхронизированных струйных смесительных головок, установленных вдоль нижнего края вертикальной оснастки.
Конфигурация с шестью головками обеспечивает эталонную заливку массой 110 кг в выбранном диапазоне суммарной производительности 80–240 кг/мин. Фактическая продолжительность заливки определяется аттестованным профилем расхода и технологическим окном материала. Жидкая смесь закипает и равномерно расширяется вверх по вертикальной полости высотой 70 мм, естественно выходя воздухом через верхние вытяжные каналы без образования раковин. Многоконтурная циркуляция термостатированной воды (48 °C) равномерно отверждает сердечник за 20 минут. После гидравлического размыкания мостовой кран извлекает готовую 12,2-метровую панель и передаёт её непосредственно на сборку контейнера.
Указанная эталонная масса химической заливки составляет 110 кг. При эталонной максимальной производительности оборудования 240 кг/мин расчётное время впрыска при постоянной подаче составляет 27,5 с; фактические параметры проекта требуют протокола заливки. Теплопередача всего контейнера определяется испытанием готовой сборки, а не теплопроводностью материала или номиналом машины; утверждения, связанные с ATP, требуют оригинальных протоколов сборки.
| Оборудование | Модель | Кол-во | Функция |
|---|---|---|---|
| Вертикальный пресс для вспенивания 40-футовых рефрижераторных контейнеров | HF-RFC40-VPR | 1 комплект | Вертикальная гидравлическая зажимная постель длиной 13,5 м, выдерживающая давление в полости 1,2 бар. |
| Дозирующая установка высокого давления с 6 головками | HF-HPS-06 | 1 комплект | Серводозирование сердечника под давлением 17 МПа и синхронизированная подача жидкости по 6 каналам. |
| Установка многозонного водяного нагрева плит | HF-PWU-48 | 1 комплект | Установка термостатирования воды замкнутого контура, удерживающая вертикальные плиты при 48 °C ± 1 °C. |
| Верхняя установка извлечения панелей | HF-OER-12 | 1 ед. | Автоматизированный крановый захват, извлекающий готовые монолитные панели длиной 12 метров. |
Связанные семейства оборудования
Ссылки на каталог описывают связанные семейства оборудования. Поставленная модель, вспомогательное оборудование и условия приемки определяются конфигурацией проекта.
Заявленные результаты — требуются первичные протоколы
Масштабируйте производство интермодальных рефрижераторных контейнеров
Расскажите о вашей задаче, системе материалов, целевом объёме выпуска и условиях на производстве. Наша команда ответит в течение одного рабочего дня. После уточнения требований мы в течение двух рабочих дней предоставим предварительное предложение.


