
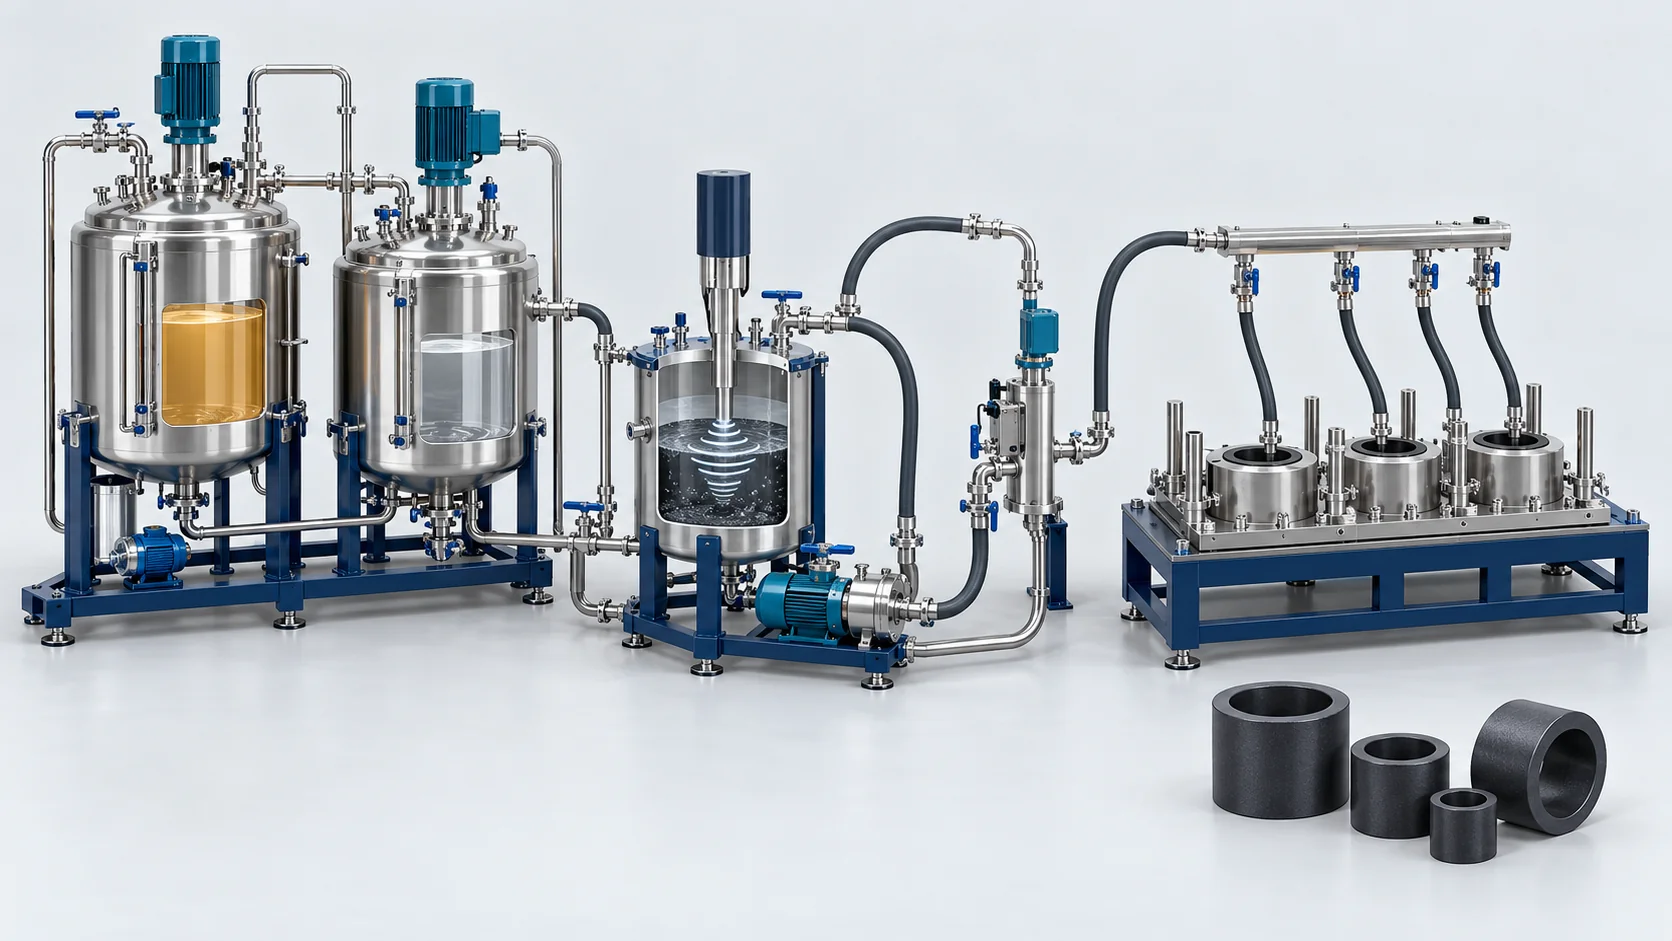
Решение для литья MC-нейлона, модифицированного MoS2
Настройте диспергирование добавки, циркуляцию и реактивное литьё MC-нейлона для выбранного модифицированного материала втулки.
Технологическое проектирование процессов износа и смазки для подшипников тяжёлой техники
Производство втулок из модифицированного нейлона требует смачивания добавки, её диспергирования, контроля суспензии и совместимого процесса реактивного литья. Частота ультразвука и конструкция насоса описывают функции оборудования; они не устанавливают коэффициент трения, срок службы при износе или безобслуживающую эксплуатацию втулки.
Определенный объем поставки
Определяйте подготовку добавки, термическую выдержку, рециркуляцию, дозирование и оснастку в совокупности. Терминология размера порошка должна соответствовать фактическому распределению, а не рассматривать микронный порошок как субмикронный.
Исходные данные для выбора процесса
Распределение/содержание порошка, данные по мономеру, выдержка партии, чертёж втулки, контртело, нагрузка/скорость и воздействие среды.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определяйте подготовку добавки, термическую выдержку, рециркуляцию, дозирование и оснастку в совокупности. Терминология размера порошка должна соответствовать фактическому распределению, а не рассматривать микронный порошок как субмикронный.
Технологический процесс литья MC-нейлона, модифицированного MoS2
Охарактеризовать состав → Диспергировать и циркулировать → Дозировать и заливать → Выдерживать и оценивать. Определяйте этапы подготовки, заливки, отверждения и выпуска по отдельности для выбранной конфигурации.
Охарактеризовать состав
Подтвердите мономерную систему, размер/содержание MoS2 и любые другие добавки.
Диспергировать и циркулировать
Разработайте процедуру смачивания, диспергирования и выдержки для фактического порошка.
Дозирование и литьё
Подтвердите подачу материала и протекание реакции в выбранной оснастке для втулки.
Технические характеристики эталонного решения
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Расход непрерывного литья | 3.0 to 25.0 kg/min | Zirconia ceramic-lined positive displacement pump skid |
| Dynamic Friction Coefficient | 0.08 to 0.12 (Dry unlubricated friction) | ASTM G99 pin-on-disk test under 35 MPa contact pressure |
| Ultrasonic Cavitation Frequency | 20 kHz (Continuous acoustic horn) | High-power ultrasonic generator inside molten vessel |
| Supported MoS₂ Powder Loading | 1.0% to 6.0% by weight | Sub-micron 1– 3 µm particle size de-agglomerated |
| Grease-Free Bushing Wear Life | Greater than or equal to 8,000 Hours | Verified radial wear under 0.1 mm in abrasive dust service |
| Annealing Oil Bath Temperature | Up to 150°C | Multi-zone thermal oil immersion tank relieving stress |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Additive-specific preparation
Select dispersion and circulation after material trials and endpoint evaluation.
Compatible material circuits
Review filled-material wear, seals, thermal control and cleaning.
Duty-specific tribology
Separate equipment functions from friction and endurance measurements.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
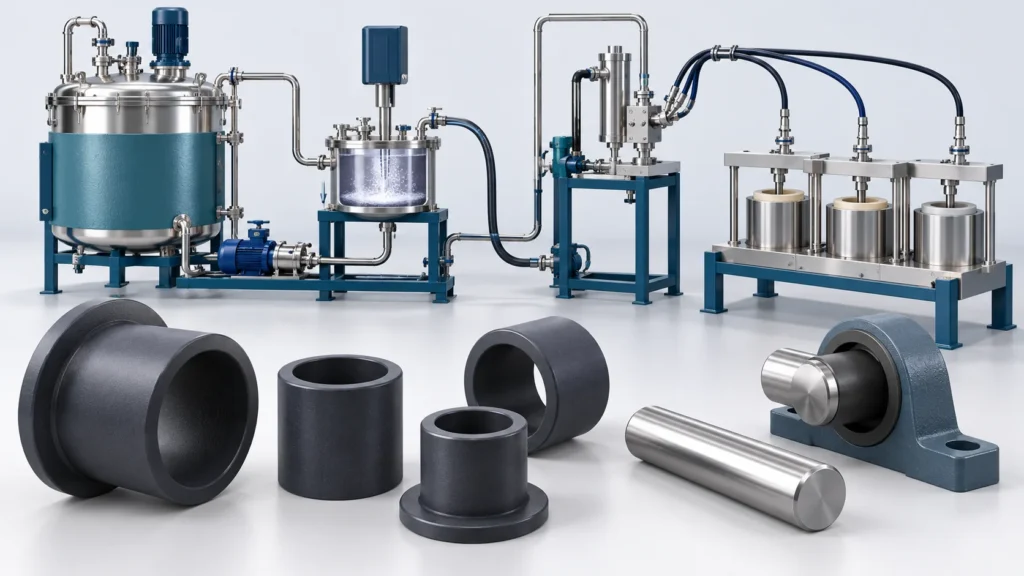
Вопросы и ответы по планированию производства
Подбор, объём поставки и валидация для этого производственного направления.
Does the casting unit guarantee a friction coefficient or service life?
Does ultrasonic frequency establish stable suspension?
Какая информация необходима для предварительной конфигурации?
Обсудите ваши производственные задачи
Share the following with your production brief: Powder distribution/loading, monomer data, batch hold, bushing drawing, counterface, load/speed and exposure. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


