
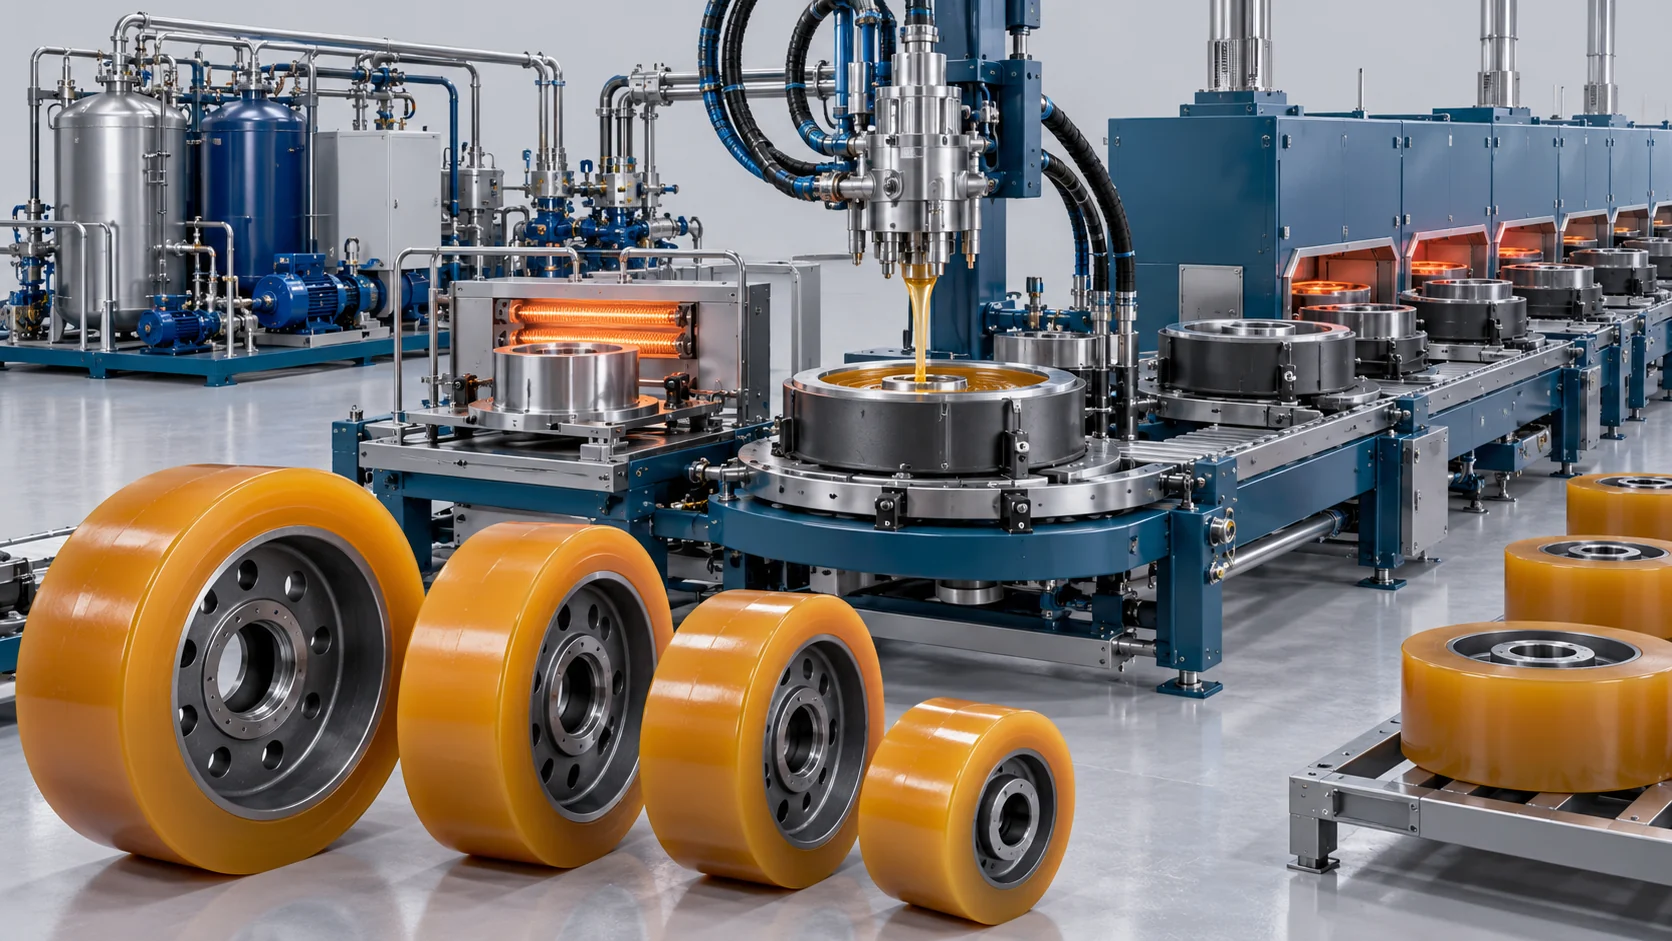
Решение для литья цельных колёс повышенной нагрузочной способности
Настроенное производство цельных полиуретановых колес с интерфейсами подготовки сердечника, индукционным предварительным нагревом, двухпоточной дозировкой и пошаговым отверждением в форме.
Предельно прочное межфазное соединение для колёс техники, перемещающей тяжёлые грузы
Скомпонованное производство цельных полиуретановых колёс с интерфейсами подготовки сердечника, индукционным предварительным нагревом, двухпоточной дозированной подачей и поочерёдным отверждением в формах. Пакет охватывает подготовку материалов, двухпоточное динамическое смешивание, индукционный предварительный нагрев ступицы, указанную линию нагреваемых форм и системы управления. Автоматическая дробеструйная обработка/очистка и гидравлическое извлечение из формы являются опцией. Преполимер и адгезионные составы поставляются отдельно; электропитание площадки и сжатый воздух — это интерфейсы заказчика. Производительность зависит от числа параллельных позиций форм, этапов цикла и размера изделия.
Индукционный предварительный нагрев ступицы
Указанная индукционная стадия подготавливает металлическую ступицу; выбор клея и фактическая прочность склеивания требуют проверки.
Двухпоточное дозирование
Запрограммированные скорости опережающей и основной заливки подбираются под зазор ступицы и геометрию полости протектора.
Уравновесьте подготовку ступицы, индукционный предварительный нагрев, дозирование, поочерёдную подачу и отверждение в форме как отдельные этапы. Параллельная оснастка может изменить интервал выпуска, но не сокращает время отверждения материала автоматически. Проверяйте адгезионное соединение и долговечность колеса на предполагаемом узле.
Комплексный автоматизированный процесс литья колёс
Синхронизированная автоматизированная производственная последовательность от подготовки металлической ступицы до готовых цельных полиуретановых колёс.
Дробеструйная обработка поверхности ступицы и нанесение адгезионного грунта
Сердечники колёс из кованой стали или чугуна автоматически подвергаются дробеструйной обработке до степени чистоты Sa 2.5 и покрываются клеем Chemlok напылением в автоматизированной камере.
Быстрый индукционный нагрев средней частоты
Ступицы с нанесённым грунтом проходят через автоматизированный индукционный контур, который нагревает металл до 90°C ± 2°C за 45 секунд для активации адгезионно-активных групп.
Высокоточное дозирование сервоприводом с обратной связью
Шестерённые насосы с сервоприводом дозируют MDI-преполимер и сшивающий агент 1,4-BDO через обогреваемые линии с обратной связью по эффекту Кориолиса, удерживая точность соотношения смешивания в пределах ±0,2%.
Технические характеристики эталонного решения
Приведённые справочные параметры конфигурации. Значения зависят от указанной рецептуры, оснастки и условий эксплуатации; квалификация компонентов и заявленные результаты проекта требуют отдельных записей.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Производительность непрерывного литья | От 2,0 до 18,0 кг/мин | Дозировочная станция на базе сервоприводного шестерённого насоса для двухпоточной подачи матрицы |
| Скорость индукционного предварительного нагрева | 45 секунд на ступицу | Среднечастотная автоматизированная установка индукционного нагрева |
| Целевая температура металлической ступицы | 90 °C ± 2 °C | Замкнутое регулирование температуры с помощью инфракрасного пирометра |
| Прочность сцепления на границе раздела | Более 30 кН/м | Испытание адгезии методом отслаивания под углом 90° по ASTM D429, метод B; относится к выбранному образцу и методу |
| Ориентир для дозировки / индексации | Менее 90 секунд | Отличается от 15-минутного отверждения в форме; фактическая последовательность подлежит проверке |
| Суточная сменная производительность по колёсам | До 800 готовых колёс | Справочные данные для планирования согласованных параллельных позиций, числа гнёзд, балансировки линии и графика смен |
Основное оборудование для этого решения
Связанная автоматическая линия колёс имеет выбранные интерфейсы нагрева ступицы, дозирования и обогреваемой формы; автоматизация подготовки и извлечения должна быть перечислена по позициям.
Ключевые преимущества колёсных систем Haifeng
Настроенные средства управления технологическим процессом и инженерные интерфейсы для выбранного комплекта оборудования.
Индукционный предварительный нагрев ступицы
Указанная индукционная стадия подготавливает металлическую ступицу; выбор клея и фактическая прочность склеивания требуют проверки.
Двухпоточное дозирование
Запрограммированные скорости опережающей и основной заливки подбираются под зазор ступицы и геометрию полости протектора.
Испытания материалов и на долговечность
Нагрев при качении и долговечность соединения проверяются для конкретного размера колеса, компаунда, нагрузки и скорости, а не выводятся из параметров дозатора.
Индексированные производственные интерфейсы
Индексация пресс-формы и отверждение могут выполняться параллельно. Суммарный объём выпуска требует полной балансировки линии и протокола эксплуатации.
Связанные проекты
Кейс с колёсами для AGV сам по себе не подтверждает все нагрузки вилочного погрузчика, температуру при качении или долговечность; необходимо согласовывать конструкцию колеса и условия эксплуатации.
Часто задаваемые вопросы
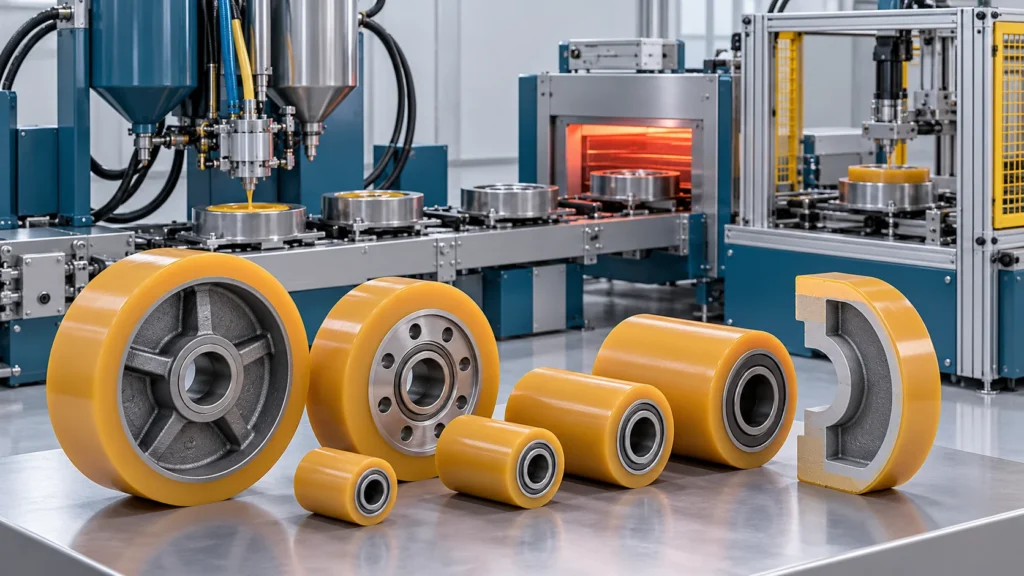
Найдите ответы о решении для литья тяжёлых монолитных колёс, включая выбор материала, конфигурацию оборудования и информацию, необходимую для планирования производственной линии.
Как проверяются параметры предварительного нагрева ступицы и склеивания?
Чем время дозирования отличается от времени отверждения в пресс-форме?
Как проверяются температура качения колеса и его долговечность?
Как определяется сменная производительность всей колесной линии?
Какие исходные данные нужны для этой конфигурации?
Как рассчитывается сменная производительность полной колёсной линии?
Запросить предложение по оборудованию для литья монолитных колёс
Для данного применения предоставьте следующее: CAD-модели колеса/ступицы, охватывающие толщину, материал/грунт, предварительный нагрев, заливку, формы, нагрузку/скорость и требования к сменам. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


